Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





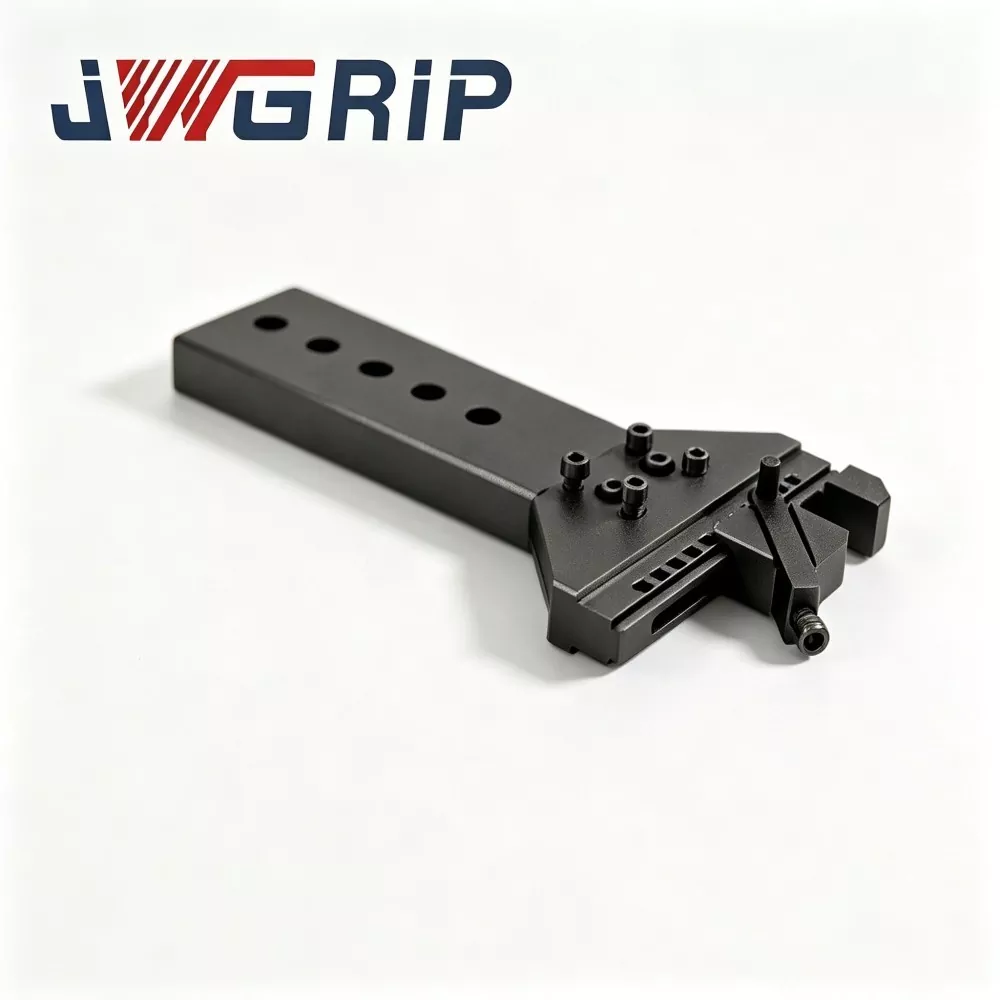
Drahterodierschraubstock für präzise Werkstückspannung
JWGRIP ist der professionelle Hersteller und Lieferant von Drahterodierschraubstöcken für die präzise Werkstückspannung in China. Die Standardmodelle sind vollständig auf Lager und unterstützen globale Großbestellungen für professionelle Werkstätten für die Drahterodierproduktion unter Wasser. Es handelt sich um eine integrierte, professionelle Spannvorrichtung mit hoher Steifigkeit, die speziell für Präzisionsbearbeitungsszenarien im Bereich der vollständig eingetauchten Drahterodiermaschine optimiert wurde. Es integriert kryogen stabilisierte Materialleistung und eine durchbiegungshemmende, verstärkte Struktur der Backen in einer einzigen Einheit und löst so effektiv die Probleme der Backenneigung, der ungleichmäßigen Spannung und der Mikroabweichung gewöhnlicher Allzweckschraubstöcke in langfristig unter Wasser befindlichen Arbeitsumgebungen.
Dieser Drahterodierschraubstock mit hoher Wiederholgenauigkeit wird aus hochwertigem, kryogen stabilisiertem, vorgehärtetem legiertem Stahl hergestellt und durch strenges Spannungsarmglühen, mehrachsige CNC-Bearbeitung und vollflächige Ultrapräzisionsschleiftechnologie verarbeitet. Die verbesserte, mit Backen verstärkte Anti-Ablenkungs-Architektur widersteht wirksam Klemmverformungen und Parallelitätsabweichungen, die durch lang anhaltende Klemmkraft und kontinuierliche Erosion der dielektrischen Flüssigkeit verursacht werden. Der Drahterodierschraubstock für Präzisionswerkstücke sorgt für eine äußerst stabile parallele Spannleistung während stundenlanger Drahterodierzyklen unter Wasser und reduziert so Mikroverschiebungen, Verdrehungen und Maßverzerrungen des Werkstücks bei dünnwandigen, winzigen und hartlegierten Präzisionsteilen erheblich.
Im Gegensatz zu gewöhnlichen Schraubstöcken, die anfällig für altersbedingte Verformungen und akkumulierte Positionierungsfehler bei Unterwasser-Arbeitsbedingungen sind, senkt es die Ausschussrate von hochpräzisen Stanzeinsätzen, Werkzeugkomponenten und komplizierten drahtgeschnittenen Werkstücken erheblich. Es ist weit verbreitet für die Präzisionsstanzenfertigung und die Serienfertigung empfindlicher Komponenten und bietet über lange Zyklen stabile und hochkonsistente professionelle Werkstückhaltelösungen für moderne Drahterodierwerkstätten.
Versteckte Qualitätsmängel
Drahterodierwerkstätten produzieren häufig hochwertige dünnwandige Stanzeinsätze, Miniaturformkomponenten und Hartmetallteile. Viele Verfahrenstechniker stoßen auf ein kniffliges, schwer nachvollziehbares Qualitätsproblem:
· Selbst mit qualifizierten Rohlingen und optimierten Maschinenparametern weisen fertige Werkstücke immer noch unvorhersehbare Mikroverdrehungen, Winkelabweichungen oder inkonsistente Schnittabstände auf.
· Ein großer Teil dieser Defekte ist auf gewöhnliche Allzweckschraubstöcke zurückzuführen, die nicht für Umgebungen mit dielektrischen Flüssigkeiten unter Wasser optimiert sind. Herkömmliche Schraubstöcke erzeugen unter Spannlast eine unsichtbare Backenverkippung; Der Verschleiß des Gleitspiels sammelt sich langsam im Inneren des Dielektrikumstanks an.
· Diese unsichtbaren Spannfehler werden direkt auf die drahtgeschnittenen Konturen übertragen. Bei Teilen, die enge Toleranzen von ±0,003–±0,005 mm erfordern, führt die durch den Schraubstock verursachte Spannverformung direkt zum Werkstückausschuss und zu erheblichen wirtschaftlichen Verlusten für Formen- und Werkzeughersteller.
Designphilosophie
Der JWGRIP-Drahterodierschraubstock für präzise Werkstückspannung wurde speziell entwickelt, um die Probleme bei der unter Wasser liegenden Drahtschneidspannung in der Praxis zu lösen.
① Auf der Grundlage globaler Kundenfelddaten als JWGRIP-Direktexporteur führten mehrere Prototypenrevisionen kontinuierliche Alterungstests unter Wasser durch, bevor die Massenproduktion freigegeben wurde.
② Bediener können diesen Schraubstock direkt auf Arbeitstischen oder Hilfsvorrichtungsbasen von Drahterodiermaschinen montieren. Der Standard-Öffnungshub ist für gängige Werkstückabmessungen kleiner bis mittlerer Größe geeignet.
③ Über die Standardspezifikationen hinaus fertigt der OEM-Service von JWGRIP kundenspezifische Backengeometrien und Montagelayouts gemäß den technischen Zeichnungen des Kunden für spezielle automatisierte Drahterodiervorrichtungskonfigurationen.
Kernfunktionale Definition
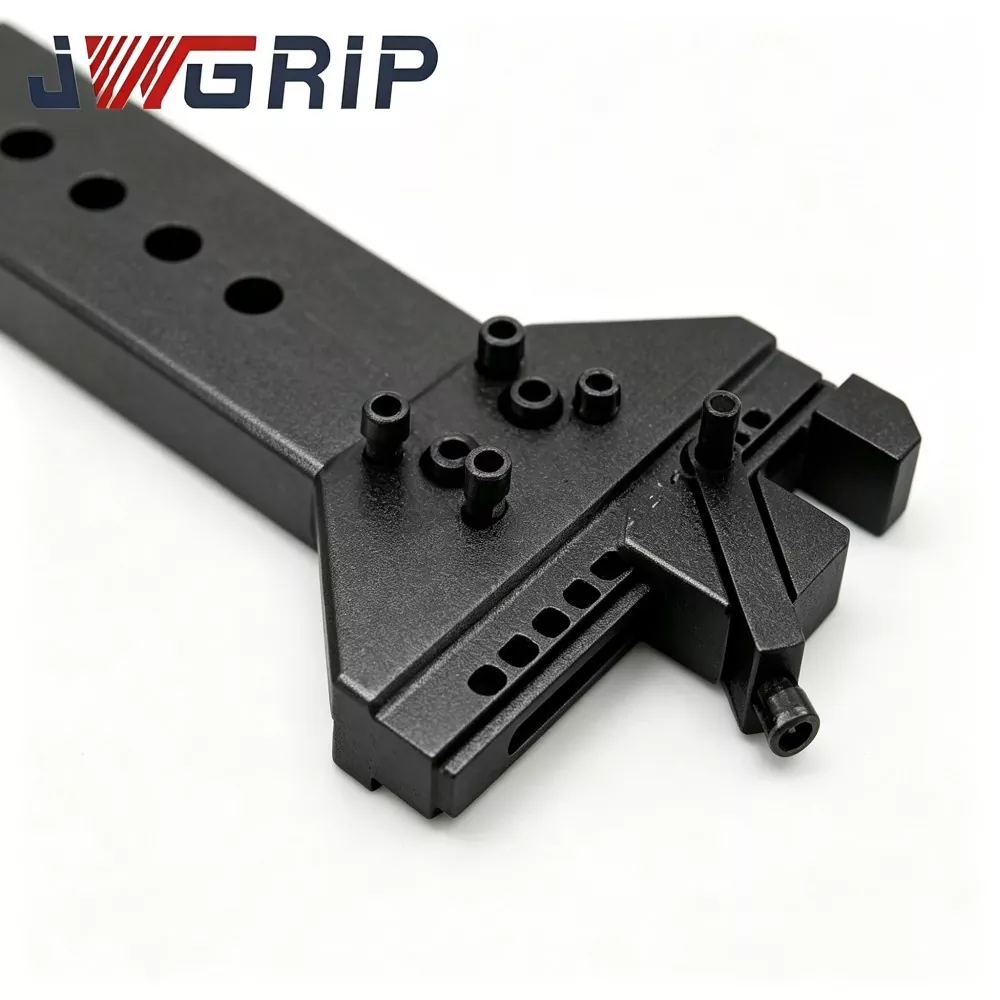
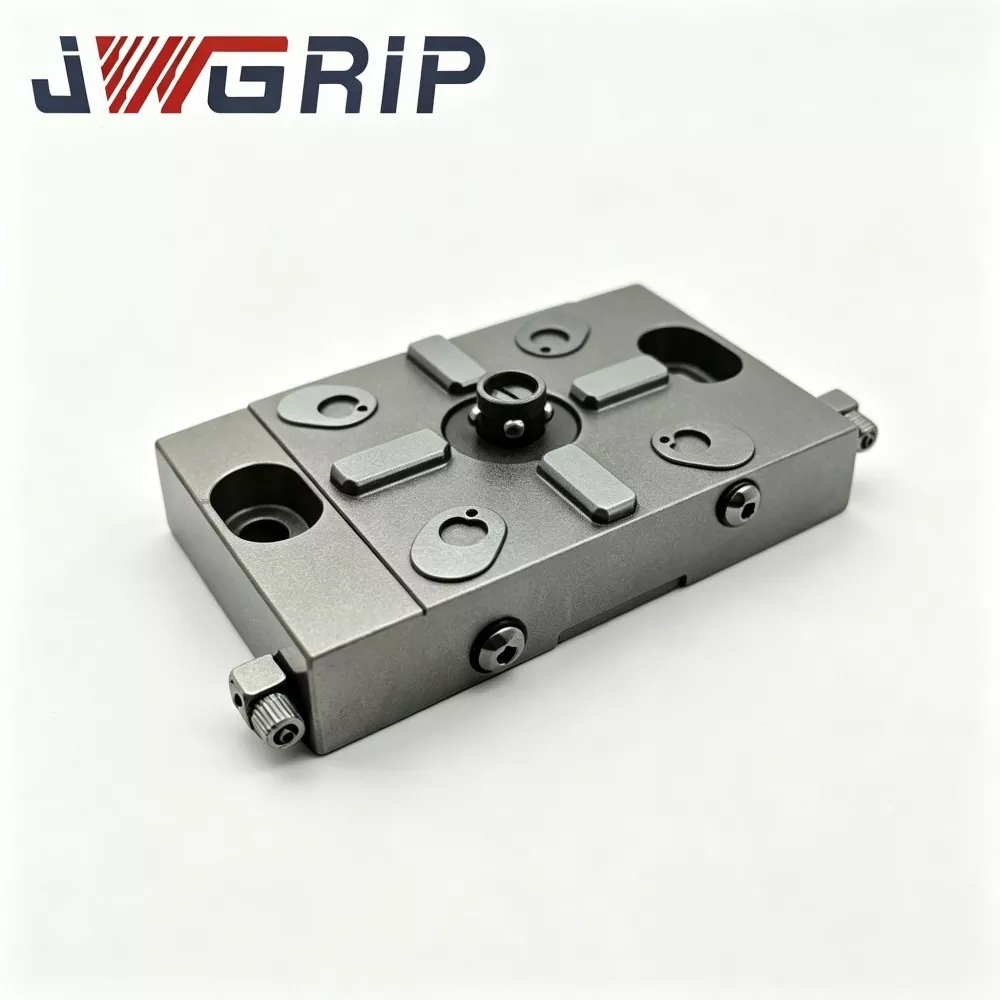
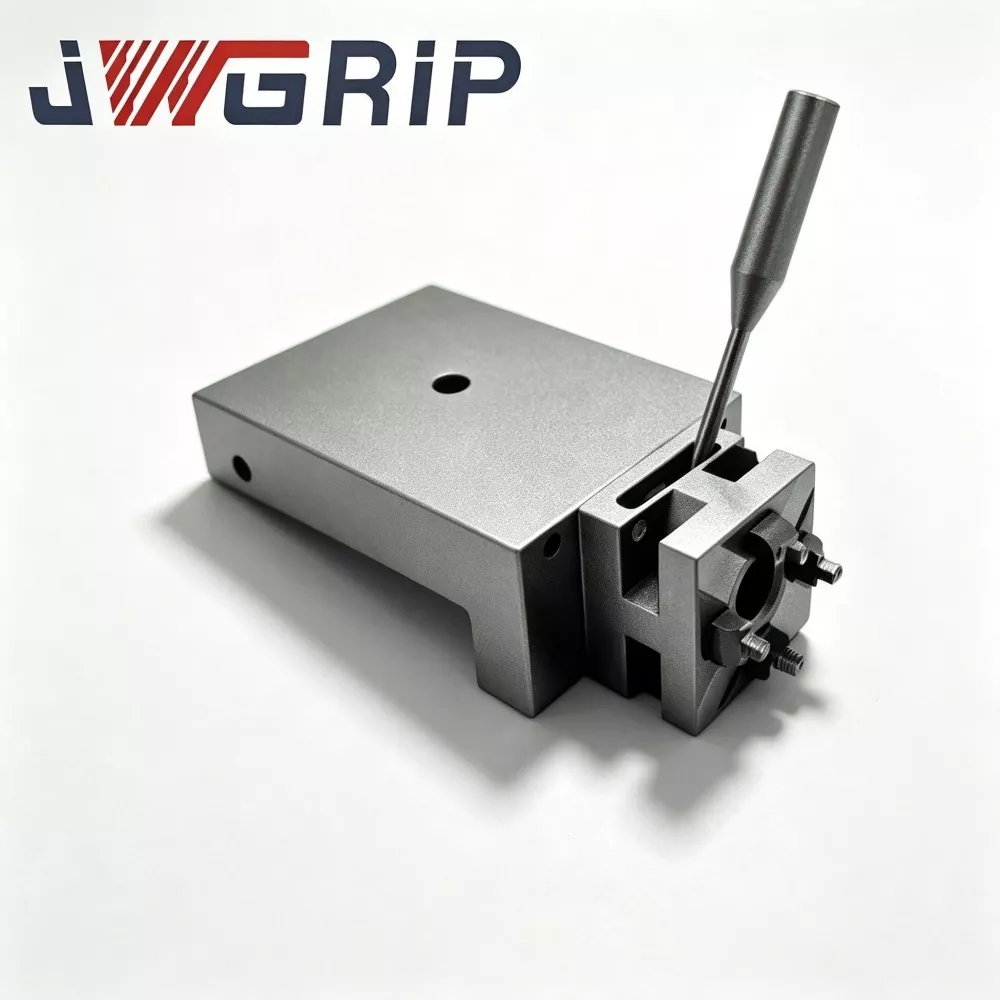
Der JWGRIP-Drahterodierschraubstock für Präzisionswerkstücke ist eine spezielle, hochpräzise mechanische Spannvorrichtung, die ausschließlich für die Drahterosion unter Wasser entwickelt wurde. Es sichert blockförmige, stabförmige und unregelmäßig geformte kleine bis mittelgroße Werkstücke in Drahterodiertanks für dielektrische Flüssigkeiten. Die Strukturkonstruktion mit verstärkten Backen unterdrückt die Durchbiegung der Backen unter realer Klemmlast und sorgt für einen günstigen parallelen Klemmstatus bei teilweiser Klemmung oder vollständigem Backenkontakt.
Fräsmaschinenschraubstöcke halten in erster Linie dynamischen Schnittkräften stand. Im Gegensatz dazu tragen Drahterodierschraubstöcke nahezu keine große Schnittlast; Die größte Herausforderung besteht im langzeitigen Eintauchen in die Dielektrikumflüssigkeit und in der durch die statische Klemmkraft verursachten Mikrospannungsverformung. Viele handelsübliche Universalschraubstöcke ignorieren diese Betriebsfunktion und entwickeln nach wiederholten Spannzyklen allmählich eine Backenneigung.


Highlights der Produktmerkmale
1. Kryogen stabilisierter, vorgehärteter Hauptkörper aus legiertem Stahl. Nach der Grobbearbeitung wird der Hauptkörper einer kryogenen Behandlung sowie einem mehrstufigen Spannungsarmglühen unterzogen, um die meisten inneren Restspannungen zu entfernen. Innerhalb des Werkstatttemperaturbereichs von 16–31 °C beträgt die Ebenheitsabweichung des Basisbezugs ≤ 0,0028 mm, wodurch eine Verformung des Bezugspunkts durch Schwankungen der Umgebungstemperatur verhindert wird.
2. Verstärkte Anti-Ablenkungs-Backenkonstruktion. Die bewegliche Backe verfügt über eine integrierte Innenrippenverstärkung. Die Durchbiegung der Backenspitze wird unter Einhaltung des empfohlenen Klemmdrehmoments streng kontrolliert. Die Spannflächen der Backen werden hochpräzise geschliffen: Ebenheit der Backenoberfläche ≤0,002 mm, Parallelität von Backen zu Backen ≤0,003 mm.
3. Gehärtete, korrosionsbeständige Gleitführungsoberflächen. Die Führungsbahn-Passflächen erhalten eine lokale Hochenergie-Oberflächenhärtung, gefolgt von einer vollständigen Passivierungs-Rostschutzbeschichtung. Es bietet Verschleißfestigkeit und Widerstandsfähigkeit gegenüber dielektrischer Flüssigkeitserosion für Langzeit-Arbeitsumgebungen unter Wasser.
4. Präzisionsgeschliffene Oberfläche der Referenzbasis. Der Montagebezugspunkt an der Unterseite ist vollständig hochpräzise geschliffen und bietet eine zuverlässige Montagereferenz, wenn der Schraubstock auf Drahterodier-Arbeitstischen oder Hilfsvorrichtungsplatten montiert wird.
5. Standard-Öffnungshub und flexible OEM-Anpassung. Der Standard-Öffnungsbereich passt für die meisten kleinen bis mittelgroßen Drahterodierrohlinge. Zu den unterstützten OEM-Modifikationen gehören die Backenbreite, der maximale Öffnungsweg und das Grundmontagelochmuster für spezielle Anforderungen an die Vorrichtungsanordnung.
6. Rückverfolgbarkeit der Qualität aller Chargen. Jeder fertige JWGRIP-Schraubstock trägt eine lasergravierte eindeutige Seriennummer. Vollständige Prüfdatensätze zur Ebenheits-, Backenparallelitäts- und Backenauslenkungsprüfung werden für das Qualitätsmanagement großer Präzisionswerkzeugwerkstätten archiviert.
Fertigungsablauf
Jede Produktionscharge des JWGRIP-Drahterodierschraubstocks führt strikt alle prozesskontrollierten Herstellungsschritte durch:
1. Inspektion der Zusammensetzung und Härte des eingehenden Rohmaterials
2. CNC-Schruppfräsen für Hauptkörper und Backe
3. Kryogene Stabilisierungsbehandlung
4. Spannungsarmglühen mit mehreren Zyklen
5. Halbfertigbearbeitung
6. Kieferinnenrippenformung
7. Lokale Oberflächenhärtung der Führung
8. Mehrflächen-Ultrapräzisionsschleifen (Backenoberflächen, Basisbezugspunkte, Passflächen der Führungsbahnen)
9. Schraubengewinde und Montageloch-Endbearbeitung
10. CMM-Geometrieprüfung mehrerer Elemente
11. Simulierter Klemmbacken-Durchbiegungstest
12. Simulationstest zur zyklischen Alterung unter Wasser
13. Laser-Seriennummernmarkierung
14. Globale Passivierungs-Korrosionsschutzbehandlung
15. Abschließende visuelle und dimensionale erneute Prüfung
16. Lagerung der fertigen Produkte
Qualitätsvalidierung
Jede Produktionscharge des JWGRIP-Drahterodierschraubstocks wird einer mehrdimensionalen Qualitätsvalidierung unterzogen:
Rohmaterialtest, Härteprüfung, Messung der Ebenheit des Basisbezugspunkts und der Backenparallelität, simulierter Klemmbackendurchbiegungstest, Simulationstest für zyklische Alterung unter Wasser und Überprüfung der Oberflächenkorrosionsleistung.
Alle Messgeräte bleiben innerhalb der gültigen Kalibrierzyklen. Chargenkontrollberichte werden zur Rückverfolgbarkeit archiviert. Kundenspezifisch modifizierte Schraubstöcke erhalten vor dem Versand zusätzliche Prüfelemente mit besonderen Merkmalen gemäß den Zeichnungsspezifikationen des Kunden.
Wettbewerbsvorteil
Zahlreiche auf dem Markt erhältliche Universalschraubstöcke sind ursprünglich für Trockenfrässzenarien konzipiert, ohne backenverstärkte Rippenstruktur und ohne dielektrikumbeständige Oberflächenveredelung. Viele Hersteller verzichten aus Kostengründen auf kryogene Stabilisierungsverfahren.
1. Fähigkeit zur Verhinderung der Durchbiegung der Backen: Herkömmliche Schraubstöcke erzeugen bei mäßigem Spanndrehmoment eine deutliche Durchbiegung der Backenspitze. Die mit Innenrippen verstärkte JWGRIP-Backe unterdrückt die Ablenkung der Spitze unter statischer Klemmlast bei untergetauchten Drahterodierbedingungen.
2. Haltbarkeit unter Wasser: Die Gleitführungen der meisten konkurrierenden Schraubstöcke werden nur normal abgeschreckt; Mikrorost und abrasiver Verschleiß treten nach längerem Eintauchen in die Dielektrikumflüssigkeit auf. Die lokale Oberflächenhärtung und Passivierung von JWGRIP verbessert die Verschleißfestigkeit und den Korrosionsschutz unter Bedingungen unter Wasser.
3. Technik zur inneren Stressfreisetzung: Viele Konkurrenten verzichten auf die kryogene Stabilisierung; Die Eigenspannung löst sich bei Temperaturschwankungen langsam auf und löst eine Abweichung der Bezugsebenenlage aus. Die kryogene JWGRIP-Verarbeitung plus Mehrgang-Temperierung minimiert Restspannungen und bewahrt die langfristige geometrische Stabilität.
4. Inspektionsumfang: Viele Lieferanten führen lediglich einfache stichprobenartige Maßkontrollen durch. Jeder JWGRIP-Schraubstock führt eine CMM-Geometrieprüfung mehrerer Elemente und einen simulierten Klemmbacken-Durchbiegungstest durch. Sonderanfertigungen von Schraubstöcken erhalten außerdem eine spezielle Funktionsvalidierung.
5. Anpassungsfähigkeit: Die meisten Fabriken können nur Schraubstöcke mit fester Standardöffnungsgröße liefern. Der werksseitige JWGRIP-Workflow unterstützt die Änderung der Backenbreite, des Öffnungshubs und des Montagelochmusters für spezielle Drahterodier-Vorrichtungszellenprojekte.
FAQ
F1: Kann der JWGRIP-Drahterodierschraubstock alle Verdrehungsfehler des Werkstücks während der Drahterodierbearbeitung beseitigen?
A: Dieser Schraubstock verringert das Risiko einer durch Klemmung verursachten Backenneigung und -verdrehung erheblich. Dennoch kann eine Werkstückverdrehung auch durch die Freisetzung interner Eigenspannungen im Rohling während der Materialerosion entstehen. Der Schraubstock kann die Verformung der Materialquelle nicht ausgleichen. Bei dünnwandigen, hochpräzisen Drahterodierwerkstücken bleibt die Vorspannungsentlastung der Rohlinge unerlässlich.
F2: Kann dieser Schraubstock für schwere Zerspanungsarbeiten an Fräsmaschinen eingesetzt werden?
A: Der JWGRIP-Drahterodierschraubstock ist für statische Drahterodier-Spannbedingungen unter Wasser optimiert. Es ist nicht dafür ausgelegt, starken dynamischen Fräs- und Schnittbelastungen standzuhalten. Bitte wählen Sie spezielle Frässchraubstockmodelle für anspruchsvolle Fräsanwendungen aus.
F3: Wenn eine nicht standardmäßige Backenbreite, ein spezieller Öffnungsweg und kundenspezifische Montagelöcher erforderlich sind, unterstützen Sie dann die kundenspezifische Fertigung?
A: Ja. Bitte reichen Sie vollständige technische Zeichnungen mit Angabe der Backenabmessungen, des maximalen Öffnungswegs, der Anordnung der Montagelöcher und der Toleranzanforderungen ein. Unsere technische Abteilung führt die Herstellbarkeitsbewertung durch und gibt innerhalb von 12 Arbeitstagen eine formelle Rückmeldung zum Angebot.
F4: Welche Fehlerbedingungen werden von der Produktgarantie abgedeckt?
A: Der JWGRIP-Drahterodierschraubstock für Präzisionswerkstücke ist eine hochpräzise Werkstückhaltevorrichtung für Tauchumgebungen. Die Garantie gilt für herstellungsbedingte Mängel, die bei der Lieferung vorhanden sind: nicht den Spezifikationen entsprechende Backenparallelität oder Ebenheit des Basisbezugspunkts. Schäden, die durch Hammerschläge, zu starkes Spannen, langes Einweichen des Tanks ohne Wartung und natürlichen Verschleiß der Gleitflächen entstehen, sind von der Garantie ausgeschlossen.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen