Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nullpunkt-Spannfutterserie vom professionellen Hersteller für präzise Werkstückspannung
Als zuverlässiger Volumenlieferant der Nullpunkt-SpannfutterserieJWGRIPentwickelt und fertigt Fixierfutter, L-Plattenträger und Multipositions-Spannplatten mit strenger Toleranzkontrolle. Diese maschinenseitige Verankerungshardware wurde für Werkstätten entwickelt, die die Wiederholgenauigkeit der Positionierung als Grundlage für die Teilequalität, unbeaufsichtigte Bearbeitung und schnellen Vorrichtungswechsel betrachten. Um eine vollständige Nullpunkt-Einrichtung aufzubauen, liefern wir auch Nullpunkt-Palettenserien undSelbstzentrierende CNC-Schraubstöckefür die vorrichtungsseitige und werkstückseitige Konfiguration. Alle wichtigen Positionierungsflächen sind gehärtet und präzisionsgeschliffen, um eine langfristig stabile Leistung bei kontinuierlicher Produktion zu gewährleisten.
Kritische Leistungskennzahlen
Die Genauigkeit der wiederholten Positionierung ist die wichtigste Zahl. Ein hochwertiges Spannfutter bringt die Palette tausende Male innerhalb weniger Mikrometer in die gleiche Position zurück. Aber Genauigkeit auf dem Papier bedeutet nichts, wenn der Verriegelungsmechanismus schnell verschleißt oder Schmutz in die Aufnahmeflächen eindringt. Viele Hersteller veröffentlichen beeindruckende theoretische Genauigkeitsparameter in Broschüren, doch diese Zahlen können unter realen Werkstattbedingungen mit kontinuierlichem Schneiden, Spänespritzern und Kühlmittelerosion nicht mithalten.
Ebenso wichtig ist die Niederzugskraft: Das Spannfutter muss die Palette fest gegen die Bezugsflächen ziehen, damit Schnittkräfte und Vibrationen sie nicht anheben oder verschieben können. Unterschiedliche Bearbeitungsbelastungen erfordern unterschiedliche Spannkraftklassen. Leicht geschnittene Präzisionsteile erfordern keine extreme Einzugskraft, während schweres Zerspanungsfräsen für dicke Metallblöcke eine hochwertige Spannleistung erfordert, um Schnittstößen standzuhalten.
Die Kontaminationsresistenz wird oft unterschätzt. Späne, Kühlmittel und Staub sind überall im Inneren einer Maschine vorhanden. Ein gut abgedichtetes Spannfutter hält die Positionierungsflächen sauber, da bereits ein winziger Partikel zwischen den Bezugsflächen zu Positionsabweichungen führt. Ohne zuverlässige Dichtungsstrukturen zerkratzen feine Rückstände nach und nach präzise Bezugsoberflächen und bringen versteckte Qualitätsrisiken für seriengefertigte Komponenten mit sich.
Die Langzeitkonstanz entscheidet über den wahren Wert: Auch nach Zehntausenden von Zyklen müssen Federn, Kugeln und gehärtete Oberflächen immer noch die gleiche Wiederholgenauigkeit liefern. Materialqualität und Wärmebehandlung bestimmen diese Lebensdauer. Minderwertige Rohstoffe oder unvollständige Wärmebehandlungsprozesse führen nach längerem Betrieb zu Ermüdungsverformungen der inneren beweglichen Teile.
Grundlegende mechanische Prinzipien
Die meisten Nullpunktspannfutter verfügen über einen federbelasteten mechanischen Verriegelungskern: Beim Einschieben wird die Palette durch konische oder kugelförmige Elemente zentriert und die Federn ziehen sie nach unten und verriegeln sie. Die Freigabe erfolgt pneumatisch oder manuell, wodurch der gesamte Vorgang schnell und unabhängig von der Kraft des Bedieners erfolgt. Der Bediener muss keine große körperliche Kraft aufwenden, um die Spann- oder Lösearbeiten abzuschließen.
Die Anlageflächen sind gehärtet und präzisionsgeschliffen, sodass der Verschleiß auch bei häufigem Spannen mit hoher Kraft minimal bleibt. Durch hochpräzises Schleifen werden Oberflächenfehler beseitigt und die Ebenheit aller wichtigen Kontaktbereiche sichergestellt.
Da die Klemmkraft mechanisch und nicht durch Schrauben erzeugt wird, ist der Verriegelungszustand jedes Mal gleichbleibend – keine Drehmomentschwankungen, kein zu starkes Anziehen, kein zu geringes Anziehen. Herkömmliche Schraubvorrichtungen sind stark auf die Erfahrung in der manuellen Bedienung angewiesen, was leicht zu inkonsistenten Spannergebnissen bei verschiedenen Arbeitern führt.
Vier Futtervarianten für unterschiedliche maschinenseitige Aufgaben
Nullpunktpositionierungsspannfutter L-Typ-Palette: ein L-förmiger Träger, der Spannfutterfunktion mit einer vertikalen Referenzfläche kombiniert, ideal für Aufbauten, bei denen die Vorrichtung sowohl einen horizontalen Bezugspunkt als auch eine vertikale Positionierungsfläche benötigt. Es wird häufig für die Montage von Spezialwinkelvorrichtungen und für multidirektionale Bearbeitungsanforderungen verwendet.
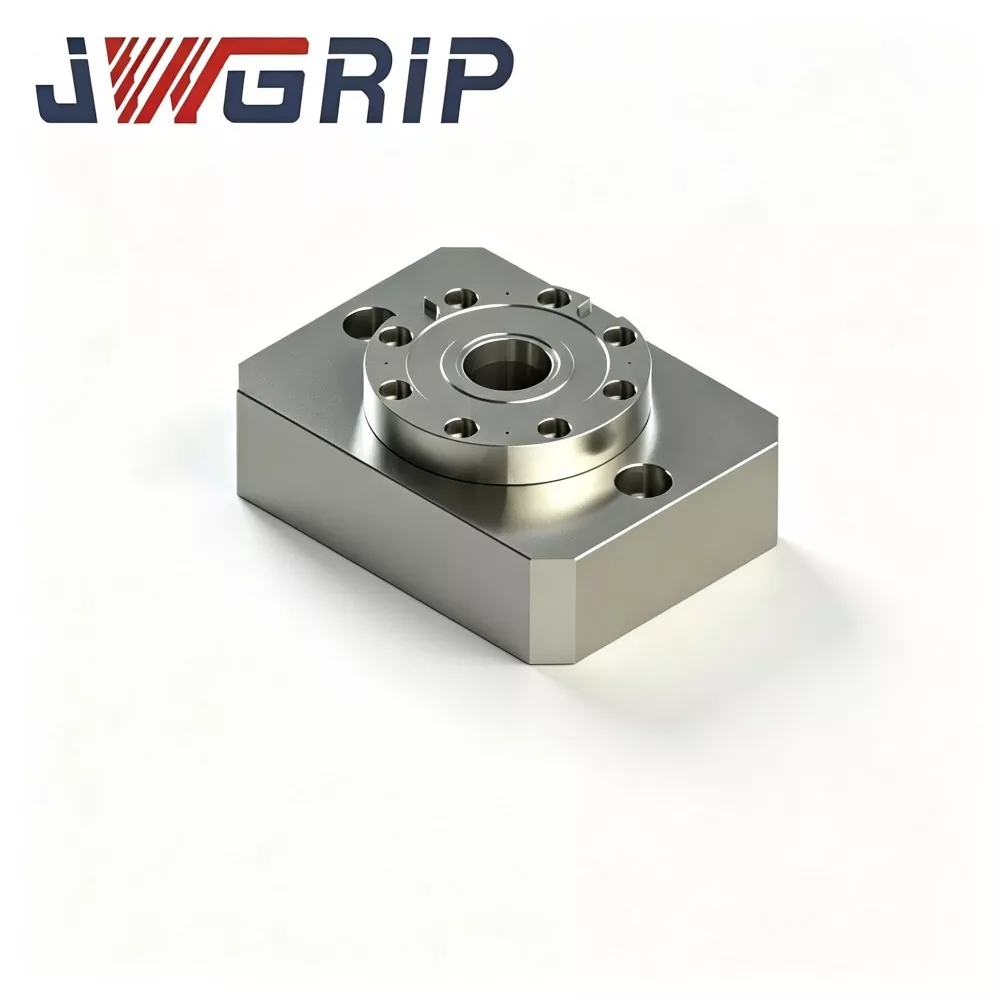
Single Center Zero Point Positioning Chuck: Das klassische Einzelpunktfutter, das direkt auf dem Maschinentisch montiert wird und jeweils eine Palette oder Vorrichtung arretiert, die am weitesten verbreitete Variante für 3-Achsen- und 5-Achsen-Maschinen. Es passt auf die meisten CNC-Maschinentisch-T-Nuten-Layouts in Standardgröße.
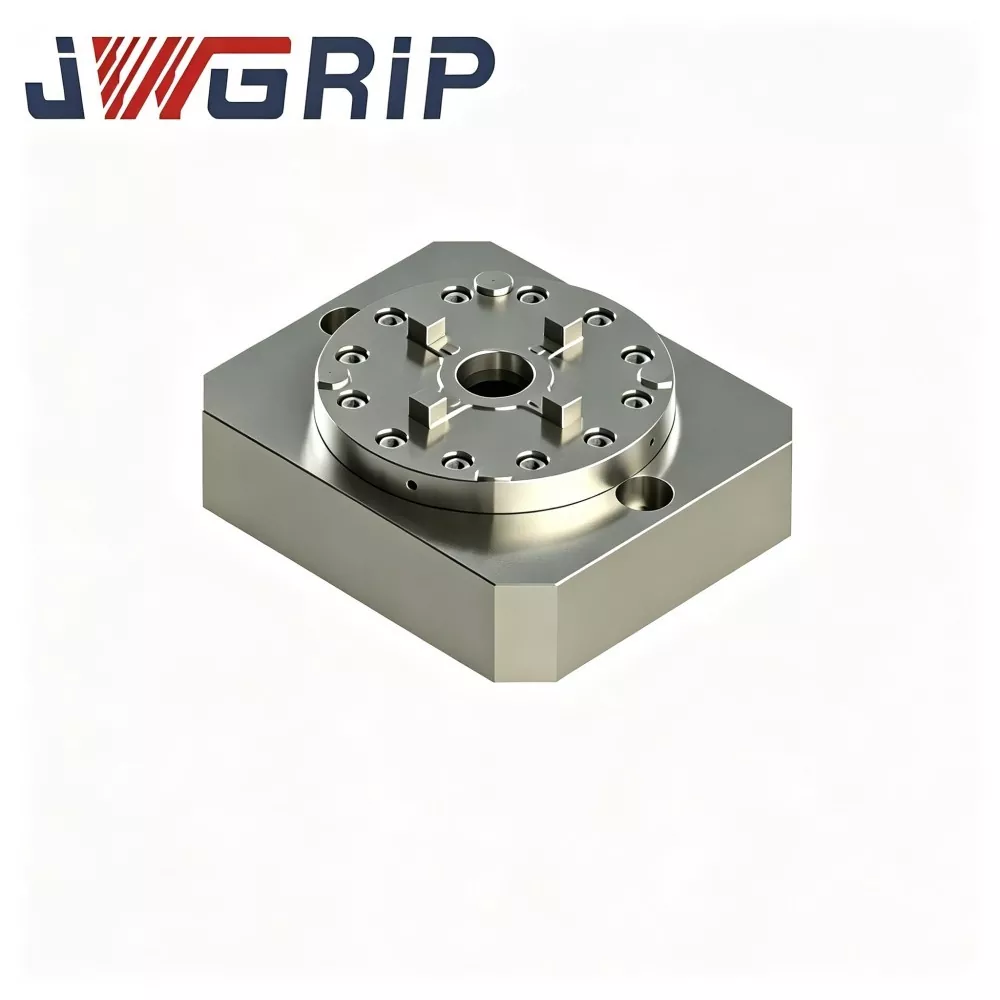
Integriertes Single-Center-Nullpunkt-Spannfutter: eine kompakte integrierte Konstruktion, die die Stapelhöhe reduziert und die Steifigkeit verbessert, gut geeignet für Maschinen mit begrenztem Z-Achsen-Spielraum. Dadurch wird eine übermäßige Höhenbeanspruchung vermieden, die zu Störungen der Spindel während der fünfachsigen Kippbewegung führen kann.
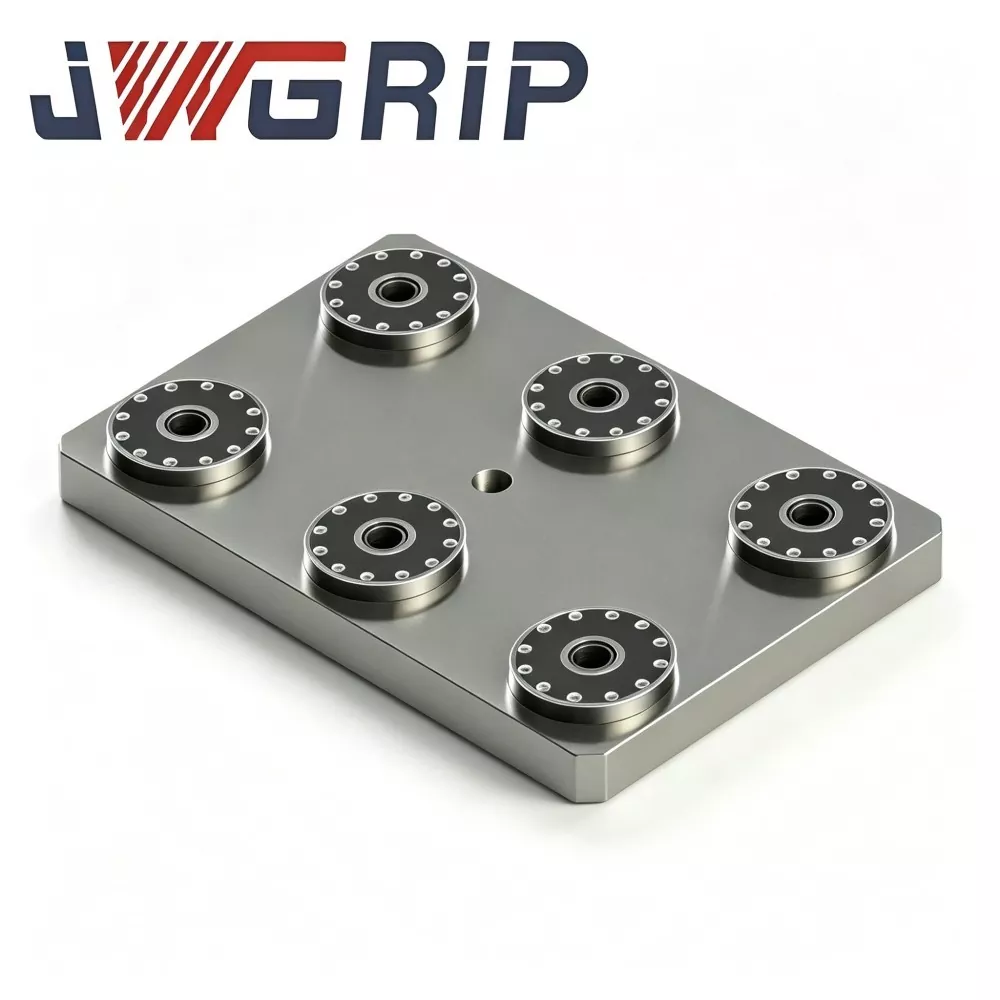
Sechs-Positionen-Nullpunkt-Spannplatte: ein Plattenspannfutter mit sechs Positionierungspositionen, das Mehrstationen-Aufbauten unterstützt, bei denen mehrere Paletten oder Vorrichtungen in einem einzigen Zyklus auf einer Platte fixiert werden. Es erhöht die Einzelzyklus-Bearbeitungsleistung für kleine Werkstückserien.
Bedienschritte
1.Wie kann sichergestellt werden, dass der Bezugspunkt des Spannfutters mit den Maschinenachsen übereinstimmt?
Führen Sie vor dem endgültigen Anziehen eine Messuhr über die Auflagefläche und stellen Sie sie ein, bis der Messwert innerhalb der Toleranz liegt. Ziehen Sie dann die Befestigungsschrauben gleichmäßig mit dem richtigen Drehmoment an. Ein ungleichmäßiges Schraubendrehmoment verformt die Spannfutterbasis und zerstört die ursprüngliche Bezugsebene.
2.Wie kann die Genauigkeit des Spannfutters über einen längeren Zeitraum gewährleistet werden?
Reinigen Sie die Auflageflächen vor jedem Palettenwechsel, überprüfen Sie die Befestigungsschrauben regelmäßig und überprüfen Sie den Bezugspunkt nach schweren Kollisionen oder langen Wartungsarbeiten erneut. Plötzliche mechanische Kollisionen sind eine der Hauptursachen für unsichtbare innere Schäden an Nullpunktspannfuttern.
3.Wie wählt man die Montageposition?
Lassen Sie um das Spannfutter herum genügend Platz auf dem Tisch für den Palettenwechsel, den Kühlmittelfluss und den Roboterzugriff, wenn eine Automatisierung geplant ist. Unzureichend reservierter Platz behindert den manuellen Betrieb oder zukünftige Roboter-Nachrüstungsarbeiten.
Verifizierungsleitfaden
Wiederholbarkeitstest: Eine Testpalette Dutzende Male einspannen und loslassen und die Positionsabweichung messen; Stabile Ergebnisse innerhalb der Spezifikation bestätigen, dass der Verriegelungsmechanismus in Ordnung ist.
Prüfung der Niederzugskraft: Stellen Sie sicher, dass das Spannfutter die Palette unter der maximalen Schnittlast, die Sie anwenden möchten, sicher halten kann. Führen Sie niemals intensive Zerspanungstests direkt an offiziellen Produktionsteilen durch, ohne diesen Inspektionsschritt abgeschlossen zu haben.
Zyklus- und Verschleißprüfung: Überprüfen Sie nach vielen Zyklen, ob ungewöhnliches Spiel, Geräusche oder Positionsabweichungen vorliegen. Früherkennung verhindert Qualitätsüberraschungen in der Werkstatt. Kleinere abnormale Anzeichen sollten rechtzeitig behoben werden, anstatt sie für eine kontinuierliche Produktion zu ignorieren.
Warum JWGRIP wählen?
Unsere Futterkörper und Fixierelemente werden aus gehärtetem legiertem Stahl mit präzisionsgeschliffenen Bezugsflächen gefertigt. Jede Einheit durchläuft vor dem Versand eine Prüfung auf Wiederholgenauigkeit, Spannkraft und Dichtung.
Wir unterstützen kundenspezifische Montagemuster, Höhen und pneumatische oder manuelle Freigabekonfigurationen, passend zu Ihrem Maschinentisch und Automatisierungsgrad.
Unsere Ingenieure helfen Ihnen bei der Kombination von Spannfuttern mit der Nullpunkt-Palettenserie, der UPC-Nullpunktpositionierungsserie und dem Schnellwechsel-Werkstückhaltesystem, damit die gesamte Werkstückhaltearchitektur konsistent bleibt.
Qualitätssicherung und Kundendienst
Jede JWGRIP-Nullpunkt-Spannfutterserie verlässt das Werk mit einer Inspektionsdokumentation zur Wiederholbarkeit, Spannkraft und Bezugsgenauigkeit. Unser Qualitätsteam unterhält Feedbackschleifen vor Ort, um die Abdichtung, Verschleißfestigkeit und tägliche Benutzerfreundlichkeit kontinuierlich zu verbessern.
Von der Erstmusterprüfung bis zur routinemäßigen Wartung bieten wir Installationsanleitungen, schnelle Reaktion bei der Fehlerbehebung und Ersatzteilverfügbarkeit, damit Ihre Maschinen produktiv bleiben.
Zerspanungswerkstätten und Automatisierungsintegratoren in zahlreichen Branchen vertrauen darauf, dass JWGRIP-Nullpunktspannfutter so konstruiert sind, dass sie beim ersten Zyklus und beim Zehntausendstel die gleiche Leistung erbringen.




- View as

Kompatibler EROWA Uniblank 72 ER-035210
JWGRIP ist der Hersteller und Lieferant von kompatiblen EROWA Uniblank 72 ER 035210 in China. Dieser Hochleistungs-Präzisions-Rohlingsträger passt zum EROWA-Schnellwechsel-Spannsystem als Ersatz für Standard-72-Spannfutter, Palettierer und Elektrodenhalter. Hergestellt aus hochwertigem, gehärtetem legiertem Stahl in unserer hauseigenen CNC-Vorrichtungswerkstatt, bietet es zuverlässige Haltbarkeit und Positionierungswiederholgenauigkeit für Funkenerodieren, Fräsen, Schleifen und Drahtschneiden und wird häufig im Formenbau, bei Graphitelektroden, Automobil- und 3C-Präzisionswerkzeugen sowie in unbemannten automatisierten Bearbeitungszellen eingesetzt.
Nullpunkt-Spannplatte mit sechs Positionen
JWGRIP ist der Hersteller und Lieferant der professionellen Nullpunkt-Klemmplatte mit sechs Positionen in China. Es handelt sich um eine integrierte Nullpunktspannvorrichtung mit mehreren Stationen, die speziell für flexible Produktionsszenarien beim hocheffizienten CNC-Fräsen und Schleifen entwickelt wurde. Dieses Produkt integriert sechs unabhängige Nullpunktverriegelungseinheiten auf einer einzigen integrierten Hochleistungsbasis und ermöglicht so die gleichzeitige Montage mehrerer Vorrichtungen und mehrerer Werkstücke. Es verfügt über ein All-in-One-Strukturdesign ohne verstreute modulare Baugruppen, kann direkt auf Werkzeugmaschinen-Arbeitstischen installiert werden und passt zu Offline-Voreinstellsystemen, um die Gesamtbetriebseffizienz von Präzisionsbearbeitungswerkstätten erheblich zu verbessern.
Integriertes Single-Center-Nullpunkt-Spannfutter
JWGRIP bietet werksseitigen Direktvertrieb von kundenspezifischen integrierten Single-Center-Nullpunkt-Spannfuttern in China. Es handelt sich um eine integrierte All-in-One-Positionier- und Spannvorrichtung, die speziell für moderne CNC-Dreh-Fräs-Verbundmaschinen und vertikale Bearbeitungszentren optimiert ist. Im Gegensatz zu herkömmlichen geteilten Vorrichtungskombinationen integriert dieses Produkt einen selbstzentrierenden Klemmmechanismus mit einer einzigen Mitte und eine Positionierungsstruktur mit Nullpunktverriegelung in einem kompletten monolithischen Körper, sodass kein zusätzliches passendes Zubehör erforderlich ist.
Einzelzentriertes Nullpunkt-Positionierungsfutter
JWGRIP ist der Hersteller und Lieferant des professionellen Single Center Zero Point Positioning Chuck in China. Als modulare Kerneinheit der Standard-Nullpunkt-Spannfutterserie ist dieses Produkt eine eigenständige Einzelpunkt-Nullpunkt-Arretier- und Positionierungsvorrichtung, die speziell für flexible CNC-Schnellwechselsysteme entwickelt wurde. Es verfügt über einen unabhängigen modularen Strukturentwurf, der als grundlegende Montageeinheit für kundenspezifische Vorrichtungsanordnungen dient und die Anordnungsbeschränkungen herkömmlicher integrierter Nullpunktpaletten mit mehreren Stationen effektiv überwindet.
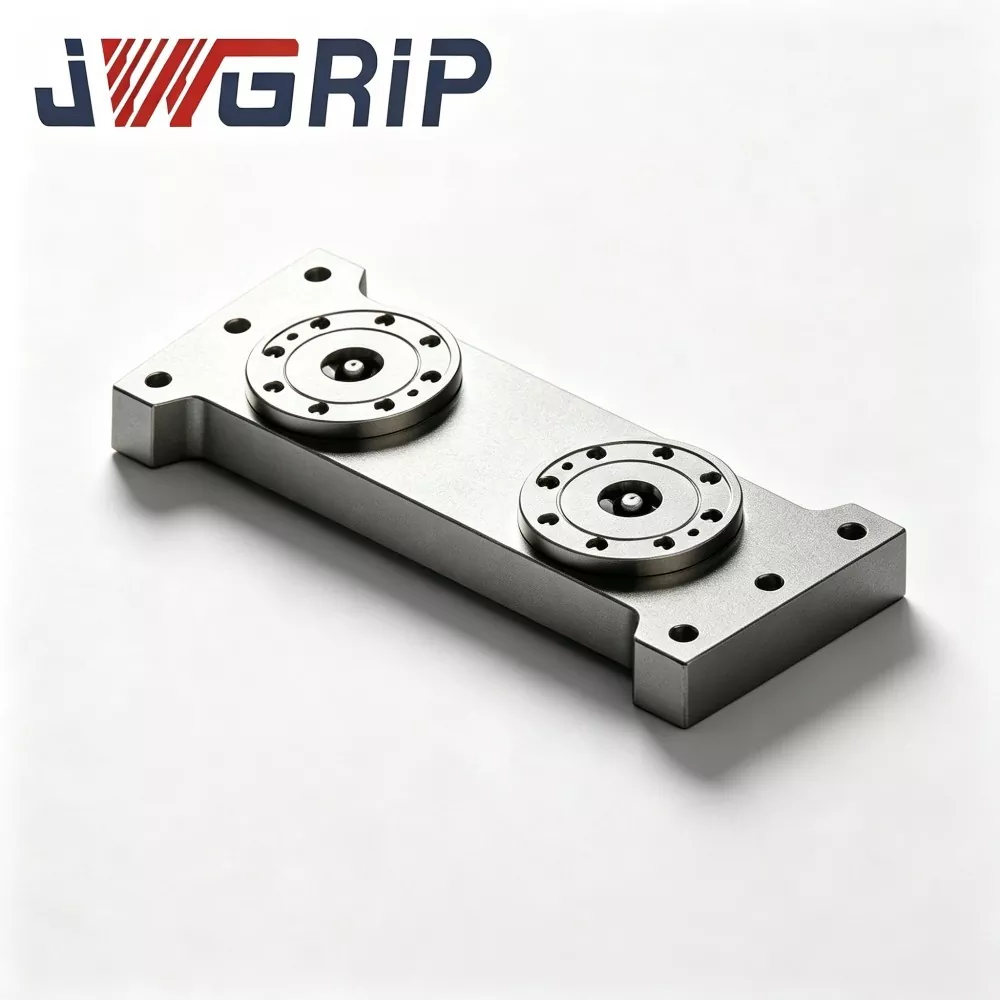
L-Typ-Nullpunktpositionierungs-Spannfutterpalette
JWGRIP bietet professionelle L-Typ-Nullpunktpositionierungs-Spannfutterpaletten mit Direktverkaufsservice ab Werk in China. Als zentrale integrierte Vorrichtung der Nullpunkt-Spannfutter-Serie ist diese professionelle Nullpunktpalette vom L-Typ speziell für flexible CNC-Bearbeitungsproduktionslinien mit Geräten mit begrenztem Platzangebot konzipiert. Es integriert eine vertikale Bezugspunktumwandlungsstruktur und hochpräzise Nullpunktpositionierungskomponenten in einer monolithischen Einheit, sodass keine zusätzlichen Hilfsadapterstrukturen erforderlich sind, um die vertikale Werkstückspannung und die Bearbeitung von Seitenmerkmalen zu realisieren.
JWGRIP ist ein professioneller Nullpunkt-Spannfutter-Serie Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen