Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





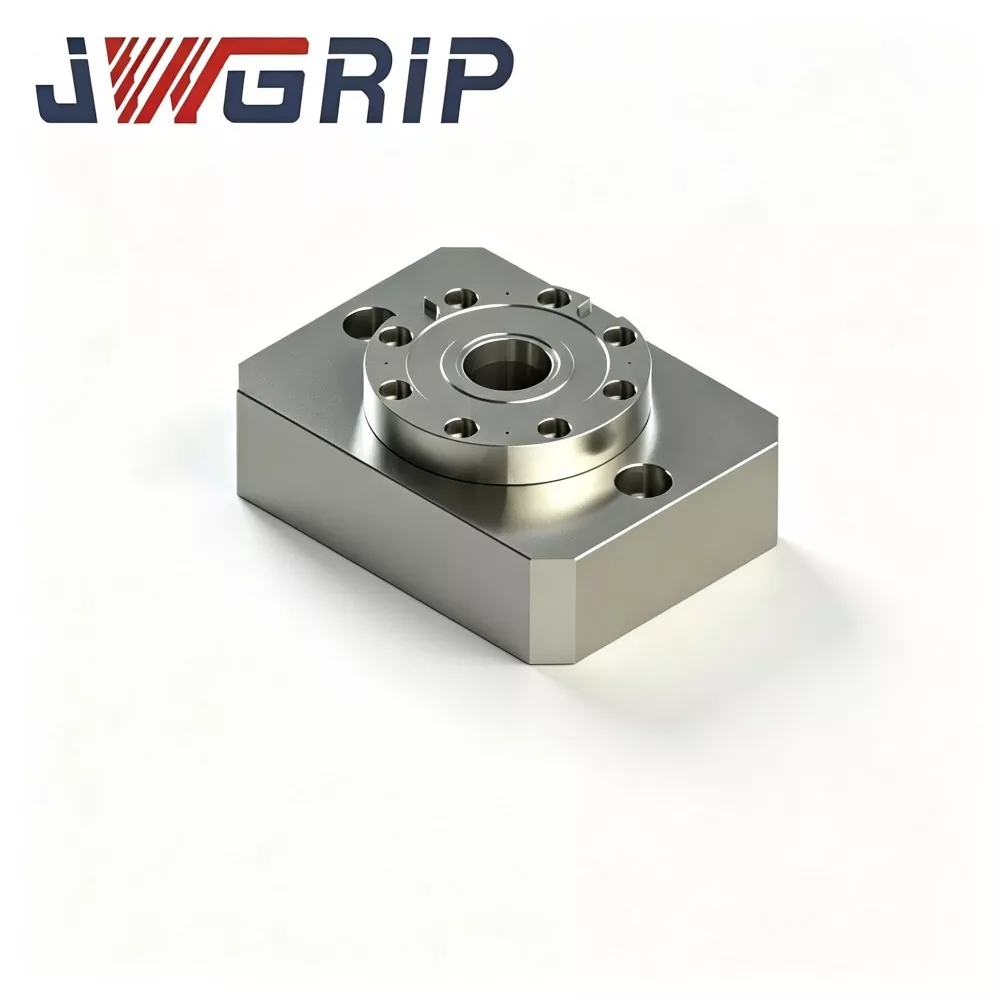
L-Typ-Nullpunktpositionierungs-Spannfutterpalette
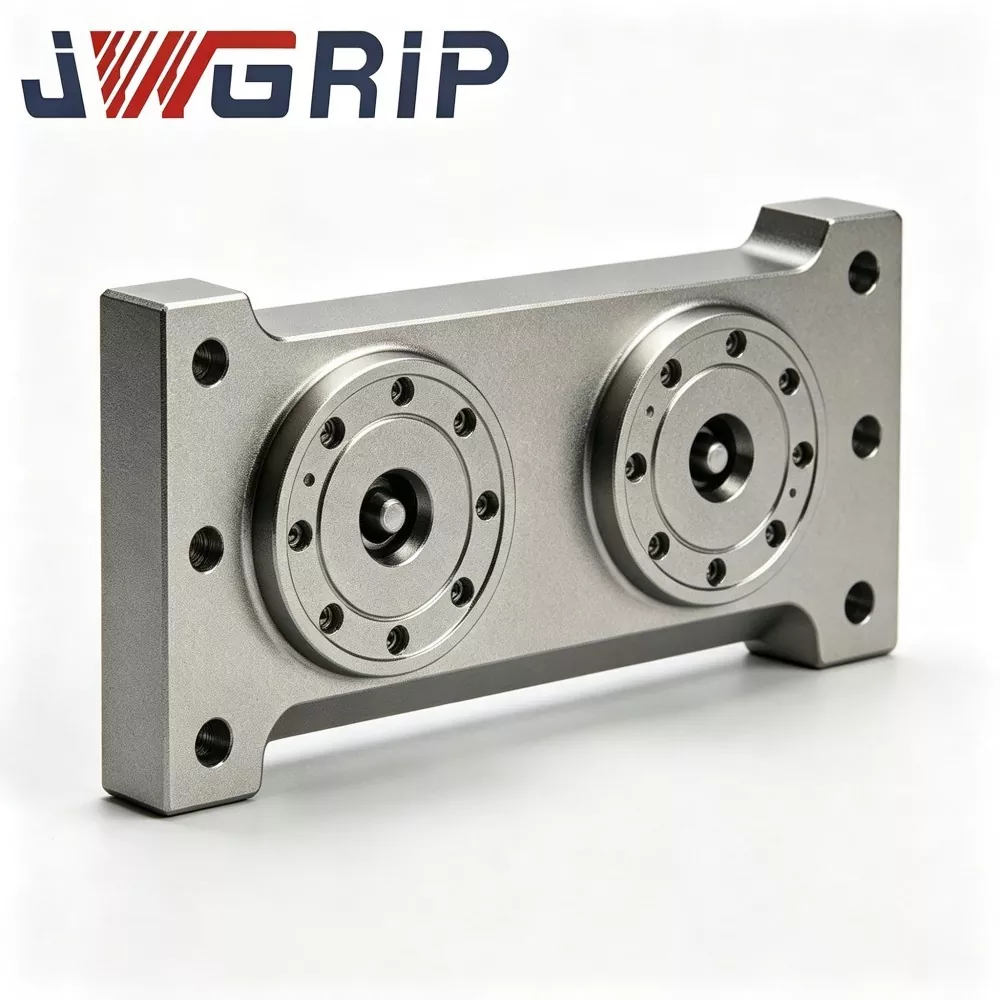
JWGRIP bietet professionelle L-Typ-Nullpunktpositionierungs-Spannfutterpaletten mit Direktverkaufsservice ab Werk in China. Als zentrale integrierte Vorrichtung der Nullpunkt-Spannfutter-Serie ist diese professionelle Nullpunktpalette vom L-Typ speziell für flexible CNC-Bearbeitungsproduktionslinien mit Geräten mit begrenztem Platzangebot konzipiert. Es integriert eine vertikale Bezugspunktumwandlungsstruktur und hochpräzise Nullpunktpositionierungskomponenten in einer monolithischen Einheit, sodass keine zusätzlichen Hilfsadapterstrukturen erforderlich sind, um die vertikale Werkstückspannung und die Bearbeitung von Seitenmerkmalen zu realisieren.
Die L-Typ-Nullpunktpositionierungs-Spannfutterpalette verfügt über eine integrierte L-förmige gebogene Struktur und ordnet präzise Nullpunktpositionierungsbuchsenbaugruppen auf der vertikalen Referenzfläche an, um einen standardmäßigen 90-Grad-Nullpunktpositionierungsbezugspunkt zu liefern. Der optimierte, vertikal hängende Installationsmodus löst effektiv Störungen zwischen Werkzeug und Vorrichtung beim Seitenfräsen und seitlichen Lochbohren und passt sich perfekt an die Bearbeitungsanforderungen von Formeinsätzen und unregelmäßig gebogenen Teilen mit seitlichen Schlüsselmerkmalen an.
Diese hocheffiziente Positionierungspalette unterstützt den schnellen Austausch von Nullpunktvorrichtungen, verkürzt die Rüstzeit erheblich und ermöglicht flexible Produktionsmodi mit hohem Mix und geringem Volumen. Es ist mit dem manuellen Austausch von Vorrichtungen für den eigenständigen Maschinenbetrieb kompatibel und kann mit Robotergreifern zusammenarbeiten, um ein automatisches Be- und Entladen vertikal aufgehängter Vorrichtungen zu erreichen. Es wird häufig im Formenbau und in der Präzisionskomponentenbearbeitung eingesetzt und bietet eine stabile und hochpräzise Positionierungsleistung für CNC-Bearbeitungsszenarien mit begrenztem Platzangebot.
Wichtige Hardwarekomponenten
Die JWGRIP L-Typ-Nullpunktpositionierungs-Spannfutterpalette ist aus einem einzigen monolithischen Rohling aus legiertem Stahl ohne verschraubte Spleißverbindungen geschmiedet. Die komplette Baugruppe beinhaltet:
Einteiliger L-förmiger Hauptkörper (horizontale Montagebasis + vertikale Positionierungserhöhung)
Auf der vertikalen Steigleitung angebrachte Nullpunkt-Positionierungsbuchsenbaugruppen
Interne pneumatische Verriegelungskanäle
Senkbohrungen für die Bodenmontage
Schutzplatten zur Lokalisierung von Bezugsflächen
Arbeitsprozess
1. Befestigen Sie die horizontale Basis der JWGRIP L-Type-Palette sicher auf dem CNC-Werkzeugmaschinen-Arbeitstisch.
2. Hängen Sie die mit Nullpunkt-Zugbolzen vormontierten Halterungssockel an die vertikale Positionierungsfläche des Steigrohrs.
3. 0,5–0,7 MPa Druckluft zuführen; Eingebaute pneumatische Kanäle betätigen Nullpunktbuchsen, um die Verriegelung abzuschließen.
4. Positionsbestätigungssignalausgänge an das CNC-System. Die Spindel steht den Seitenflächen des Werkstücks direkt gegenüber und führt Seitenfräs-, Querbohr- und Seitenhohlraumbearbeitungszyklen aus.
5. Sobald die Bearbeitung abgeschlossen ist, lassen Sie den Luftdruck ab, um ihn zu entriegeln. Vertikal aufgehängte Vorrichtungen können zum Beladen der nächsten Charge entfernt werden.
Technisches Design
Viele konkurrierende L-förmige Leuchten verwenden eine geteilte, mit Bolzen verbundene Konstruktion. Wiederholte seitliche Schnitteinwirkungen erzeugen winzige Lücken an den Verbindungsstellen und führen zu Abweichungen bei der Ortungsgenauigkeit.
JWGRIP verwendet ein einteiliges Schmiedeverfahren, um gespleißte Verbindungsflächen zu vermeiden und einen starken Widerstand gegen kontinuierliche seitliche Schnitteinwirkungen zu bieten.
Nach dem Schmieden werden die Rohlinge aus legiertem Stahl zwei spannungsarmen Alterungszyklen unterzogen, um Restspannungen aus dem Schmieden und der CNC-Bearbeitung abzubauen. Unter seitlichen Klemmbedingungen halten die Spannvorrichtungen eine anhaltende horizontale Schnittkraft aufrecht; Nicht gelöste innere Spannungen würden eine allmähliche Verformung des Substrats auslösen und die Ortungsgenauigkeit bei langfristiger zyklischer Belastung beeinträchtigen.
Positionierbuchsen werden aus hochhartem Wälzlagerstahl hergestellt. Die Innenbohrungen werden abgeschreckt und feinstgehont, um eine stabile Wiederholgenauigkeit der Positionierung an den vertikalen Steigstationen zu gewährleisten.
Produktionsvorteile
1. Die 90°-Nullpunkt-Bezugsumwandlung behebt seitliche Bearbeitungsstörungen bei kompakten Maschinen
Bei Maschinen mit kleinem Tisch liegen vertikal hängende Werkstücke direkt der Spindel gegenüber, ohne dass die Spindel in einem großen Winkel verkippt. Das Kollisionsrisiko zwischen Werkzeug und Vorrichtung wird reduziert, wodurch die volle Bearbeitungskapazität für Geräte mit kompakter Baugröße freigesetzt wird.
2. Das fugenfreie monolithische Schmieden widersteht seitlichen Schnitteinwirkungen
Anders als bei rechtwinkligen Befestigungen mit Bolzenmontage eliminiert die einteilige geschmiedete Struktur das Risiko einer Gelenklockerung. Es behält die Positionierungsstabilität unter anhaltenden seitlichen Fräskräften bei und verringert Rattermarken und Oberflächendefekte, die durch Mikrovorrichtungsbewegungen verursacht werden.
3. Behalten Sie die Nullpunkt-Schnellwechselvorteile für die Einrichtung von Nebenfunktionen bei
Die Nullpunktbuchsen für vertikale Steigleitungen passen zu den branchenüblichen D20-Nullpunkt-Zugbolzen. Vorhandene Leuchtenfüße müssen lediglich mit Standard-Zugbolzen für die vertikale Aufhängung nachgerüstet werden. Keine manuelle Anzeige und Ausrichtung während des Spannvorrichtungswechsels, was die Rüstzeit für die Bearbeitung von Seitenmerkmalen drastisch verkürzt.
4. Behalten Sie wertvollen Z-Achsen-Verfahrweg für kompakte Maschinen bei
Herkömmliche horizontale Klemmung verbraucht Z-Achsen-Hub. Durch die vertikal hängende Anordnung werden Werkstücke in Y-Richtung verschoben, wodurch ein begrenzter Z-Achsen-Verfahrweg für CNC-Geräte mit kleinem Platzbedarf eingespart wird und einige Teile, die zuvor nur einen begrenzten Hub hatten, herstellbar werden.
5. Sowohl für manuelle Werkstätten als auch für Automatisierungsnachrüstungen geeignet
Bediener können vertikale Vorrichtungen manuell austauschen. Gleichzeitig kann der vertikale Nullpunktbezug mit Robotergreifern gekoppelt werden, um vertikal ausgerichtete Vorrichtungsbasen zum automatischen Be- und Entladen zu handhaben. Die Aufrüstung alter Maschinen kann ohne vollständigen Austausch der Ausrüstung durchgeführt werden.
6. Das Chip-Slope-Design verringert die Wartungshäufigkeit bei vertikal hängender Aufstellung
Geneigte Spanneigungsflächen umgeben den Bezugspunkt des Steigrohrs. Schneidspäne rutschen nach unten und bleiben selten in den Positionierungsbuchsenspalten hängen, was den Reinigungsaufwand bei vertikaler Seitenspannung reduziert.
Anwendungsfälle
Die JWGRIP L-Typ-Nullpunktpositionierungs-Spannfutterpalette wird häufig auf kompakten vertikalen Bearbeitungszentren und kleinen 5-Achsen-Maschinen für die Bearbeitung von Seitenloch-, Seitenhohlraum- und Seitenschlitzmerkmalen eingesetzt.
Fall 1: Formenbau-Workshop
Dieser Kunde betreibt mehrere kompakte vertikale CNC-Maschinen für die Seitenkavitätsbearbeitung von Miniatur-Formeinsätzen.
Vor dem Upgrade: Für die seitliche Klemmung wurden geteilte Winkelblöcke und Schraubstöcke verwendet. Jeder Gerätewechsel erforderte eine manuelle Anzeige und Ausrichtung, was jedes Mal 3–5 Minuten in Anspruch nahm. Winkelblöcke mit Schraubverbindung neigten dazu, sich unter dem Schnitteinfluss zu lösen, was häufig zu Rattermarken auf den Seitenflächen des Werkstücks führte.
Nach dem Ausrollen von JWGRIP L-Type-Paletten: Nullpunkt-Schnellwechsel macht manuelle Ausrichtungsarbeiten überflüssig. Die Zeit für den Gerätewechsel sinkt auf 7–10 Minuten. Die einteilige L-Form verbessert die Steifigkeit gegenüber seitlicher Schnittkraft. Rattermarkendefekte werden stark unterdrückt und die Erfolgsquote bei der Oberflächenrauheit der Seitenfläche des Formeinsatzes steigt erheblich.
Fall 2: Fabrik zur Präzisionskomponentenverarbeitung
Der Standort betreibt kleine 5-Achsen-Maschinen mit begrenztem internen Arbeitsvolumen. Ein großer Teil der Werkstücke erfordert eine seitliche Bearbeitung. Mit der vertikalen Hängelösung der L-Typ-Palette von JWGRIP ist eine Spindelneigung mit großer Amplitude nicht mehr erforderlich. Die Wahrscheinlichkeit einer Spindelkollision sinkt. Der gespeicherte Z-Achsen-Hub ermöglicht die Bearbeitung von Teilen, die zuvor aufgrund von Hubgrenzen nicht fertiggestellt werden konnten.
Vollständiger Produktionsworkflow
1. Einteiliges L-förmiges Schmieden eines Rohlings aus legiertem Stahl
2. Schruppbearbeitung
3. Erstes stressabbauendes Altern
4. Halbfertigbearbeitung
5. Sekundärer Stressabbau im Alter
6. Hochpräzises Schleifen für Bezugsflächen
7. Einpressen der Buchse
8. Dichtungsbaugruppe für den pneumatischen Kreislauf
9. Luftdichtheits-Druckhaltetest
10. Prüfung der Genauigkeit mehrerer Artikel
11. Rostschutzbehandlung
12. Stoßfeste Verpackung in Exportqualität
Inspektionscheckliste
Test der Wiederholungspositionierungsgenauigkeit vertikaler Stationen
Geometrischer 90-Grad-Winkelgenauigkeitstest
5-minütiger Luftdichtheitstest, maximal zulässiger Druckabfall ≤0,02 MPa
Funktionsüberprüfung der zyklischen Verriegelung und Entriegelung
Jede Einheit wird mit einem werkseitig ausgestellten Datenblatt zur Genauigkeitsprüfung zur Archivierung der Kundenvorrichtungen geliefert.
Produktbewertung und -auswahl
Überprüfen Sie den verfügbaren Montageraum auf dem Arbeitstisch der Werkzeugmaschine. Berechnen Sie die Grundfläche der L-förmigen Basis in Länge und Breite, um eine Kollision mit dem Maschinenschutz und dem Spindelbewegungsbereich zu vermeiden.
Bewerten Sie das Gesamtgewicht des Werkstücks plus der Vorrichtungsbasis. Durch die vertikale Aufhängung entsteht ein freitragender Belastungszustand. Überschreiten Sie niemals die veröffentlichte maximal zulässige Auslegerlast.
Bestätigen Sie die Spezifikationen der Nullpunkt-Zugbolzen vor Ort. Standardversion passend für D20-Anzugsbolzen. Auf Anfrage können kundenspezifische Buchsenbaugruppen für alternative Anzugsbolzengrößen entwickelt werden.
Für die Roboter-Automatisierungsintegration: Beurteilen Sie die Reichweite des Greifers in Richtung vertikal ausgerichteter Vorrichtungsbasen. Das technische Team von JWGRIP kann die Machbarkeitsbewertung unterstützen.
Vorsichtsmaßnahmen für den Betrieb
Ziehen Sie die Befestigungsschrauben für die L-förmige horizontale Basis streng gemäß den Drehmomentanforderungen im JWGRIP-Benutzerhandbuch an. Diese Palette trägt eine freitragende seitliche Schnittkraft; Ein unzureichendes Schraubendrehmoment führt zu Mikrovibrationen der gesamten Einheit und beeinträchtigt die Bearbeitungsgenauigkeit.
Installieren Sie den Öl-Wasser-Filter am vorderen Ende des Drucklufteinlasses. Feuchtigkeit und Verunreinigungen, die in die Buchsen eindringen, lösen Rost und Abrieb aus und führen zu Genauigkeitsabweichungen.
Sprühen Sie nach jeweils 80–100 Arbeitsstunden ein Trockenschmiermittel-Aerosol auf die Nullpunktbuchsen des vertikalen Steigrohrs. Flüssiges Motoröl ist strengstens verboten. Flüssiges Öl fängt nach unten rutschende Metallspäne ein und führt zu Problemen beim Festklemmen der Buchse.
Blasen Sie bei jedem Schichtwechsel das vertikale Positionierungsrohr und die Buchsen von oben nach unten mit Druckluft sauber, um angesammelte Gleitspäne zu entfernen.
Vermeiden Sie starke Stöße auf die vertikale Positionierungsfläche des Steigrohrs. Durch Kollisionen verursachte Verformungen des Steigrohrs beeinträchtigen die Genauigkeit des 90-Grad-Winkelwinkels und die Ortungsleistung nahezu dauerhaft.
Ein Überlastbetrieb über die Nennauslegerlast hinaus ist strikt zu untersagen. Eine Überlastung führt zu einer dauerhaften Verformung des Untergrunds.
Verpackung und Versand
Verpackung: stoßfestes Massivholzgehäuse in Exportqualität mit dickem Schaumstoff-Innenpuffer. Die vertikale Positionsbezugsfläche wird mit einer speziellen Schutzbehandlung versehen, um Kollisionsschäden bei Langstreckentransporten auf See zu verhindern.
Standardvorlaufzeit: 14–20 Werktage. Eine kleine Anzahl von Standard-SKUs wird für den beschleunigten Versand auf Lager gehalten.
Kundendienst
Garantie: Die 12-monatige Garantie auf das gesamte Gerät deckt Herstellungsfehler ab, mit Ausnahme von durch Menschen verursachten unsachgemäßen Gebrauch oder Kollisionsschäden. Bei qualifizierten Ansprüchen erhalten Sie eine kostenlose Reparatur oder den Ersatz von Ersatzteilen.
Technische Ressourcen: Es werden Online-Betriebsdokumente bereitgestellt. Für Großauftragsprojekte steht kostenpflichtiger technischer Fernsupport zur Verfügung.
Kundenspezifischer Modifikationsservice: Anpassung der Riser-Höhe, Änderung der Zugbolzen-Spezifikation, Multi-Station-Layout-Design auf vertikaler Riser werden unterstützt.
Musterbewertung: Bewertungsprobe kann vereinbart werden; Der Käufer trägt die Kosten für die Musterfracht.
FAQ
F1: Kann die JWGRIP L-Typ-Nullpunkt-Positionierungs-Spannfutterpalette flach ausgelegt und als gewöhnliche horizontale Nullpunkt-Palette verwendet werden?
A: Es ist speziell für die vertikale, seitlich hängende Klemmung konzipiert. Eine flache Verwendung wird nicht empfohlen. Der tatsächliche Kraftaufnahmemodus weicht von den Konstruktionsspezifikationen des Untergrunds ab und überschreitet leicht die Nenntragfähigkeit.
F2: Treten bei der seitlich hängenden Klemmung Bearbeitungsvibrationen auf?
A: Innerhalb des zulässigen Nennlastbereichs bietet das einteilige geschmiedete Substrat ausreichende Steifigkeit. Wenn das kombinierte Gewicht von Werkstück und Vorrichtung die zulässige Auslegerlast überschreitet, kommt es zu merklichem Rattern. Die Berechnung des Gesamtgewichts ist während der Produktauswahlphase obligatorisch.
F3: Können meine vorhandenen Nullpunkt-Befestigungsbasen auf der vertikalen Erhöhung dieser L-Palette verwendet werden?
A: Mit Standard-D20-Nullpunkt-Zugbolzen ausgestattete Gerätebasen können direkt aufgehängt werden, ohne dass die Geräte überholt werden müssen.
F4: Ist die JWGRIP L-Type-Palette mit 5-Achsen-CNC-Maschinen kompatibel?
A: Es funktioniert mit kleinen 5-Achsen-Maschinen. In der Auswahlphase muss eine vollständige Interferenzbeurteilung durchgeführt werden, die die Bewegung der Vorrichtung, der Palette, der Spindel und der Neigung abdeckt.
Einblicke in Beschaffungsentscheidungen
Viele Benutzer von CNC-Maschinen mit kompaktem Bauraum stehen vor kniffligen Herausforderungen bei der Bearbeitung von Nebenelementen. Kostengünstige herkömmliche Winkelblöcke verfügen nicht über die Möglichkeit eines Nullpunkt-Schnellwechsels und bringen lange Rüstzeiten mit sich. Gewöhnliche horizontale Nullpunktpaletten können keine vertikale 90-Grad-Umwandlung des Bezugspunkts erreichen.
Die JWGRIP L-Typ-Nullpunktpositionierungs-Spannfutterpalette kombiniert eine hochsteife, einteilige L-förmige Schmiedestruktur und ein Nullpunkt-Schnellwechselsystem. Es löst zentrale Vorrichtungsengpässe bei der Seitenbearbeitung auf Werkzeugmaschinen mit begrenztem Platzangebot und bietet einen spürbaren praktischen Nutzen für den Formenbau und die Seitenbearbeitung von Teilen mit unregelmäßiger Präzision.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen