Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
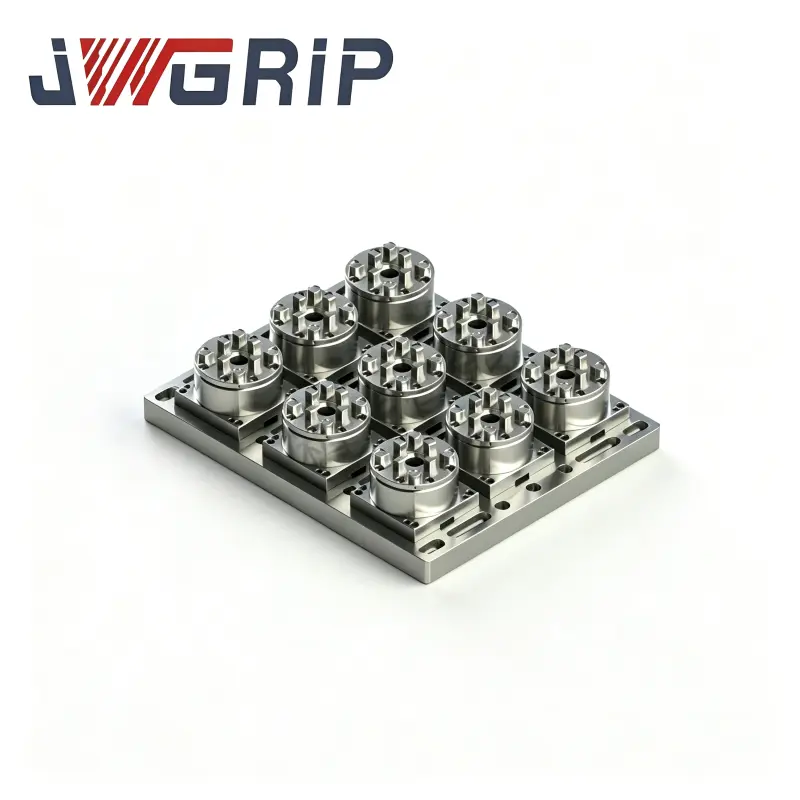
Warum entscheiden sich viele Formenbauer bei der Erodierbearbeitung für das pneumatische 9-in-1-Spannfutter vom Typ R?
Artikelzusammenfassung:Senkerodierwerkstätten leiden häufig unter zeitaufwändigen Elektroden-Einrichtungsarbeiten, Positionierungsabweichungen, die durch den Zusammenbau mehrerer einzelner Spannfutter verursacht werden, und einer geringen Maschinenauslastung für die Herstellung von Formen mit mehreren Elektroden.JWGRIP, ein professioneller Anbieter von Spannlösungen, hat die leistungsstarke Lösung auf den Markt gebracht R-Typ 9-in-1 pneumatisches Erodierfutter. Durch die Verwendung einer monolithischen All-in-One-Grundplattenstruktur eliminiert dieses Produkt kumulative Verbindungsfehler, die durch die Kombination verstreuter Einzelfutter entstehen. In diesem Artikel werden das grundlegende Designkonzept, reale Leistungsvorteile, praktischer Produktionswert und typische Anwendungsszenarien dieser Mehrstationsvorrichtung erläutert. Es zeigt, wie es die Elektrodenwechselzeit erheblich verkürzt und eine stabile Positionierungsgenauigkeit im Mikrometerbereich für Senkerodiervorgänge bei Formen mit mehreren Kavitäten, Automobilformen und medizinischen Formen liefert.
Inhaltsverzeichnis
1.Was ist die zentrale Designphilosophie des pneumatischen 9-in-1-Erodierfutters JWGRIP R-Type?
2. Wie übertrifft das pneumatische R-Type 9-in-1-Erodierfutter mehrere separate Einzel-Nullpunktfutter?
3. Welche betrieblichen Vorteile bietet das pneumatische 9-in-1-Erodierfutter R-Type für die tägliche Produktion?
4. Für welche hochpräzisen Fertigungsszenarien eignet sich das R-Type 9-in-1-Pneumatik-Erodierfutter perfekt?
5. Häufig gestellte Fragen zum pneumatischen R-Type 9-in-1-Erodierfutter
1. Was ist die zentrale Designphilosophie des pneumatischen 9-in-1-Erodierfutters JWGRIP R-Type?
Das von JWGRIP speziell für die Schwachstellen der Senkerodierbearbeitung mit mehreren Elektroden entwickelte R-Type 9-in-1-Pneumatik-Erodierfutter überwindet verschiedene Einschränkungen, die durch den Zusammenbau mehrerer verstreuter unabhängiger einzelner Nullpunktspannfutter entstehen. Ausgestattet mit einer monolithischen All-in-One-Grundplattenstruktur, integriert es neun unabhängige pneumatische Spannstationen, eine integrierte Verteiler-Luftsteuereinheit, einen hochpräzisen Positionierungsmechanismus sowie gehärteten und geschliffenen Stahl und bildet so ein effizientes Ökosystem für die Schnellwechsel-Werkstückhalterung mit mehreren Elektroden.
Herkömmliche Lösungen erfordern die Installation, Nivellierung und Kalibrierung mehrerer loser Einzelspannfutter nacheinander. Im Gegensatz dazu ist nach der Montage des R-Type 9-in-1-Spannfutters auf dem EDM-Maschinentisch nur eine einmalige Kalibrierung erforderlich. Alle neun Spannstationen haben die gleiche Grundplattenreferenz, wodurch kumulative Montagetoleranzen durch Spleißen vollständig vermieden werden. Alle wichtigen Positionierungsflächen durchlaufen eine umfassende Abschreckung, gefolgt von einer hochpräzisen Schleifbehandlung. Bediener können die Elektrodenvoreinstellung offline an externen Stationen während der Bearbeitungszyklen der Maschine durchführen, sodass die Maschine nicht stillsteht und auf langwierige Vorrichtungskalibrierungsarbeiten wartet.
2. Wie übertrifft das pneumatische R-Type 9-in-1-Erodierfutter mehrere separate Einzel-Nullpunktfutter?
Die folgende Tabelle vergleicht die wichtigsten Betriebsparameter und realen Produktionsvorteile zwischen dem pneumatischen R-Type 9-in-1-Erodierfutter und der herkömmlichen Lösung mit mehreren separaten Einzel-Nullpunktfuttern, um intuitiv die umfassenden Leistungsverbesserungen zu zeigen, die Formenwerkstätten erzielt haben.
| Leistungsdimension | R-Typ 9-in-1 pneumatisches Erodierfutter | Mehrere separate Einzel-Nullpunkt-Spannfutter |
| Wiederholen Sie die Positionierungsgenauigkeit | ≤ ±0,002 mm, gleichbleibend über alle neun Spannstationen | ±0,003–0,010 mm, kumulativer Positionierungsfehler durch Multi-Chuck-Spleißen |
| Durchschnittliche Elektrodenwechselzeit | Sperren/Entsperren auf Sekundenebene; Offline-Voreinstellung, keine wiederholte Kalibrierung der Messuhr | 15–30 Minuten, jedes Spannfutter muss unabhängig nivelliert und neu kalibriert werden |
| Maschinenunproduktivitätsverhältnis | Reduzieren Sie unproduktive Rüstzeiten um bis zu 80 % | Hohes Leerlaufverhältnis, viel Maschinenzeit für die Ausrichtung der Vorrichtungen verschwendet |
| EDM-Tischplatzbelegung | Kompaktes monolithisches Layout, spart wertvolle Tischfläche | Hoher Arbeitsaufwand beim Einbau mehrerer Spannfutter nebeneinander |
| Belastung durch Ersatzteilmanagement | Eine integrierte Einheit, weniger zu verwaltendes Ersatzzubehör | Große Menge an Anzugsbolzen und Ersatzteilen für jedes einzelne Spannfutter |
| Workflowübergreifende Konsistenz | Einheitliche Referenz für EDM-Funkenbildung, CNC-Fräsen und KMG-Inspektion | Zwischen verschiedenen Einzelfuttereinheiten kann es zu Referenzabweichungen kommen |
3. Welche betrieblichen Vorteile bietet das pneumatische 9-in-1-Erodierfutter R-Type für die tägliche Produktion?
Das pneumatische 9-in-1-Erodierfutter vom Typ R-Type basiert auf einer integrierten Multi-Stationen-Architektur und löst viele seit langem bestehende Probleme in Senkerodier-Formwerkstätten.
Einheitliche pneumatische Verteilersteuerung:Neun Spannstationen werden von einem gemeinsamen Luftverteilerschalter angetrieben. Bediener können mehrere Elektrodengruppen innerhalb von Sekunden verriegeln und lösen, ohne jedes Spannfutter einzeln einstellen zu müssen. Dadurch wird die Abhängigkeit von hochqualifizierten Technikern verringert. Selbst weniger erfahrene Techniker können Klemmaufgaben mit mehreren Elektroden stabil durchführen.
Einmalige Kalibrierung ohne kumulierten Spleißfehler:Die monolithische Grundplatte gewährleistet einen einheitlichen Bezug für alle neun Positionen. Nach einer einmaligen Montage und Kalibrierung auf dem EDM-Tisch sind keine wiederholten Nivellierungsarbeiten erforderlich, wodurch die Toleranzstapelung, die durch den Zusammenbau mehrerer einzelner Spannfutter entsteht, vollständig eliminiert wird.
Kompaktes Layout für optimierte Tischplatznutzung:Das All-in-One-Design integriert neun Spannpositionen auf einer einzigen Grundplatte. Im Gegensatz zu verstreuten, unabhängigen Spannfuttern wird eine fragmentierte Tischbelegung vermieden. Es bietet mehr Platz für die Werkstückplatzierung und Kabelführung, verhindert Störungen zwischen Vorrichtungen und passt auf die meisten Standard-Senkerodiermaschinentische.
Leistungsstarke Offline-Voreinstellungsfunktion zur Unterstützung der Lights-Out-Produktion:An externen Voreinstellplätzen können Elektroden montiert und justiert werden. Bediener montieren vorab ausgerichtete Elektrodengruppen an der Maschine und realisieren so eine kontinuierliche Stapelbearbeitung und eine unbeaufsichtigte Produktion ohne Unterbrechung, um die Anlagenleistung zu maximieren.
Strenge Qualitätskontrolle, Rückverfolgbarkeit:Jedes fertige Spannfutter wird vor dem Versand einer umfassenden Prüfung auf der KMG-Messmaschine von Zeiss unterzogen. Auf Kundenwunsch können offizielle Prüfberichte zur Verfügung gestellt werden, um eine nachvollziehbare Qualitätskontrolle zu erreichen.
4. Für welche hochpräzisen Fertigungsszenarien eignet sich das R-Type 9-in-1-Pneumatik-Erodierfutter perfekt?
Herstellung von Kunststoffformen mit mehreren Kavitäten: Für die Verarbeitung von Formeinsätzen mit mehreren Kavitäten, die große Chargen von Elektroden erfordern, kann das integrierte Layout mit neun Stationen reichlich Elektrodengruppen aufnehmen, die gesamte Vorlaufzeit der Form verkürzen und eine kumulative Positionierungsabweichung verhindern.
Automobil-Präzisionsformenherstellung: Geeignet für Formen von Lampengehäusen und Innenteilen mit großen Elektrodenmengen. Der schnelle Elektrodenwechsel hilft Formenbaubetrieben, enge Projektlieferpläne einzuhalten.
Bearbeitung medizinischer Präzisionsformen: Für Mikrokavitäten medizinischer Formen wird eine stabile Wiederholungspositionierungsgenauigkeit von ±0,002 mm aufrechterhalten und das Ausschussrisiko durch Positionierungsdrift bei EDM-Vorgängen mit mehreren Elektroden verringert.
5. Häufig gestellte Fragen zum pneumatischen 9-in-1-Erodierfutter vom Typ R-Type
F1: Muss ich meine Senkerodiermaschine modifizieren, um das pneumatische R-Type 9-in-1-Erodierfutter zu installieren?
A1: Es sind keine Änderungen erforderlich. JWGRIP bietet Standard-Montagegrundplatten, die mit gängigen Senkerodiermodellen kompatibel sind. Es kann mit Standardschrauben auf dem Original-Maschinentisch befestigt werden. Es ist kein Schweißen, Schneiden oder kundenspezifische Bearbeitung vor Ort erforderlich. Die normale Installation kann innerhalb einer Stunde abgeschlossen werden.
F2: Welcher Luftdruck ist für das pneumatische R-Type 9-in-1-Erodierfutter erforderlich? Benötige ich zusätzliches pneumatisches Zubehör?
A2: Dieses Spannfutter hat einen empfohlenen Arbeitsluftdruck von 6 bar. Die Druckluftversorgung muss trocken und sauber sein. Zur Filterung von Feuchtigkeit und Verunreinigungen empfiehlt sich ein Öl-Wasser-Abscheider. Standard-Pneumatikanschlüsse sind im Lieferumfang enthalten, sodass unter normalen Bedingungen keine komplexen zusätzlichen Pneumatikteile erforderlich sind. Wenn in Ihrer Werkstatt ein instabiler Luftdruck herrscht, wird ein Druckregelventil empfohlen, um eine gleichmäßige Spannkraft für alle Stationen zu gewährleisten.
F3: Wird das pneumatische R-Type 9-in-1-Erodierfutter rosten und seine Positionierungsgenauigkeit verlieren, wenn es langfristig der dielektrischen Erodierflüssigkeit ausgesetzt wird?
A3: Der Schlüsselpositionierungskörper des Spannfutters besteht aus vergütetem, rostbeständigem legiertem Stahl, und die Schlüsselpositionierungsoberflächen erhalten eine spezielle Härtungsbehandlung für eine mäßige Beständigkeit gegen dielektrische EDM-Flüssigkeit. Allerdings ist das Spannfutter nicht vollständig tauchfest. Vermeiden Sie während der Bearbeitung eine kontinuierliche starke Spülung pneumatischer Komponenten durch dielektrische Flüssigkeit. Entfernen Sie EDM-Schlamm und Reste der dielektrischen Flüssigkeit gründlich und trocknen Sie das Gerät nach jeder Arbeit, um eine langfristige Positionierungsleistung aufrechtzuerhalten.
F4: Können Sie auf der Grundlage meiner speziellen EDM-Produktionsanforderungen nicht standardmäßige Anpassungen vornehmen?
A4: Ja. Unser Engineering-Team unterstützt kundenspezifische Modifikationen für spezielle Montagelochanordnungen oder spezielle Anwendungsbedingungen. Kundenspezifische Vorschläge und Leistungstestberichte werden vor dem Versand geliefert.
F5: Welche täglichen Wartungsarbeiten sind erforderlich, um die Genauigkeit langfristig aufrechtzuerhalten?
A5: Halten Sie die Dichtungsflächen sauber und entfernen Sie EDM-Kohlenstoffreste und Metallspäne. Halten Sie den angegebenen stabilen Arbeitsluftdruck ein. Überprüfen Sie regelmäßig den Klemmzustand des Spannbolzens. Durch eine einfache Routinereinigung kann die Präzisionsleistung erhalten bleiben.
Abschluss
Das pneumatische 9-in-1-Erodierfutter JWGRIP R-Type verfügt über eine monolithische Mehrstationenstruktur, eine einheitliche pneumatische Betätigung und eine stabile Positionierungsleistung im Mikrometerbereich, um diese praktischen Probleme in der Fertigungsindustrie zu lösen. Es verbessert effektiv die Spanneffizienz, die Tischraumnutzung und die prozessübergreifende Wiederholpositionierungsgenauigkeit für den Formenbau.
Wenn Sie unproduktive Rüstzeiten reduzieren oder die Stabilität der Mehrelektrodenbearbeitung verbessern möchten, teilen Sie uns bitte Ihre Maschinenspezifikationen und regulären Produktionsanforderungen mit Kontaktieren Sie unsUnser Anwendungstechnik-Team. Wir bieten Ihnen gezielte technische Unterstützung und Lösungsempfehlungen.
Ähnliche Neuigkeiten
- Warum sollten Sie sich für einen kompatiblen EROWA Uniholder 72 ER-035211 für die hochpräzise Werkstückspannung entscheiden?
- Warum bevorzugen 5-Achsen-Lohnwerkstätten kompakte, hochpräzise selbstzentrierende Nullpunktschraubstöcke mit harten Backen?
- Wie kann ein drehbarer 0-100-mm-Drahterodierschraubstock die Präzision und Bearbeitungseffizienz verbessern?
- Ist der TP UnoSet V-Schraubstock für die Drahterodiermaschine die ultimative Spannvorrichtung für die Serienproduktion von zylindrischen Wellenteilen?
- Warum ist der UnoSet-Adapter mit RSM 50-Palettensatz ein Game-Changer für die moderne Drahterodier-Präzisionsfertigung im Jahr 2026?
- Wie kann ein Drahterodierfutter für die präzise Werkstückspannung die Genauigkeit verbessern und die Rüstzeit verkürzen?
Hinterlassen Sie mir eine Nachricht
Neue Produkte


Nachrichtenempfehlungen