Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Wie kann ein Drahterodierfutter für die präzise Werkstückspannung die Genauigkeit verbessern und die Rüstzeit verkürzen?
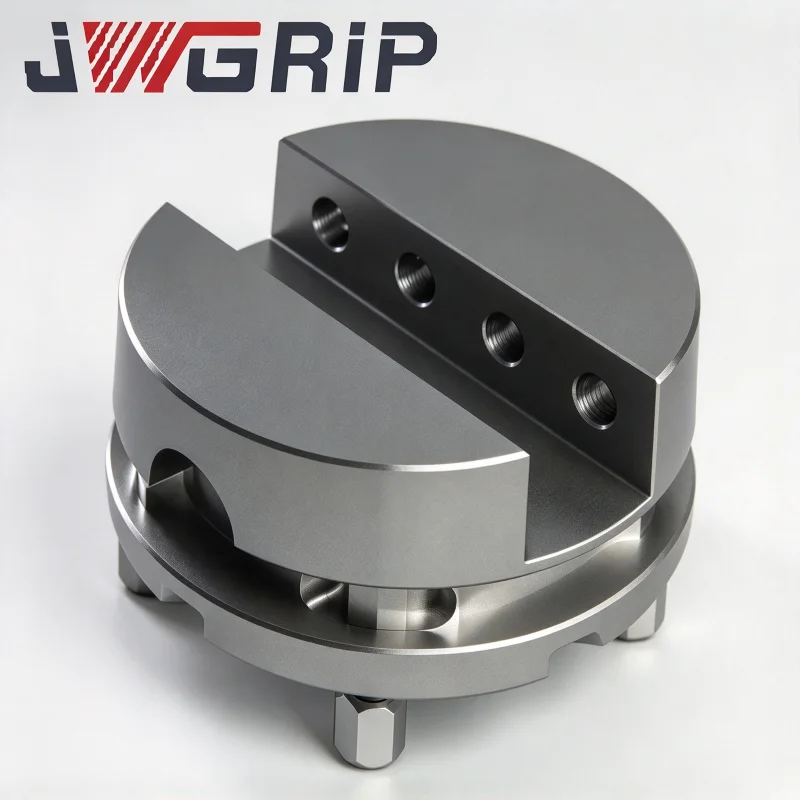
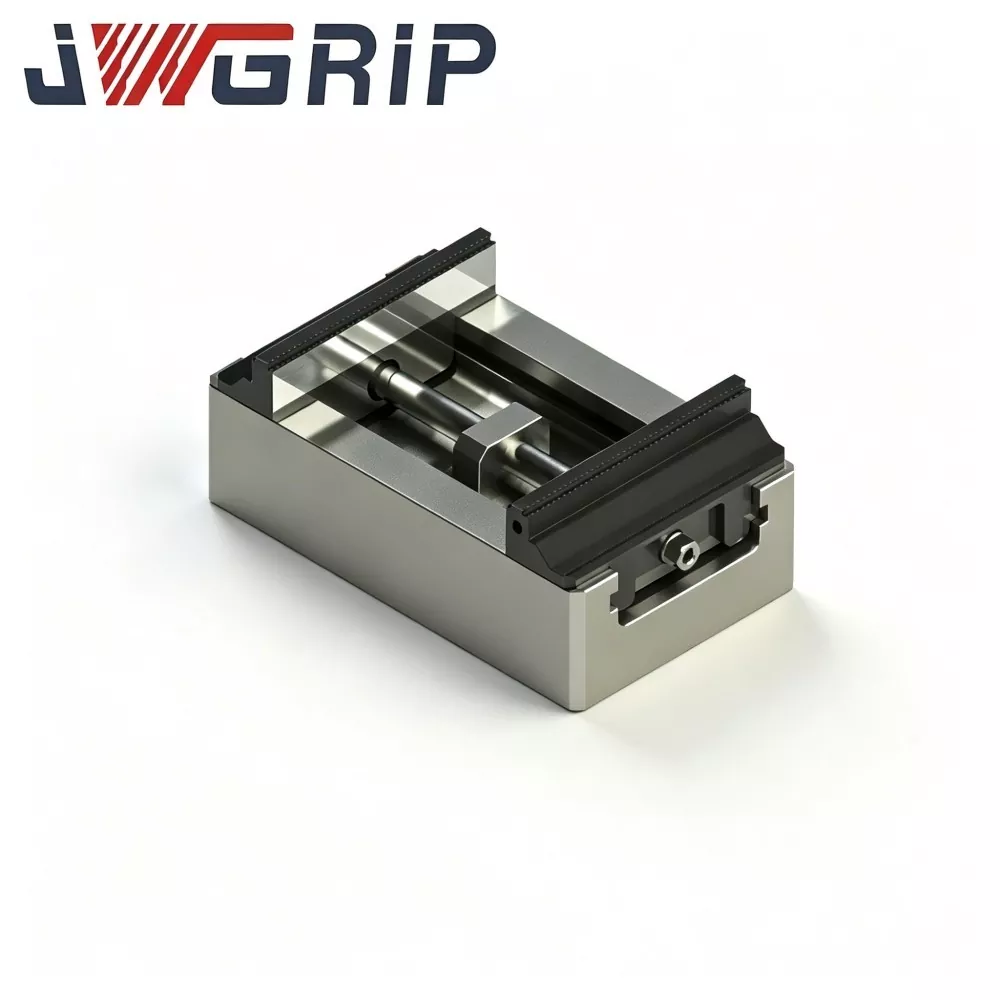
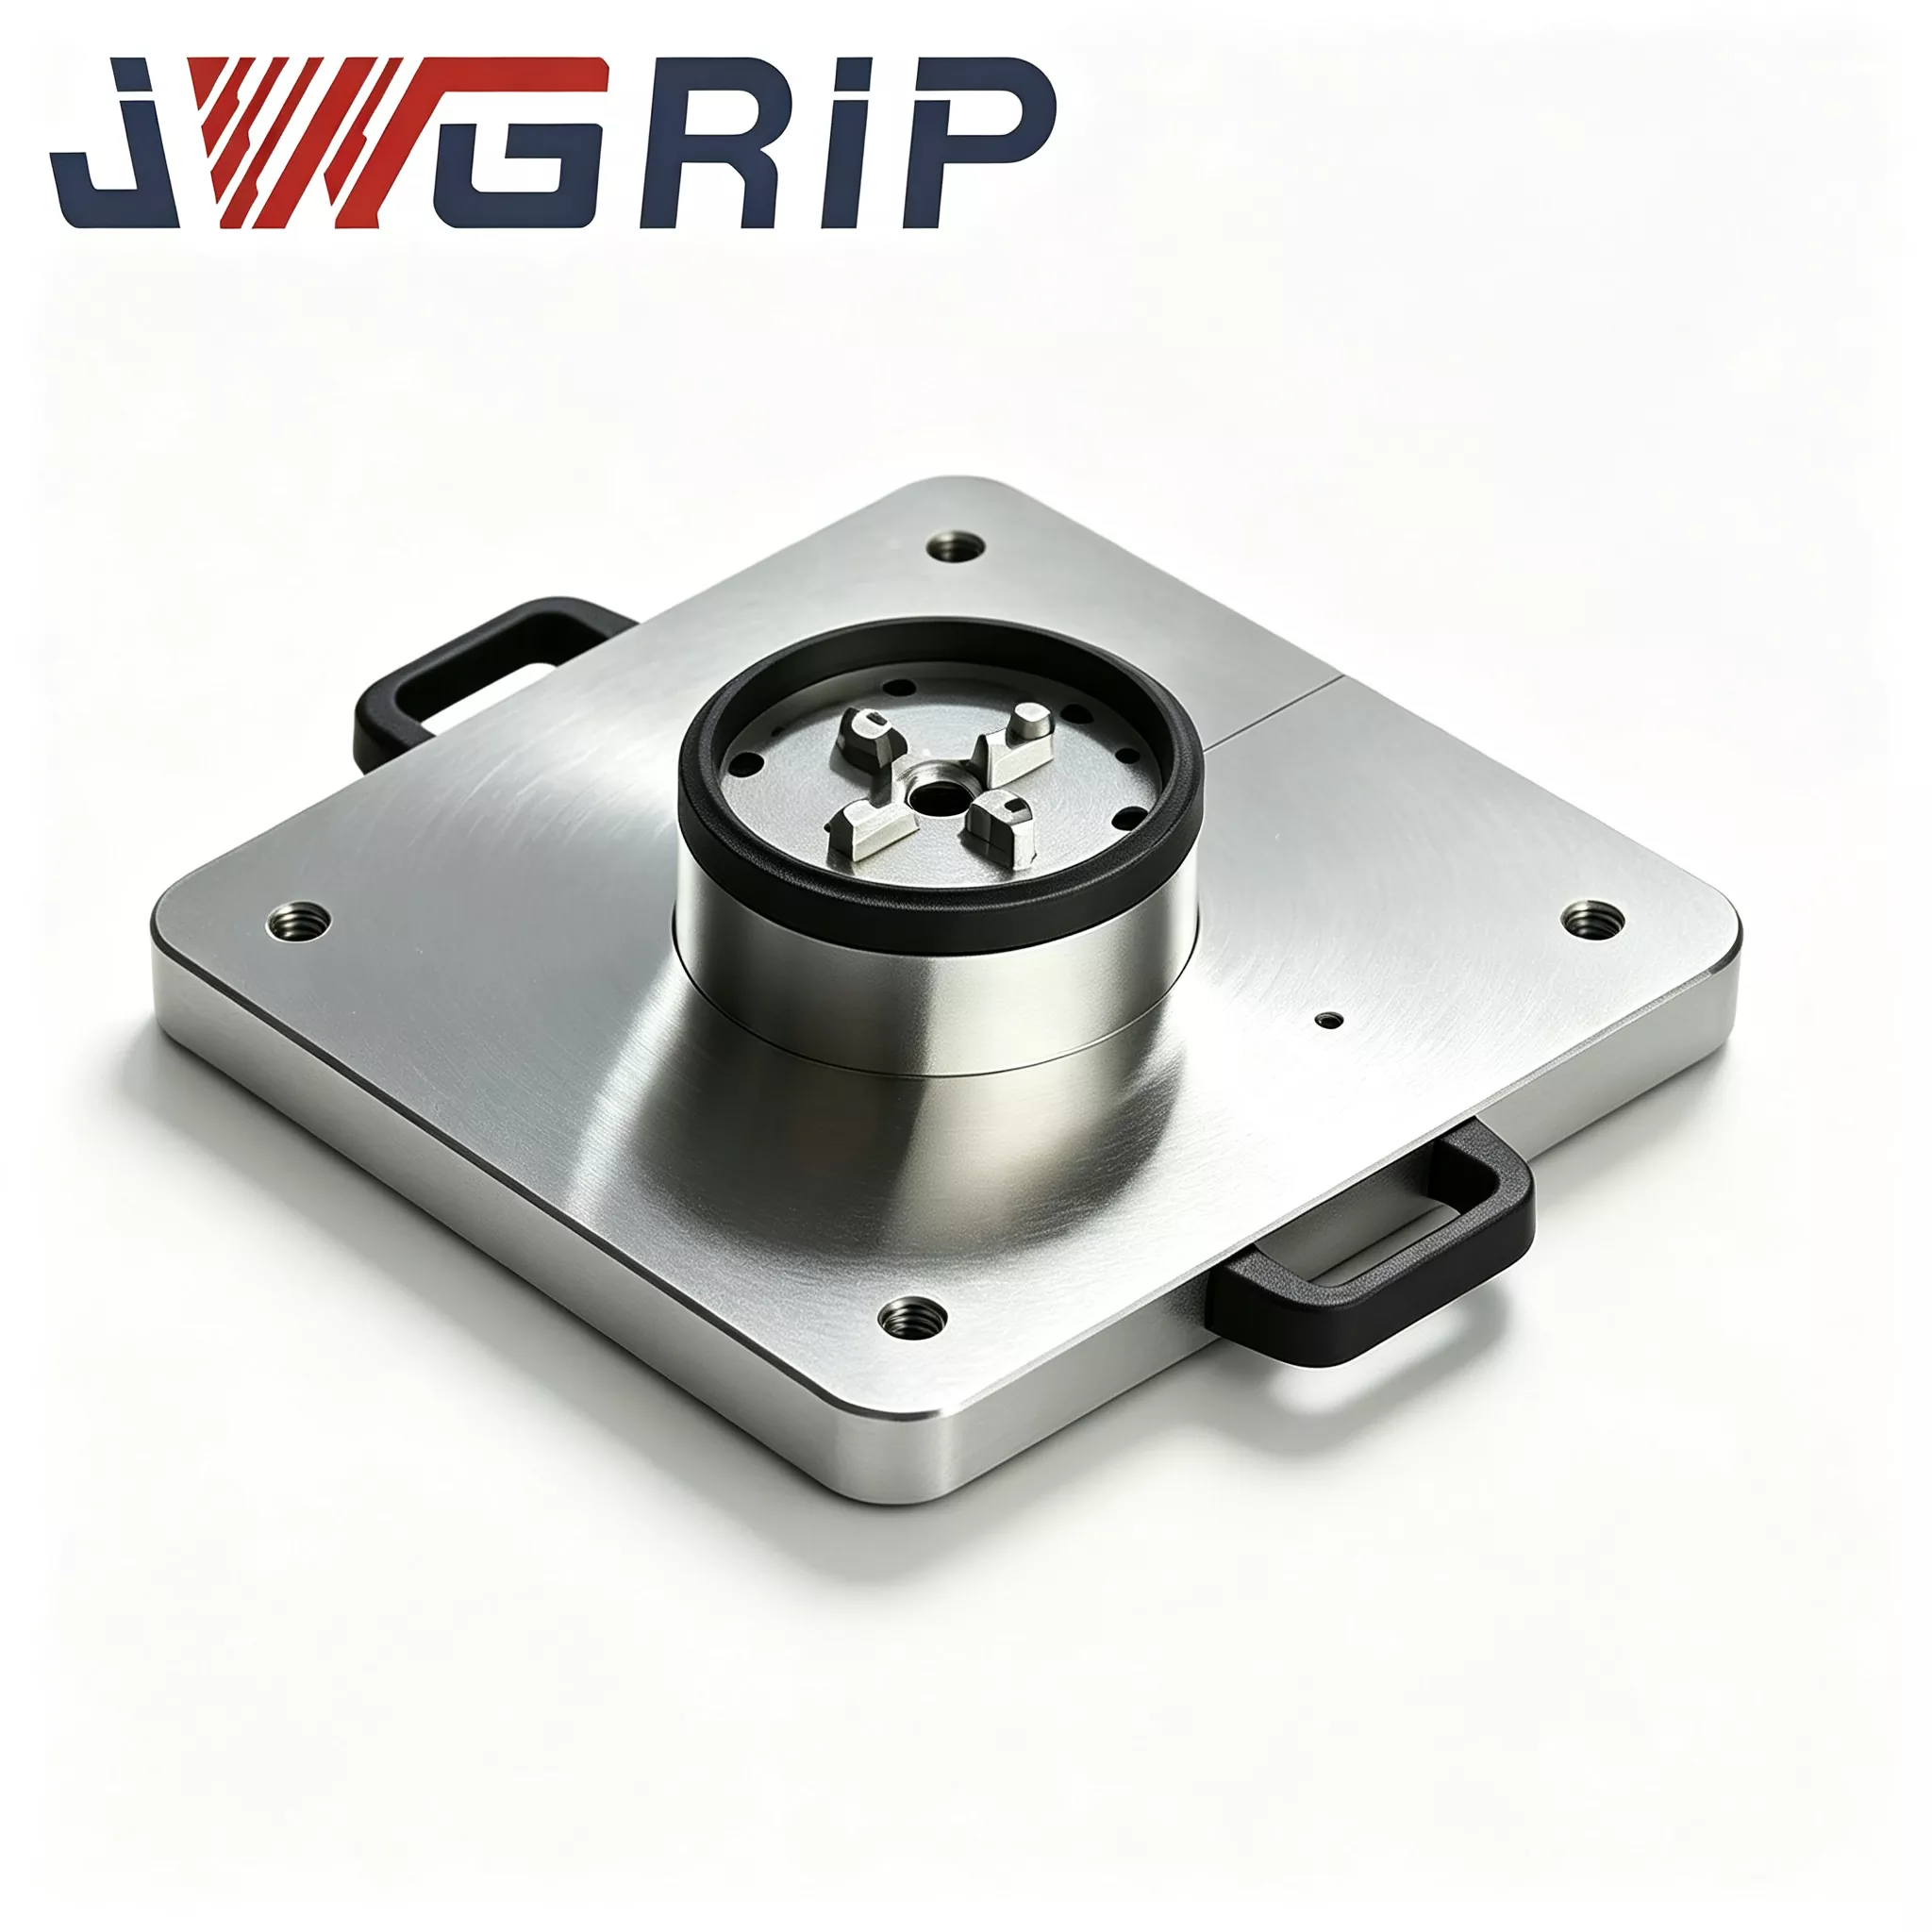
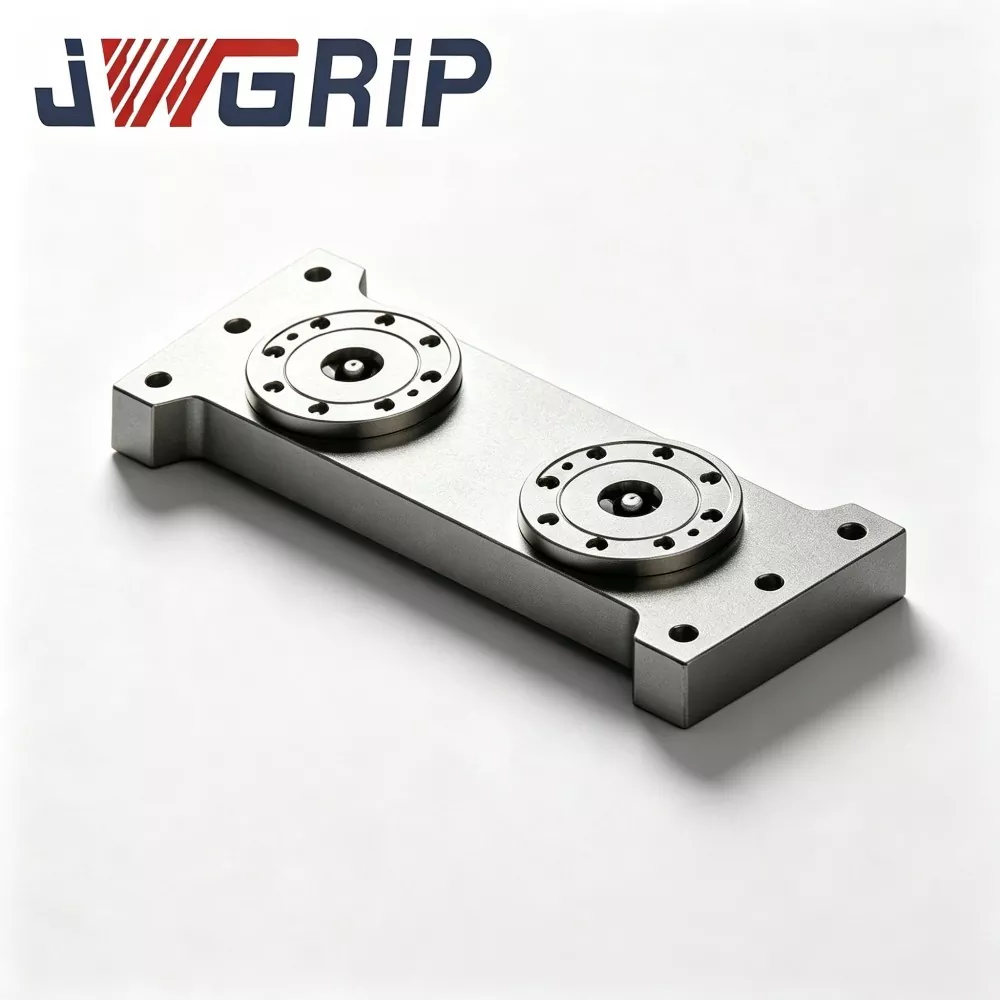
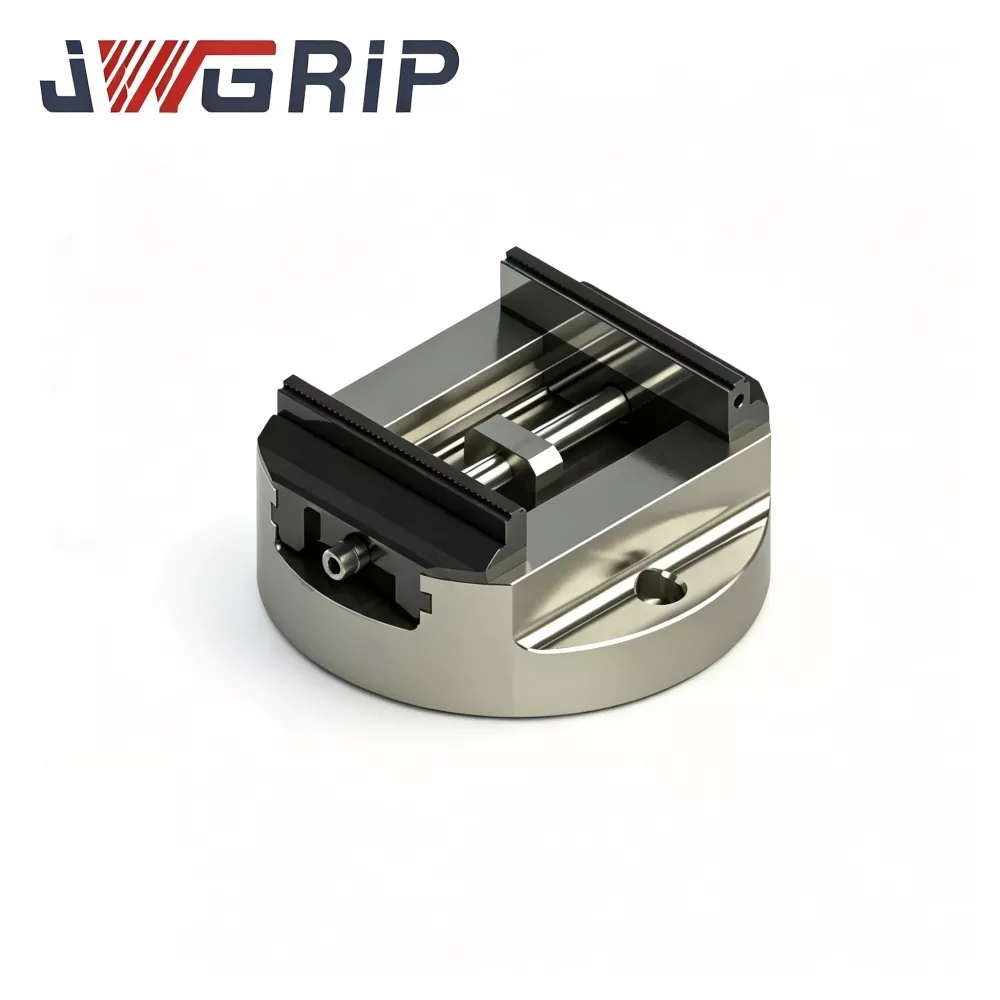
JWGRIPbietet dieDrahterodierfutter für präzise Werkstückspannung, eine Schnellwechsel-Spannlösung für den Formenbau mit hohem Mix und geringen Stückzahlen sowie Drahterodierwerkstätten. Seine austauschbare Untervorrichtungsarchitektur trägt dazu bei, sich wiederholende Ausrichtungsarbeiten zu reduzieren, die Positionierungskonsistenz zu wahren und die Maschinenauslastung in anspruchsvollen Produktionsumgebungen zu verbessern.
Für die präzise Drahterosion (Drahterodieren) sind mehr als eine leistungsfähige Maschine und ein sorgfältig programmierter Schneidpfad erforderlich. Eine zuverlässige Werkstückspannung ist ebenso wichtig für die Aufrechterhaltung der Koordinatenkonsistenz, die Verkürzung der Rüstzeit und die Erzielung wiederholbarer Ergebnisse bei verschiedenen Aufträgen. Bei herkömmlichen Vorrichtungen müssen Bediener häufig die gesamte Spannanordnung demontieren und die Ausrichtungsvorgänge wiederholen, wenn sich die Produktionsaufträge ändern. Ein Schnellwechsel-Drahterodierfutter für die präzise Werkstückspannung begegnet dieser Herausforderung, indem es das feste Hauptfutter von austauschbaren, vorkalibrierten Untervorrichtungen trennt. Die Lösung von JWGRIP ist für häufige Auftragswechsel, feuchte Werkstattbedingungen und die Anforderungen der Zulieferung von Präzisionsformen konzipiert. In diesem Leitfaden werden Funktionsprinzip, Kernfunktionen, Auswahlkriterien, Wartungsanforderungen und praktische Vorteile für die moderne Drahterodierproduktion erläutert.
Inhaltsverzeichnis
- Was ist ein Drahterodierfutter für die präzise Werkstückspannung?
- Warum herkömmliche Spanntechnik zu Produktionsengpässen führt
- Wie funktioniert das Schnellwechsel-Design?
- Was sind die Hauptmerkmale des Drahterodierfutters von JWGRIP?
- Schnellwechselfutter vs. herkömmliche Vorrichtung
- Welche Anwendungen profitieren am meisten von der präzisen Werkstückspannung?
- Wie sollten Sie das richtige Drahterodierfutter auswählen?
- Wie können Betreiber die Positionierungsgenauigkeit aufrechterhalten?
- Welche Qualitätsprüfungen sind vor der Lieferung wichtig?
- Häufig gestellte Fragen
- Fazit: Verbessern Sie die Effizienz des Drahterodier-Workflows
Was ist ein Drahterodierfutter für die präzise Werkstückspannung?
Ein Drahterodierfutter für Präzisionswerkstücke ist eine spezielle Vorrichtung, die Werkstücke während der Drahterodierbearbeitung sicher positioniert und hält. Im Gegensatz zu herkömmlichen Fräsvorgängen entfernt Drahterodieren leitfähiges Material durch kontrollierte elektrische Entladungen zwischen einer beweglichen Drahtelektrode und dem Werkstück. Bei der Bearbeitung komplizierter Konturen, schmaler Schlitze, Präzisionshohlräume und komplexer Formkomponenten sind eine genaue Positionierung und eine stabile Unterstützung unerlässlich.
Bei der Fertigung mit hohem Mix muss die Werkstückspannung auch häufigen Änderungen der Werkstückgeometrie und Produktionsanforderungen Rechnung tragen. Ein Schnellwechselfutter trägt zur Vereinfachung dieses Vorgangs bei, indem es eine stabile, an der Maschine montierte Referenz und austauschbare Werkstückhalteeinheiten bietet.
JWGRIP entwickelt sein Spannfutter für Formenzulieferer und flexible Produktionswerkstätten, die vielfältige Aufträge verwalten müssen, ohne die gesamte Vorrichtungseinrichtung für jede neue Komponente wiederholen zu müssen.
Entdecken Sie verwandte Drahterodier-Aufspannlösungen von JWGRIP, um die Design- und Anpassungsoptionen des Produkts zu verstehen.
Warum herkömmliche Spanntechnik zu Produktionsengpässen führt
Herkömmliche feste Vorrichtungen können eine zuverlässige Klemmung ermöglichen, häufige Arbeitswechsel bringen jedoch zusätzliche Herausforderungen mit sich. Wenn eine Vorrichtung für jeden neuen Auftrag entfernt und wieder installiert werden muss, müssen Bediener möglicherweise zeitaufwändige Ausrichtungs-, Koordinatenreferenzierungs- und Überprüfungsverfahren wiederholen.
Besonders kostspielig werden diese Tätigkeiten in Werkstätten, in denen kleine Chargen von Formeinsätzen, Präzisionsbauteilen und Werkzeugrohlingen verarbeitet werden.
Häufige Produktionsprobleme
- Verlängerte Rüstzeit:Wiederholtes Entfernen der Vorrichtung und manuelles Ausrichten verkürzen die Zeit, die für den eigentlichen Schnitt zur Verfügung steht.
- Positionierungsinkonsistenz:Unterschiede in der Bedientechnik können nach der Neuinstallation zu unerwünschten Koordinatenabweichungen führen.
- Eingeschränkte Produktionsflexibilität:Spezielle Vorrichtungen können unpraktisch sein, wenn eine Werkstatt viele Werkstückgrößen und -formen verarbeitet.
- Umweltbekleidung:Kühlmittelspritzer, dielektrische Flüssigkeit und feiner Bearbeitungsschlamm können die Lokalisierungsschnittstellen beeinträchtigen, wenn Schutz und Reinigung unzureichend sind.
- Höhere Betriebskosten:Wiederholte Rüsttätigkeiten und vermeidbare Nacharbeiten verbrauchen Arbeitskraft und Maschinenkapazität.
Eine Schnellwechsel-Aufspannvorrichtung hilft, diese Probleme zu lösen, indem das Hauptspannfutter installiert bleibt und gleichzeitig der Austausch kompatibler Unterspannvorrichtungen ermöglicht wird, wenn sich die Produktionsanforderungen ändern.
Wie funktioniert das Schnellwechsel-Design?
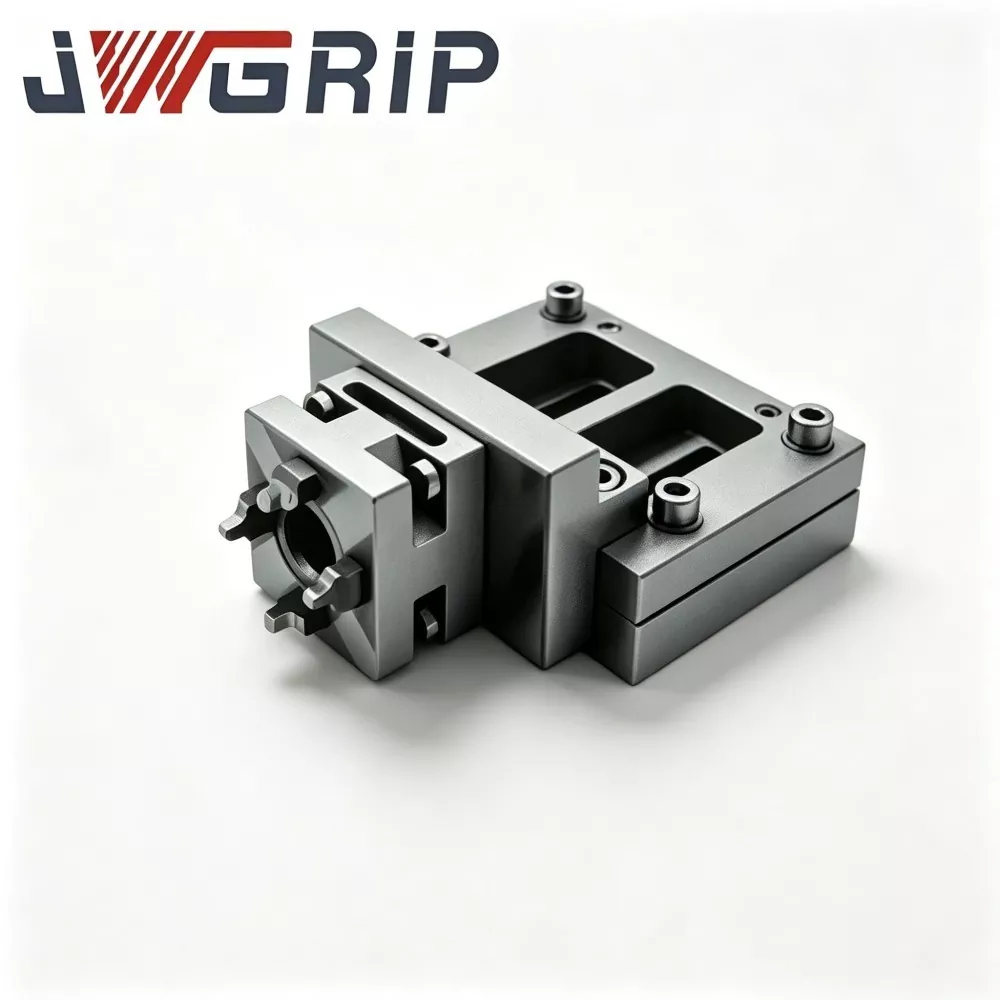
Das Design von JWGRIP trennt das feste Hauptspannfutter von austauschbaren Unterspannvorrichtungen. Der Hauptkörper bleibt auf dem Maschinentisch montiert, während einzelne Untervorrichtungen außerhalb der Maschine vorbereitet und kalibriert werden können. Wenn der nächste Fertigungsauftrag eintrifft, tauscht der Bediener die entsprechende Untervorrichtung aus, anstatt die komplette Vorrichtungsanordnung zu demontieren.
Der Workflow in vier Schritten
- Installieren Sie das Hauptfutter:Befestigen Sie das Spannfutter am Maschinentisch und stellen Sie die erforderliche Referenzbeziehung her.
- Bereiten Sie austauschbare Untervorrichtungen vor:Konfigurieren Sie für jedes Werkstück oder jede Auftragsfamilie die passende Werkstückspanneinheit.
- Offline kalibrieren:Erstellen und protokollieren Sie die Koordinatenbeziehung jeder Untervorrichtung, bevor sie in den Produktionspool gelangt.
- Austauschen und verifizieren:Installieren Sie die erforderliche Untervorrichtung, bestätigen Sie den korrekten Sitz und die korrekte Verriegelung und führen Sie vor dem Schneiden die vorgeschriebene Positionierungsüberprüfung durch.
Diese Methode reduziert die Notwendigkeit, vollständige maschinenseitige Ausrichtungsverfahren zu wiederholen. Es unterstützt auch eine bessere Organisation von Vorrichtungen und Kalibrierungsaufzeichnungen über Schichten hinweg.
Wichtig ist, dass die Schnellwechselpositionierung nicht alle Inspektionsanforderungen beseitigt. Bediener müssen weiterhin die korrekte Installation überprüfen und sicherstellen, dass die Positionierungsflächen sauber und unbeschädigt bleiben und innerhalb der erforderlichen Toleranzen bleiben.
Was sind die Hauptmerkmale des Drahterodierfutters von JWGRIP?
1. Split-Body-Schnellwechselarchitektur
Der feste Hauptkörper und die austauschbaren Untervorrichtungen entlasten die Maschine von häufigen Werkstückwechseln. Den veröffentlichten Produktinformationen von JWGRIP zufolge deuten vergleichende Wechselzyklustests darauf hin, dass vorkalibrierte Untervorrichtungen die Zeit für den Wechsel der Vorrichtungen um etwa 58 % im Vergleich zu herkömmlichen Arbeitsabläufen zur vollständigen Demontage und Neumontage verkürzen können. Die tatsächlichen Ergebnisse hängen von der ursprünglichen Einrichtungsmethode, den Bedienerpraktiken und den Produktionsbedingungen ab.
2. Spannungsarme Konstruktion aus legiertem Stahl
Der Hauptkörper besteht aus spannungsarmem, vorgehärtetem legiertem Stahl. Die Produktspezifikation gibt eine Abweichung der Bezugsebenen-Ebenheit von nicht mehr als 0,0027 mm innerhalb eines Werkstatttemperaturbereichs von 16–31 °C an. Diese Eigenschaft hilft bei der Kontrolle von Dimensionsänderungen, die andernfalls die Referenzbeziehung zwischen der Vorrichtung und der Maschine beeinträchtigen könnten.
3. Korrosionsbeständige Ortungsschnittstellen
Die Passflächen der Passstifte erhalten eine lokale Oberflächenhärtung und eine auf Passivierung basierende Rostschutzbeschichtung. Diese Behandlungen sollen die Beständigkeit gegen wiederholten Kontakt, feuchte Werkstattbedingungen, dielektrische Flüssigkeitsspritzer und Feinbearbeitungsverschmutzung verbessern.
4. Wiederholbare Positionierung
JWGRIP gibt unter den angegebenen Testbedingungen eine Wiederholpositionierungsgenauigkeit bei der Untervorrichtungsmontage von nicht mehr als 0,003 mm an. Dies unterstützt die Übertragung ermittelter Koordinatenversätze zwischen kompatiblen, ordnungsgemäß kalibrierten Untervorrichtungen. Es sollte nicht als Garantie für die Genauigkeit des fertigen Teils unter allen Maschinen-, Material- oder Schnittbedingungen interpretiert werden.
5. Flexible Konfiguration und OEM-Anpassung
Das Spannfutter unterstützt kompatible austauschbare Untervorrichtungen und zeichnungsbasierte Anpassungen. Abhängig von der Anwendung können Kunden mit dem Ingenieurteam von JWGRIP Montageabdrücke, Anordnungen der Positionierungsstifte, Arbeitshub der Backen und andere Schnittstellenabmessungen besprechen.
6. Nachvollziehbare Qualitätsaufzeichnungen
Jedes Hauptfutter trägt eine lasergravierte Seriennummer. JWGRIP berichtet, dass Prüfdaten zu Parametern wie Bezugsebene, Positionierungswiederholbarkeit und Härte der Positionierungsschnittstelle zur Rückverfolgbarkeit archiviert werden.
Schnellwechselfutter vs. herkömmliche Vorrichtung
Der wichtigste Unterschied zwischen diesen beiden Ansätzen besteht darin, wie sie mit Produktionsumstellungen umgehen. Die folgende Tabelle fasst ihre typischen Workflow-Unterschiede zusammen.
| Vergleichsfaktor | Traditionelle feste Vorrichtung | JWGRIP Schnellwechselfutter |
|---|---|---|
| Umstellungsmethode | Eventuell muss das Gerät entfernt und komplett neu installiert werden | Tauscht kompatible Untervorrichtungen aus, während das Hauptfutter montiert bleibt |
| Koordinatenreferenzierung | Erfordert häufig eine wiederholte maschinenseitige Ausrichtung | Unterstützt die Wiederverwendung aufgezeichneter Offsets aus vorkalibrierten Untervorrichtungen |
| Produktionsflexibilität | Hängt von der Konstruktion und Vorbereitung der Vorrichtung ab | Entwickelt für häufige Auftragswechsel und vielfältige Kleinserienaufträge |
| Reduzierung der Rüstzeit | Hängt von der ursprünglichen Vorrichtung und dem Einrichtungsverfahren ab | Ungefähr 58 % kürzere Umrüstzeit im angegebenen vergleichenden Wechselzyklustest von JWGRIP |
| Wiederholgenauigkeit der Positionierung | Hängt vom Zustand der Vorrichtung und der Genauigkeit der Neuinstallation ab | Spezifizierte Wiederholgenauigkeit der Untervorrichtungsmontage von ≤0,003 mm unter den angegebenen Bedingungen |
| Wartungsprioritäten | Ausrichtung, Klemmzustand und Vorrichtungsverschleiß | Sauberkeit der Auflagefläche, Verriegelungseingriff, Verschleißprüfung und Kalibrierungsprotokolle |
Diese Vergleiche beschreiben eher Workflow-Merkmale als universelle Leistungsgarantien. Vor der Auswahl einer Vorrichtung sollten Hersteller die erforderlichen Toleranzen, Montageschnittstellen, Werkstückabmessungen und Prüfverfahren für ihre eigene Ausrüstung überprüfen.
Welche Anwendungen profitieren am meisten von der präzisen Werkstückspannung?
Ein Schnellwechselfutter ist besonders nützlich, wenn in einer Drahterodierwerkstatt mehrere Aufträge mit unterschiedlichen Werkstückgeometrien und kurzen Produktionsläufen bearbeitet werden.
- Formenbau:Unterstützt effiziente Wechsel zwischen Formeinsätzen, Hohlraumkomponenten und anderen Präzisionswerkzeugteilen.
- Präzisionswerkzeugbau:Hilft bei der Standardisierung der Werkstückreferenzierung für verschiedene Werkzeugrohlinge und Bearbeitungsaufgaben.
- High-Mix-Lohnbearbeitung:Reduziert wiederholte Rüstarbeiten, wenn Kundenaufträge in Abmessungen und Mengen variieren.
- Kleinserienfertigung von Bauteilen:Ermöglicht die Organisation vorbereiteter Untervorrichtungen für wiederkehrende Aufträge und zukünftige Produktionsläufe.
- Mehrschichtige Werkstätten:Hilft Bedienern dabei, mithilfe dokumentierter Kalibrierungsdaten einen konsistenten Vorrichtungseinrichtungsprozess zu verfolgen.
Beispielsweise kann ein Subunternehmer für Formen während derselben Schicht mehrere Aufträge erhalten, die unterschiedliche Einsätze erfordern. Bei herkömmlichen Vorrichtungen kann jede Änderung das Entfernen des vorhandenen Setups und das Wiederherstellen der Maschinenreferenz erfordern. Mit einem vorbereiteten Schnellwechselsystem kann der Bediener die entsprechende kalibrierte Untervorrichtung auswählen, installieren, Sitz und Positionierung überprüfen und gemäß dem Inspektionsverfahren der Werkstatt fortfahren.
Dieses Beispiel veranschaulicht eine potenzielle Workflow-Verbesserung und nicht einen gemessenen Kundenfall. Die tatsächliche Produktivitätssteigerung hängt von der Auftragshäufigkeit, der Rüstkomplexität, der Maschinenauslastung und der Erfahrung des Bedieners ab.
Wie sollten Sie das richtige Drahterodierfutter auswählen?
Bei der Auswahl eines Spannfutters muss das Werkstückhaltesystem an die Maschine, den Produktionsablauf und die Maßanforderungen angepasst werden. Der Klemmkomfort allein reicht nicht aus.
Wichtige Auswahlkriterien
- Kompatibilität Maschinentisch:Bestätigen Sie die Montagefläche, das Schraubenmuster, den verfügbaren Platz und die erforderliche Arbeitshöhe.
- Positionierungsanforderungen:Identifizieren Sie die erforderlichen Wiederholgenauigkeiten und Bezugstoleranzen und legen Sie fest, wie diese überprüft werden.
- Werkstückgeometrie:Überprüfen Sie die Teileabmessungen, Spannflächen, Zugangsanforderungen und mögliche Störungen des Schnittpfads.
- Untervorrichtungskonfiguration:Bestimmen Sie, wie viele austauschbare Vorrichtungen benötigt werden und ob Standard- oder kundenspezifische Designs geeignet sind.
- Umgebungsbedingungen:Berücksichtigen Sie die Einwirkung dielektrischer Flüssigkeiten, Feuchtigkeit, Schlammansammlung, Reinigungsmethoden und Korrosionsschutz.
- Produktionshäufigkeit:Schätzen Sie, wie oft sich Vorrichtungen ändern und ob die Offline-Vorbereitung die Maschinenstillstandszeit reduzieren kann.
- Dokumentation und Support:Fordern Sie vor dem Kauf Maßzeichnungen, Inspektionsinformationen, Wartungshinweise und Schnittstellenspezifikationen an.
Käufer, die ein Präzisions-Drahterodierfutter vergleichen, sollten diese Details frühzeitig im Angebotsprozess angeben. Vollständige technische Informationen erleichtern die Beurteilung der Kompatibilität und die Identifizierung notwendiger Änderungen vor Beginn der Fertigung.
Wie können Betreiber die Positionierungsgenauigkeit aufrechterhalten?
Auch ein Präzisionsgerät muss regelmäßig gewartet werden. Verschmutzung, Stoßschäden, Verschleiß und falsche Kalibrierungsaufzeichnungen können die Positionierungsbeziehung zwischen dem Hauptspannfutter und den austauschbaren Unterspannvorrichtungen beeinträchtigen.
Empfohlene Betriebscheckliste
- Reinigen Sie den Aufnahmesitz und die Passflächen vor jeder Installation der Untervorrichtung.
- Überprüfen Sie die Fixierstifte und Kontaktflächen auf Kratzer, Dellen, Korrosion und ungewöhnliche Abnutzung.
- Stellen Sie sicher, dass der Verriegelungsmechanismus vollständig einrastet und reibungslos funktioniert.
- Ordnen Sie jeder Untervorrichtung die richtige Seriennummer und Kalibrierungsdatei zu.
- Überprüfen Sie die Positionierung nach einer Umrüstung gemäß dem Inspektionsverfahren der Werkstatt.
- Kalibrieren Sie eine Untervorrichtung neu, wenn sie repariert oder beschädigt wurde oder außerhalb der angegebenen Toleranz liegt.
- Führen Sie nach einer erheblichen Kollision oder einem vermuteten Schaden am Hauptspannfutter eine vollständige Wiederholungsprüfung der Positionierung durch.
- Befolgen Sie die Reinigungs-, Lagerungs- und Korrosionsschutzanweisungen des Herstellers.
Kalibrierungsaufzeichnungen sollten als kontrollierte Produktionsdokumente behandelt werden. Eine Untervorrichtung mit einer falschen oder fehlenden Kalibrierungsdatei sollte nicht an den Produktionspool zurückgegeben werden, bis ihre Identität und Positionierungsdaten überprüft wurden.
Welche Qualitätsprüfungen sind vor der Lieferung wichtig?
Mithilfe von Fertigungs- und Prüfverfahren lässt sich feststellen, ob ein Spannfutter seine spezifizierten Abmessungen und Funktionsanforderungen erfüllt. Den veröffentlichten Produktinformationen von JWGRIP zufolge umfasst der Fertigungsablauf Materialinspektion, CNC-Bearbeitung, Entspannungsbehandlung, Präzisionsschleifen, Grenzflächenhärtung, Inspektion von Koordinatenmessgeräten, wiederholte Tests zum Austausch von Untervorrichtungen, Kennzeichnung von Seriennummern und abschließende Maßprüfungen.
Zu den wichtigsten Akzeptanzkriterien gehören:
- Bezugsebene:Bestätigt, dass kritische Referenzflächen die angegebene geometrische Toleranz erfüllen.
- Wiederholgenauigkeit der Positionierung:Überprüft, ob wiederholte Untervorrichtungsinstallationen die erwartete Positionierungsbeziehung reproduzieren.
- Grenzflächenhärte:Überprüft die relevanten gehärteten Ortungsmerkmale anhand ihrer spezifizierten Anforderungen.
- Sperrfunktion:Bestätigt das reibungslose Einrasten und den sicheren Halt der austauschbaren Vorrichtung.
- Rückverfolgbarkeit:Verbindet das physische Produkt mit seiner Seriennummer und Prüfdokumentation.
JWGRIP gibt an, dass sein Qualitätsmanagementsystem den ISO 9001-Standards entspricht und dass fertige Hauptfutter mit unabhängigen Prüfberichten geliefert werden. Käufer sollten die entsprechenden Dokumente anfordern und überprüfen, ob die gemeldeten Ergebnisse den Spezifikationen ihrer Bestellung entsprechen. Etwaige Materialzertifikate oder Prüfprotokolle Dritter sollten im Rahmen der Angebots- und Auftragsvereinbarung bestätigt werden.
Häufig gestellte Fragen
1. Macht ein Schnellwechsel-Drahterodierfutter die Notwendigkeit einer Ausrichtung nach jedem Wechsel überflüssig?
Nein. Ein Schnellwechselsystem kann die wiederholte manuelle Ausrichtung reduzieren, indem es die aufgezeichneten Koordinatenversätze vorkalibrierter Untervorrichtungen wiederverwendet. Betreiber sollten dennoch nach der Installation die vorgeschriebene Überprüfung durchführen. Verschmutzung, Verschleiß, falscher Sitz oder Verformung können die Positionierung beeinträchtigen.
2. Kann eine Werkstatt ihre eigenen austauschbaren Untervorrichtungen herstellen?
Ja, vorausgesetzt, dass die Untervorrichtungen den geltenden Zeichnungen und Maßanforderungen von JWGRIP für die Positionierungsschnittstellen entsprechen. Jede maßgeschneiderte Untervorrichtung sollte vor der Verwendung in der Produktion unabhängig kalibriert und mit einer eindeutigen Seriennummer identifiziert werden. Die Kompatibilität sollte vor der Herstellung bestätigt werden.
3. Unterstützt JWGRIP kundenspezifische Montageabmessungen?
Die Produktinformationen von JWGRIP beschreiben OEM-Anpassungen basierend auf Kundenzeichnungen. Käufer können die Montagefläche, die Anordnung der Positionierungsstifte, den Arbeitshub der Backen und andere Schnittstellenanforderungen besprechen. Reichen Sie vollständige Zeichnungen, Maßtoleranzen und Details zur Maschinenschnittstelle ein, damit das Ingenieurteam die Machbarkeit beurteilen und ein Angebot unterbreiten kann.
4. Wie hoch ist die spezifizierte Wiederholgenauigkeit der Positionierung dieses Spannfutters?
JWGRIP veröffentlicht eine Spezifikation für die Wiederholpositionierungsgenauigkeit bei der Montage von Untervorrichtungen von ≤0,003 mm unter den angegebenen Bedingungen. Diese Zahl beschreibt die spezifizierte Wiederholgenauigkeit des Ortungssystems und ist keine universelle Garantie für die Genauigkeit des fertigen Teils. Maschinenzustand, Werkstückeinrichtung, Schnittparameter und Überprüfungsmethoden beeinflussen auch die Bearbeitungsergebnisse.
5. Wie sollten Bediener reagieren, wenn die Aufnahmefläche einer Untervorrichtung beschädigt ist?
Nehmen Sie die betroffene Untervorrichtung außer Betrieb und untersuchen Sie den Schaden. Verlassen Sie sich nicht auf zuvor aufgezeichnete Kalibrierungsdaten, bis die Ortungsschnittstelle überprüft und die Untervorrichtung bei Bedarf neu kalibriert wurde. Wenn das Hauptspannfutter einen erheblichen Stoß erlitten hat, führen Sie die erforderliche wiederholte Positionierungsprüfung durch, bevor Sie die Produktion wieder aufnehmen.
6. Welche Unterlagen sollten Käufer vor der Bestellung anfordern?
Fordern Sie die Produktzeichnung, die Abmessungen der Montageschnittstellen, die geltenden Toleranzspezifikationen, den Inspektionsbericht, die Wartungsanweisungen und die Bestätigung etwaiger kundenspezifischer Anforderungen an. Klären Sie bei OEM-Bestellungen vor Produktionsbeginn die Verfügbarkeit von Materialzertifikaten und zusätzlichen Prüfprotokollen ab.
Fazit: Verbessern Sie die Effizienz des Drahterodier-Workflows
Die Wahl des richtigen Drahterodierfutters für die präzise Werkstückspannung kann Herstellern dabei helfen, sich wiederholende Einrichtungsaufgaben zu reduzieren, eine konsistente Positionierungsreferenz beizubehalten und die Produktion mit hohem Mix effektiver zu organisieren. Ein festes Hauptspannfutter in Kombination mit austauschbaren, vorkalibrierten Untervorrichtungen ist besonders wertvoll für Formenzulieferer und Werkstätten, die häufig zwischen Kleinserienaufträgen wechseln.
JWGRIP kombiniert eine Schnellwechselarchitektur mit einer spannungsentlasteten Konstruktion aus legiertem Stahl, korrosionsbeständigen Lokalisierungsschnittstellen, spezifizierter Wiederholpositionierungsleistung und zeichnungsbasierter OEM-Anpassung. Um festzustellen, ob diese Lösung zu Ihren Maschinen- und Produktionsanforderungen passt, bewerten Sie vor dem Kauf die Montageschnittstelle, den Werkstückbereich, die erforderlichen Toleranzen und das Prüfverfahren.
Wenn Sie planen, Ihren Drahterodier-Spannprozess zu verbessern, erkunden Sie das Drahterodierfutter von JWGRIP für präzise Werkstückspannung undKontaktieren Sie unsmit Ihren Maschinenspezifikationen, technischen Zeichnungen und Anwendungsanforderungen. Unser Team kann Ihnen bei der Bewertung der Vorrichtungskompatibilität behilflich sein, individuelle Konfigurationen besprechen und Ihnen ein Angebot für eine auf Ihre Produktionsanforderungen zugeschnittene Spannlösung unterbreiten.
Ähnliche Neuigkeiten
- Warum sollten Sie sich für einen kompatiblen EROWA Uniholder 72 ER-035211 für die hochpräzise Werkstückspannung entscheiden?
- Warum bevorzugen 5-Achsen-Lohnwerkstätten kompakte, hochpräzise selbstzentrierende Nullpunktschraubstöcke mit harten Backen?
- Wie kann ein drehbarer 0-100-mm-Drahterodierschraubstock die Präzision und Bearbeitungseffizienz verbessern?
- Ist der TP UnoSet V-Schraubstock für die Drahterodiermaschine die ultimative Spannvorrichtung für die Serienproduktion von zylindrischen Wellenteilen?
- Warum entscheiden sich viele Formenbauer bei der Erodierbearbeitung für das pneumatische 9-in-1-Spannfutter vom Typ R?
- Warum ist der UnoSet-Adapter mit RSM 50-Palettensatz ein Game-Changer für die moderne Drahterodier-Präzisionsfertigung im Jahr 2026?
Hinterlassen Sie mir eine Nachricht
Neue Produkte


Nachrichtenempfehlungen