Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Hochleistungs-CNC-Selbstzentrierungsschraubstöcke der H77-Serie für präzise Werkstückspannung
Als anwendungsorientierter Serienhersteller von selbstzentrierenden CNC-Schraubstöcken der Serie H77JWGRIPliefert kompakte selbstzentrierende Schraubstockkörper, austauschbare Hartbackensätze und nachbearbeitbare Rohlinge mit weichen Backen für kleine und mittlere Bearbeitungswerkstätten und Techniker, die Rohlinge variabler Größe mit begrenztem Platz auf dem CNC-Tisch bearbeiten. Finite-Elemente-Strukturanalyse und standardisierte Massenproduktion gewährleisten einen stabilen Backenöffnungsbereich und Zentriergenauigkeit. Diese platzsparende Spannvorrichtung ermöglicht einen effizienten Vorrichtungsaufbau für die Produktion hochvariabler Mischserien. JWGRIP bietet auchNullpunkt-Palettenserieund die Quick Change Fixture Disc-Serie für integrierte Werkstückhaltelösungen mit schnellem Spannmittelwechsel.
Häufige Schmerzpunkte
Viele Kleinserienwerkstätten wechseln ständig zwischen unterschiedlichen Platinenbreiten. Herkömmliche Einschraubschraubstöcke erfordern jedes Mal, wenn sich die Teileabmessungen ändern, eine wiederholte manuelle Offset-Anpassung. Die Bediener verbringen viel Zeit damit, die Backenabstände zu messen, die Backenabstände anzupassen und die Werkstücke neu zu zentrieren, bevor jede neue Charge mit dem Schneiden beginnen kann.
Was passiert, wenn sich der Bediener bei der manuellen Einstellung ausschließlich auf sein visuelles Urteilsvermögen verlässt?
Es entsteht eine Zentrierabweichung. Selbst geringfügige Zentrierfehler führen zu ungleichmäßigem Materialaufmaß, was zu ungleichmäßigem Werkzeugverschleiß und inkonsistenten Maßergebnissen des fertigen Teils über die gesamte Charge hinweg führt.
Wie können Sie bei 3- und 5-Achsen-Maschinen wertvollen Platz auf dem Tisch freigeben?
Standardgroße Schraubstöcke beanspruchen übermäßig viel Montagefläche und begrenzen die Anzahl der Vorrichtungen, die Sie für die gleichzeitige Bearbeitung mehrerer Teile anordnen können. Viele Maschinenbesitzer übersehen, dass kompakte Schraubstock-Hardware zusätzliche verfügbare Tischfläche erschließen kann, ohne neue Maschinenausrüstung kaufen zu müssen.
Eignet sich die selbstzentrierende Spannung nur für symmetrische Teile?
Ein unter Maschinisten weit verbreitetes Missverständnis. Mit entsprechend modifizierten weichen Backen können diese Schraubstockeinheiten asymmetrische Rohlinge, Gussteile und unregelmäßig geformte Rohmaterialien für Fräsarbeiten zuverlässig greifen.
Produktfunktionale Unterschiede
Kompakter, hochpräziser, selbstzentrierender Nullpunkt-Schraubstock mit harten Backen:
Gebaut mit gehärteten, integrierten Hartbacken. Diese Variante eignet sich hervorragend für das wiederholte Spannen von Massivrohlingen in Standardabmessungen. Sein kleiner Außenumriss trägt dazu bei, Platz auf dem Maschinentisch für die Anordnung mehrerer Vorrichtungen zu sparen. Harte Backenoberflächen widerstehen Abrieb nach langfristiger kontinuierlicher Chargenproduktion.
Selbstzentrierender Nullpunkt-Schraubstock mit verlängertem Hub und weichen Backen:
Verfügt über einen vergrößerten Backenöffnungshub und verwendet austauschbare, bearbeitbare Rohlinge mit weichen Backen. Bediener können benutzerdefinierte Profile auf Körper mit weichen Backen fräsen, um sie an spezielle Außenkonturen von Werkstücken anzupassen, sodass keine speziellen, maßgeschneiderten Vorrichtungen für jede neue Teilevariante erforderlich sind.
Selbstzentrierender Nullpunkt-Schraubstock mit großem Hub und weichen Backen für das CNC-Fräsen:
Bietet einen weiter erweiterten Backenwegbereich, gut geeignet für mittelgroße kastenförmige Rohlinge bei allgemeinen 3-Achsen-Fräsaufgaben. Es behält eine stabile Zentrierleistung bei mäßig intensiven Fräs-Schnittkräften bei.
Selbstzentrierender Schraubstock mit großem Hub und weichen Backen für die 5-Achsen-CNC-Bearbeitung:
Optimierte Bauhöhe und schlanke Seitenprofile für die 5-Achs-Bearbeitung. Die reduzierte Gesamthöhe verringert das Risiko einer Spindel-Werkzeug-Kollision bei komplexen Winkelneigungsbewegungen von fünfachsigen Maschinentischen.
Auswahlhilfe
Wann sollten Sie sich für Hard-Jaw-Setups entscheiden?
Harte Backen sind die bevorzugte Wahl für das wiederholte Massenspannen von regelmäßig geformten Stahl-, Aluminium- und Legierungsrohlingen. Gehärtete Kontaktflächen widerstehen Kratzern und Verformungen bei wiederholten Spannzyklen. Harte Backen erfordern wenig Wartung und können über lange Produktionszyklen stabil laufen.
Welche Bedingungen erfordern bearbeitbare weiche Backen?
Wann immer Sie unregelmäßige Gussteile, Schmiedeteile, profilierte Strangpressteile oder kundenspezifische Einzelrohlinge verarbeiten, sind bearbeitbare weiche Backen die praktische Option. Bediener können Innenkonturen, die zur Außengeometrie des Werkstücks passen, direkt in Ihrer Werkstatt auf Körper mit weichen Backen bearbeiten.
Welche praktischen Fallstricke sollten Sie bei der Verwendung weicher Backen vermeiden?
Nach wiederholten Bearbeitungsänderungen nimmt die Materialstärke der weichen Backen ab. Zu dünne Backen verlieren an Steifigkeit und führen zu einer Klemmflexion. Benutzer müssen die verbleibende Backendicke überwachen und weiche Backenrohlinge ersetzen, sobald die Dicke unter den sicheren Schwellenwert fällt.
Betriebstipps
1.Welche Vorteile ergeben sich aus der Kombination dieser Schraubstockeinheiten mit der Zero Point Pallet Series?
Die Schraubstöcke können außerhalb der Maschine auf Paletten mit Werkstücken vorbeladen werden. Komplett vormontierte Baugruppen können innerhalb von Sekunden auf maschinenseitige Spannfutter ausgetauscht werden, was die Rüstzeit an der Maschine erheblich verkürzt.
2.Welche Kompatibilitätspunkte verdienen bei der Kombination mit der Quick Change Fixture Disc-Serie Aufmerksamkeit?
Bestätigen Sie vor der Installation den Abstand der Montagelöcher. Die korrekte Montage gewährleistet, dass selbstzentrierende Schraubstöcke ohne sekundäre Ausrichtungskorrektur auf verschiedene Spannscheiben umgestellt werden können.
3.Welche Betriebsgewohnheiten sollten nach der Einführung nullpunktkompatibler selbstzentrierender Schraubstöcke angepasst werden?
Behandeln Sie den Schraubstock selbst nicht als primären Bezugspunkt. Das einheitliche Datum stammt von der zugrunde liegenden Palette oder Vorrichtungsscheibe. Alle Werkstückversatzeinstellungen sollten sich auf die Nullpunktbasis und nicht auf die Merkmale des Schraubstockkörpers beziehen.
Materialdesign und Herstellungseigenschaften
Der Hauptkörper des Schraubstocks besteht aus geschmiedetem legiertem Stahl und wird einer vollständigen Vergütungsbehandlung unterzogen. Kritische Gleitführungsflächen werden präzise geschliffen, um die Reibung zu verringern und eine reibungslose synchrone Backenbewegung zu gewährleisten. Synchrone Schraubengetriebekomponenten werden streng geprüft, um ein asynchrones Abdriften der Backen nach Tausenden von Spannzyklen zu verhindern.
Jeder fertige Schraubstock durchläuft vor dem Versand einen Zentrierabweichungstest, eine Überprüfung der Spannkraft und eine Backenhuberkennung. Für die Nullpunktverbindung reservierte Schnittstellen folgen einheitlichen Maßstandards für hardwareübergreifende Interoperabilität.
Der kundenspezifische Service umfasst geänderte Backenöffnungsgrenzen, Gehäuse mit Sonderhöhe und nicht standardmäßige Montagelochanordnungen, um den individuellen Vorrichtungsanforderungen verschiedener Produktionswerkstätten gerecht zu werden.
Wartungshinweise
Die Selbstzentrierungsleistung nimmt allmählich ab, wenn sich Späne und Schneidflüssigkeitsrückstände im inneren Schrauben- und Gleitführungshohlraum ansammeln. Um die ursprüngliche Zentriergenauigkeit zu erhalten, ist eine regelmäßige Reinigung der Gleitmechanismen sowie eine ordnungsgemäße Schmierung unerlässlich. Selbst hochwertige Schraubstock-Hardware kann keine gleichbleibende Präzision gewährleisten, wenn Späne und korrosives Kühlmittel über längere Produktionszeiträume in beweglichen Hohlräumen eingeschlossen bleiben.




- View as
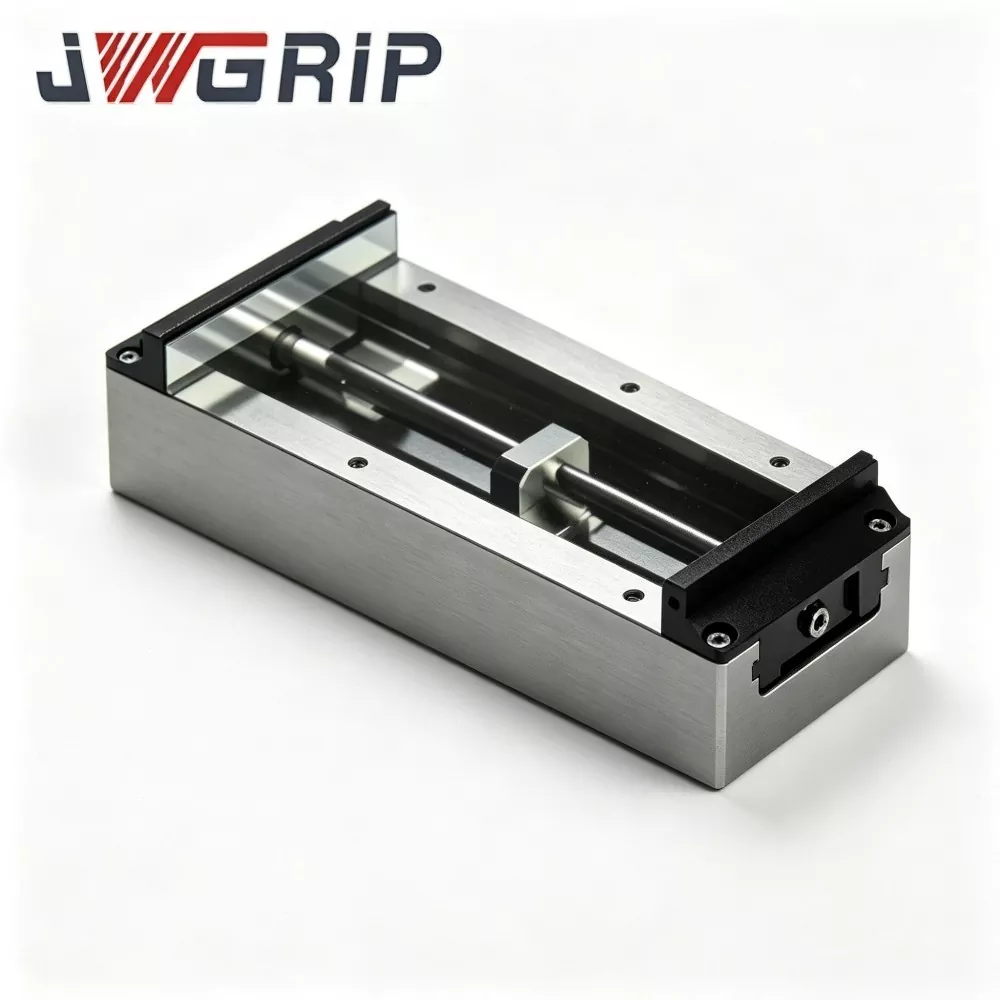
Selbstzentrierender Schraubstock mit großem Hub und weichen Backen für die 5-Achsen-CNC-Bearbeitung
JWGRIP ist der professionelle Hersteller und Lieferant von hochwertigen selbstzentrierenden Schraubstöcken mit großem Hub und weichen Backen für die 5-Achsen-CNC-Bearbeitung in China und bietet einen Direktverkaufsservice ab Werk mit vollständig auf Lager befindlichen Standardprodukten für eine schnelle weltweite Lieferung. Es handelt sich um eine hochleistungsfähige integrierte Spannvorrichtung mit neuem Design, die ausschließlich für die Arbeitsbedingungen bei der 5-Achsen-CNC-Bearbeitung optimiert ist. Dank der Klemmstruktur mit großem Hub und der bearbeitbaren, flexiblen Weichbackenkonstruktion integriert es die adaptive Mehrwinkelpositionierung und die strukturellen Vorteile der Anti-Interferenz in einer einzigen Einheit, ohne dass zusätzliche Hilfswerkzeuge erforderlich sind.
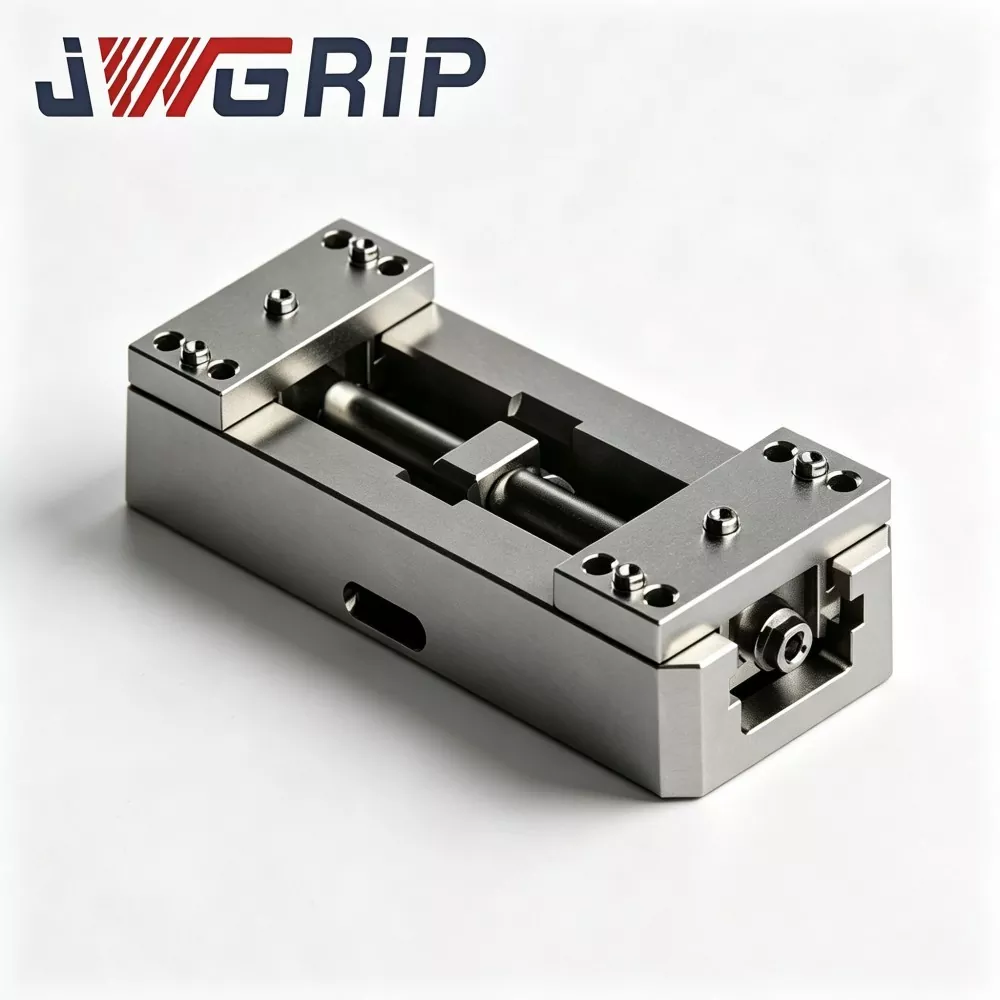
Selbstzentrierender Nullpunkt-Schraubstock mit großem Hub und weichen Backen für das CNC-Fräsen
JWGRIP ist der professionelle Hersteller und Lieferant von selbstzentrierenden Nullpunktschraubstöcken mit großem Hub und weichen Backen für das CNC-Fräsen in China. Es handelt sich um eine hochleistungsfähige integrierte Nullpunkt-Schnellwechselspannvorrichtung mit neuem Design, die speziell für CNC-Fräsproduktionsszenarien entwickelt wurde. Es integriert eine Klemmstruktur mit großem Hub, eine modifizierbare, flexible Konfiguration der weichen Backen und einen universellen Nullpunkt-Positionierungsbezug in einer einzigen Einheit, sodass keine zusätzlichen Hilfsvorrichtungsblöcke und eine wiederholte manuelle Ausrichtung erforderlich sind.

Selbstzentrierender Nullpunkt-Schraubstock mit verlängertem Hub und weichen Backen
JWGRIP ist der professionelle Hersteller und Lieferant von maßgeschneiderten selbstzentrierenden Nullpunktschraubstöcken mit verlängertem Hub und weichen Backen in China. Alle Standardmodelle sind für eine schnelle weltweite Lieferung vollständig auf Lager. Es handelt sich um eine integrierte Nullpunkt-Schnellwechselspannvorrichtung mit hohem Verfahrweg, die speziell für dünnwandige, speziell geformte und großformatige Präzisionswerkstücke entwickelt wurde. Dank der erweiterten Hubstruktur und der flexiblen Konfiguration der weichen Backen integriert es die automatische Selbstzentrierungsfunktion und die Nullpunktpositionierungsreferenz in einer einzigen Einheit, ohne dass eine zusätzliche Anpassung der Vorrichtung erforderlich ist.
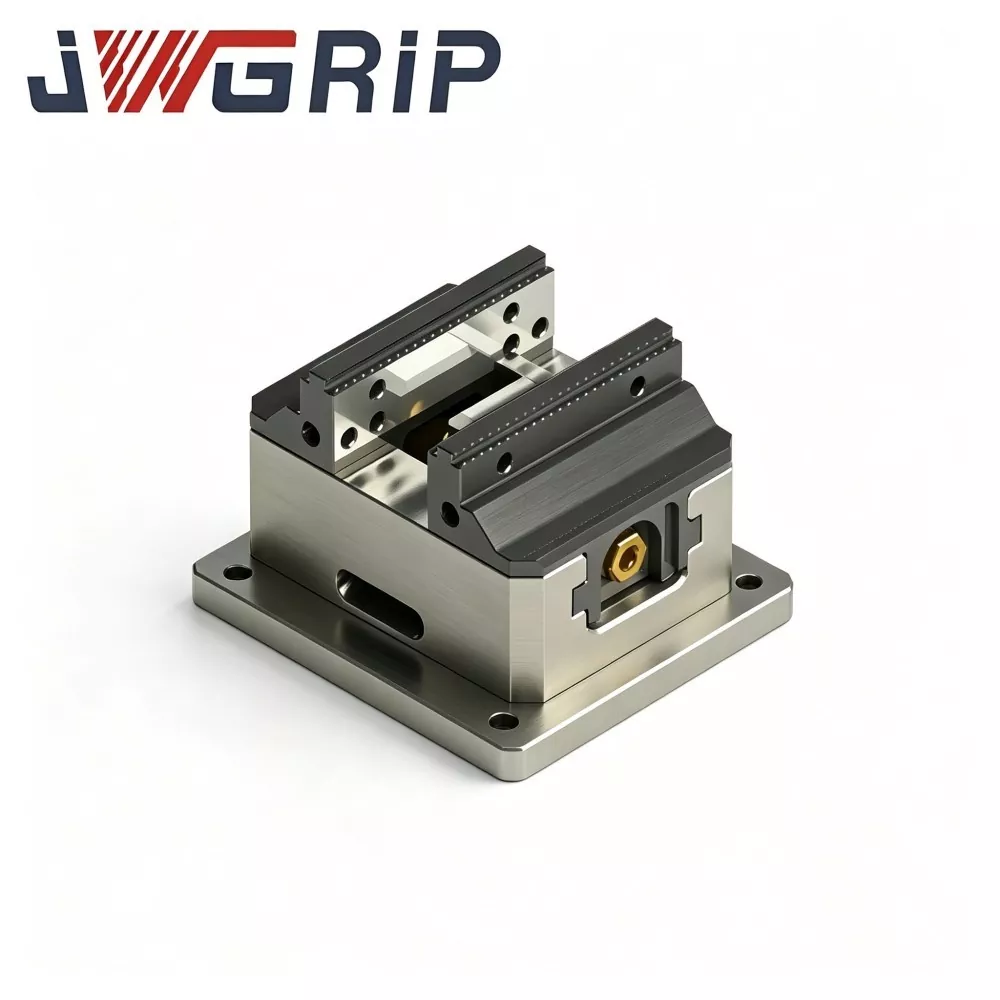
Kompakter, selbstzentrierender Nullpunkt-Schraubstock mit hoher Präzision und harten Backen
JWGRIP ist der professionelle Hersteller und Exporteur des kompakten, hochpräzisen, selbstzentrierenden Nullpunktschraubstocks mit harten Backen in China und bietet einen Direktverkaufsservice ab Werk mit Standardspezifikationen, die vollständig auf Lager sind. Es handelt sich um eine integrierte Nullpunkt-Schnellspannvorrichtung, die professionell für die Präzisionsbearbeitung kleiner symmetrischer Bauteile optimiert ist. Durch die Kombination der integrierten Nullpunkt-Verriegelungsstruktur und des automatischen Selbstzentrierungsmechanismus in einer kompakten Einheit sind keine zusätzlichen Adapterplatten oder eine Kalibrierung vor Ort erforderlich. Die Maschine kann direkt auf Arbeitstischen von CNC-Werkzeugmaschinen installiert werden, um sich an flexible manuelle und unbemannte Produktionslinien anzupassen.
JWGRIP ist ein professioneller Selbstzentrierende CNC-Schraubstöcke der H77-Serie Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen