Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Leistungsstarke manuelle Nullpunkt-Zugbolzen für präzises Spannen
Als Lieferant von Komponenten in Industriequalität für manuelle Nullpunkt-ZugbolzenJWGRIPliefert Standard-Positionierbolzen, Hochlast-Bolzenoptionen und individuell angepasste Gewinderohlinge für Werkstätten, die Vorrichtungen nachrüsten, Vorrichtungsintegratoren und Prozessingenieure, die beabsichtigen, die Nullpunkt-Positionierungslogik einzuführen und gleichzeitig vorhandene Vorrichtungsplatten, kundenspezifische Vorrichtungen und selbstgebaute Werkzeuge beizubehalten. JWGRIP bietet auchNullpunkt-Spannfutter-Serieund die Quick Change Fixture Disc-Serie zum Bau vollständiger und zuverlässiger Lokalisierungsketten für nachgerüstete Vorrichtungen der alten Generation.
Retrofit-Lösungen und Qualitätsrisiken
Werkstätten sammeln im Laufe jahrelanger Bearbeitungsvorgänge große Mengen individuell angefertigter Vorrichtungen und Vorrichtungsplatten an. Die meisten dieser selbstgebauten Tools liefern eine stabile Leistung für bestimmte Teilefamilien, ihnen fehlen jedoch integrierte Schnittstellen für die Verbindung mit moderner Nullpunkt-Hardware. Viele Produktionsteams verwerfen diese nutzbaren Vermögenswerte direkt, wenn sie Spannsysteme aufrüsten, was zu unnötigen Beschaffungskosten und Ressourcenverschwendung führt. Manuelle Positionierungsbolzen fungieren als einfache, aber wichtige Übergangshardware und fügen vorhandenen Vorrichtungsbasen nullpunktkompatible Schnittstellen hinzu. Anstatt komplette Vorrichtungsplattensätze von Grund auf neu herzustellen, können Fabriken die Systemaufrüstung durch den Einbau dieser kompakten Komponenten abschließen.
Minderwertige Ersatzbolzen bergen versteckte Risiken für die tägliche Produktion. Schlechte Wärmebehandlung und grobes Kegelschleifen führen zu einer instabilen Kontaktleistung. Nach wiederholten Spannzyklen kommt es nach und nach zu Oberflächenkratzern und Gewindeverformungen. Diese subtilen Schäden können nicht durch eine einfache visuelle Inspektion erkannt werden, sie lösen jedoch eine langsame Positionsabweichung bei der Serienbearbeitung aus. Bediener werden zusätzliche Zeit damit verbringen, Werkstückbezugspunkte erneut zu prüfen, ohne sich darüber im Klaren zu sein, dass verschlissene Schnittstellenteile die Hauptursache für inkonsistente Maßergebnisse sind.
Kernprodukt
Präzisions-D16-Nullpunkt-Anzugbolzen für CNC-Werkstückspannung: Diese kompakte Variante wird häufig zum Fräsen mit leichter und mittlerer Belastung, kleinen Formkomponenten und dichten Vorrichtungsanordnungen mit mehreren Stationen eingesetzt. Durch die geringe Außenabmessung können mehr Aufnahmepunkte auf begrenztem Plattenraum angeordnet werden. Es passt auf die meisten kompakten Spannfutter und Spannscheiben für allgemeine CNC-Werkstätten.
Präzisions-D20-Nullpunkt-Zugbolzen für CNC-Vorrichtungen: Entworfen mit verstärkter Kegelstruktur und größerem tragenden Querschnitt. Diese Heavy-Duty-Version bewältigt schwere Zerspanungsfräsungen, dicke Massivrohlinge und Baugruppen mit hohem Gesamtgewicht. Es verteilt die Klemmspannung unter Bedingungen hoher statischer Belastung gleichmäßiger.
Nachrüst- und Installationshinweise
Die Anordnung der Befestigungslöcher hat direkten Einfluss auf die langfristige Leistung der Vorrichtung. Bei den Installationspositionen sollte ein angemessener Sicherheitsabstand zu Vorrichtungskanten und stark beanspruchten Schnittbereichen eingehalten werden. Eine falsche Lochverteilung kann zu einer lokalen Verformung der Grundplatte führen, wenn die Herunterziehkraft wirksam wird, und die gesamte Referenzebene weiter verziehen.
Die Drehmomentkontrolle während der Montage verdient ständige Aufmerksamkeit. Ein zu hohes Anzugsdrehmoment verformt das Gewinde und beschädigt präzisionsgeschliffene Kegelflächen. Bei unzureichendem Drehmoment sind die Bolzen lose mit den Vorrichtungsbasen verbunden, was zu einer langsamen Positionsverschiebung bei kontinuierlichen Schnittvibrationen führt. Benutzer müssen die empfohlenen Drehmomentparameter befolgen und dürfen sich nicht auf persönliche Betriebserfahrungen verlassen.
Die Sauberkeit der Oberfläche ist eine weitere nicht verhandelbare Anforderung. Winzige Metallspäne, Kühlmittelrückstände und feiner Schleifstaub auf den Kegelflächen blockieren den vollständigen Flächenkontakt. Sogar Mikroverunreinigungen werden direkt in einen messbaren Bezugsversatz auf fertig bearbeiteten Teilen umgewandelt.
Nutzungsspezifikation
In Kombination mit der Nullpunkt-Spannfutterserie müssen die Bolzenkegelspezifikationen vollständig mit der Innenhohlraumgeometrie der Zielfutter übereinstimmen. Nicht übereinstimmende Parameter führen zu teilweisem Punktkontakt, Spannungskonzentration und beschleunigtem Verschleiß sowohl an den Kontaktflächen des Spannfutters als auch des Bolzens.
In Zusammenarbeit mit der Quick Change Fixture Disc-Serie hauchen diese Bolzen alten kundenspezifischen Vorrichtungen neues Leben ein. Nachgerüstete ältere Leuchten können direkt auf Leuchtenscheiben montiert werden. Fabriken bewahren wertvolle vorhandene Werkzeugressourcen, ohne große Chargen brandneuer Vorrichtungsplatten neu herstellen zu müssen. Eine einheitliche Spezifikationsverwaltung ist für gemischte Gerätepools unerlässlich. Alle nachgerüsteten Vorrichtungen in einer Werkstatt sollten den gleichen Bolzenstandard haben und jede geänderte Vorrichtung muss deutlich physisch gekennzeichnet sein. Dies vermeidet Fehlmontagen, die durch menschliches Versagen in stark frequentierten Werkshallen verursacht werden.
Herstellungsprozess
JWGRIP produziert diese Fixierbolzen aus hochlegiertem Stahlrohmaterial. Die Passflächen des Schlüsselkegels werden einer Aufkohlungs-Abschreckbehandlung unterzogen und anschließend hochpräzise geschliffen. Gewindeabschnitte verfügen über ein Präzisionsgewindeschneiden mit engen Toleranzen, um die Austauschbarkeit zwischen verschiedenen Produktionschargen zu gewährleisten. Jeder fertige Bolzen durchläuft vor dem Versand eine Prüfung des Konusprofils, eine Überprüfung der Gewindeabmessungen und einen Härtetest. Probenkompatibilitätstests werden mit abgestimmter Spannfutter-Hardware durchgeführt. Für spezielle Projekte zur Vorrichtungsnachrüstung stehen Bolzen in kundenspezifischer Länge, spezielle Gewindeformen und modifizierte Kegelprofile zur Verfügung.
Anleitung zur routinemäßigen Wartung
Diese Miniaturschnittstellenkomponenten halten zyklischer Herunterziehkraft, Reibung und Mikrostößen in jeder Spann- und Löseschleife stand. Die regelmäßige Wartung sollte eine visuelle Prüfung des Erscheinungsbilds und eine gründliche Reinigung der Konusoberfläche umfassen. Jeder Bolzen mit starken Kratzspuren, Gewindeverformungen oder offensichtlichem Verschleiß muss umgehend ersetzt werden. Die Fortführung der Produktion mit verschlechterten Bolzen wird die allgemeine Bezugsgenauigkeit des gesamten Ökosystems der Nullpunkt-Werkstückspannung zunehmend beeinträchtigen.




- View as
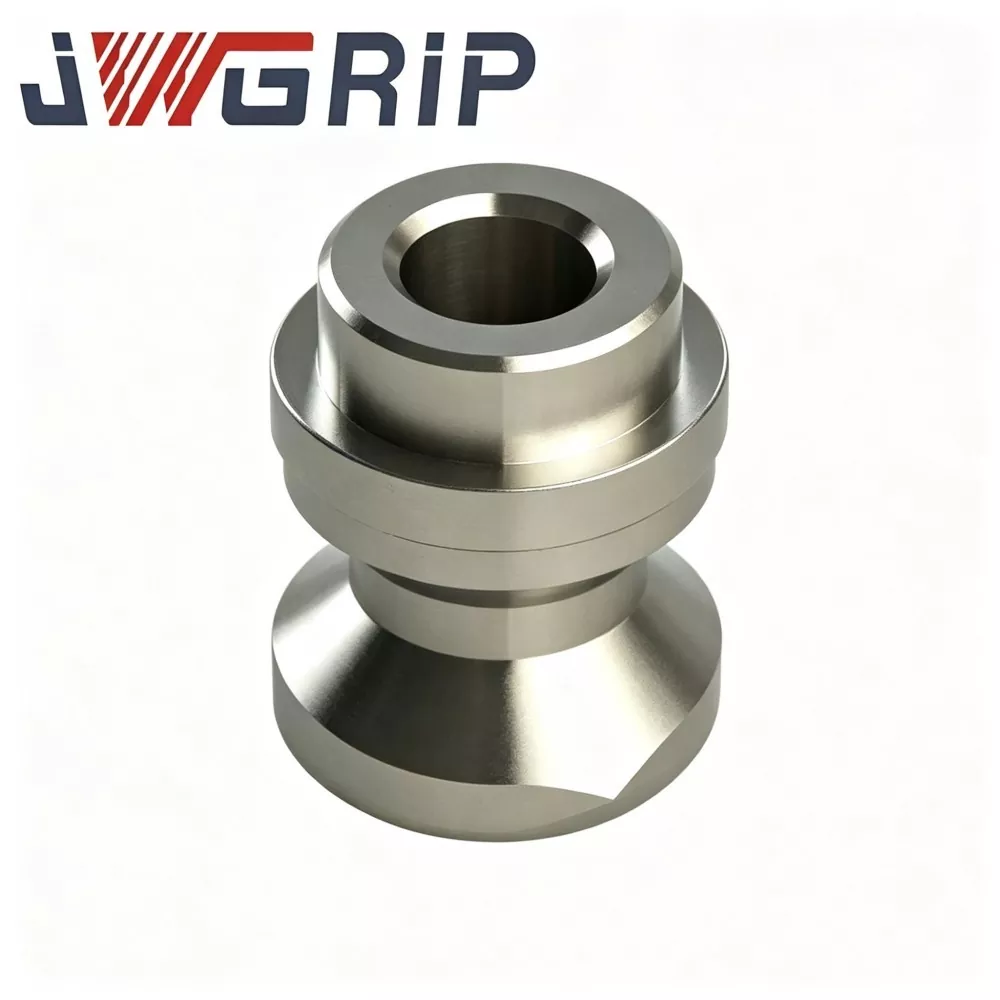
Präzisions-D20-Nullpunkt-Anzugbolzen für CNC-Vorrichtung
JWGRIP ist der professionelle Hersteller und Lieferant von Präzisions-D20-Nullpunkt-Zugbolzen für CNC-Vorrichtungen in China und bietet Direktvertriebsservice ab Werk mit Standardmodellen, die vollständig auf Lager sind, um globale Vorrichtungsintegratoren, CNC-Maschinenwerkstätten und Werkzeugwartungsabteilungen zu bedienen. Es handelt sich um eine hochleistungsfähige kerntragende Positionierungskomponente, die speziell für Nullpunktspann-Werkzeugsysteme der D20-Serie entwickelt und abgestimmt wurde. Durch die Integration von Benchmark-Positionierung, Verriegelungskraftübertragung und Verdrehsicherungsfunktionen in einer einzigen optimierten Struktureinheit passt es sich perfekt an Hochgeschwindigkeits-Fräs-, Bohr- und mehrachsige Verbundschneideprozesse an.
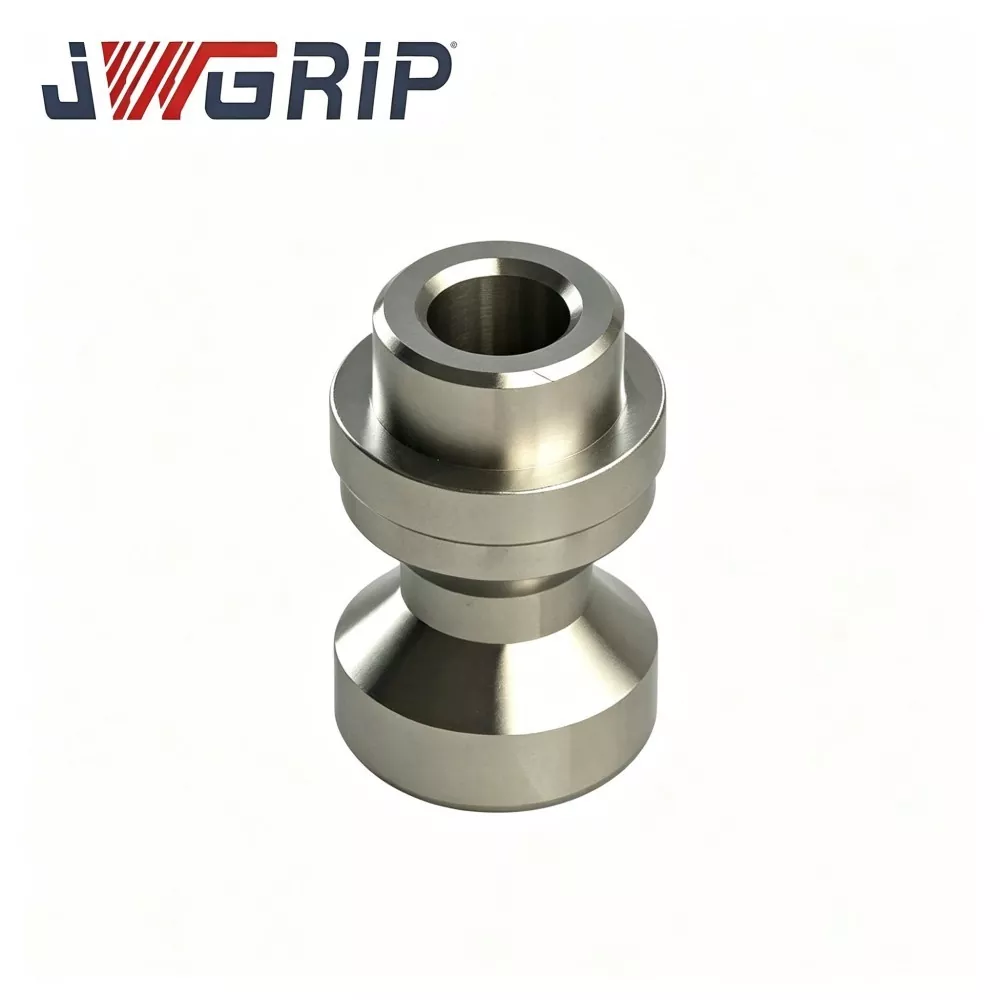
Präzisions-D16-Nullpunkt-Anzugbolzen für CNC-Werkstückspannung
JWGRIP ist der professionelle Hersteller und Lieferant von Präzisions-D16-Nullpunkt-Zugbolzen für CNC-Werkstückhalterungen in China, mit Standardspezifikationen vollständig auf Lager und der Annahme globaler Großbestellungen für CNC-Bearbeitungsfabriken, Vorrichtungsintegratoren und Werkzeugraum-Wartungsteams. Es handelt sich um eine hochpräzise Kernpositionierungs- und Verriegelungskomponente, die professionell auf die Nullpunktspannsysteme der D16-Serie in der CNC-Werkstückspannung abgestimmt ist. Durch die Integration des hochpräzisen Positionierungsmaßstabs und der stabilen Kraftübertragungsstruktur in einer einzigen Einheit übernimmt es die Kernfunktionen der Vorrichtungspositionierung, der Verriegelungskraftübertragung und des wiederholten Positionierungsmaßstabs während der Hochgeschwindigkeitsbearbeitung.
JWGRIP ist ein professioneller Manuelle Nullpunkt-Anzugsbolzen Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen