Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kundenspezifische Spannvorrichtungen für die Drahterodiermaschine für Präzisionsbearbeitungsanwendungen
Als erfahrener Entwickler und Hersteller von Spannvorrichtungen für die DrahterodiermaschineJWGRIPliefert unabhängige technische Entwicklungen für adaptive Drahtschneide-Spannvorrichtungen, einstellbare Positionierungshalterungen und verformungssichere Stützbaugruppen speziell für Präzisionsstanzprozesse unter Wasser. Das Hardware-Sortiment von JWGRIP umfasst auchR-Typ EDM-Werkstückhaltesystemund selbstzentrierende CNC-Schraubstöcke, die verschiedene Herausforderungen bei der Vorrichtungsanpassung für die prozessübergreifende Präzisionsfertigung lösen.
Viele Präzisionswerkstätten unterschätzen, wie viele Ausfälle fertiger Teile auf ungeeignete Vorrichtungsteile für Drahtschneidevorgänge unter Wasser zurückzuführen sind. Im Gegensatz zum herkömmlichen CNC-Fräsen läuft die Drahterodiermaschine kontinuierlich unter einer Spülung mit entionisiertem dielektrischem Wasser. Eine schlechte Auswahl des Befestigungsmaterials führt bei langen Schneidzyklen zu Rostbildung, Ablagerungen und einem Abfall der Spannkraft. Dünnwandige, zerbrechliche Werkstücke oder Werkstücke mit unregelmäßigen Konturen erleiden bei ungleichmäßiger Presskraft oder starker Wasserstrahleinwirkung leicht eine Mikroverformung.
Haben Sie jemals darüber nachgedacht, wie viele qualifizierte Teile einfach aufgrund instabiler Haltebedingungen und nicht aufgrund von Fehlern bei den Werkzeugmaschinenparametern aussortiert werden? Die Bediener verbringen viele Arbeitsstunden damit, Referenzwerte nach dem erneuten Montieren von Werkstücken zu korrigieren, was die tatsächliche effektive Schnittdauer verkürzt. Genau aus diesem Grund werden speziell entwickelte Drahterodier-Aufspannvorrichtungen zu unersetzlicher Hardware für hochwertige Drahterodier-Massenproduktions- und Prototypenaufgaben.
Typische versteckte Probleme im Zusammenhang mit Vorrichtungen
Herkömmlichen Allzweckschraubstöcken fehlt die Behandlung mit korrosionsbeständigem Material. Nach längerem Eintauchen in dielektrische Flüssigkeit bilden sich auf den Positionierungsflächen Löcher und Ablagerungen, was bei nachfolgenden Chargen zu einer unsichtbaren Positionierungsverschiebung führt.
Eine zu hohe lokale Klemmspannung quetscht dünnwandige Rohlinge. Selbst geringfügige elastische Verformungen werden nach der Freigabe des Teils zurückprallen und bei hochpräzisen Bauteilen zu Maß- und Ebenheitsfehlern führen, die außerhalb der Toleranz liegen.
Ohne einheitliche Referenzschnittstellen müssen Bediener jedes Mal, wenn Werkstücke demontiert und wieder installiert werden, die vollständige Anzeigekalibrierung erneut durchführen. Wiederholtes manuelles Zentrieren führt zu einer kumulativen, vom Menschen verursachten Abweichung.
Wenn Teile nacheinander über Fräs-, Senkerodier- und Drahterodierstationen bearbeitet werden müssen, können gewöhnliche Vorrichtungen keine konsistente Bezugsübertragung zwischen verschiedenen Maschinenplattformen gewährleisten. Zusätzliche Neuausrichtungsarbeiten verringern den gesamten Werkstattdurchsatz.
Kernvorteil
Die Spannvorrichtungen für die Drahterodiermaschine bestehen aus einem nichtmagnetischen, korrosionsbeständigen Grundmaterial aus rostfreiem Stahl. Wichtige Positionierungsflächen werden einer ultrafeinen Schleifbehandlung unterzogen, um der Erosion durch dielektrisches Wasser und der Anhaftung von Schmutz bei der Langzeitbearbeitung unter Wasser zu widerstehen. Das Design des Abflussschlitzes reduziert die Restflüssigkeitsansammlung und vereinfacht die tägliche Reinigung der Vorrichtung.
Die verteilte Mehrpunkt-Klemmstruktur trägt dazu bei, den Kontaktdruck gleichmäßig zu verteilen. Es vermeidet lokale Spannungskonzentrationen, sodass dünne und leicht verformbare Werkstücke ohne offensichtliche Quetschverzerrungen fest befestigt werden können.
Modulares Kombinationslayout unterstützt flexible Montage. Benutzer können Schraubstöcke, Adaptersitze, V-förmige Klemmhalter und Trägerpalettensätze je nach Werkstückkontur kombinieren, ohne dass für jedes neue Teil komplett neue kundenspezifische Vorrichtungen erforderlich sind.
Ausgewählte Spannvorrichtungsvarianten reservieren kompatible Bezugspunktschnittstellen und ermöglichen so die gemeinsame Nutzung von Bezugspunkten mit dem R-Type EDM Workholding System. Werkstücke können zwischen der Senkerodiermaschine und der Drahterodiermaschine zirkulieren und dabei die ursprüngliche Positionierungsreferenz beibehalten, ohne dass eine vollständige erneute Messung erforderlich ist.
Hauptkomponentenmodule
Das Drahterodiervorrichtungs-Portfolio von JWGRIP umfasst drei miteinander verbundene Sekundärmodule, die die Anforderungen an Direktspannung, Drehschraubstock-Haltung und Hilfsunterstützung abdecken:
1. Drahterodierfutter
Repräsentative Artikel: Drahterodierschraubstock für die präzise Werkstückspannung, pneumatisches Spannfutter für die Drahterodierspannung, Unoset-Adapter mit RSM 50-Palettensatz für die Drahterodiermaschine, Drahterodierfutter für die präzise Werkstückspannung.
Diese Spannfutter fungieren als Kern-Direktspanneinheiten, die auf dem Arbeitstisch der Drahterodiermaschine installiert sind. Manuelle Modelle eignen sich für die Kleinserien-Testproduktion; pneumatisch angetriebene Versionen ermöglichen eine gleichmäßige automatische Klemmung für sich wiederholende Chargenaufgaben. In mehrere Richtungen verstellbare Strukturen kompensieren den Installationsversatz bei Rohlingen mit komplexer Geometrie.
2. Drahterodierschraubstöcke
Repräsentative Artikel: TP Unoset V-Schraubstock für Drahterodieren, 0–100 mm drehbarer Drahterodier-Schraubstock, R-Typ-Drahterodier-Superschraubstock 0–77 mm, Unisis-Vierkantpalettensatz für die Drahterodier-Arbeitshaltung.
Drehbare Schraubstockkörper ermöglichen eine Winkeleinstellung ohne wiederholtes Umspannen. V-Nut-Innenprofile eignen sich für zylindrische und runde Stangenmaterialien. Quadratische Palettensätze erweitern den Montageraum für mittelgroße, kombinierte Mehrkomponenten-Spannaufgaben.
3. Zubehör für Drahterodiervorrichtungen
Repräsentative Artikel: WEDM-Adapter für die Drahterodier-Werkstückhalterung, Drahterodier-Rundklemmenhalter, Trägerpalettensatz für die Drahterodier-Werkstückhalterung, WEDM-Referenzelement für die Präzisions-Werkstückhalterung.
Diese Zubehörgruppe bietet Hilfspositionierungs-, Übergangsverbindungs- und Benchmark-Setzfunktionen. Palettensätze im Balkenstil bieten eine große Stützfläche für besonders lange, dünne Teile. Referenzelemente liefern einen wiederholbaren Benchmark-Ursprung für häufige Teileaustauschszenarien.
Wie können Sie geeignete Kombinationen von Drahterodiervorrichtungen prüfen, die Ihren tatsächlichen Werkstattbedingungen entsprechen?
1. Sollten Sie sich für manuelle oder pneumatische Drahterodierfutter entscheiden?
Manuelle Spannfutter sind kostengünstig für Chargenwechsel mit geringer Häufigkeit. Wenn Sie Großserienaufträge mit wiederkehrenden Teilen ausführen und eine stabile Spannleistung anstreben, sollten pneumatische Spannfutter vorrangig in Betracht gezogen werden.
2.Welche Vorrichtungsstruktur passt zu dünnwandigen, zerbrechlichen Bauteilen?
Bevorzugen Sie Mehrpunkt-Schraubstöcke mit verteiltem Kontakt anstelle der schmalkantigen Punktspannung, um Verformungen durch Werkstückquetschungen zu minimieren.
3.Müssen Sie den Winkel während des Schneidvorgangs anpassen?
Drehbare Drahterodierschraubstöcke ersparen Ihnen das wiederholte Lösen und Wiederverriegeln kompletter Vorrichtungen zur Winkeländerung.
4.Planen Sie einen geräteübergreifenden Teiletransfer zwischen Fräsen, Senkerodieren und Drahterodieren?
Wählen Sie besser Vorrichtungen mit einheitlichen Bezugsschnittstellen. An dieser Stelle können Sie sich bei der Planung der maschinenübergreifenden Vorrichtungsvereinheitlichung auch an unsere selbstzentrierenden CNC-Schraubstöcke wenden.
Prozessvorteile
Kritische Kontakt- und Lokalisierungskomponenten bestehen aus einem speziellen, korrosionsbeständigen, nicht magnetischen Edelstahl-Rohmaterial. Nach sorgfältiger Schleif- und Oberflächenpassivierungsentsorgung behalten die Vorrichtungen auch bei längerem Eintauchen in dielektrisches Wasser eine stabile Leistung.
Jedes fertige Set wird vor Verlassen des Werks einer Ebenheitsprüfung, einer Überprüfung der Klemmkraft und einer erneuten Montagegenauigkeitsprüfung unterzogen. Die Austauschbarkeit zwischen modularem Zubehör wird vollständig validiert.
Wir bieten maßgeschneiderte Modifikationsdienste an: Spannweiten ändern, spezielle Entwässerungsschlitze hinzufügen, nicht standardmäßige Übergangshalterungen nach Kundenmustern oder technischen Zeichnungen bauen.
Unser technisches Team sammelt umfangreiche praktische Erfahrung in der Zusammenarbeit mit Formenlaboren, Herstellern medizinischer Teile und Unternehmen, die Präzisionswerkzeuge herstellen. Wir liefern nicht einfach nur Katalogware von der Stange; Wir analysieren Ihre realen Schnittbeschränkungen und schlagen passende Vorschläge für die Vorrichtungskonfiguration vor.
Typische praktische Anwendungsszenarien
Präzisions-Drahtschneidverarbeitung von Formeinsätzen und Matrizenkomponenten in einer Dielektrikum-Wasser-Umgebung.
Herstellung dünnwandiger, zerbrechlicher, zylindrischer und unregelmäßig geformter hochpräziser Bauteile.
Mehrwinkel-Konturschneidaufgaben, die eine Drehwinkeleinstellung ohne Demontage des Werkstücks erfordern.
Stationsübergreifender Produktionsablauf, bei dem Werkstücke zwischen Fräs-, Senkerodier- und Drahterodiermaschinen zirkulieren.
Laboratorien für Kleinserien-Prototypen und Werkstätten für die Fertigung von Präzisionsteilen mit hohem Mix und geringen Stückzahlen.


- View as
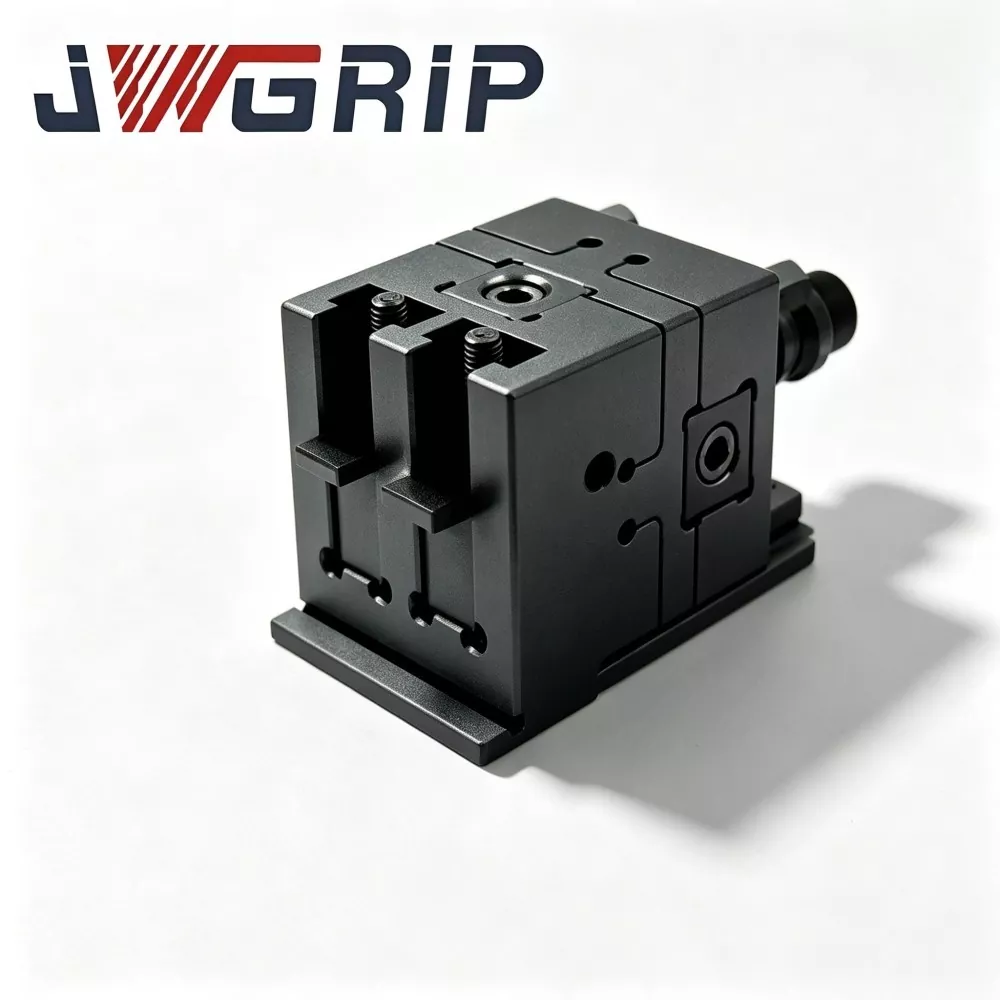
0-100 mm drehbarer Drahterodierschraubstock
JWGRIP ist der Hersteller und Lieferant des professionellen drehbaren 0-100-mm-Drahterodierschraubstocks in China. Dabei handelt es sich um hochpräzise Werkstückhaltevorrichtungen, die speziell für Mehrwinkel-, Kegelprofil- und räumlich geneigte Hohlraum-Drahtschneidaufgaben entwickelt wurden. Es besteht aus thermisch stabilisiertem, vorgehärtetem legiertem Stahl und verfügt über eine hochauflösende Rotationsindexierungsplattform und einen starren Mehrpunkt-Positionsverriegelungsmechanismus, der eine kontinuierliche Winkeleinstellung innerhalb eines Spannbereichs von 0 bis 100 mm unterstützt. Es arretiert beliebige Drehpositionen mit hoher struktureller Steifigkeit fest und behält eine ausgezeichnete Winkelwiederholbarkeit bei langfristiger Spritzwirkung von dielektrischer Flüssigkeit und unter feuchten Bedingungen unter Wasser bei.

TP UnoSet V-Schraubstock für Drahterodieren
JWGRIP ist der Hersteller und Lieferant des TP UnoSet V-Schraubstocks für die Drahterodiermaschine in China. Dabei handelt es sich um eine spezielle selbstzentrierende Werkstückspannvorrichtung, die für die Massenproduktion von runden, wellenförmigen und exzentrischen zylindrischen Rohlingen mittels Drahterodieren unter Wasser entwickelt wurde. Es besteht aus kryogen stabilisiertem, vorgehärtetem legiertem Stahlmaterial und vereint die präzisionsgeschliffene Doppel-V-Nut-Positionierungsfunktion und die native Unoset-Schnellwechselschnittstelle in einer kompakten Einheit. Es lässt sich ohne zusätzliche Zwischenadapter direkt an jedem Unoset-kompatiblen Drahterodier-Arbeitstisch montieren.

Drahterodierfutter für präzise Werkstückspannung
JWGRIP ist der professionelle Hersteller und Lieferant von Drahterodierfuttern für Präzisionswerkstoffe in China und bietet Direktlieferungen ab Werk sowie professionelle OEM-Modifikationsdienste für globale Subunternehmerwerkstätten mit hohem Mix und geringem Volumen an Formen. Es handelt sich um eine integrierte Schnellwechsel-Spannvorrichtung, die speziell für flexible Produktionsumgebungen mit Drahterodiermaschinen und häufig wechselnden Aufträgen optimiert ist. Es integriert eine präzise Schnellortungsschnittstelle und eine professionelle untergetauchte Korrosionsschutzstruktur in einem einzigen Gerät, wodurch mühsames vollständiges Wählen und wiederholte Neukalibrierungsverfahren, die bei herkömmlichen festen Spannvorrichtungen beim Auftragswechsel erforderlich sind, entfallen.
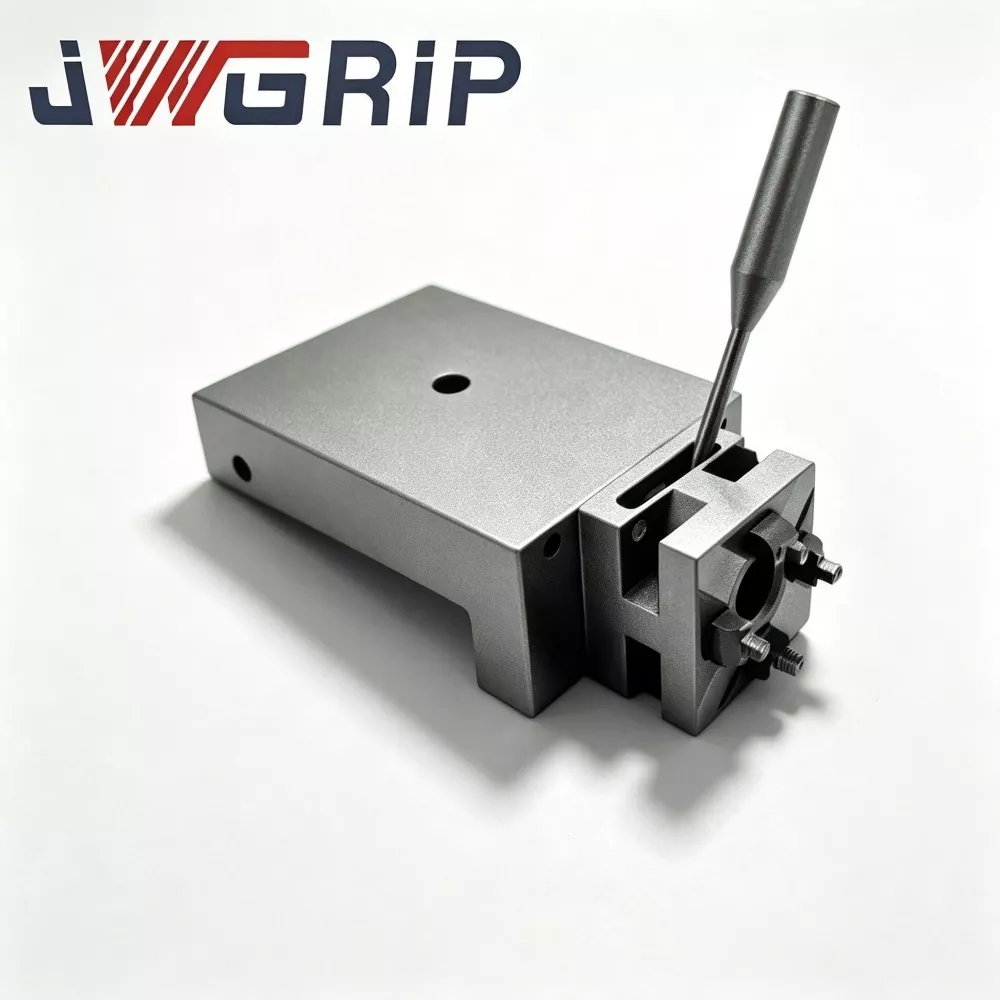
UnoSet-Adapter mit RSM 50-Palettenset für Drahterodieren
JWGRIP ist der professionelle Hersteller und Lieferant von UnoSet-Adaptern mit RSM 50-Palettensätzen für die Drahterodiermaschine in China. Die Standard-Komplettsätze sind vollständig auf Lager und unterstützen weltweite Großbestellungen für Renovierungsprojekte in Formenfabrikanlagen und Modernisierungsprojekte für gemischte Vorrichtungssysteme. Dabei handelt es sich um eine integrierte, systemübergreifende Vorrichtungskonvertierungslösung, die speziell für die Nachrüstung alter Drahterodiermaschinen und Multistandard-Vorrichtungsverbindungsszenarien entwickelt wurde. Es integriert den Unoset-Standard-Übergangsadapter und die passende RSM 50-Positionierungspalette in einem kompletten Satz und füllt die Maß- und Bezugslücke zwischen der Unoset-Maschinenschnittstelle und dem RSM 50-Spannsystem genau aus.
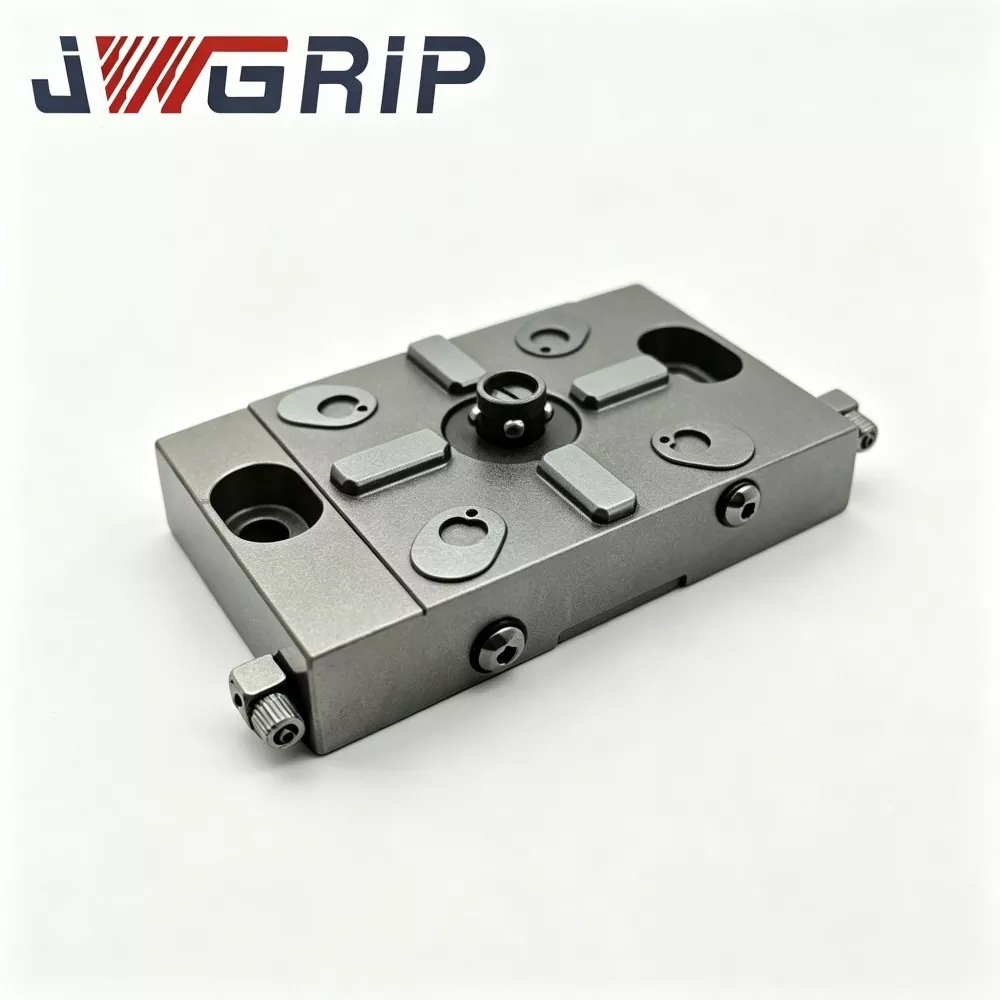
Pneumatisches Spannfutter für die Drahterodierbearbeitung
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen Spannfuttern für die Drahterodierbearbeitung in China und bietet Direktlieferungen ab Werk sowie maßgeschneiderte OEM-Strukturmodifikationen für weltweite automatisierte Produktionslinien für das untergetauchte Drahtschneiden. Es handelt sich um eine professionelle, korrosionsbeständige integrierte pneumatische Spannvorrichtung, die speziell für die unbemannte Bearbeitungsszenarien der vollständig eingetauchten Drahterodiermaschine entwickelt wurde. Es integriert eine exklusive Luftkanal-Antikontaminationsstruktur und eine hochstabile pneumatische Verriegelungsleistung in einem einzigen Gerät und beseitigt so die häufigen Mängel herkömmlicher trockener pneumatischer Spannfutter wie Flüssigkeitsinfiltration, Kolbenklemmen und Spannkraftdämpfung in Unterwasserumgebungen.

Drahterodierschraubstock für präzise Werkstückspannung
JWGRIP ist der professionelle Hersteller und Lieferant von Drahterodierschraubstöcken für die präzise Werkstückspannung in China. Die Standardmodelle sind vollständig auf Lager und unterstützen globale Großbestellungen für professionelle Werkstätten für die Drahterodierproduktion unter Wasser. Es handelt sich um eine integrierte, professionelle Spannvorrichtung mit hoher Steifigkeit, die speziell für Präzisionsbearbeitungsszenarien im Bereich der vollständig eingetauchten Drahterodiermaschine optimiert wurde. Es integriert kryogen stabilisierte Materialleistung und eine durchbiegungshemmende, verstärkte Struktur der Backen in einer einzigen Einheit und löst so effektiv die Probleme der Backenneigung, der ungleichmäßigen Spannung und der Mikroabweichung gewöhnlicher Allzweckschraubstöcke in langfristig unter Wasser befindlichen Arbeitsumgebungen.
JWGRIP ist ein professioneller Spannvorrichtungen für die Drahterodiermaschine Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen