Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





TP UnoSet V-Schraubstock für Drahterodieren
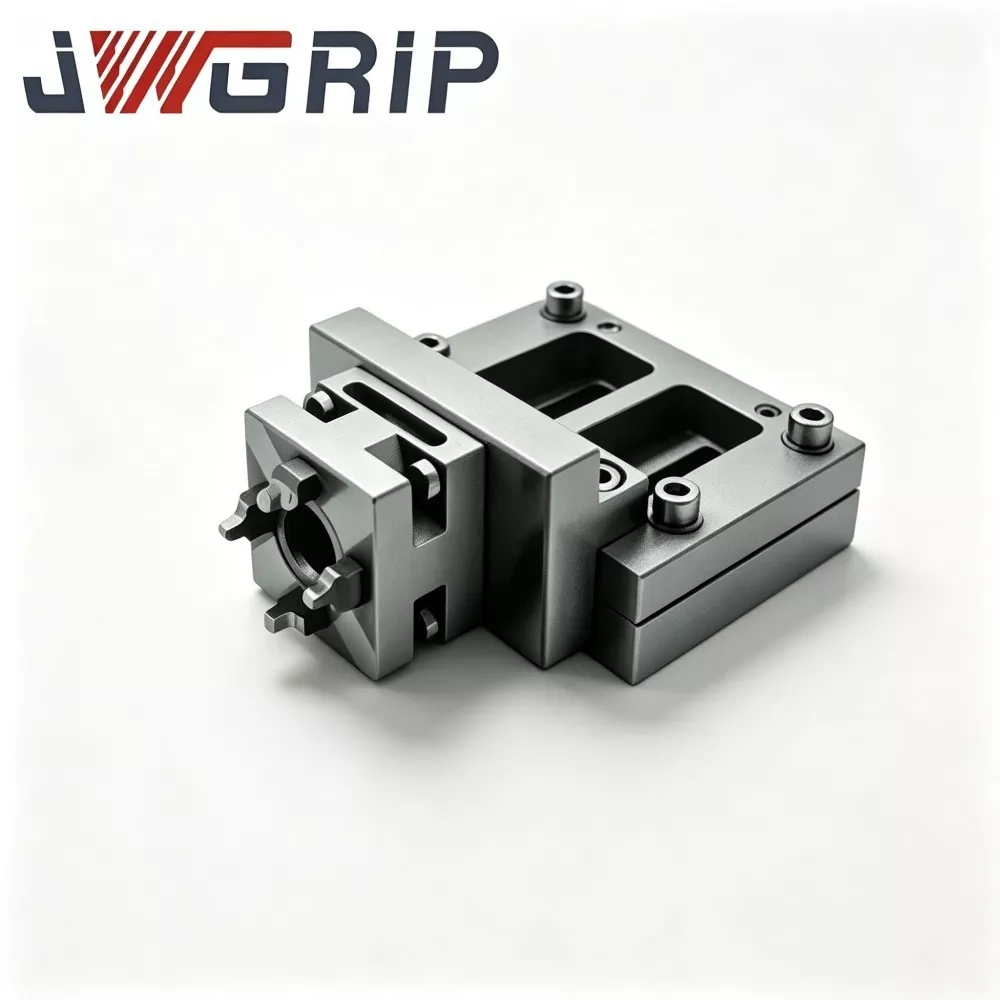
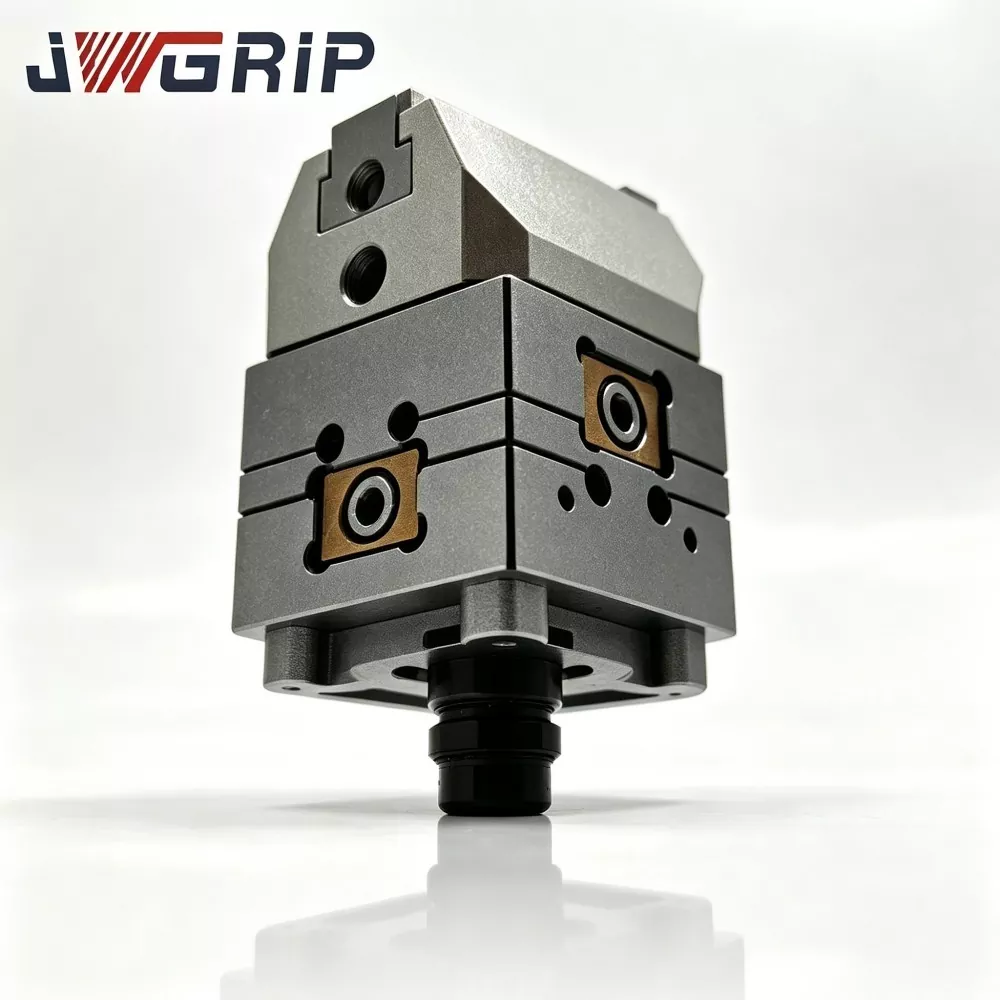
JWGRIP ist der Hersteller und Lieferant des TP UnoSet V-Schraubstocks für die Drahterodiermaschine in China. Dabei handelt es sich um eine spezielle selbstzentrierende Werkstückspannvorrichtung, die für die Massenproduktion von runden, wellenförmigen und exzentrischen zylindrischen Rohlingen mittels Drahterodieren unter Wasser entwickelt wurde. Es besteht aus kryogen stabilisiertem, vorgehärtetem legiertem Stahlmaterial und vereint die präzisionsgeschliffene Doppel-V-Nut-Positionierungsfunktion und die native Unoset-Schnellwechselschnittstelle in einer kompakten Einheit. Es lässt sich ohne zusätzliche Zwischenadapter direkt an jedem Unoset-kompatiblen Drahterodier-Arbeitstisch montieren.
Dieser hochpräzise Drahterodier-V-Schraubstock ist aus hochwertigem, kryogen stabilisiertem, vorgehärtetem legiertem Stahl gefertigt und verfügt über eine optimierte, starre Antiverformungsstruktur und eine professionelle Korrosionsschutzbehandlung, die auf langfristige Arbeitsbedingungen unter Eintauchen von dielektrischer Flüssigkeit zugeschnitten ist. Das verbesserte geometrische Design mit zwei V-Nuten ermöglicht eine genaue mechanische Selbstzentrierung für verschiedene zylindrische Werkstücke, toleriert effektiv geringfügige Abweichungen von der Rundheit des Rohmaterials und sorgt für die Aufrechterhaltung einer äußerst stabilen konzentrischen Referenz während länger dauernder Drahterodierzyklen mit mehreren Chargen.
Im Gegensatz zu herkömmlichen Flachbacken-Schraubstöcken und gewöhnlichen losen V-Blöcken, die auf manueller Ausrichtung beruhen und leicht zu menschlichen Fehlern und Chargeninkonsistenzen führen, zeichnet er sich durch eine gleichmäßige Spannkraftverteilung und eine ausgezeichnete Schlammerosionsbeständigkeit aus. Es vermeidet V-Nut-Verschleiß, Positionierungsmikroverschiebungen und Klemminstabilität, die durch einen langen Tauchbetrieb verursacht werden, verkürzt die Rüstzeit der Vorrichtung erheblich und stabilisiert die Maßgenauigkeit und Profilkonsistenz der Wellenteile.
Der TP UnoSet Vee Vise for Wire EDM ist weit verbreitet für die serienmäßige Drahterodierbearbeitung von Formkernstiften, Auswerferstiften, exzentrischen Nockenrohlingen und Hartmetall-Rundstäben einsetzbar und unterstützt die Standard-Massenversorgung sowie die kundenspezifische ODM-Modifikation von V-Nutwinkeln, Öffnungsbereichen und Montageschnittstellen und bietet zuverlässige unbemannte Werkstückhaltelösungen für moderne automatisierte Fertigungszellen für zylindrische Rohlinge.
Vorhandene Engpässe
Viele Werkstätten für die Herstellung von Präzisionsformkomponenten und -werkzeugen führen große Mengen an Drahterodieraufträgen für Stiftschäfte, Auswerferstifte, Kernstifte, exzentrische Nockenrohlinge und Rundstangen aus Hartmetall durch. Zylindrische Werkstücke bringen anhaltende praktische Schwierigkeiten beim Halten des Werkstücks mit sich.
· Herkömmliche Flachbacken-Schraubstöcke greifen runde Rohlinge über zwei parallele ebene Flächen. Kleinere Ovalitäts- oder Unrundheitsfehler am Rohmaterial verschieben die Mittelachse des Werkstücks bei jedem erneuten Spannen. Die Bediener verbringen erhebliche Arbeitsstunden damit, die Konzentrizität jedes neuen Rundstabrohlings erneut zu überprüfen.
· Unter Bedingungen der Großserienproduktion führt wiederholtes manuelles Zentrieren zu unterschiedlichen menschlichen Fehlern. Selbst ein geringfügiger konzentrischer Versatz führt zu inkonsistenten Nockenprofilen, ungleichmäßiger Wandstärke bei stiftförmigen Teilen und nicht konformen fertigen Bauteilen.
Zahlreichen im Handel erhältlichen V-Block-Vorrichtungen fehlt eine standardisierte Unoset-Schnellwechselschnittstelle.
· Bediener müssen nach jeder Vorrichtungsinstallation eine vollständige Datumseinwahl durchführen und können vorab festgelegte Maschinendaten nicht mit dem vorhandenen Unoset-Werkzeugbestand teilen.
· Bestimmte einfache V-Block-Produkte weisen bei längerem Eintauchen in dielektrische Flüssigkeiten keine ausreichende Korrosionsschutzfähigkeit auf. Wiederholte Chargenverarbeitung verursacht durch angesammelten Drahtschneideschlamm Verschleiß oder Korrosion an den V-Nut-Positionierflächen.
Kerndesign
Der JWGRIP TP UnoSet Vee Vise für Drahterodieren wurde speziell entwickelt, um die oben genannten Engpässe bei der Werkstückspannung bei zylindrischen Werkstücken zu beseitigen. Im Gegensatz zu Flachbacken-Schraubstöcken und einzelnen losen V-Blöcken kombiniert diese integrierte Einheit eine präzise selbstzentrierende Doppel-V-Nut-Positionierungsgeometrie und eine native Unoset-Schnittstelle.
1. Auf der Grundlage umfangreicher Felddaten zur Serienfertigung von Wellenteilen, die im Rahmen von JWGRIP-ODM-Projekten gesammelt wurden, absolvieren mehrere Prototypenversionen tausende Zyklen von Rundstangen-Klemmalterungstests unter simulierten Tauchtankbedingungen vor dem formellen Start der Massenproduktion.
2. Bediener montieren diesen Schraubstock direkt auf mit Unoset ausgestatteten Arbeitstischen. Zylindrische Rohlinge liegen in der Doppel-V-Nut, um eine mechanische Selbstzentrierung zu ermöglichen. Vorhandene Unoset-Befestigungsdaten können übernommen werden, ohne dass die vollständige Referenzkette neu erstellt werden muss.
3. Neben den Standardspezifikationen liefert der JWGRIP ODM-Service kundenspezifische V-Nut-Parameter und modifizierte Montageschnittstellen für spezielle automatisierte Produktionslinien für Wellenrohlinge.
Geometrische Umsetzung
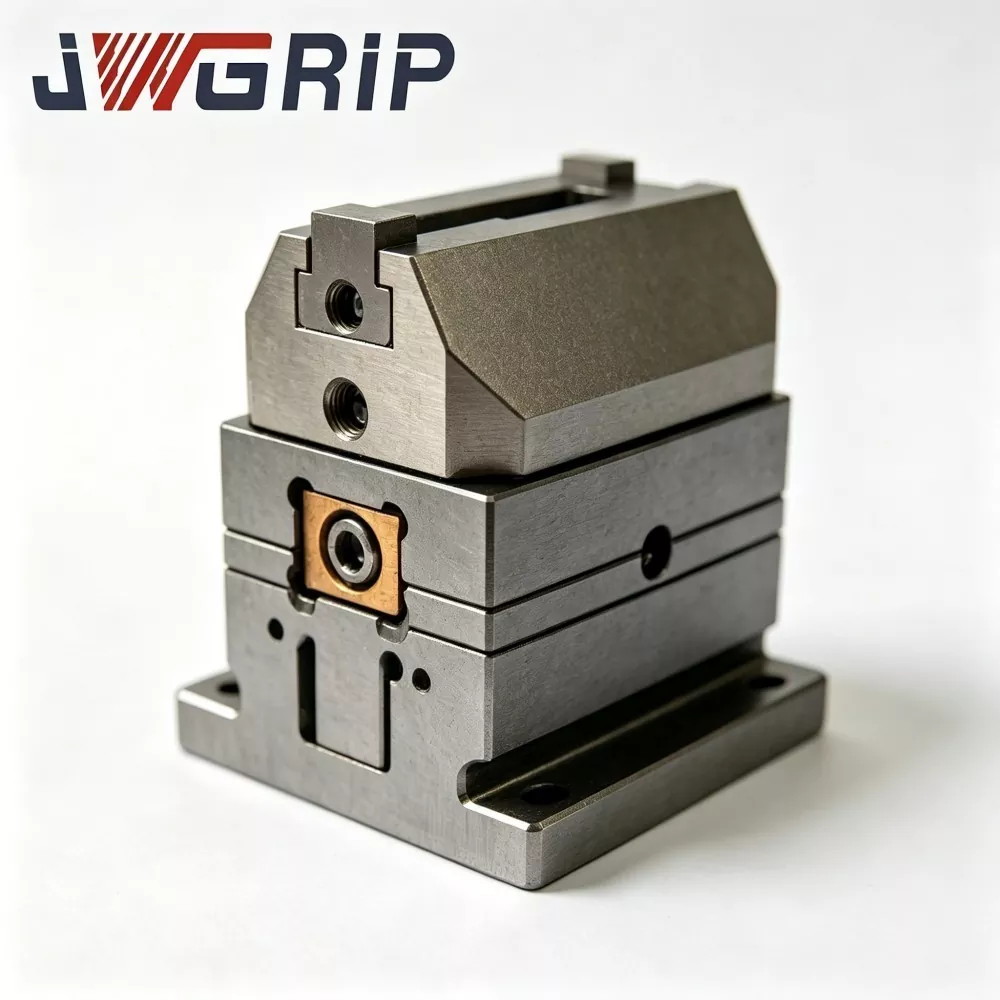
Der JWGRIP TP UnoSet V-Schraubstock für die Drahterodiermaschine verwendet das symmetrische Positionierungsprinzip mit zwei V-Nuten für zylindrische Rohlinge. Zwei Gruppen geneigter V-förmiger Arbeitsflächen bilden Winkelpositionierungsstützen. Wenn eine zylindrische Rundstange auf geneigten Doppel-V-Oberflächen platziert wird, drücken die Schwerkraft und die Klemmkraft den Zylinder so, dass er entlang geneigter Ebenen gleitet, bis ein stabiler Dreipunktkontaktzustand erreicht ist. Die geometrische Achse des zylindrischen Werkstücks konvergiert automatisch in Richtung der theoretischen Mittelposition, die durch die V-Nut-Geometrie definiert wird.
Funktionsgrenze
Wichtige Erläuterungen zu Funktionsgrenzen:
Diese mechanische Selbstzentrierung wirkt auf zylindrische Außendurchmesserflächen. Es kompensiert begrenzte Unrundheitsfehler von rohem Stangenmaterial, kann jedoch die inhärente Exzentrizität zwischen Außenkreis und Innenloch bei vorbearbeiteten Hohlwellenteilen nicht korrigieren.
Die Unoset-Schnittstelle überträgt diesen zentralen Bezugspunkt der V-Nut in die Bezugskette des Unoset-Arbeitstisches der Drahterodiermaschine. Bediener benötigen nach der Installation der Vorrichtung immer noch eine einfache Sondenüberprüfung. Die mechanische Selbstzentrierung dient als Hilfsmittel zur Lokalisierung und kann die messtechnische Kompensation auf Sondenbasis für die abschließende hochpräzise Drahterodierfertigung nicht vollständig ersetzen.
Kernleistungs-Highlights
1. Symmetrische, präzisionsgeschliffene, selbstzentrierende Doppel-V-Nut-Struktur. Vergleichende Labortestdaten zur Stapelspannung zeigen: Bei identischem Toleranzbereich des Außendurchmessers runder Stangen verkürzt der JWGRIP TP Unoset-V-Schraubstock die manuelle konzentrische Einstellzeit um etwa 61 % im Vergleich zu herkömmlichen Schraubstöcken mit flachen Backen für aufeinanderfolgende Rundstangen-Chargen. Die Arbeitsflächen mit V-Nut werden hochpräzise geschliffen, um einen stabilen Dreipunktkontaktzustand zu gewährleisten.
2. Kryogen stabilisierter Hauptkörper aus legiertem Stahl. Der Hauptkörper wird einer kryogenen Behandlung und einem mehrstufigen Spannungsabbau-Temperieren unterzogen. Innerhalb der Werkstatt beträgt die Umgebungstemperatur 15–32 °C, die Ebenheitsschwankung der Bezugsebene des Hauptkörpers beträgt ≤ 0,0028 mm, wodurch das Risiko einer thermischen Verformung unter Temperaturschwankungen im Drahterodiertank begrenzt wird.
3. Plasmanitrierte V-Nut-Positionierflächen. V-Nut-schräge Funktionsflächen vervollständigen die lokale Plasmanitrierungshärtung, die Oberflächenhärte erreicht HV840–950. Es verbessert die Verschleißfestigkeit gegen drahtgeschnittenes Kohlenstoffpulver und die Erosion von Metallpartikeln bei Langzeit-Batch-Produktion unter Wasser. Die Passivierungs-Rostschutzbeschichtung der gesamten Einheit widersteht durch Spritzer von Dielektrikum verursachter Korrosion.
4. Native Unoset-Standardschnittstelle. Die unteren Lokalisierungs- und Verriegelungsfunktionen entsprechen strikt den Unoset-Spezifikationen. Es realisiert die Datumsvererbung mit der vorhandenen Unoset-Vorrichtungsbibliothek auf Drahterodiergeräten und vermeidet wiederholte Arbeiten zur vollständigen Datumsrekonstruktion.
5. Konfiguration des einstellbaren Klemmanschlags Ausgestattet mit einem abnehmbaren, einstellbaren axialen Anschlagblock steuert er die axiale Position von Rundstangenrohlingen und erleichtert die Serienfertigung von Teilen mit einheitlichen Längenabmessungen.
6. Flexible ODM-Kapazität für kundenspezifische Entwicklung. Als ODM-fähiger Hersteller kann JWGRIP den V-Nut-Einschlusswinkel, die effektive Öffnungsweite, die Unoset-Schnittstellenvariante und das Anschlagblock-Layout gemäß den technischen Zeichnungen des Kunden für spezielle Anforderungen an automatisierte Schachtrohlinge anpassen.
7. Vollständige Rückverfolgbarkeit der Seriennummer. Jeder fertige JWGRIP TP Unoset Vee Vise trägt eine lasergeätzte eindeutige Seriennummer. Für ein unternehmensorientiertes Qualitätsmanagement werden vollständige Prüfdatensätze archiviert, die die geometrische Genauigkeit der V-Nut, die Bezugsebene und selbstzentrierende Wiederholungstestaufzeichnungen abdecken.
Komplettes Produktionshandwerk
1. Inspektion der Zusammensetzung und Härte des eingehenden Rohmaterials
2. CNC-Schruppfräsen für Hauptkörper und V-Nut-Rohling
3. Kryogene Stabilisierungsbehandlung
4. Mehrrundiges Spannungsarmglühen
5. Halbfertigbearbeitung
6. Symmetrische Doppel-V-Nutformung
7. Lokales Plasmanitrierhärten mit V-Nut-Steigung
8. Mehrseitiges Ultrapräzisionsschleifen (V-Nutflächen, untere, nicht geschränkte Bezugsebene)
9. Endbearbeitung des Fixierstifts und des Verriegelungslochs
10. Einstellbare Stop-Block-Komponentenverarbeitung
11. CMM-Scannen mehrerer geometrischer Profile mit mehreren Elementen
12. Selbstzentrierender Rundstab-Wiederholungssimulationstest
13. Laser-Seriennummernmarkierung
14. Rostschutzpassivierung der gesamten Einheit
15. Abschließende visuelle und dimensionale erneute Prüfung
16. Lagerung der fertigen Produkte
Installationsanleitung
1. Vor der Montage des JWGRIP TP Unoset-Vee-Schraubstocks auf dem Unoset-Arbeitstisch der Drahterodiermaschine reinigen Sie die Unoset-Positionierungsmerkmale der Maschine und die Unoset-Bezugsfläche an der Unterseite des Schraubstocks vollständig. Entfernen Sie Drahtschnittschlamm, Metallspäne und Dielektrikumsrückstände. Eingeschlossene Fremdpartikel verursachen eine Neigung des Schraubstockkörpers und verderben den Ortungspunkt.
2. Ziehen Sie die Unoset-Sicherungsschrauben mit dem empfohlenen Drehmomentwert an. Eine zu hohe Anzugskraft führt zu Mikroverformungen auf der Bezugsebene des Hauptkörpers.
3. Reinigen Sie die Schrägen mit Doppel-V-Nut gründlich, bevor Sie das Werkstück mit rundem Stab platzieren. Entfernen Sie winzige harte Partikel, die im V-Nut-Tal verbleiben. Partikel beeinträchtigen die Genauigkeit der Selbstzentrierung.
4. Platzieren Sie den zylindrischen Rohling vorsichtig auf der Doppel-V-Nut, stellen Sie den abnehmbaren axialen Anschlagblock ein, um die axiale Position der Stange festzulegen, und führen Sie dann die Klemmbewegung aus. Schlagen Sie niemals mit dem Hammer auf die Rundstange, um den Sitz zu erzwingen.
5. Führen Sie nach Abschluss des Spannens eine einfache Sondenüberprüfung der Werkstückmittelposition durch, bevor Sie das formelle Drahtschneideprogramm ausführen. Die mechanische Selbstzentrierung kann die sondenbasierte Koordinaten-Feinkompensation nicht vollständig ersetzen.
6. Nach Abschluss der Tankproduktionsarbeiten: Nehmen Sie den Schraubstock bei Bedarf heraus, spülen Sie die Doppel-V-Nut gründlich aus, um Schlammrückstände abzuwaschen, und trocknen Sie alle Referenzflächen zur Lagerung vollständig ab.
Lösungsbewertung
Drei gängige Werkstückhaltealternativen für drahterodierte zylindrische Schaftrohlinge:
gewöhnlicher Flachbacken-Schraubstock, loser separater V-Block ohne Unoset-Schnittstelle, JWGRIP TP UnoSet Vee Vise für Drahterodieren.
1. Zentrierungseffizienz: Flachbackenschraubstöcke erfordern eine manuelle Neueinstellung der Wählscheibe für jede neue Stange. Diskrete V-Blöcke ermöglichen eine V-Typ-Ortung, weisen jedoch keine Unoset-Datumsvererbung auf. Unser integrierter Schraubstock kombiniert die Selbstzentrierung mit zwei V-Nuten und die native Unoset-Schnellwechselschnittstelle und verkürzt so die Gesamtrüstzeit für Wellen-Teile-Chargen.
2. Haltbarkeit unter Wasser: Viele lose V-Blöcke werden nur gewöhnlich abgeschreckt; Die V-Neigung unterliegt einem schnellen Verschleiß durch Drahtschneide-Schlammerosion. Die JWGRIP-V-Nut verfügt über eine Plasmanitrierungshärtung und eine Passivierungs-Rostschutzbeschichtung für die gesamte Einheit, um die Lebensdauer in Tankbetriebsszenarien zu verlängern.
3. Kontinuität der Bezugskette: Flachschraubstöcke und separate V-Blöcke können den Unoset-Befestigungsbezug nicht erben. Jede Installation löst eine vollständige Wiederherstellung des Datums aus. Die integrierte Unoset-Schnittstelle im JWGRIP-Schraubstock teilt die maschinenseitige Unoset-Referenz mit der übrigen Werkzeugbibliothek vor Ort.
4. Prüfstandard: Viele Lieferanten führen nur einfache stichprobenartige Maßprüfungen durch. Jede JWGRIP-Einheit führt das CMM-V-Nut-Profil-Scannen sowie einen Wiederholungssimulationstest zur Selbstzentrierung runder Stangen durch. ODM-Sonderbestellungen erhalten außerdem eine dedizierte Funktionsvalidierung.
5. Kapazität zur kundenspezifischen Umsetzung: Zahlreiche Fabriken verkaufen lediglich V-Blöcke/Schraubstöcke mit fester Standardgröße. Unterstützt durch einen ausgereiften ODM-Workflow passt JWGRIP den V-Nut-Winkel, den anwendbaren Stangendurchmesserumfang und die Unoset-Variantenschnittstelle für spezielle Projekte mit automatisierten Wellenrohlingen an.
FAQ
F1: Kann der JWGRIP TP UnoSet Vee Vise für Drahterodieren Rundlauffehler, die durch Unrundheit der Rohmaterialstangen verursacht werden, vollständig beseitigen?
A: Der selbstzentrierende Mechanismus mit zwei V-Nuten kann Unrundheiten von Rohmaterial in begrenztem Umfang ausgleichen. Es kann einer starken Ovalformverformung bei stark defekten Stangenrohlingen nicht entgegenwirken. Für hochpräzise Welle-Teil-Zuordnungen bleibt die Feinprüfung der Tasterkoordinaten nach dem Spannen zwingend erforderlich.
F2: Kann dieser Schraubstock eine Positionierungskorrektur für Hohlwellenteile realisieren, die eine große inhärente Exzentrizität zwischen Außenkreis und Innenloch aufweisen?
A: Der JWGRIP TP Unoset V-Schraubstock führt die Positionierung anhand der äußeren zylindrischen Oberfläche des Werkstücks durch. Es reproduziert den bestehenden geometrischen Mittelpunkt des Außenkreises und kann die bereits bestehende Exzentrizität zwischen Außenkreis und Innenloch von Hohlwellenrohlingen nicht ändern.
F3: Wenn ein nicht standardmäßiger V-Nut-Winkel, ein spezieller Stabdurchmesserbereich oder eine Unoset-Schnittstellenvariante benötigt wird, können Sie kundenspezifische ODM-Anfertigungen anbieten?
A: Ja. Bitte reichen Sie vollständige technische Zeichnungen mit klaren Anforderungen in Bezug auf den eingeschlossenen V-Nut-Winkel, den anwendbaren Umfang des Rundstangendurchmessers, die Abmessungen der Montageschnittstelle und die Toleranzen ein. Unsere technische Abteilung wird die Herstellbarkeitsbewertung abschließen und innerhalb von 12 Arbeitstagen eine formelle Rückmeldung zum Angebot geben.
F4: Welche Fehlermodi fallen unter die Produktgarantie?
A: Der JWGRIP TP UnoSet Vee Vise für Drahterodieren gehört zu den hochpräzisen Werkstückhaltevorrichtungen für die Drahterodiermaschine in untergetauchter Umgebung. Die Garantie deckt herstellungsbedingte Mängel ab, die zum Zeitpunkt der Lieferung vorhanden sind, wie z. B. eine nicht den Spezifikationen entsprechende V-Nut-Geometrie und Nichtübereinstimmung der Bezugsebene. Schäden, die durch Hammerschläge, das Einklemmen von Fremdpartikeln, die Erosion durch dielektrische Flüssigkeitsschlamm und normale Abnutzung durch zyklischen Gebrauch verursacht werden, fallen nicht unter die Garantiebedingungen.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Verwandte Produkte
Nachrichtenempfehlungen