Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Hochleistungs-Nullpunktpalettenserie für präzise Werkstückspannung
Als professioneller Hersteller der Nullpunkt-Palettenserie wendet JWGRIP unabhängige Forschung und Entwicklung sowie eine strenge Überprüfung der Tragfähigkeit an, um Paletten zu lokalisieren, Träger zu zentrieren und Vorrichtungen zur Ausrichtung auszurichten. Diese Trägerhardware-Reihe wurde speziell für Betriebe entwickelt, die einen schnellen Vorrichtungswechsel, eine Offline-Voreinstellung und einen sorgenfreien Werkstücktransfer zwischen Bearbeitungszentren benötigen. Neben dieser Serie bieten wir auch anNullpunkt-Spannfutter-Serieund die UPC Zero Point Positioning Series für eine vollständige Nullpunktkonfiguration, die eine nahtlose Bezugspunktvererbung während der gesamten Offline-Einrichtung und maschinenübergreifenden Werkstückhandhabungsabläufen ermöglicht.
Tatsächliche Schmerzpunkte
In der High-Mix-Produktion ist die Spindel das teuerste Gut, dennoch wartet sie oft. Wenn eine Arbeit beendet ist, stoppt der Bediener die Maschine, entfernt die alte Vorrichtung, schraubt eine neue fest, wählt sie ein, tastet den Bezugspunkt ab und beginnt erst dann wieder mit dem Schneiden. Während dieser gesamten Sequenz produziert die Spindel nichts, aber die Maschine verbraucht dennoch Stellfläche, Strom und Arbeit.
Die meisten Manager messen die Schnittgeschwindigkeit, vergessen aber die Rüsthäufigkeit. Eine Maschine, die schnell schneidet, aber zwischen den Aufträgen stillsteht, liefert deutlich weniger tatsächliche Leistung als eine langsamere Maschine, die selten angehalten wird. Wie beheben Fachbetriebe das? Sie kaufen nicht zuerst schnellere Spindeln, sondern strukturieren den Setup-Workflow neu.
Der entscheidende Trick ist die Zeitverschiebung: Bereiten Sie den nächsten Job vor, während der aktuelle Job noch läuft. Hierzu ist Hardware erforderlich, die eine vollständige Vormontage von Vorrichtungen und Werkstücken außerhalb der Maschine ermöglicht. Und genau diese Hardware bietet eine palettenbasierte Transportlinie.
Arbeitsablauf
Offline-Voreinstellung: Während die Maschine noch den aktuellen Auftrag schneidet, montiert der Bediener Vorrichtungen und Rohlinge auf Ersatzpaletten am Tisch, überprüft die Ausrichtung und verifiziert den Bezugspunkt.
Schneller Wechsel an der Maschine: Nach Beendigung des aktuellen Auftrags wird die fertige Palette freigegeben und die vorgeladene Palette fällt in Sekundenschnelle auf das Spannfutter. Die Maschine startet fast sofort das nächste Programm.
Parallelverarbeitung: Während die Maschine Job B schneidet, bereitet der Bediener Job C auf einer anderen Palette vor. Die Rüstzeit blockiert nicht mehr die Schnittzeit; Die beiden laufen parallel statt nacheinander.
Das Ergebnis ist messbar: weniger Maschinenstillstände, höhere Spindelauslastung, geringere Chargenwechselkosten und stabilere Teilequalität, da jede Palette auf den gleichen Bezugspunkt zurückkehrt, anstatt von Hand neu ausgerichtet zu werden.
Verschiedene Palettenkonfigurationen
Automatisierte Nullpunktpalette mit Power Chuck: für unbeaufsichtigte Zellen und Roboterbeladung: Der integrierte Power-Clamp-Träger ermöglicht es einem Roboter, Paletten ohne manuelle Hilfe aufzunehmen, zu platzieren und zu verriegeln; am besten für unbeleuchtete Fahrten und Hochfrequenzumschaltungen geeignet.
Zwei-Zentren-Nullpunktpalette für die CNC-Bearbeitung: für mittelgroße kastenförmige und symmetrische Rohlinge: Die Zweipunkt-Positionierungsanordnung gleicht die Spannkraft aus und hält mittelgroße Werkstücke bei schwerem Fräsen stabil.
Vier-Zentren-Nullpunktpalette für CNC-Vorrichtung: für den Aufbau von Vorrichtungen mit mehreren Stationen: Vier Positionierungszentren verteilen die Last gleichmäßig und unterstützen größere Vorrichtungsplatten und die Einrichtung mehrerer Werkstücke in einem Zyklus.
MTS-Ausrichtungspalette für das Nullpunkt-Positionierungssystem: Für Aufgaben, bei denen vor der Bearbeitung eine Bezugsüberprüfung erforderlich ist: Mit der Ausrichtungsfunktion können Sie die Palettenreferenz schnell überprüfen und korrigieren, ideal für hochpräzise Erstlingsläufe.
Planungsrichtlinien
1.Wie viele Paletten benötigen Sie eigentlich?
Beginnen Sie mit der Anzahl der Aufträge, die Sie pro Tag wechseln, plus ein oder zwei Ersatzteile, und erweitern Sie dann den Pool, indem Sie mehr Aufträge auf Paletten standardisieren.
2.Wie geht man mit unterschiedlichen Werkstückgrößen bei begrenztem Palettenvorrat um?
Verwenden Sie Multicenter-Paletten für kleine Teile – mehrere Teile pro Palette – und Single-Job-Paletten für große Zuschnitte, sodass ein kleiner Pool einen großen Größenbereich abdeckt.
3.Wie schützen Sie Ihre Investition, wenn sich die Maschinen später ändern?
Achten Sie darauf, dass die Palettenstandards mit Ihrer Spannfutterserie übereinstimmen und stellen Sie beim Kauf sicher, dass die Schnittstellen kompatibel sind. JWGRIP Engineering kann die Übereinstimmung zwischen Paletten und Ihren vorhandenen Spannfuttern überprüfen.
Warum wählenJWGRIPals Ihr Partner?
Unsere Positionierungspaletten werden aus hochfesten Legierungsplatten mit präzisionsgeschliffenen Referenzflächen gefertigt, und jeder Träger durchläuft vor dem Versand eine Zentrierungs- und Ebenheitsprüfung, damit die Chargenteile konsistent bleiben.
Wir unterstützen kundenspezifische Lochmuster, Gewindeanordnungen und Palettenumrisse gemäß Ihren Vorrichtungszeichnungen oder Maschinentischspezifikationen.
Unser Anwendungsteam hilft Ihnen, Paletten mit Komponenten der Nullpunkt-Spannfutterserie, der UPC-Nullpunktpositionierungsserie und des Schnellwechsel-Werkstückhaltesystems zu kombinieren, sodass die gesamte Nullpunktkonfiguration als ein zuverlässiges System funktioniert.
Qualitätssicherung und technische Unterstützung
Jede Palette wird mit Protokollen zur Dimensionskontrolle geliefert, und unser Kundendienstteam geht auf die Rückmeldungen zur Feldnutzung ein, um die Trägerkonstruktionen weiter zu verbessern.
Ganz gleich, ob Sie eine Maschine standardisieren oder ein komplettes Werkstatt-Upgrade einführen, JWGRIP bietet Dokumentation, Installationsanleitungen und reaktionsschnelle technische Reaktion, um Ihre Produktion am Laufen zu halten.
Kontaktieren Sie uns mit Ihrer Arbeitstischgröße, den Spindeldetails und dem typischen Teilemix. Wir bestätigen die Abmessungen, Mengen und Schnittstellenstandards der Paletten.




- View as
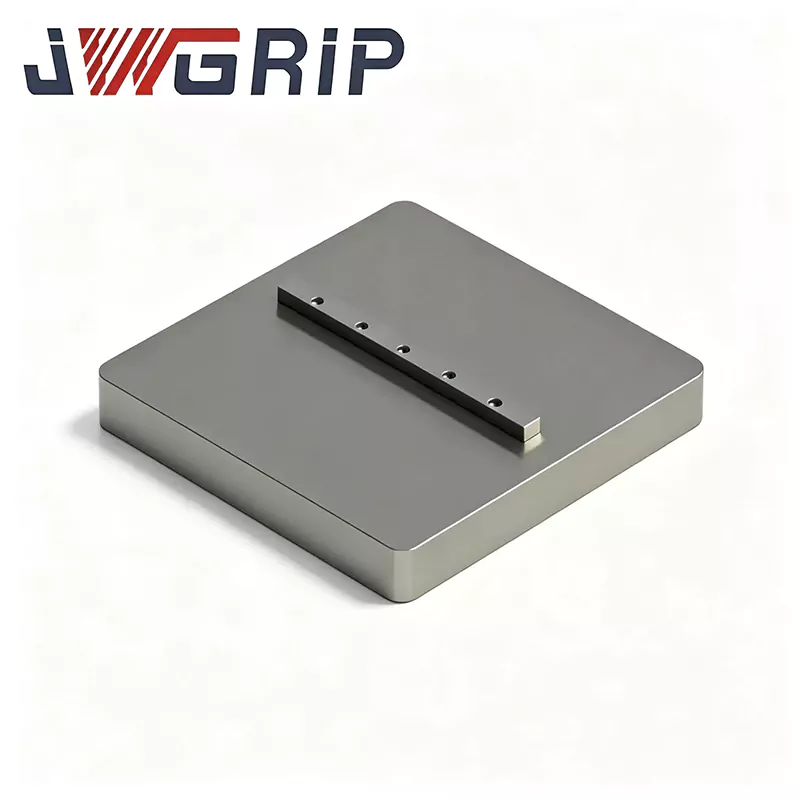
MTS-Ausrichtungspalette für Nullpunkt-Positionierungssystem
JWGRIP ist der Hersteller und Lieferant der professionellen MTS-Ausrichtungspalette für das Nullpunktpositionierungssystem in China. Dies ist eine spezielle zusätzliche Präzisionsmessvorrichtung, die zur professionellen Nullpunktpalettenserie gehört und für Standard-Nullpunktpositionierungssysteme entwickelt wurde. Es dient als spezielles Kalibrierungs- und Inspektionswerkzeug anstelle einer herkömmlichen Werkstückspannvorrichtung und konzentriert sich auf die Präzisionsüberprüfung, die periodische Genauigkeitserkennung und die systematische Fehlerkompensation für Nullpunktpositionierungseinheiten und passt perfekt zu den täglichen Wartungs- und Präzisionsmanagementanforderungen von CNC-Bearbeitungswerkstätten.

Vier-Zentren-Nullpunktpalette für CNC-Vorrichtung
JWGRIP ist der Hersteller und Lieferant der professionellen Vier-Zentren-Nullpunktpalette für CNC-Vorrichtungen in China. Die Four Center Zero Point Pallet gehört zur Zero Point Pallet-Serie und wurde für die weit verbreiteten Mixed-Mode-Produktionsszenarien mit hohem Mix und geringem Volumen entwickelt, die in der modernen Bearbeitungsindustrie vorherrschen. Gerne anfragen!
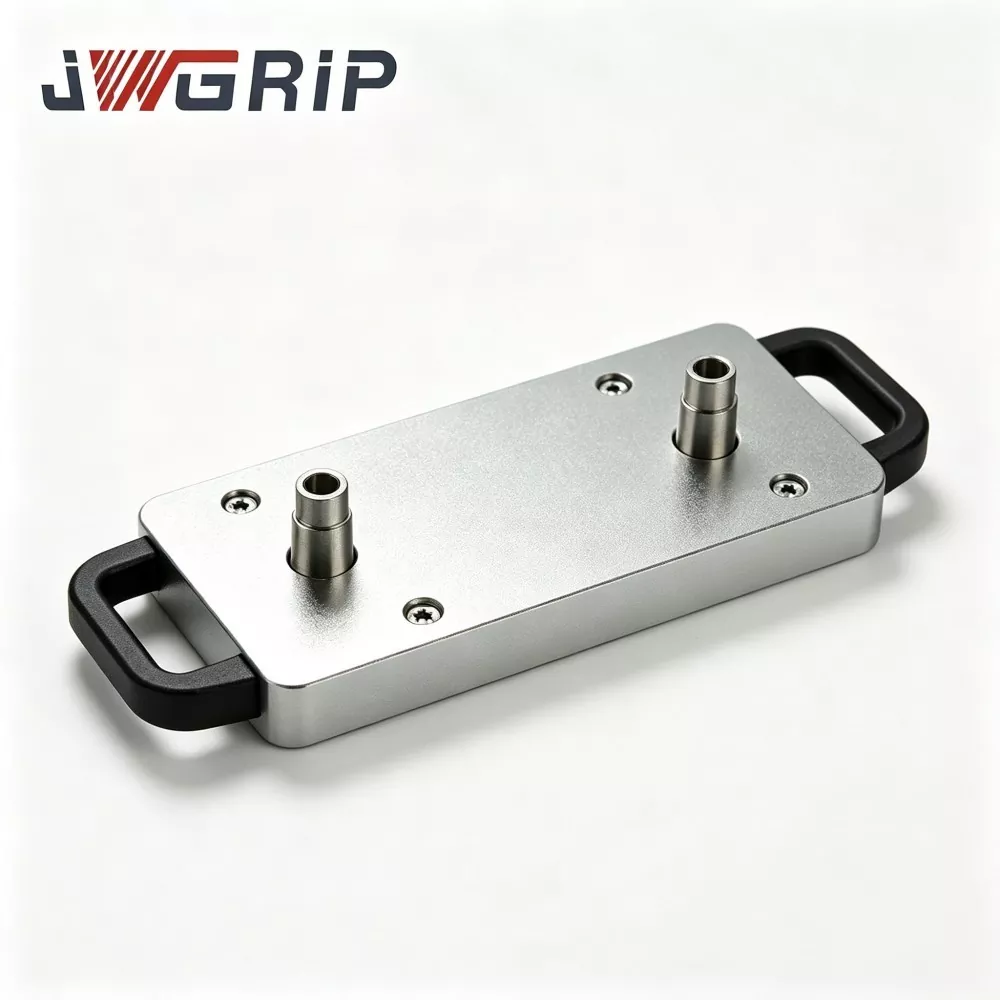
Nullpunktpalette mit zwei Zentren für die CNC-Bearbeitung
JWGRIP ist der Hersteller und Lieferant der professionellen Zwei-Zentren-Nullpunktpalette für die CNC-Bearbeitung in China. Als Kernmodell der Premium-Nullpunktpalettenserie ist die Zwei-Zentren-Nullpunktpalette vom Typ 200 professionell für die standardisierte, hocheffiziente Bearbeitung von paarigen und symmetrischen Werkstücken konzipiert. Es ist weit verbreitet auf Massenproduktionsszenarien symmetrischer Teile in der Herstellung von Hydraulikkomponenten, der Verarbeitung von Autoteilen für neue Energiequellen und der Formenbauindustrie anwendbar und deckt gepaarte Hydraulikventilblöcke, Batteriegehäuseschalen, Formeinsätze und andere typische symmetrische Werkstücke ab.
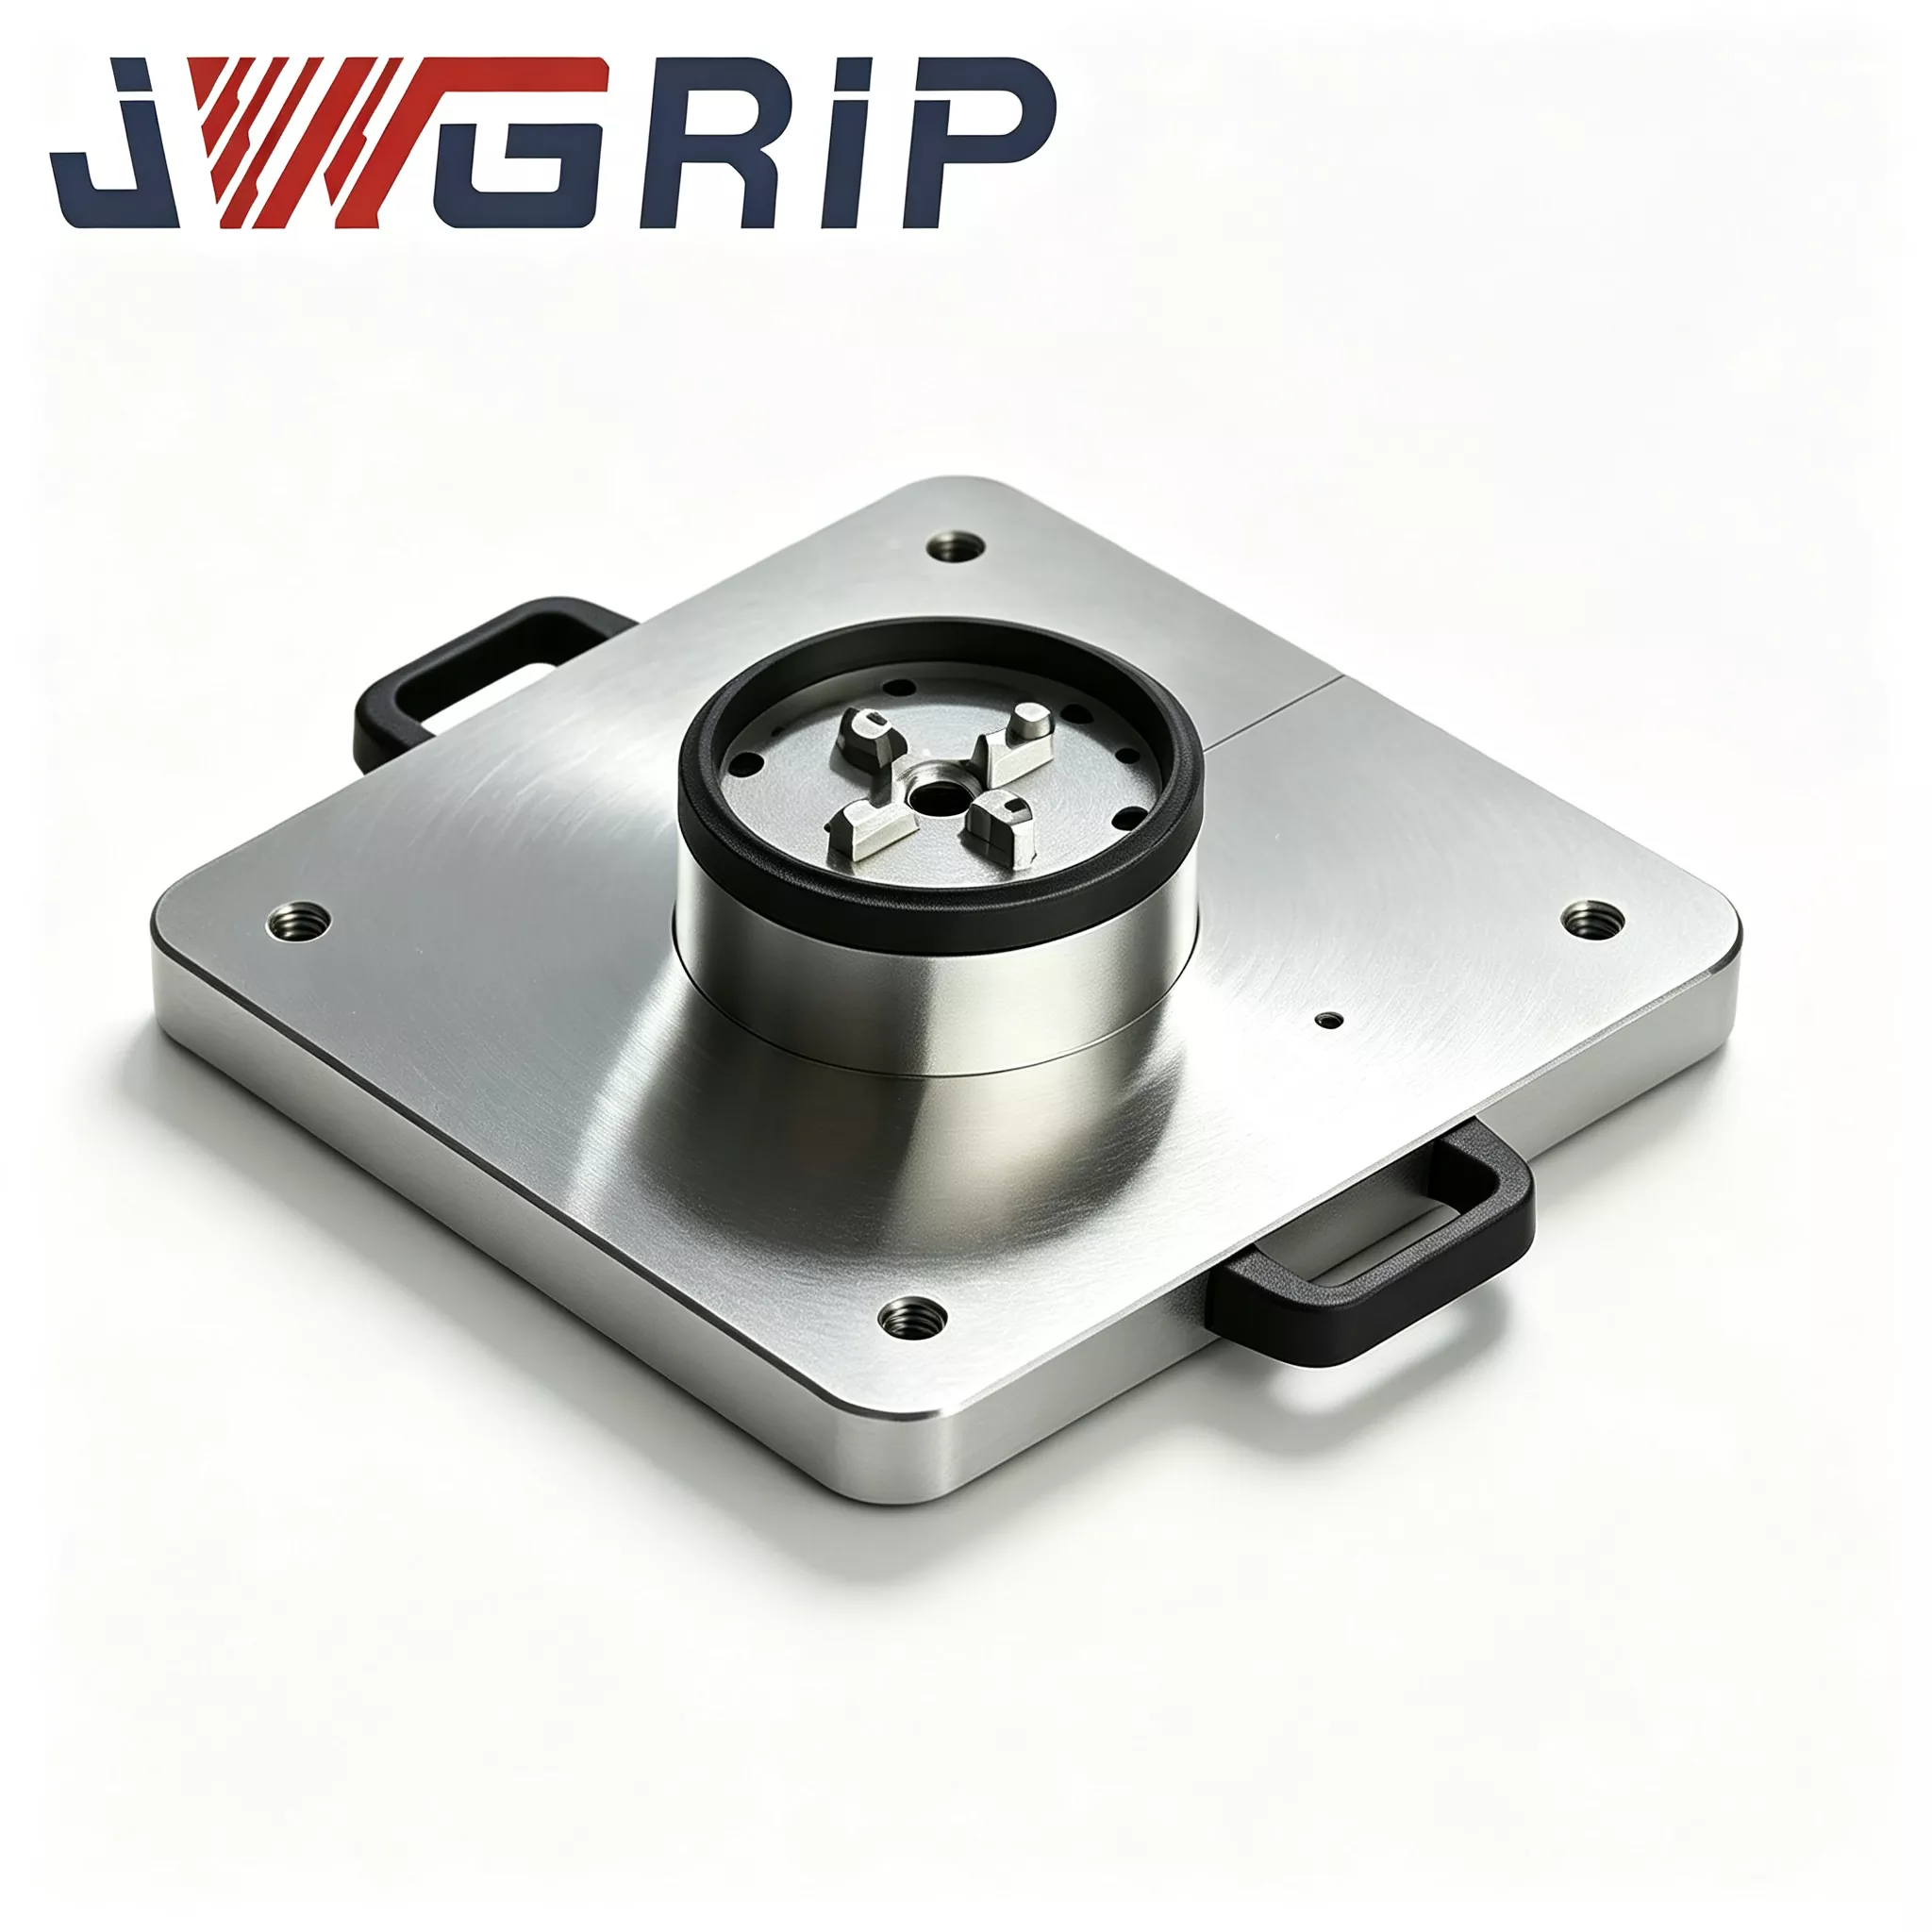
Automatisierte Nullpunktpalette mit Kraftspannfutter
JWGRIP ist der Hersteller und Lieferant der professionellen automatisierten Nullpunktpalette mit Kraftspannfutter in China. Es handelt sich um eine integrierte Nullpunktpositionierungsvorrichtung, die speziell für flexible, unbemannte CNC-Produktionslinien entwickelt wurde. Es integriert die Referenzkomponente für die Nullpunktpositionierung und die pneumatische Spannfutterverriegelungseinheit in einem einzigen Gerät, sodass keine zusätzlichen mehrschichtigen Adapterplatten oder separaten Spannfutteraufsätze gekauft werden müssen. Es kann direkt auf dem Arbeitstisch der Werkzeugmaschine installiert und befestigt und mit Greifern von Industrierobotern verbunden werden.
JWGRIP ist ein professioneller Nullpunkt-Palettenserie Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen