Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





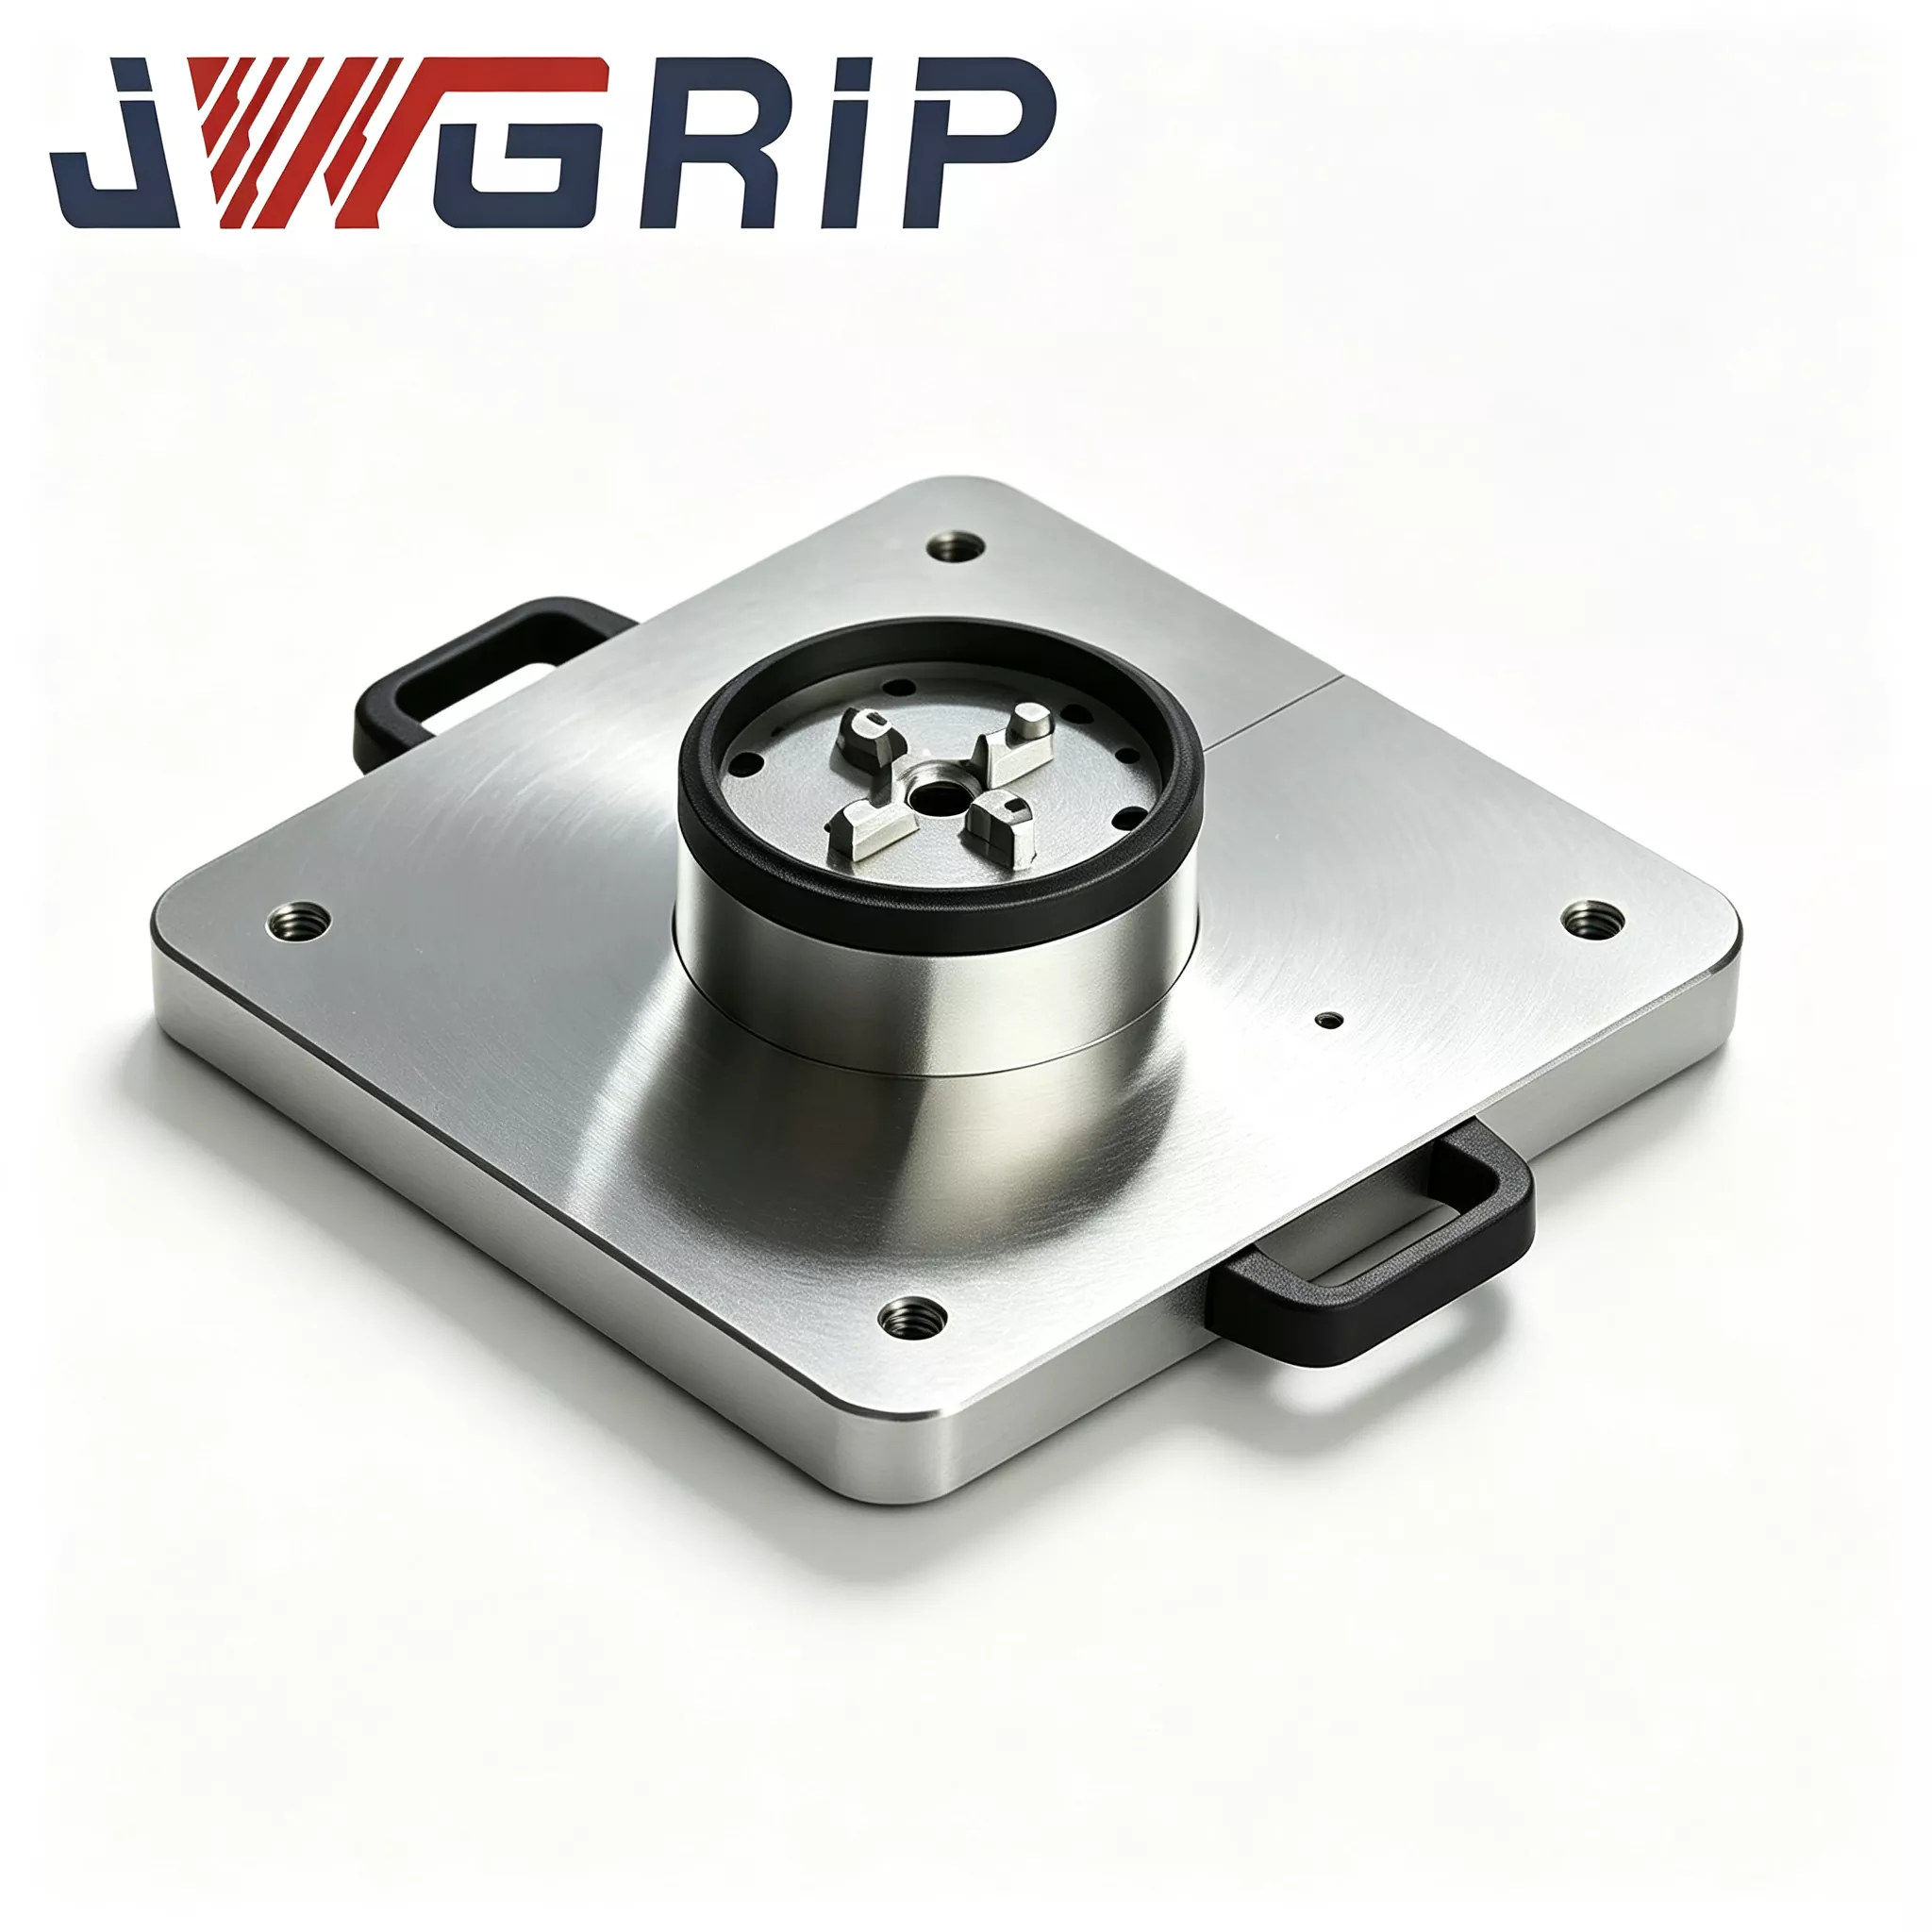
Automatisierte Nullpunktpalette mit Kraftspannfutter
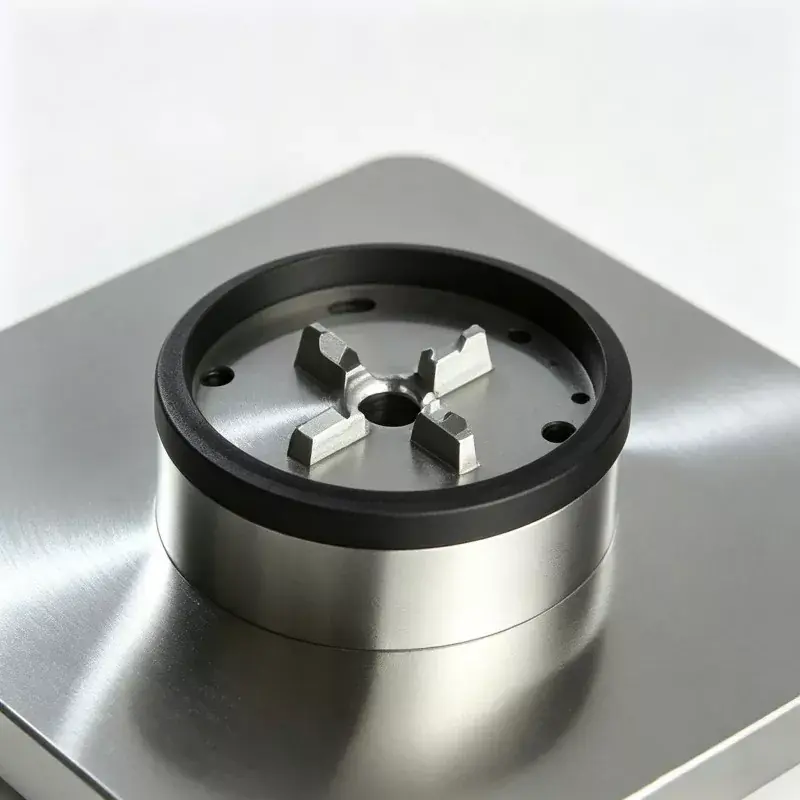
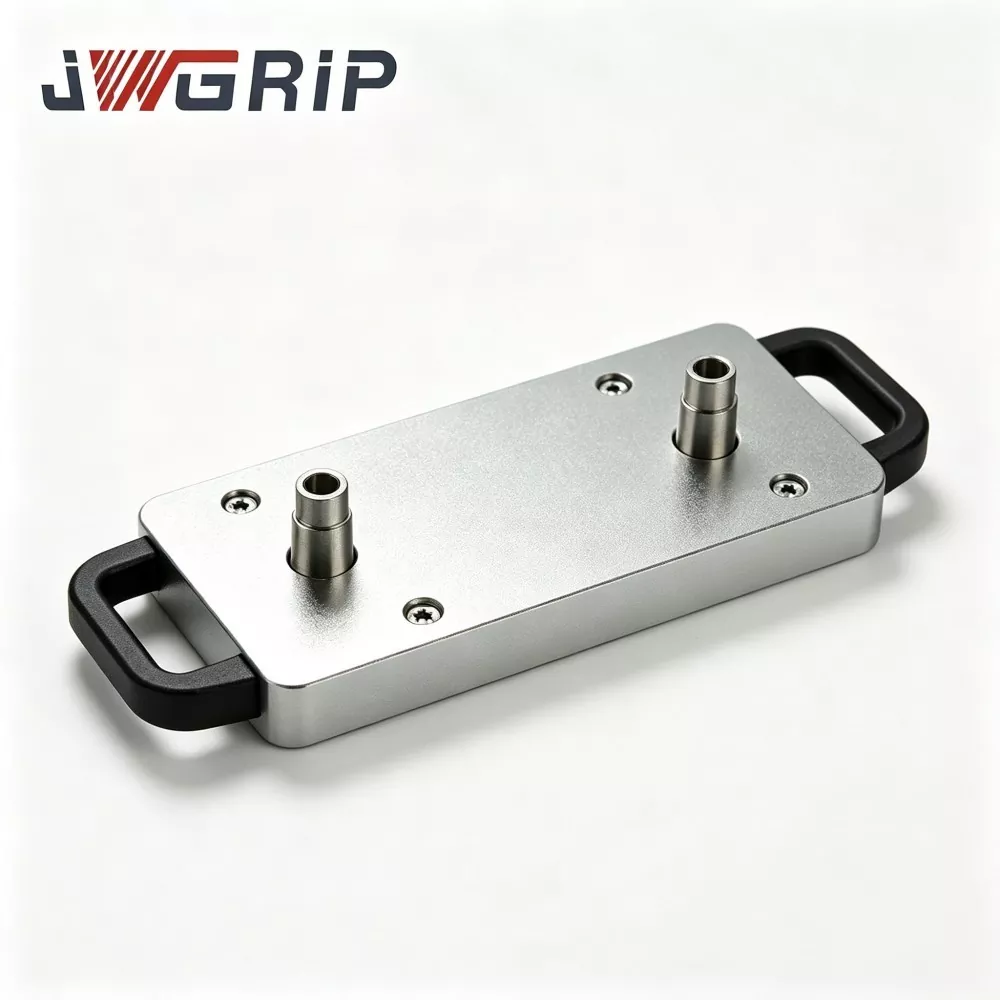
JWGRIP ist der Hersteller und Lieferant der professionellen automatisierten Nullpunktpalette mit Kraftspannfutter in China. Es handelt sich um eine integrierte Nullpunktpositionierungsvorrichtung, die speziell für flexible, unbemannte CNC-Produktionslinien entwickelt wurde. Es integriert die Referenzkomponente für die Nullpunktpositionierung und die pneumatische Spannfutterverriegelungseinheit in einem einzigen Gerät, sodass keine zusätzlichen mehrschichtigen Adapterplatten oder separaten Spannfutteraufsätze gekauft werden müssen. Es kann direkt auf dem Arbeitstisch der Werkzeugmaschine installiert und befestigt und mit Greifern von Industrierobotern verbunden werden.
Die automatisierte Nullpunktpalette mit Kraftspannfutter ermöglicht eine automatische Positionierung, automatische Klemmung und automatische Freigabe nach dem Klemmen des Werkstücks. Es wird häufig bei der Verarbeitung von Druckgussteilen aus Aluminiumlegierungen für die Automobilindustrie, bei der Massenproduktion von Metallstrukturkomponenten für 3C-Unterhaltungselektronik und bei automatischen Graphitelektroden-Verarbeitungseinheiten in Formenwerkstätten eingesetzt.
Produktzusammensetzung und Arbeitsablauf
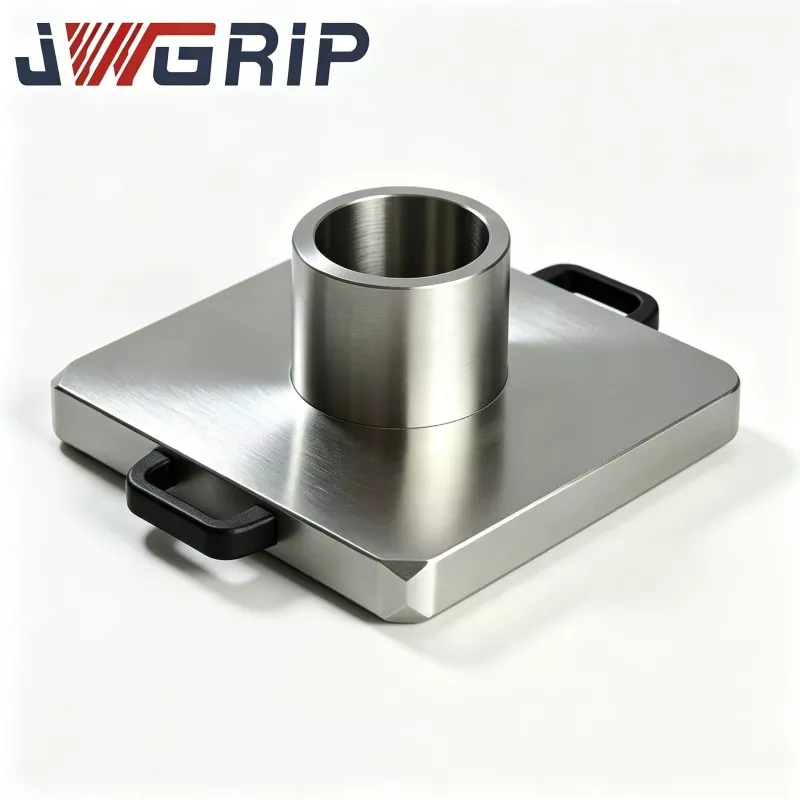
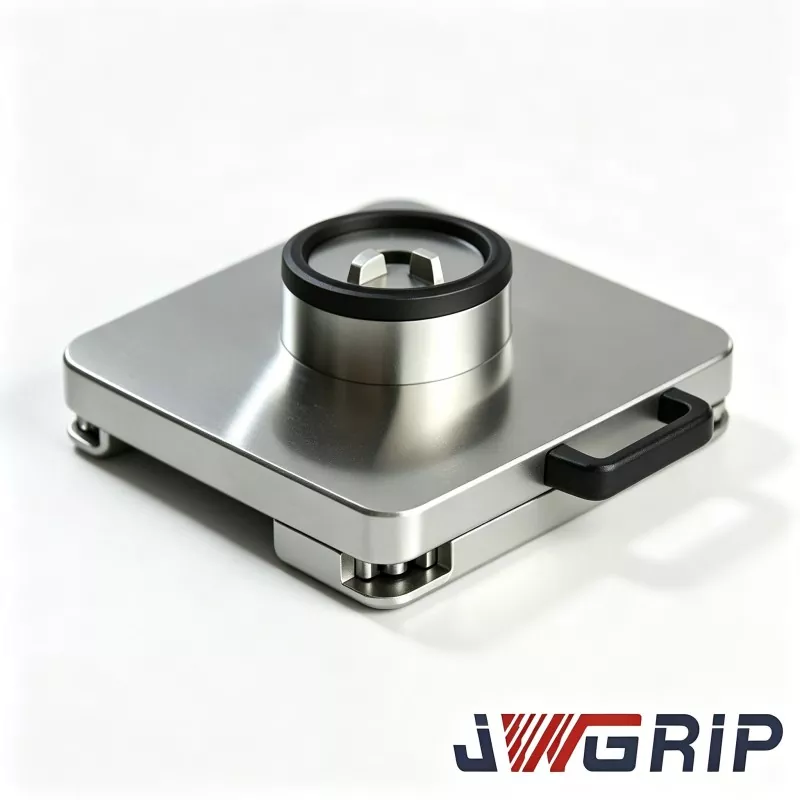
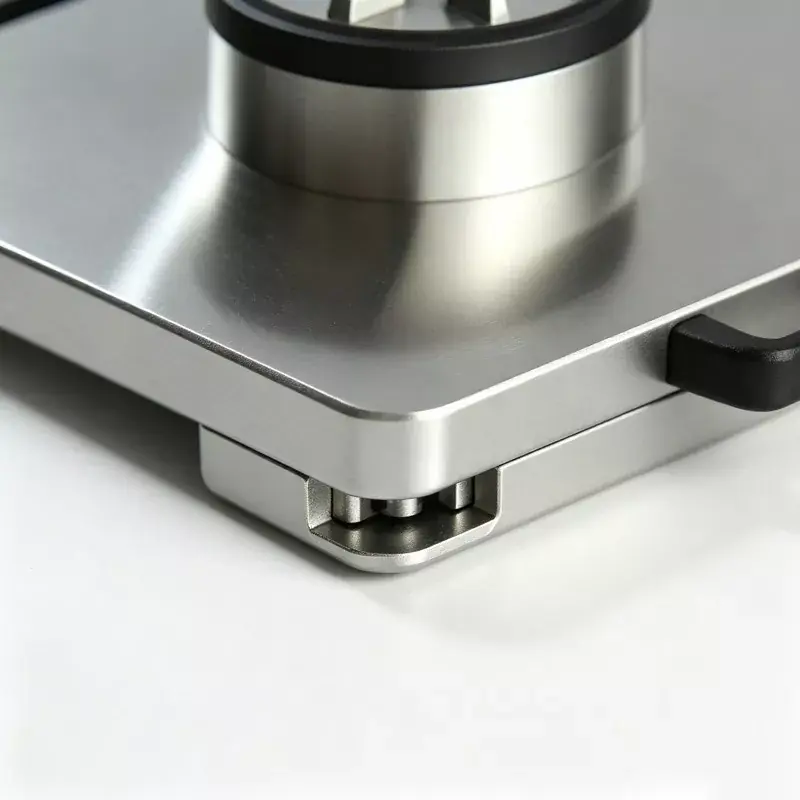
Die automatisierte Nullpunktpalette mit Kraftspannfutter gehört zur Serie der Nullpunktpaletten. Es besteht im Wesentlichen aus vier Kernkomponenten: dem Palettengrundkörper, der hochpräzisen Nullpunkt-Positionierungshülsenbaugruppe, dem pneumatischen Antriebsmodul und der Synchron-Kraftspannfuttervorrichtung.
Der komplette Arbeitsablauf läuft wie folgt ab: Der Industrieroboter nimmt die Spannbasis des geladenen Werkstücks auf und legt es auf der Referenzebene der Palette ab. Die Nullpunkt-Positionierhülse vervollständigt die Erstpositionierung. Wenn der eingebaute Sensor die Position genau erkennt, sendet er ein Signal an das SPS-Steuerungssystem.
Die SPS startet den Pneumatikkreis und die eingebaute Pneumatikeinheit treibt die Kraftspannfuttervorrichtung so an, dass sie sich synchron nach innen bewegt, wodurch eine gleichmäßige radiale Klemmung der Vorrichtungsbasis erreicht wird.
Nachdem das Spannen abgeschlossen ist, wird ein elektrisches Bestätigungssignal an die CNC-Werkzeugmaschine gesendet und der Schneidbearbeitungszyklus beginnt.
Wenn das Bearbeitungsprogramm endet, sendet die Werkzeugmaschine ein Abschlusssignal und der Pneumatikkreis lässt den Druck ab. Die Spannvorrichtung öffnet sich synchron und der Roboter entnimmt das fertige Werkstück zusammen mit der Vorrichtung, um es für den nächsten Ladezyklus vorzubereiten.
Der gesamte Prozess erfordert kein manuelles Anziehen der Schrauben oder eine manuelle Anzeige und Ausrichtung.
Prozessvorteile
Der Grundplattenrohling besteht aus geschmiedetem legiertem Stahl und wird zwei vollständigen spannungsarmen Wärmebehandlungsprozessen unterzogen, um die während des CNC-Bearbeitungsprozesses entstehenden inneren Restspannungen zu beseitigen.
Viele Billigkonkurrenten werden diesen entscheidenden Schritt unterlassen. Wenn die innere Eigenspannung im Grundmaterial erheblich ist, können wiederholte Spannvorgänge in der Werkstatt und Temperaturänderungen aufgrund von Tag-Nacht-Zyklen zu mikroskopischen Verformungen führen, die mit bloßem Auge auf der Referenzebene nicht sichtbar sind.
Dies führt zu kontinuierlichen Größenabweichungen der bearbeiteten Werkstücke und hat einen hohen Abfallverlust zur Folge.
Each piece of raw material in our factory strictly completes the complete annealing process. This standard is derived from over ten years of practical engineering experience and serves numerous CNC automated fixture projects. The positioning bushing is made of high wear-resistant bearing steel, undergoes quenching and tempering treatment, and is combined with internal hole fine grinding and ultra-fine processing to minimize the gap between the positioning surfaces and ensure stable positioning performance even after countless replacement cycles.
Kernvorteile
1. Integriertes einteiliges Strukturdesign
Das integrierte einteilige Design spart Montageraum auf dem Arbeitstisch der Werkzeugmaschine und eliminiert akkumulierte Montagefehler, die durch mehrschichtige Adapterplatten verursacht werden. Herkömmliche geteilte Lösungen erfordern das Stapeln von Nullpunktpaletten, Adaptergrundplatten und unabhängigen Spannfuttern, wobei das Stapeln von 2–3 Platten zusätzliche 3–5 μm an akkumulierter Positionierungsabweichung erzeugen kann. Unser monolithisches integriertes Design vermeidet diese Fehlerquellen, reduziert die Anzahl der gekauften Zubehörteile und senkt die Kosten für das Ersatzteilmanagement für Endkunden.
2. Wiederholen Sie „Positionierungsgenauigkeit“.
Die Palette liefert eine stabile Wiederholgenauigkeit von ±2 μm. Innenbohrungen von Positionierbuchsen werden durch Honen und Feinstbearbeiten bearbeitet. Jede Palette wird vor der Auslieferung einer 100-prozentigen Prüfung auf vollständige Artikelgenauigkeit unterzogen und jede Einheit wird mit einem Original-Prüfbericht in Papierform versendet, der auf Anfrage ausländischer Käufer zur Überprüfung vorgelegt werden kann.
3. Native Automatisierungsintegration
Standardisierte pneumatische Anschlüsse und NPN-Schnittstellen für den elektrischen Signalausgang sind reserviert, wodurch die Palette mit mehreren gängigen Industrierobotermarken auf dem Markt kompatibel ist. Es unterstützt tatsächlich die unbeaufsichtigte Nachtschichtproduktion. Laut realen Nachrüstdaten eines inländischen Endverbrauchers von Autoteilen sank die Zykluszeit für den Wechsel der Vorrichtungen von den ursprünglichen 12 bis 15 Minuten im Originalhandbuch auf nur noch 45 Sekunden nach dem Einsatz unserer Paletten, ohne dass ein Bediener während der Nachtschichten vor Ort bleiben musste.
4. Hohe Spannkraftleistung
Die eingebaute pneumatische Spannfuttereinheit liefert eine maximale Spannkraft von bis zu 45 kN und hält Schnittstößen stand, die bei der Bearbeitung von Formstahl- und Aluminiumgusswerkstücken mit hohem Vorschub entstehen, wodurch das Risiko einer Verschiebung und Lockerung der Vorrichtung während des Schneidvorgangs wirksam verringert wird.
5. Bequeme Wartung und kontrollierbare Ersatzteilkosten
Spannbackenbaugruppen können einzeln zerlegt und ausgetauscht werden, ohne dass die gesamte Palette vom Arbeitstisch der Werkzeugmaschine entfernt werden muss. Wenn die Backen abgenutzt oder beschädigt sind, müssen Kunden nur die entsprechenden Ersatzteile kaufen, anstatt den gesamten Palettensatz auszutauschen, was die langfristigen Investitionen in die Gerätewartung effektiv reduziert.

Echte Kundenfälle
Die automatisierte Nullpunktpalette mit Kraftfutter wird hauptsächlich in drei Kategorien von Produktionslinien eingesetzt: unbemannte CNC-Produktionslinien für Automobilkomponenten, Massenproduktionslinien für 3C-Metallstrukturteile und flexible automatisierte Graphitelektroden-Bearbeitungszellen in Formenfabriken.
Fall 1:Ein großer inländischer Autoteilehersteller rüstete zwei flexible automatisierte CNC-Produktionslinien mit insgesamt 16 Sätzen automatisierter Nullpunktpaletten mit Kraftspannfutter für die Aluminium-Druckgussbearbeitung nach. Vor der Umrüstung mussten die Bediener bei jedem Vorrichtungswechsel eine manuelle Anzeige und Ausrichtung durchführen, was etwa 13 Minuten pro Charge in Anspruch nahm. Nach dem Einsatz unserer automatisierten Nullpunktpaletten führt der Roboter alle Be- und Entlade-, Positionierungs- und Spannarbeiten durch. Der einzelne Wechselzyklus verkürzt sich auf 42–50 Sekunden. Eine unbeaufsichtigte Nachtschicht wird realisiert. Laut dreimonatiger kontinuierlicher Produktionsstatistik steigt die monatliche Produktionskapazität auf Werkstattebene um 22 Prozent. Die Maßhaltigkeit über Werkstückchargen hinweg verbessert sich deutlich und die Ausschussquote sinkt deutlich.
Fall2:Ein großes Formenbauunternehmen mit Sitz im Perlflussdelta installiert mehrere Sätze dieser automatisierten Palette in automatisierten Graphitelektroden-Bearbeitungszellen. Alle Elektrodenbasen haben einheitliche Standardabmessungen. Bediener wiederholen nicht mehr die manuelle Anzeige für jede Elektrodenbearbeitungsaufgabe. Die Maßhaltigkeit der fertigen Elektroden verbessert sich erheblich und die wiederkehrende Arbeitsintensität für das Personal in der Formwerkstatt verringert sich. Empfohlene Bildpositionen: Vor-Ort-Fotos, die in unserer eigenen Verarbeitungswerkstatt aufgenommen wurden, real aufgenommene Bilder des Automatisierungsarbeitsplatzes beim Kunden, Detailfotos in Explosionsdarstellung des Palettenkörpers, Fotos, die während der Genauigkeits-QC-Inspektion im Werksausgang aufgenommen wurden.
Herstellungsprozess
Alle automatisierten Paletten durchlaufen in unserer hauseigenen CNC-Vorrichtungswerkstatt die komplette Produktion einschließlich Schmieden, CNC-Bearbeitung, Wärmebehandlung, Schleifen und Montage. Es wird kein komplettes OEM-Outsourcing übernommen.
Kompletter Produktionsablauf:
Schmieden von Rohlingen aus legiertem Stahl → Grobbearbeitung → erstes Spannungsarmaltern → Vorschlichten → sekundäres Spannungsarmaltern → Hochpräzisionsschleifen → Einpressen der Buchse → allgemeine Montage → Genauigkeits- und Leistungsprüfung mehrerer Teile → Luftdichtheitsdruckprüfung → Rostschutz → Verpackung in Exportqualität.
Qualitätskontrolle und Zertifizierungen
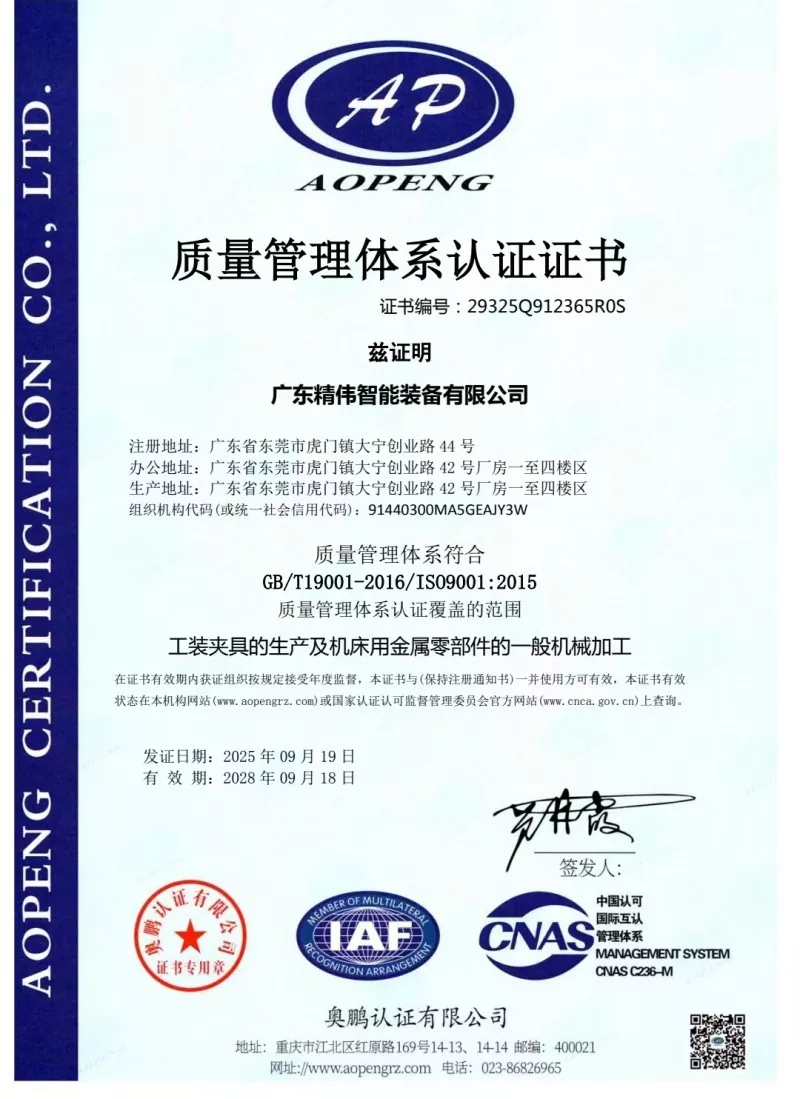
Obligatorische Prüfpunkte vor der Auslieferung für jede Einheit: wiederholter Positionierungsgenauigkeitstest, tatsächliche Messung der Spannkraft des Spannfutters, Luftdichtheits-Druckhaltetest (max. zulässiger Druckabfall ≤ 0,02 MPa innerhalb einer Haltedauer von 5 Minuten), Integritätstest für elektrische Signale und Logik. Jede Einheit wird mit einem individuellen Werksinspektionsdatenblatt geliefert. Unser Werk ist nach dem Qualitätsmanagementsystem ISO9001 zertifiziert. Für wichtige Metallkomponenten sind Materialzertifikate verfügbar. Eine vom Kunden beauftragte Laborinspektion durch Dritte ist akzeptabel.
Auswahlhilfe
Überprüfen Sie zunächst, ob die tatsächlichen Außenabmessungen des Vorrichtungsträgers vor Ort beim Kunden mit den Spezifikationen für den Spannbereich der Palette übereinstimmen.
Zweitens prüfen Sie den Zustand der Luftquelle in der Werkstatt. Der Druckluftdruck muss stabil zwischen 0,5 und 0,7 MPa liegen. Wenn der Druck der Luftquelle stark schwankt, wird dringend empfohlen, den Druckregulierungsfilter dreifach zusammenzubauen.
Drittens klären Sie für die Beschaffung von Automatisierungsprojekten das IO-Kommunikationsprotokoll zwischen Roboter und SPS-Steuerungssystem. Wir stellen Ihnen kostenlos eine komplette elektrische Schnittstellendokumentation zur Verfügung.
Viertens ist bei der Bearbeitung schwerer Werkstücke auf maximales Werkstückgewicht zu achten. Unser technisches Personal führt eine Beurteilung durch und beurteilt, ob eine verstärkte, kundenspezifische Palette erforderlich ist.
Installations-, Inbetriebnahme- und Betriebshinweise
Ziehen Sie beim Montieren der Palette auf dem Arbeitstisch der Werkzeugmaschine die Schrauben genau unter Einhaltung der im Handbuch angegebenen Drehmomentwerte fest. Gewaltsames Anziehen mit zu hohem Drehmoment ist verboten, um eine Verformung des Palettenkörpers zu vermeiden. Am vorderen Ende des Drucklufteinlasses muss ein Öl-Wasser-Filter installiert werden, um zu verhindern, dass Feuchtigkeit und Metallreste in das Spannfutter eindringen und zu Rostbildung an internen Bauteilen oder Klemmbacken führen. Sprühen Sie alle 80–100 Gesamtarbeitsstunden ein Trockenschmiermittelspray auf die Gleitreibungsflächen im Spannfutter.
Flüssiges Motoröl ist verboten, da flüssiges Öl große Aluminium- und Eisenspäne anzieht und zu Blockierfehlern führt. Vermeiden Sie während der Produktion eine starke Spanansammlung auf der Bezugsebene der Palette. Bei jedem Schichtwechsel müssen die Bediener die Positionierungslöcher und Bezugsebenen mit Druckluft ausblasen und reinigen. Betreiben Sie das Gerät niemals mit mehr als der im Datenblatt angegebenen maximalen Spannkraft. Der Überlastbetrieb führt zu einer dauerhaften plastischen Verformung der Spannbacken und zerstört dauerhaft die Genauigkeit der Palettenpositionierung.
Verpackung, Lieferzeit und Kundendienst
Um präzise Bezugsflächen vor Kollisionsschäden bei Langstreckentransporten auf dem Seeweg zu schützen, werden stoßfeste Massivholzverpackungen in Exportqualität mit dickem Schaumstoff-Innenpufferschutz eingesetzt. Standardvorlaufzeit: 12–18 Werktage. Bestimmte Standardartikel werden für eine kürzere Lieferzeit auf Lager gehalten.
Die 12-monatige Garantie auf das gesamte Gerät deckt Herstellungsfehler ab, die nicht auf menschliche Fehlbedienung zurückzuführen sind. Es erfolgt eine kostenlose Reparatur oder ein Ersatzteilaustausch. Für die Installation und Inbetriebnahme steht eine technische Online-Fernberatung zur Verfügung. Für Großauftragsprojekte kann ein kostenpflichtiger Vor-Ort-Inbetriebnahmeservice angeboten werden.
Es wird ein kundenspezifischer Modifikationsservice unterstützt, einschließlich der Anpassung des Spannbereichs, der Änderung des Pneumatikschaltkreis-Layouts und der Änderung der Signalausgangsform. Für den Kundenbewertungstest steht ein kostenloses Muster zur Verfügung. Die Frachtkosten für Muster gehen zu Lasten des Käufers.
FAQ
F1: Kann die automatische Nullpunktpalette mit Power Chuck mit Nullpunktvorrichtungen anderer Drittmarken kompatibel sein?
A: Das Bezugsmaß der Standardversion entspricht unserem nativen Nullpunktsystem. Wenn für Ihr Projekt Kompatibilität mit Nullpunktvorrichtungen anderer Marken erforderlich ist, teilen Sie uns die technischen Anforderungen vor der Bestellung mit. Eine kundenspezifische Bezugsmaßbearbeitung kann realisiert werden.
F2: Beeinträchtigt ein instabiler Luftdruck die Klemmsicherheit und -zuverlässigkeit?
A: Es wird direkte Auswirkungen haben. Ein unzureichender Luftdruck verringert die tatsächliche Spannkraft des Spannfutters und führt zu der Gefahr, dass sich das Werkstück während des Schneidens löst. Es wird dringend empfohlen, den Druck durch einen Filter zu regulieren, um den Druck auf 0,5 bis 0,7 MPa zu stabilisieren.
F3: Was sind die Hauptursachen für eine verminderte Genauigkeit der Wiederholpositionierung nach längerem Betrieb?
A: Drei häufige Grundursachen: erstens, dass sich auf den Referenz-Positionierflächen Spanverunreinigungen ansammeln; zweitens normaler Verschleiß der internen Gleitkomponenten; Drittens: Verformung des Palettenkörpers durch äußere starke Stöße. Priorisieren Sie Reinigung und Wartung. Verschlissene Komponenten können durch separate Ersatzteile ersetzt werden, anstatt eine komplette Palette zu erneuern.
F4: Kann diese Palette auf 5-Achsen-CNC-Werkzeugmaschinen eingesetzt werden?
A: Es ist mit 5-Achsen-Maschinen kompatibel. Die Gesamthöhe der zusammengebauten Vorrichtung muss berechnet werden, um Kollisionen beim Kippen der 5-Achsen-Spindel zu verhindern. Stellen Sie in der Auswahlphase ein Werkzeugmaschinenmodell bereit und wir bewerten das Interferenzrisiko für Sie.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen