Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





R-Typ 54x54 EDM-Zentrierplatte
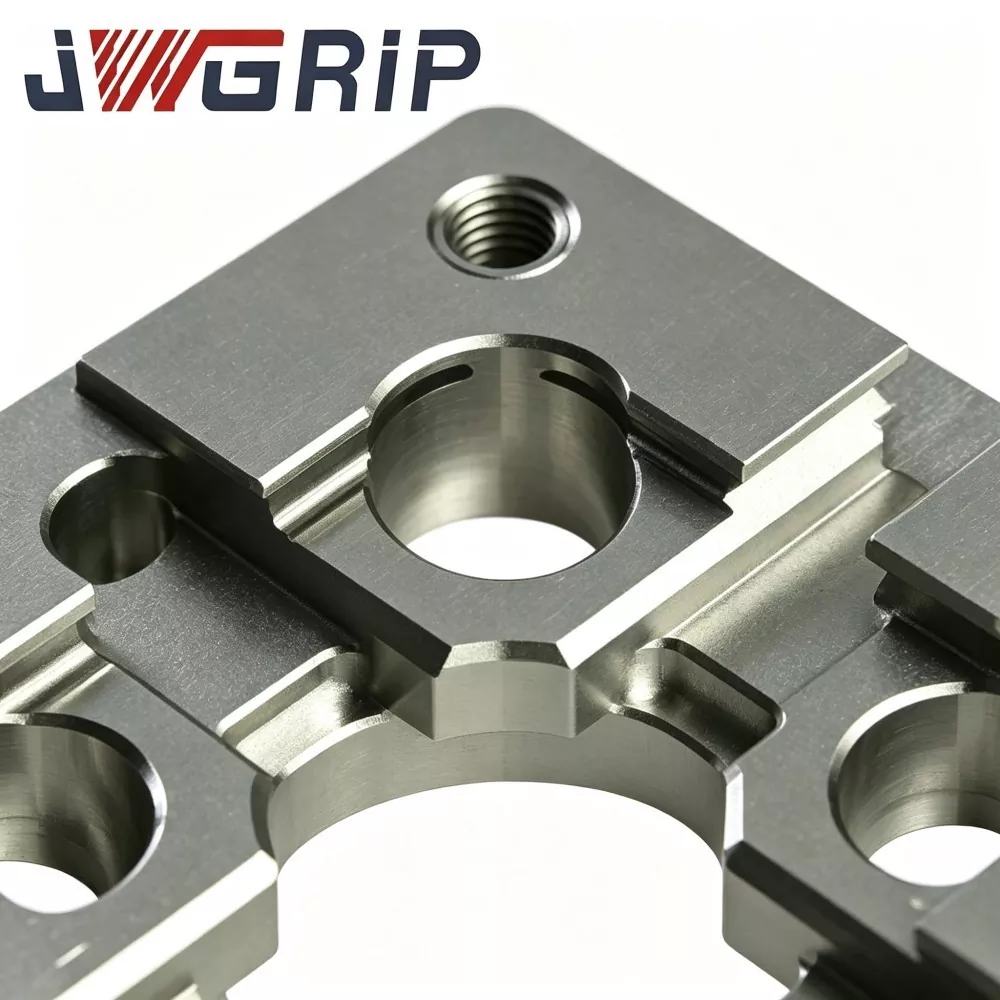
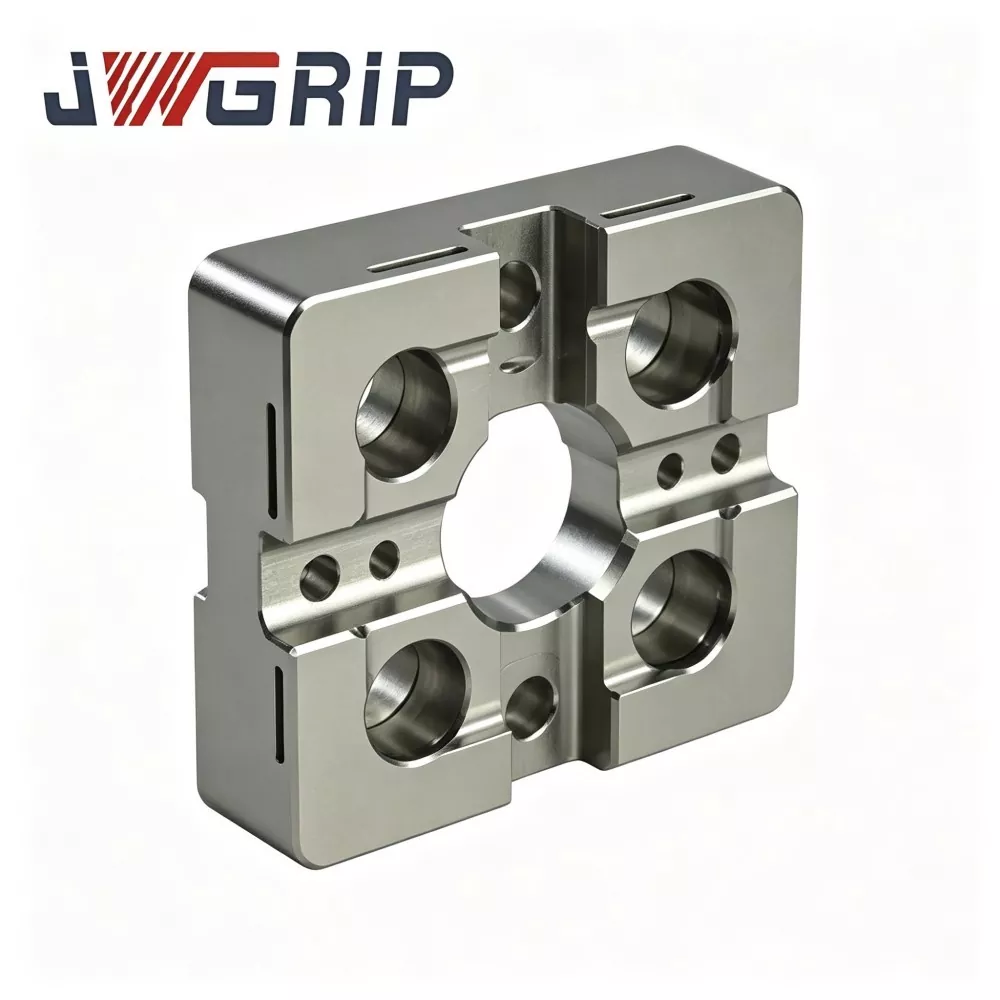
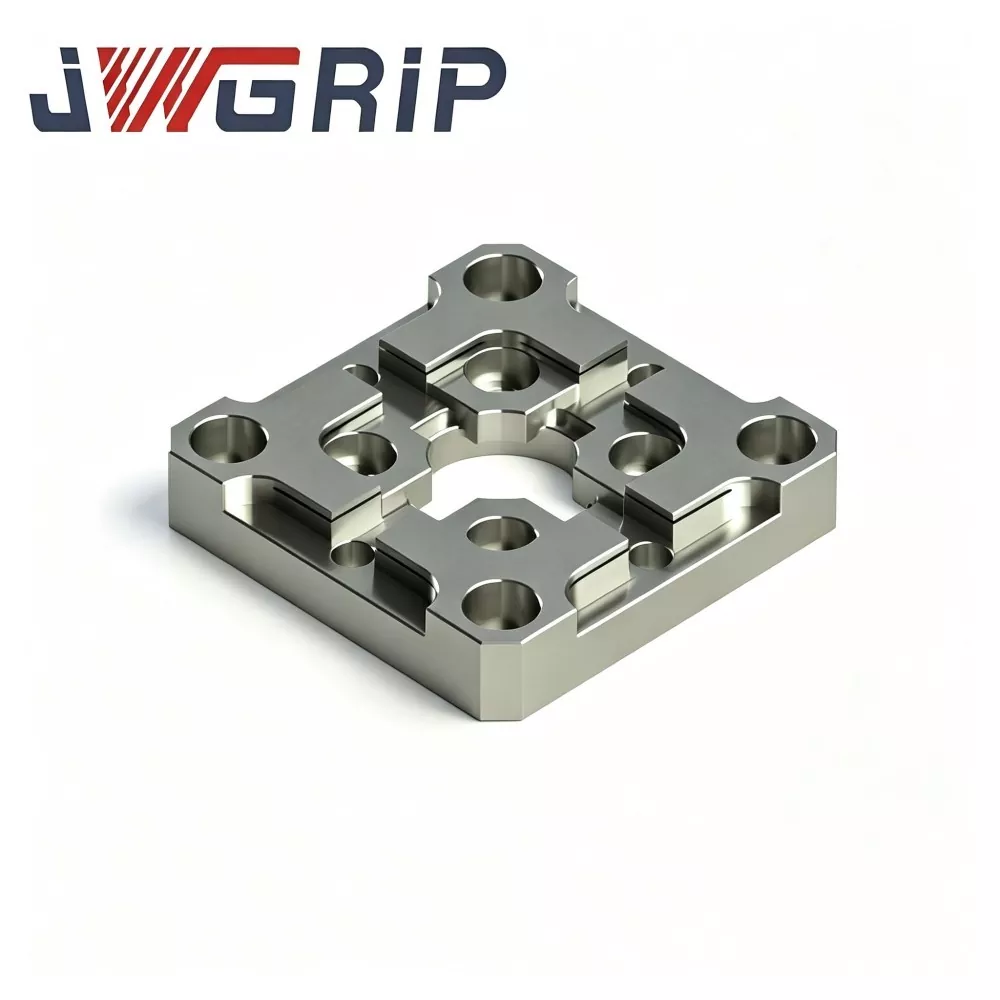
JWGRIP ist der professionelle Hersteller und Lieferant von R-Typ 54x54 EDM-Zentrierplatten in China, mit Standardspezifikationen vollständig auf Lager und unterstützt globale Großbestellungen für kompakte EDM-Maschinen- und Präzisionsformwerkstattprojekte. Es handelt sich um eine verschleißfeste, hochpräzise integrierte Benchmark-Positioniervorrichtung, die speziell für kleine Senkerodiergeräte, Mini-Elektrodenvorrichtungen und Präzisionsformbearbeitungsszenarien mit mehreren Kavitäten entwickelt wurde. Es integriert eine optimierte R-Typ-Übergangspositionierungsschulterstruktur und thermisch stabile mechanische Leistung in einer einzigen Einheit und eliminiert die Nachteile von leichtem Extrusionsverschleiß und Eckenabsplitterungen herkömmlicher rechtwinkliger Miniatur-Zentrierplatten.
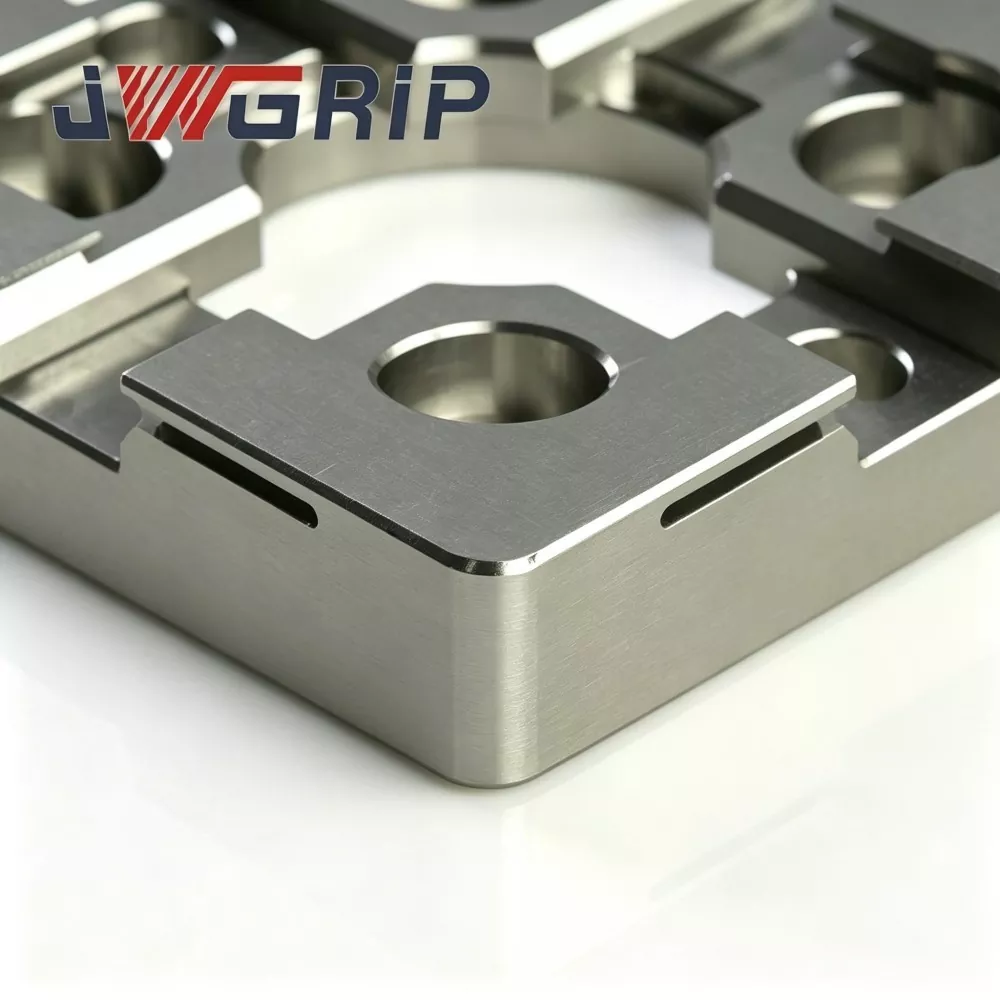
Diese hochstabile R-Typ 54x54 EDM-Zentrierplatte verwendet hochwertigen thermisch stabilisierten legierten Werkzeugstahl als Rohmaterial, der durch mehrstufige Spannungsarmalterungsbehandlung, lokale Oberflächenhärtung und hochpräzise Doppelflächenschleiftechnologie verarbeitet wird. Die verbesserte R-Typ-Übergangsschulterstruktur verteilt die konzentrierte Kontaktbelastung während des wiederholten Andockens der Elektrodenvorrichtung und häufigen Lade- und Entladezyklen wirksam, wodurch Beschädigungen durch Vertiefungen und Eckenverschleiß erheblich reduziert werden und eine stabile Zentrierrichtgenauigkeit dauerhaft erhalten bleibt. Der thermisch stabilisierte Stahlkörper vermeidet effektiv strukturelle Verformungen und Maßabweichungen, die durch Temperaturschwankungen in der Werkstatt verursacht werden, und gewährleistet so eine hervorragende Ebenheit und langfristige Maßkonstanz bei der Hochfrequenz-Serienproduktion.
Es passt sich perfekt an die Positionierungsanforderungen von kleinen Kupfer-, Graphit- und Kupfer-Wolfram-Elektroden an, verkürzt die Zeit für die manuelle Vorzentrierung erheblich, eliminiert akkumulierte manuelle Kalibrierungsfehler und löst die Branchenprobleme einer instabilen Funkenstrecke und defekter winziger Hohlraumdetails, die durch abgenutzte Benchmarks verursacht werden. Es unterstützt Standardvorräte und OEM-Modifikationen der Montagelochanordnung und der Positionierungsnabenprofile und bietet zuverlässige und wiederholbare hochpräzise Positionierungslösungen für die Chargenbearbeitung von Miniatureinsätzen und Multi-Cavity-Form-EDM.
Praktische Schmerzpunkte
Kompakte Senkerodierwerkstätten, die Mikroverbinder und medizinische Miniaturformen verarbeiten, haben mit herkömmlichen kleinformatigen Zentrierplatten die inhärenten Nachteile:
Herkömmliche kleine Zentrierplatten verwenden spitzwinklige Innenschultern. Der Andockstoß konzentriert die Belastung auf schmale Eckzonen. Es entstehen nach und nach unsichtbare Mikroeindrücke, die bei einer routinemäßigen Sichtprüfung nicht erkennbar sind.
Die Zentrierreferenz driftet während der kontinuierlichen Produktion geräuschlos ab, was zu ungleichmäßiger Funkenstrecke, ungleichmäßiger Erosion der Seitenwände des Hohlraums und der Gefahr von Ausschuss bei hochwertigen Miniatur-Formeinsätzen führt.
JWGRIP optimiert die R-Type 54x54 EDM-Zentrierplatte für die oben genannten Schwachstellen:
1. Die glatte Übergangspositionierungsschulter vom R-Typ verteilt die Andockkontaktbelastung neu und verringert das Risiko von Mikroeindrücken und Eckenabsplitterungen bei häufigen Lade- und Entladezyklen der Elektrodenvorrichtung.
2. Das thermisch stabilisierte Substrat aus legiertem Werkzeugstahl und die mehrstufige Alterung verhindern Benchmark-Verzerrungen, die durch Schwankungen der Gehäuseumgebungstemperatur kompakter Erodiermaschinen verursacht werden.
3. Das doppelseitige Ultrapräzisionsschleifen garantiert zuverlässige Ebenheit und Parallelität für eine stabile mechanische Zentrierung.
4. Vereinfacht den Arbeitsablauf bei der manuellen Vorzentrierung und reduziert kumulative Positionierungsfehler bei winzigen, komplizierten Formeinsätzen, wodurch die Wiederholgenauigkeit bei Batch-Mikroform-EDM-Aufgaben verbessert wird.
5. Die kompakte Grundfläche von 54 × 54 passt sich dem begrenzten Platz auf dem Tisch an; Für spezielle Projekte mit kompakten automatisierten EDM-Zellen sind OEM-kundenspezifische Modifikationen für Lochmuster und Positionierungsvorsprünge verfügbar.
Betriebslogik
Die JWGRIP R-Type 54x54 EDM-Zentrierplatte ist eine kompakte mechanische Referenzvorrichtung zur Vorpositionierung und Konzentrizitätsausrichtung kleiner EDM-Elektrodenvorrichtungen:
1. Es wird zwischen dem Compact-EDM-Arbeitstisch/Mini-Halterungsbasis und der Elektrodenhaltevorrichtung installiert. Es liefert eine wiederholbare mechanische Zentrierung bei häufigem Austausch von Miniatur-Kupfer-, Graphit- oder Kupfer-Wolfram-Elektrodenvorrichtungen.
2. Herkömmliche kleinformatige Zentrierplatten verfügen über scharfe 90°-Innenschultern. Die Andockbelastung konzentriert sich auf schmale Kantenlinien und erzeugt nach wiederholten Presszyklen lokale Mikrovertiefungen im Kunststoff.
3. Kernstrukturelle Verbesserung: Durchgehendes, glattes Übergangsprofil vom R-Typ auf den inneren Positionierungsschultern vergrößert die effektive Kontaktfläche und verteilt die Kontaktbelastung über breitere Flächen statt über scharfe Ecklinien. Dies verlangsamt die Anhäufung von Eindrücken und verzögert die Drift des Referenzdatums.
Wichtige Erinnerung an funktionale Grenzen:
Dieses Gerät bietet nur eine mechanische Vorzentrierung und kann die sondenbasierte Feinkoordinatenkalibrierung nicht ersetzen. Nach dem mechanischen Andocken benötigen Bediener weiterhin eine Sondenmessung und Koordinatenkompensation gemäß den Standardspezifikationen für EDM-Prozesse.
Hauptanwendungsszenarien:
Mikroverbinderform, medizinische Miniaturteileform, Präzisionszahnradeinsatzform und kleine Druckgusseinsatz-Erodierbearbeitung. Es kann auf kompakten Nullpunktspannfuttern, Mini-Aufspannbasen oder kleinen Senkerodier-Arbeitstischen montiert werden.
Technische Leistung
1. Kompakt optimierte R-Typ-Schulter-Anti-Verschleiß-Struktur. Vergleichende Haltbarkeitstests im Labor zeigen, dass die JWGRIP R-Typ 54×54 EDM-Zentrierplatte bei gleicher Andockfrequenz und Kontaktkraft die maximale lokale Kontaktspannung im Vergleich zu herkömmlichen kleinen Zentrierplatten mit scharfen Ecken um ca. 32 % senkt, wodurch das Risiko von Mikroeindrücken und Absplitterungen an den Innenecken bei kontinuierlichen Chargenzyklen erheblich gesenkt wird.
2. Zwei-Runden-Wärmestabilisierungs-Alterungsbehandlung Der Rohling aus legiertem Werkzeugstahl wird nach der Grobbearbeitung einer zweistufigen Hochtemperatur-Alterung unterzogen, um die meisten inneren Restspannungen zu beseitigen. Innerhalb der Werkstatt beträgt die Umgebungstemperatur 16–30 °C, die Ebenheitsabweichung der fertigen Platte beträgt ≤ 0,0025 mm, wodurch Benchmark-Verzerrungen durch Temperaturdrift im Gehäuse kompakter EDM-Geräte vermieden werden.
3. Beidseitiges Ultrapräzisionsschleifen Die obere Arbeitsreferenzfläche und der untere Montagebezugspunkt sind beide ultrapräzisionsgeschliffen. Ebenheit der Oberseite ≤0,002 mm; Parallelität zwischen Ober- und Unterbezug ≤0,003 mm. Eine gute Parallelität unterstützt die umkehrbare Installation für die Verwendung auf alternativen Oberflächen bei beengten Platzverhältnissen und kompakten Maschinenbedingungen.
4. Selektive lokale Oberflächenhärtungsbehandlung. Nur die inneren Positionierungsschulterzonen vom R-Typ erhalten eine hochenergetische lokale Härtung mit einer Oberflächenhärte von HRC 57–61. Starke Kratzfestigkeit gegen Kohlepulver und feine Metallpartikel; Nicht spannungskritische Basiszonen behalten die Zähigkeit des Substrats bei, um Sprödbrüche der gesamten Platte bei versehentlichem Aufprall zu vermeiden.
5. Dielektrikumsbeständige Passivierungs- und Korrosionsschutzbehandlung. Passivierungs- und Rostschutzbehandlung für die gesamte Außenfläche. Widersteht chemischer Korrosion durch spritzendes Dielektrikum und eine Atmosphäre mit hoher Luftfeuchtigkeit im kompakten EDM-Maschinenschrank und verhindert so die Bildung von Punktrost im Langzeitbetrieb in der Werkstatt.
6. Platzsparender 54×54-Umriss mit vorgefertigten Montagefunktionen. Vorgefertigte Positionierungsstiftlöcher und versenkte Schraubenlöcher passen zu gängigen kompakten Nullpunkt-Befestigungsschnittstellen. Direkte Installation ohne Nachbearbeitung für die meisten Mini-EDM-Vorrichtungsbasen.
7. Rückverfolgbares Qualitätsarchiv auf Chargenebene. Jede fertige Platte trägt eine lasergeätzte exklusive Seriennummer. Vollständige Prüfdatensätze zu Ebenheit, Parallelität und R-Profiltoleranz werden archiviert und unterstützen so ein nachverfolgbares Qualitätsmanagement für Unternehmen, die Mikroformen in der Massenproduktion herstellen.
Produktionsworkflow
Rohmaterialeingangszusammensetzung und Härteüberprüfung → CNC-Schruppfräsen → Hochtemperatur-Spannungsarmalterung in der ersten Stufe → halbfertige Bearbeitung → innere R-Schulter-Konturformung → sekundäre Wärmestabilisierungsalterung → selektive lokale Oberflächenhärtung → doppelseitiges Ultrapräzisionsschleifen → Feinbearbeitung von Passstiftlöchern und Senklöchern → geometrische Mehrfachprüfung der KMG → Laser-Seriennummernmarkierung → Rostschutzpassivierung → endgültige visuelle und dimensionale Bearbeitung Nachprüfung → Fertigwarenlagerung.
Die Produktion entspricht den Vorgaben des Qualitätsmanagementsystems ISO 9001.
Kernmessinstrumente: KMG, Ebenheitsinterferometer, Rockwell-Härteprüfer, alle durchlaufen regelmäßig eine offizielle messtechnische Kalibrierung.
Für jede fertige Einheit wird ein unabhängiger Inspektionsbericht ausgestellt. Materialzertifikatsdokumente können auf Anfrage des Käufers bereitgestellt werden.
Regeln für die tägliche Wartung
1. Vor der Montage reinigen Sie die Passebene der Vorrichtungsbasis, die Löcher für die Passstifte und den Bezugspunkt der Plattenunterseite vollständig. Entfernen Sie Kohlepulver, Metallspäne und Dielektrikumsrückstände. Eingeschlossene Fremdpartikel lösen eine versteckte Neigungsabweichung aus.
2. Ziehen Sie die Senkkopf-Befestigungsschrauben genau mit dem angegebenen Drehmoment an. Ein zu hohes Drehmoment führt zu einer lokalen Verformung der Platte. Ein unzureichendes Drehmoment birgt die Gefahr, dass sich die Platte beim Andockstoß verschiebt.
3. Steuern Sie den Bewegungshub der Elektrodenvorrichtung. einen heftigen Aufprall auf R-Typ-Positionierungsschultern verbieten; Für die mechanische Vorzentrierung wird der Soft-Contact-Andockmodus verwendet.
4. Nach der mechanischen Vorzentrierung erfolgt eine vollständige tasterbasierte Koordinatenkompensation gemäß den EDM-Prozessspezifikationen. Behandeln Sie das Ergebnis der mechanischen Vorzentrierung niemals als endgültigen Bearbeitungsbezugswert.
5. Alle 6–9 Arbeitstage die inneren R-Schulterbereiche unter einer Lupe untersuchen. Tauschen Sie die Zentrierplatte sofort aus, wenn Sie eine Einkerbung, einen Kratzer oder eine Kerbe feststellen.
Fehleranfällige Abläufe vermeiden
1. Installation ohne gründliche Reinigung der Passflächen, eingebettete Chips erzeugen versteckte Neigungsfehler.
2. Hammergesteuertes Andocken, wodurch unsichtbare Mikrovertiefungen auf den Positionierungsschultern entstehen.
3. Die Schraube wird mit einem zu hohen Drehmoment befestigt, was zu einer dauerhaften geometrischen Verformung führt.
4. Die Feinkalibrierung des Tasters wird übersprungen und man verlässt sich ausschließlich auf die mechanische Vorzentrierung für die Mikrohohlraum-EDM-Bearbeitung.
Fehlerprüftabelle
|
Fehlerphänomen |
Wahrscheinliche Grundursache |
Vorgeschlagene Lösung |
|
Wiederholte Schwankungen zwischen Zentrierung und Ablesung |
Verschmutzte Passfläche, lockere Befestigungsschraube, verformte Elektrodenhalterung |
Kontaktflächen demontieren und reinigen; Schrauben wieder festziehen; Überprüfen Sie die defekte Vorrichtung oder ersetzen Sie sie |
|
Allmählicher Rundlaufversatz nach Dauerlauf |
Die R-Schulter weist Abnutzungserscheinungen oder Mikroabplatzungen auf |
Überprüfen Sie den Schulterstatus unter der Lupe. Tauschen Sie das Gerät aus, wenn Abnutzungsspuren auftreten |
|
Schlechte Parallelität für die Docking-Ausgabe |
Zu festes Anzugsdrehmoment; Schmutz ist unter der Plattenbasis eingeklemmt |
Befolgen Sie die Drehmomentvorgaben erneut. Vollständig saubere Schnittstelle zwischen Boden und Sitz |
Leistungs- und Prozessvergleich
Die meisten handelsüblichen kleinformatigen EDM-Zentrierplatten verfügen über spitzwinklige Innenschultern ohne spannungsverteilenden R-Übergang. Viele Wettbewerber verzichten auf die sekundäre thermische Stabilisierungsalterung und die lokale selektive Härtung, um die Produktionskosten zu senken.
1. Anti-Verschleiß-Fähigkeit: Scharfschulterplatten von Mitbewerbern erzeugen nach 350–650 Andockzyklen leicht Mikrovertiefungen. Die glatte Übergangsstruktur vom Typ JWGRIP R verbessert die Anti-Einkerbungsleistung bei wiederholtem Andocken der Vorrichtung erheblich.
2. Internes Stressmanagement: Viele Konkurrenzprodukte verzichten auf eine sekundäre Alterung. Die Restspannung nach dem Schleifen löst sich langsam bei einer Änderung der Umgebungstemperatur und löst eine Ebenheitsdrift aus. Durch unsere zweistufige Alterung werden die meisten Restspannungen entfernt, um eine langfristige geometrische Stabilität sicherzustellen.
3. Prüfstandard: Viele Lieferanten führen nur Teilmaß-Stichprobenprüfungen durch. Jede JWGRIP-Platte wird einem vollständigen geometrischen KMG-Scan mit unabhängiger Seriennummer unterzogen, um eine vollständige Rückverfolgbarkeit zu gewährleisten.
4. Kompetenz für kundenspezifische Projekte: Viele Fabriken liefern nur feste Standardgrößen. Unterstützt durch ausgereifte OEM-Workflows implementiert JWGRIP Lochlayout- und Positionierungsnabenmodifikationen für spezielle Projekte mit kompakten EDM-Vorrichtungen.
FAQ
F1: Kann die EDM-Zentrierplatte JWGRIP R-Type 54x54 eine verschleißfreie Leistung für die Massenproduktion in großen Stückzahlen erzielen?
A1: Der optimierte R-Übergang verlangsamt das Risiko von Einkerbungen und Absplitterungen erheblich, dennoch kann nach massiven Andockzyklen kein absoluter Nullverschleiß erreicht werden. Die lupengestützte periodische Inspektion der inneren R-Schultern bleibt weiterhin obligatorisch. Ersetzen Sie die Platte sofort, wenn Sie einen Kratzer, eine Einkerbung oder eine Kerbe feststellen.
F2: Kann diese kompakte Zentrierplatte für schwere, große Graphitelektrodenvorrichtungen verwendet werden?
A2: Dieses Gerät ist für kleine Miniatur-Elektrodenvorrichtungen kompakter Erodiermaschinen konzipiert. Es wird nicht für schwere, große Graphitbaugruppen empfohlen. Übermäßige Belastung beschleunigt den Schulterverschleiß und kann das Risiko dauerhafter Verformungen mit sich bringen.
F3: Unterstützen Sie OEMs bei nicht standardmäßigen Lochmustern und kundenspezifischen Positionierungsnabengeometrien?
A3: Ja. Bitte reichen Sie vollständige technische Zeichnungen mit klaren Angaben zur Lochanordnung, Positionierungsnabenprofil, Ebenheit und Parallelitätstoleranz ein. Das Ingenieurteam schließt die Herstellbarkeitsbewertung innerhalb von 12 Arbeitstagen ab und erstellt ein formelles Angebot.
F4: Welche Fehlerbedingungen sind vom Garantieumfang ausgeschlossen?
A4: Dies gehört zu einer Werkstückhaltekomponente mit hoher Präzisionspositionierung. Die Garantie deckt herstellungsbedingte Mängel ab, die bei der Lieferung vorhanden sind: nicht den Spezifikationen entsprechende Ebenheit, Parallelität und Härte. Schäden, die durch Kollisionen, Installation mit zu hohem Drehmoment, Spanabrieb und normalen Verschleiß durch zyklischen Gebrauch verursacht werden, fallen nicht unter die Garantie.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen