Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





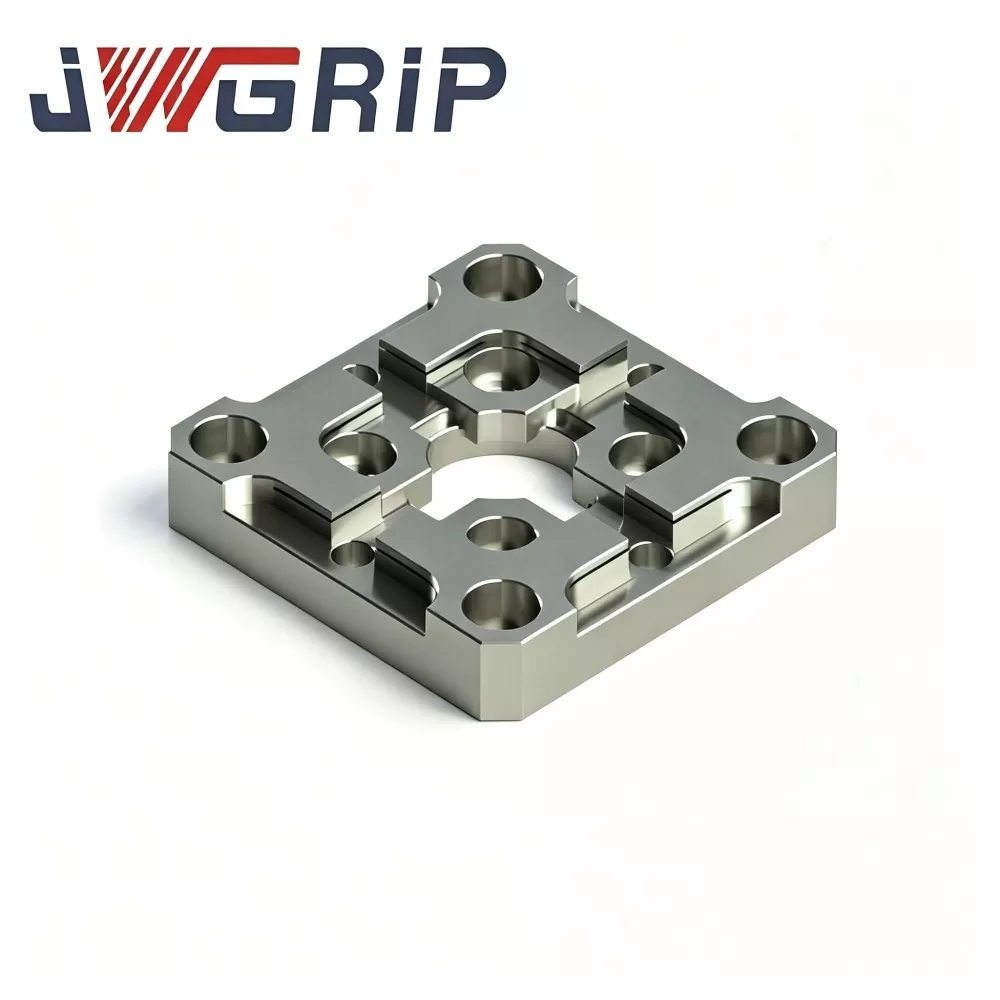
R-Typ 70x70 EDM-Zentrierplatte
JWGRIP ist der professionelle Hersteller und Lieferant von R-Typ 70x70 EDM-Zentrierplatten in China und bietet Direktlieferung ab Werk sowie maßgeschneiderte Strukturmodifikationen, um den unterschiedlichen Anforderungen an das Layout von EDM-Vorrichtungen gerecht zu werden. Dabei handelt es sich um eine hochpräzise integrierte Benchmark-Vorrichtung zur Elektrodenpositionierung, die speziell für Werkstätten im Senkerodieren-Formenbau optimiert wurde und sich auf schnelle Zentrierung und sich wiederholende Elektrodenpositionierungsaufgaben konzentriert. Es integriert eine spannungsverteilte innere Fasenübergangsstruktur vom R-Typ und eine äußerst stabile Benchmark-Positionierungsleistung in einer einzigen kompakten Einheit und behebt so effektiv scharfen Kantenverschleiß und Referenzdriftfehler herkömmlicher flacher Zentrierplatten.
Diese EDM-Zentrierplatte mit hoher Wiederholgenauigkeit wird aus vorstabilisiertem legiertem Stahl hergestellt und verfügt über eine mehrstufige Spannungsabbaubehandlung, professionelle Oberflächenhärtung und hochpräzise Doppelflächenschleiftechnologie, um hervorragende Ebenheit und Parallelität zu gewährleisten. Die verbesserte R-Typ-Fasenübergangsstruktur verteilt die lokale Kontaktspannung während wiederholter Andock- und Lade-Entlade-Zyklen der Vorrichtung und begrenzt so effektiv den Verschleiß der Positionierungskantenkerbe und die langfristige Referenzverformung. Es eliminiert kumulative Positionierungsfehler, die durch häufige manuelle Kalibrierung und Temperaturschwankungen in der Werkstatt verursacht werden, und sorgt für eine gleichbleibende Konzentrizität der Elektroden und eine stabile Funkenstrecke bei der Mehrkavitäten-Chargenverarbeitung.
Die EDM-Zentrierplatte vom Typ R-Type 70x70 vereinfacht die Verfahren zum Einrichten von Elektrodenwerkzeugen erheblich, verkürzt die manuelle Zentrierzeit, reduziert vom Menschen verursachte Positionierungsabweichungen für Kupfer- und Graphitelektroden und senkt die Nacharbeitsraten der Form. Es unterstützt die standardmäßige Direktlieferung ab Werk und die zeichnungsbasierte Anpassung des Lochlayouts und der Positionierungsnabengröße und bietet eine äußerst zuverlässige Benchmark-Garantie für hocheffiziente und hochkonsistente Präzisions-EDM-Formproduktion.
Priorisierungsschema
Formenbaubetriebe, die großvolumige Senkerodierarbeiten mit mehreren Elektroden ausführen, sind mit versteckten Qualitätsrisiken konfrontiert, die durch herkömmliche Zentrierplatten mit quadratischer Schulter verursacht werden:
Nach Hunderten von Andockzyklen zwischen Elektroden und Vorrichtung führen scharfe Innenecken zu Einkerbungen und teilweisem Abrieb. Leichte Abnutzung kann bei einer routinemäßigen Sichtprüfung nicht erkannt werden, dennoch verschiebt sich die konzentrische Referenz lautlos.
Die Abweichung häuft sich allmählich. Wenn Probleme erkannt werden, sind bereits mehrere Formhohlräume bearbeitet, was zu hochwertigem Formeinsatzabfall, schlechter Gleichmäßigkeit der Funkenstrecke und ungleichmäßiger Erosion der Hohlraumseitenwände führt.
JWGRIP optimiert die R-Type 70x70 EDM-Zentrierplatte für diese praktischen Schwachstellen:
1. Die glatte Innenfase vom R-Typ verteilt die Kontaktbelastung beim Andocken und verringert das Risiko von Abnutzung durch Einkerbungen an den Positionierungsschultern.
2. Das vorstabilisierte Substrat aus legiertem Stahl mit mehrstufiger Hochtemperaturalterung eliminiert weitgehend interne Restspannungen und widersteht Benchmark-Verzerrungen, die durch Temperaturschwankungen und kontinuierliche Klemmeinwirkungen verursacht werden.
3. Doppelseitiges Ultrapräzisionsschleifen garantiert überragende Ebenheit und Parallelität für eine stabile mechanische Zentrierung.
4. Vereinfacht manuelle Zentrierverfahren, reduziert die Nacharbeitsrate und verbessert die allgemeine Maßkonsistenz für die Präzisionsformerodierproduktion.
5. Die kompakten Außenabmessungen von 70 x 70 passen in den gängigen Erodiervorrichtungsraum. Für EDM-Zellprojekte mit automatischem Elektrodenwechsel sind zeichnungsgesteuerte, benutzerdefinierte Lochmuster- und Positionierungsnabenmodifikationen verfügbar.

Funktionsprinzip
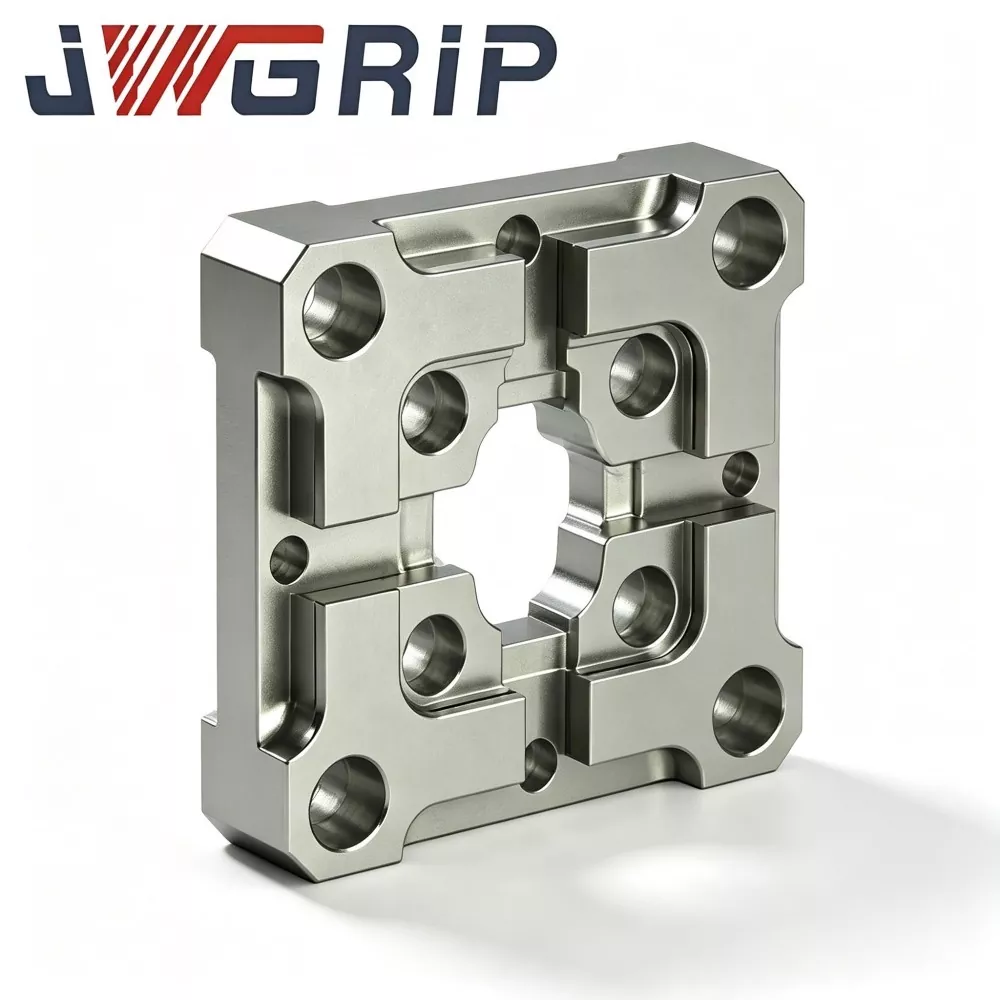
Die JWGRIP R-Type 70×70 EDM-Zentrierplatte ist eine spezielle Referenzkomponente für die Vorpositionierung und Konzentrizitätskalibrierung von Senkerodierelektroden:
1. Montiert zwischen EDM-Arbeitstisch und Elektrodenhaltervorrichtung. Es bietet eine wiederholbare mechanische Zentrierreferenz beim Austausch von Kupfer-, Graphit- oder Kupfer-Wolfram-Elektrodenvorrichtungen.
2. Herkömmliche Zentrierplatten haben scharfwinklige Innenschultern. Jeder Andockstoß konzentriert die Belastung auf winzige Eckbereiche und erzeugt nach wiederholtem Drücken lokale Kunststoffeindrücke.
3. Kernstrukturverbesserung: Der glatte R-förmige innere Fasenübergang erweitert die effektive Kontaktfläche beim Andocken der Vorrichtung, verteilt die Druckkraft auf größere Flächen statt auf schmale scharfe Ecken, verlangsamt den Einkerbungsverschleiß und bewahrt die ursprüngliche konzentrische Benchmark für längere Servicezyklen.
Wichtiger Hinweis zur Verwendung: Diese Platte dient nur der mechanischen Vorzentrierung und kann die endgültige Koordinaten-Feinkalibrierung auf Sondenbasis nicht ersetzen. Nach dem mechanischen Andocken an dieser Zentrierplatte müssen Bediener noch eine Sondenkompensation gemäß den standardmäßigen EDM-Prozessspezifikationen durchführen. Es findet breite Anwendung bei der Spritzguss-, Druckgussform- und Präzisionsstanz-Einsatz-EDM-Bearbeitung und eignet sich besonders für Serienfertigungsbetriebe mit häufigem Elektrodenwechsel. Es kann auf einem EDM-Arbeitstisch, einer Nullpunkt-Spannbasis oder einer kundenspezifischen Vorrichtungsstützplatte installiert werden.
Wichtige technische Leistungsmerkmale
1. Optimierte Verschleißschutzkonstruktion mit Innenfase vom R-Typ. Vergleichende Haltbarkeitstests zeigen, dass die JWGRIP R-Typ 70×70 EDM-Zentrierplatte bei identischer Andockfrequenz die lokale Kontaktbelastung um ca. 29 % im Vergleich zu herkömmlichen Zentrierplatten mit scharfen Schultern reduziert, wodurch das Risiko von Eindrücken und Eckkerben durch wiederholtes Drücken der Vorrichtung erheblich verringert wird.
2. Spannungsabbaustabilisierung in mehreren Zyklen Das Substrat aus legiertem Stahl wird nach der Grobbearbeitung einer zweistufigen Hochtemperaturalterung unterzogen, um die meisten inneren Restspannungen zu entfernen. Bei einer Umgebungstemperatur in der Werkstatt von 17–29 °C beträgt die Ebenheitsabweichung der fertigen Platte ≤ 0,0025 mm, wodurch eine durch Temperaturdrift verursachte Benchmark-Verzerrung verhindert wird.
3. Beidseitiges Ultrapräzisionsschleifen. Die obere Referenzfläche und der untere Montagebezugspunkt sind beide ultrapräzise geschliffen. Ebenheit ≤0,002 mm; Parallelität zwischen Ober- und Unterbezug ≤0,003 mm. Hohe Parallelität unterstützt die Nutzung alternativer Oberflächen durch Umdrehen der Platte.
4. Lokale Oberflächenhärtungsbehandlung. Wichtige Positionierungs- und Schulterzonen erhalten eine spezielle Oberflächenhärtung, die Oberflächenhärte erreicht HRC 58–62. Starke Abriebfestigkeit, widersteht Partikelkratzern und Andockspuren; Nicht arbeitende Zonen behalten die richtige Zähigkeit des Substrats bei, um einen Sprödbruch der gesamten Platte zu vermeiden.
5. Dielektrikumbeständige Korrosionsschutzbehandlung. Passivierung der gesamten Außenfläche als Rostschutzbehandlung. Widersteht langanhaltendem Spritzen von EDM-Dielektrikum und feuchter Werkstattatmosphäre und verlangsamt so Oxidation und Fleckenrostbildung.
6. Standardgröße mit vorgefertigten Montagemerkmalen. Kompakte Außenfläche von 70 x 70, vorgefertigte Löcher für Positionierungsstifte und versenkte Schraubenlöcher. Die direkte Installation passt zu den meisten gängigen Nullpunkt-Befestigungsschnittstellen ohne Nachbearbeitung.
7. Rückverfolgbare messtechnische Inspektion des gesamten Artikels. Jede fertige Einheit trägt eine lasergravierte eindeutige Seriennummer. Vollständige Inspektionsaufzeichnungen zu Ebenheit, Parallelität und R-Fase-Maß werden archiviert und unterstützen so eine nachverfolgbare Qualitätskontrolle für Unternehmen, die Formenbau mit hohen Stückzahlen herstellen.
Vollständiger Produktionsworkflow
Jede Charge der JWGRIP R-Type 70x70 EDM-Zentrierplatte folgt strikt dem gesamten Fertigungsablauf:
Eingangsprüfung der chemischen Zusammensetzung und Härte des Rohmaterials → CNC-Schruppfräsen → Hochtemperatur-Spannungsarmalterung in der ersten Runde → Halbfertigbearbeitung → Innenfaseformung vom R-Typ → Sekundäre Spannungsarmalterung → Lokale Oberflächenhärtung → Doppelflächen-Präzisionsschleifen → Loch- und Senklochbearbeitung → KMG-Geometrieprüfung des gesamten Werkstücks → Laser-Seriennummernmarkierung → Rostschutzpassivierung → abschließende visuelle Nachprüfung → Fertigwaren Lagerhaltung.
Die Produktion entspricht den Anforderungen des Qualitätsmanagementsystems ISO 9001.
Kernmessgeräte: Koordinatenmessgerät, Oberflächenebenheitsinterferometer, Härteprüfer; alle erhalten regelmäßig eine amtliche messtechnische Kalibrierung.
Jedem fertigen Stück liegt ein unabhängiger Prüfbericht bei; Materialprüfzeugnisse können auf Kundenwunsch geliefert werden.
Praktischer Aufbewahrungstipp: Bewahren Sie die Zentrierplatte in der dafür vorgesehenen, stoßfesten Messgerätebox auf. Vermeiden Sie Stöße mit schweren Gegenständen und Kratzer durch Metallspäne. Selbst unsichtbare Mikroeinkerbungen beeinträchtigen die Positionierungsgenauigkeit. Wischen Sie nach jeder Anwendung auf der Maschine die Positionierungsschultern und Referenzflächen vor der Lagerung vollständig mit einem fusselfreien, weichen Tuch ab.
Korrekter Montage- und Betriebsablauf
1. Vor der Installation reinigen Sie die Montageebene der Vorrichtungsbasis, die Löcher für die Positionierungsstifte und den unteren Bezugspunkt der Zentrierplatte vollständig. Metallspäne, Kohlepulver und Dielektrikumsrückstände entfernen. Eingeschlossene Fremdpartikel führen zur Kippung der Platte und verzerren die Zentrierungsmarkierung.
2. Senkschrauben mit dem empfohlenen Drehmoment anziehen. Ein zu hohes Drehmoment führt zu einer lokalen Verformung der Platte und beeinträchtigt die Ebenheit. Ein unzureichendes Drehmoment führt dazu, dass sich die Platte beim Andockstoß verschiebt.
3. Verhindern Sie einen starken Zusammenstoß zwischen der Elektrodenvorrichtung und den R-Positionierungsschultern. Verwenden Sie den Soft-Contact-Docking-Modus für die mechanische Vorzentrierung.
4. Nach der mechanischen Vorzentrierung vollständige Kompensation der Sondenkoordinaten gemäß EDM-Prozessspezifikationen. Überspringen Sie niemals die Feinabtastung und verlassen Sie sich bei der Endbearbeitung ausschließlich auf das Ergebnis der mechanischen Zentrierung.
5. Überprüfen Sie die Positionierung der Schultern alle 7–10 Werktage unter einer Lupe. Ersetzen Sie die Platte sofort, wenn Sie eine Einkerbung, einen Kratzer oder eine Kerbe feststellen.
Unsachgemäße Handlungen sind zu vermeiden
1. Montage ohne Reinigung der Passflächen: Eingeklemmte Späne erzeugen eine versteckte Neigungsabweichung.
2. Heftiges, hammergestütztes Andocken: Ein starker Aufprall erzeugt unsichtbare Mikrovertiefungen auf den Positionierungsschultern.
3. Überdrehtes Schraubenbefestigungsmoment: führt zu inneren Spannungen und dauerhafter geometrischer Verformung des Plattenkörpers.
4. Überspringen Sie die Feinkalibrierung des Tasters und verwenden Sie die Ausgabe der mechanischen Zentrierung als Benchmark für die endgültige Bearbeitung.
Warum JWGRIP wählen?
1. Praktische Forschungs- und Entwicklungserfahrung in der Erodierbearbeitung. Unser Ingenieurteam sammelt vor Ort zahlreiche Rückmeldungen von Formtechnikern. Produktiterationen werden für reale Engpässe im Shop optimiert und nicht nur für theoretische Zeichnungsparameter.
2. Strenge Inspektion der gesamten Einheit vor dem Versand. Viele Wettbewerber führen lediglich eine Stichproben-Maßkontrolle durch. Jede JWGRIP R-Type 70×70 EDM-Zentrierplatte führt vor der Auslieferung eine vollständige CMM-Geometrieprüfung durch, um nicht konforme Teile zu prüfen.
3. Stabile Vorlaufzeit für Standard- und Sonderanfertigungen. 70×70-Produkte mit Standardspezifikation halten den Produktionsbestand aufrecht. Für kundenspezifische Positionierungsvorsprünge oder Lochlayoutanforderungen schließt das Ingenieurteam die Zeichnungsprüfung innerhalb von 12 Arbeitstagen ab und bestätigt den realisierbaren Zeitplan. Standardlieferzeit für Bestellungen: 10–15 Werktage.
4. Anwendungsorientierter technischer Support Wenn Kunden auf Verwirrung bei der Montage oder eine abnormale Zentrierleistung stoßen, bietet das Team des technischen Supports praktische Vorschläge zur Fehlerbehebung, die auf echten Erfahrungen aus Erodierwerkstätten basieren.
5. Vollständiges Chargenrückverfolgbarkeitsmanagement. Jedes Schild trägt eine exklusive Seriennummer. Sobald unerwartete Probleme im Zusammenhang mit der Positionierung auftreten, können die ursprünglichen Produktionsparameter und Inspektionsarchive schnell für eine technische Ursachenanalyse abgerufen werden.
FAQ
F1: Kann die JWGRIP R-Type 70x70 EDM-Zentrierplatte alle Zentrierabweichungen beseitigen?
A1: Es liefert einen stabilen mechanischen Vorzentrierungsmaßstab und kann nicht jede Abweichungsquelle beseitigen. Die endgültige Koordinatenkompensation auf Tasterbasis bleibt obligatorisch. Positionierungsfehler können auch auf eine abgenutzte Elektrodenlehre, eine lose Montage der Vorrichtung oder eine Verformung des Elektrodenschafts zurückzuführen sein. Die Bediener müssen die gesamte Vorrichtungsbaugruppe regelmäßig überprüfen.
F2: Ist diese Zentrierplatte für das häufige Andocken schwerer, großer Graphitelektrodenvorrichtungen geeignet?
A2: Es unterstützt die Zentrierung von Graphitelektrodenvorrichtungen. Kontrollieren Sie bei besonders schweren Baugruppen die Andockkraft streng und vermeiden Sie heftige Stöße. Selbst bei R-Fase-Optimierung führt eine übermäßige Stoßbelastung immer noch zu Schäden durch Einkerbungen an den Positionierungsschultern.
F3: Können Sie nicht standardmäßige Lochmuster oder spezielle Positionierungsnabenabmessungen anpassen?
A3: Ja. Bitte reichen Sie vollständige technische Zeichnungen mit klaren Anforderungen an Lochanordnung, Positionierungsnabengeometrie, Ebenheit und Parallelitätstoleranz ein. Die technische Abteilung bewertet die Herstellbarkeit innerhalb von 12 Arbeitstagen und erstellt ein formelles Angebot.
F4: Welche Schadenszustände sind von der Garantie ausgeschlossen?
A4: Dies gehört zu einer Werkstückhaltekomponente mit hoher Präzisionspositionierung. Die Garantie deckt herstellungsbedingte Mängel bei der Lieferung ab, wie z. B. nicht den Spezifikationen entsprechende Ebenheit, Parallelität und Härte. Schäden, die durch Kollision, unsachgemäße Drehmomenteinstellung, Partikelkratzer und normalen Verschleiß verursacht werden, fallen nicht unter die Garantie.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen