Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Hersteller von selbstzentrierenden Schraubstöcken mit runder Basis für präzise Werkstückspannung
Als Erstausrüster von selbstzentrierenden Schraubstöcken mit runder Basis,JWGRIPproduziert Gussschmiedekörper mit runder Basis, weit öffnende Backenbaugruppen und drehkompatible Nullpunkt-Verbindungsflansche mit Rotationswiederholbarkeitsvalidierung für Fünf-Achsen-Bearbeitungswerkstätten und Vorrichtungsintegratoren mit häufiger winkeliger Werkstückindizierung. Diese Spannvorrichtung mit kreisförmiger Basis ermöglicht die Neuausrichtung des Werkstücks, ohne dass Teile aus den Vorrichtungen entfernt werden müssen.
In Kombination mit dem selbstzentrierenden Hochleistungsschraubstock der H125-Serie können Mehrzweck-Spannstationen gebildet werdenNullpunkt-Palettenserie, das das Schwerfräsen mit fester Ausrichtung und die indexierte Winkelbearbeitung mehrerer Flächen abdeckt. Während der Produktion werden strenge Maßkontrollen für Rundlauf und Backensynchronisation durchgeführt.
Häufige Mängel bei Vorrichtungen
Viele 5-Achsen-Werkstätten verlassen sich bei Winkelindexierungsarbeiten auf Schraubstockeinheiten mit quadratischer Basis. Bei Schraubstöcken mit quadratischer Basis muss der Bediener die gesamte Spannvorrichtung lösen, erneut drehen und erneut einstellen, wenn ein neuer Werkstückwinkel benötigt wird. Dieses wiederholte Nachjustieren verbraucht viel wertvolle Maschinenlaufzeit und manuelle Arbeit.
Welches Risiko birgt die manuelle Neuindizierung für serienmäßig hergestellte Komponenten?
Jedes Mal, wenn Sie ein Gerät loslassen und neu positionieren, kann es zu einem neuen Positionierungsfehler kommen. Eine kumulative Winkelabweichung führt zu einer Fehlausrichtung von Mehrflächenmerkmalen, was zu nicht konformen Teilen führt, die die Anforderungen an die geometrischen Toleranzen der Zeichnung nicht erfüllen können.
Wie können Werkstätten den manuellen Messaufwand für die Winkelpositionierung reduzieren?
Einige Fabriken probieren Drehtische in Kombination mit gewöhnlichen Schraubstöcken mit flacher Basis aus. Diese Kombination erhöht die Gesamtstapelhöhe erheblich. Eine zu große Gesamthöhe erhöht die Wahrscheinlichkeit einer Werkzeugkollision und reduziert den effektiven Z-Achsen-Verfahrweg, der für den tatsächlichen Materialabtrag zur Verfügung steht.
Ist die Kreisbasisspannung nur für die vollrotierende Dauerbearbeitung sinnvoll?
Ganz im Gegenteil. Die meisten praktischen Produktionsszenarien verwenden diskrete Index- und Sperrvorgänge. Die kreisförmige Basis ermöglicht es dem Bediener, mehrere feste Arbeitswinkel einzustellen, die Struktur starr zu fixieren und stabiles Fräsen oder Bohren ohne kontinuierliches Drehen während der Schneidzyklen auszuführen.
Die funktionalen Unterschiede
Großer Spannbereich, selbstzentrierender Schraubstock mit runder Basis: Ermöglicht eine besonders große Backenöffnungsspanne bei gleichzeitiger Beibehaltung der Drehkapazität der runden Basis. Es eignet sich für unterschiedliche Rohlingsabmessungen, von kleinen kompakten Rohlingen bis hin zu Werkstücken mit relativ breitem Profil. Bediener können unterschiedliche Teilegrößen bearbeiten, ohne häufig die gesamte Schraubstockbaugruppe austauschen zu müssen.
Robuster selbstzentrierender Schraubstock mit runder Basis für die 5-Achsen-Bearbeitung: Mit verdickter kreisförmiger Basisstruktur und verstärktem internen Verriegelungsmechanismus. Es hält die starken Schnittkräfte aufrecht, die beim 5-Achsen-Fräsen mit schwerem Materialabtrag entstehen. Nach der Winkelindizierung eliminiert die Verriegelungsstruktur Mikrovibrationen, die andernfalls die Oberflächenbeschaffenheit beeinträchtigen würden.
Hochpräziser selbstzentrierender CNC-Schraubstock mit runder Basis: Optimiert für hochpräzise, toleranzkritische Arbeiten. Eine strenge Rundlaufkontrolle und fein bearbeitete Backen-Synchronkomponenten sorgen dafür, dass die Zentrierabweichung auch nach Dutzenden von Indexierungs- und Verriegelungszyklen minimal bleibt. Es eignet sich für formbezogene Teile und die Herstellung präzisionsmechanischer Komponenten.
Betriebsrichtlinien
Wie bringen Sie nach der Indexierung die Rotationsflexibilität und die Steifigkeit im statischen Zustand in Einklang? Die Fähigkeit zum freien Drehen bedeutet nichts, wenn das Gerät nicht fest einrasten kann, sobald Sie den Zielwinkel erreicht haben. Führen Sie immer das volle Anzugsdrehmoment durch, bevor Sie mit dem Schneiden beginnen. Eine teilweise Blockierung führt unter der Schnittlast zu einer geringfügigen Winkelverschiebung.
Welche Fehler treten häufig auf, wenn Rundbasis-Hardware mit Nullpunkt-Werkzeugen kombiniert wird? Benutzer verwechseln manchmal die Drehfunktion des Schraubstocks selbst mit der Drehbewegung von Maschinentischachsen. Die kreisförmige Basis ermöglicht eine manuelle Winkelvoreinstellung auf Geräteebene. Es ersetzt nicht die nativen fünfachsigen Maschinendrehachsen. Ein Missverständnis dieser Funktion führt zu falschen Programmierreferenzeinstellungen.
Wie sollten Sie die Backenkonfiguration für Aufbauten mit Drehbasis auswählen? Harte Backen eignen sich gut für regelmäßige symmetrische massive Rohlinge. Wenn Sie unregelmäßige Guss- oder Schmiedeteile greifen, sollten bearbeitbare Einsätze mit weichen Backen verwendet werden, um passende Kontaktkonturen zu erzeugen und eine teilweise Punktbelastung beim gedrehten Spannen zu verhindern.
Wie baue ich Mixed-Mode-Spannstationen mit ergänzender Werkstückhaltehardware?
Welche Anwendungsszenarien eignen sich für den kombinierten Einsatz zusammen mit dem selbstzentrierenden Hochleistungsschraubstock der H125-Serie?
Fabriken, die gemischte Aufträge erhalten, können einige Maschinenpositionen mit Einheiten mit kreisförmiger Basis für Mehrwinkel-Indexierungsarbeiten und andere Stationen mit robusten Schraubstöcken mit quadratischer Basis für das Hochkraftfräsen mit fester Ausrichtung ausstatten. Dieses Layout optimiert die Ressourcenzuteilung für eingehende Arbeiten mit gemischter Reihenfolge.
Welche praktischen Vorteile ergeben sich durch die Kombination mit der Zero Point Pallet Series?
Der Rundschraubstock kann auf Paletten außerhalb des Maschinenarbeitsbereichs montiert werden. Die Bediener schließen das Spannen des Werkstücks und die Winkelvoreinstellung auf dem Tisch ab und übertragen dann die gesamte Baugruppe auf maschinenseitige Spannfutter. Dadurch wird die Einrichtungs- und Indizierungszeit auf der Maschine erheblich verkürzt.
Welche gewichtsbedingten Risiken müssen verhindert werden?
Die runde Basis sorgt für zusätzliche Strukturmasse. Berechnen Sie die Gesamtmasse aus Schraubstock und Rohling. Stellen Sie sicher, dass die Nutzlast des Maschinendrehtisches und die Nennlast der Palette niemals überschritten werden. Eine Überlastung beeinträchtigt die Genauigkeit des Maschinentisches und beschleunigt den mechanischen Verschleiß.
Material- und Fertigungs-Highlights
Der kreisförmige Grundkörper besteht aus integriertem, gegossenem, geschmiedetem legiertem Stahl. Die rotierenden Passflächen durchlaufen einen mehrstufigen Präzisionsschliff, um Rundlauffehler zu kontrollieren. Interne Indexverriegelungskomponenten bestehen aus aufgekohltem und vergütetem Stahl, um dem Verschleiß durch wiederholte Winkeleinstellungszyklen zu widerstehen. Backensynchrone Getriebebaugruppen sorgen unabhängig von der Basisdrehposition für eine stabile Selbstzentrierungsleistung.
Jede fertige Einheit durchläuft eine Rundlaufprüfung, eine Zentriergenauigkeitsprüfung und eine Überprüfung der Verriegelungsfestigkeit, bevor sie die Produktionswerkstatt verlässt. Die Abmessungen des Montageflansches gewährleisten die Kompatibilität mit gängigen Nullpunkt-Palettenschnittstellen.
Anpassbare Optionen umfassen modifizierte Backenöffnungsgrenzen, kreisförmige Basen mit Sonderhöhe und nicht standardmäßige Montagelochanordnungen, um einzigartige Anforderungen an fünfachsige Vorrichtungen zu erfüllen.
Betriebshinweise
In rotierenden Passspalten sammeln sich im Laufe der Produktionszyklen nach und nach feine Späne und Kühlmittelrückstände an. Zwischen rotierenden Kontaktflächen eingeschlossene Rückstände führen zu Rundlauffehlern und schwächen die Dichtheit der Verriegelung. Auf eine routinemäßige demontageunterstützte Reinigung der Drehschnittstellen kann nicht verzichtet werden. Selbst gut gefertigte Hardware mit kreisförmiger Basis leidet unter einer abnehmenden Winkelwiederholgenauigkeit, wenn sich im Laufe der langfristigen kontinuierlichen Produktion Schmutz in den Rotationsspielräumen ansammelt.




- View as
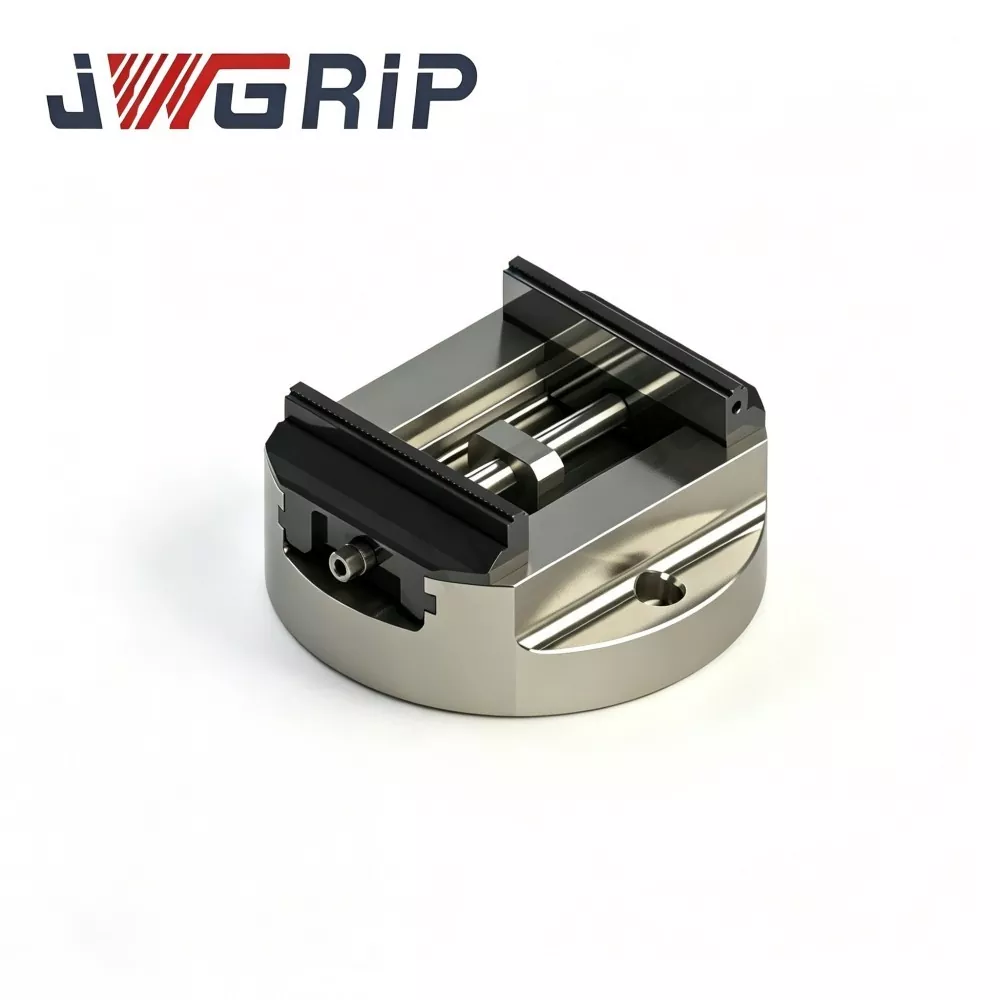
Hochpräziser selbstzentrierender CNC-Schraubstock mit runder Basis
JWGRIP ist der professionelle Hersteller und Lieferant von kundenspezifischen, hochpräzisen selbstzentrierenden CNC-Schraubstöcken mit runder Basis für die 5-Achsen-Bearbeitung in China. Die Standardmodelle sind vollständig auf Lager und ermöglichen eine schnelle weltweite Lieferung. Es handelt sich um eine hochpräzise integrierte CNC-Werkstückspannvorrichtung, die professionell für 5-Achsen- und komplexe Mehrachsen-CNC-Bearbeitungsvorgänge entwickelt wurde. Durch den Einsatz eines hochwertigen Sphärogussgehäuses und einer induktionsgehärteten Führungsbahnstruktur vereint es eine extrem wiederholbare Spannleistung, eine kompakte, platzsparende Anordnung und eine hohe Schnittstabilität in einer einzigen integrierten Einheit.
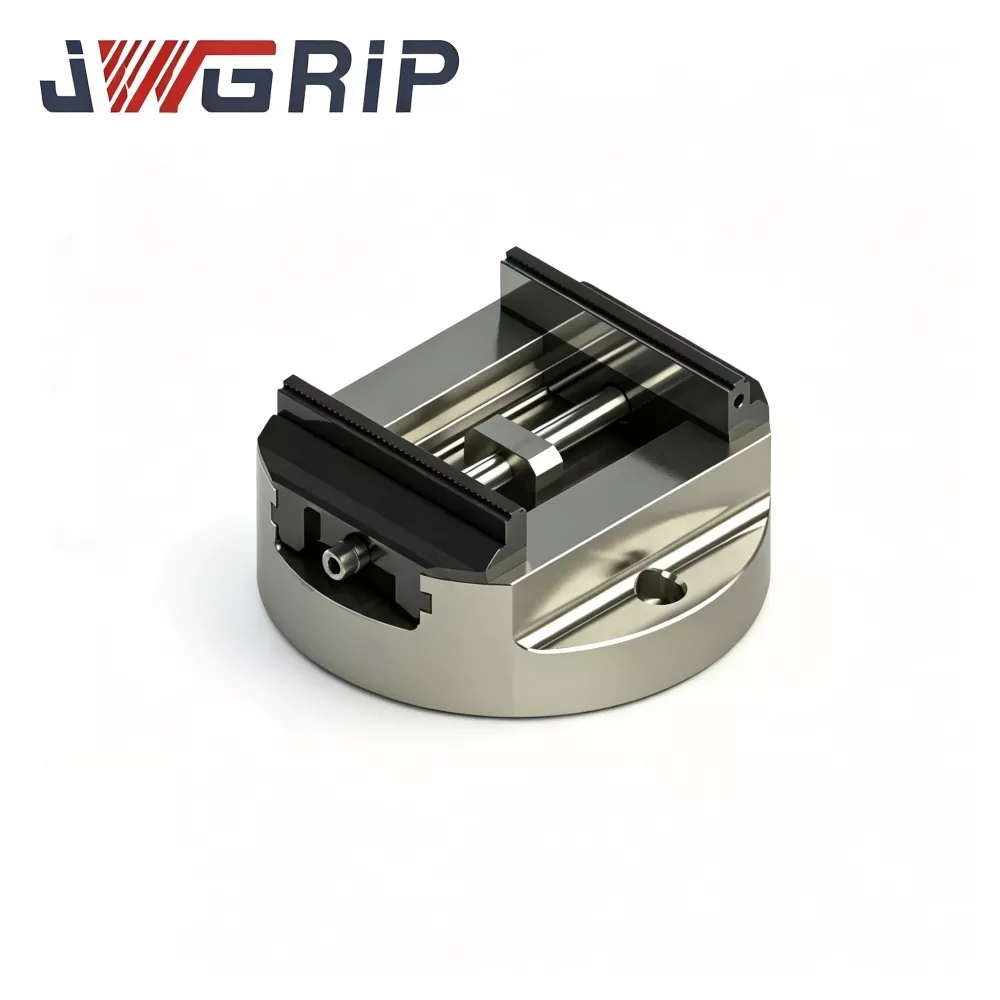
Hochleistungs-Selbstzentrierungsschraubstock mit runder Basis für die 5-Achsen-Bearbeitung
JWGRIP ist der professionelle Hersteller und Lieferant von Hochleistungs-Selbstzentrierungsschraubstöcken mit runder Basis in neuem Design für die 5-Achsen-Bearbeitung in China, mit Standardspezifikationen, die für eine pünktliche Projektlieferung vollständig auf Lager sind. Es handelt sich um eine speziell entwickelte integrierte Spannvorrichtung mit hoher Steifigkeit, die professionell für hochbelastete 5-Achsen-Simultanbearbeitungs-, Wiegen- und Drehtischbearbeitungsszenarien optimiert ist. Durch die Verwendung einer verbesserten, verdickten runden Basisstruktur und die Herstellung aus hochwertigen Materialien und strengen industriellen Produktionsstandards vereint es eine hohe Kippfestigkeit, eine hocheffiziente Werkstückaufstellung und eine langlebige modulare Struktur in einer einzigen integrierten Einheit.
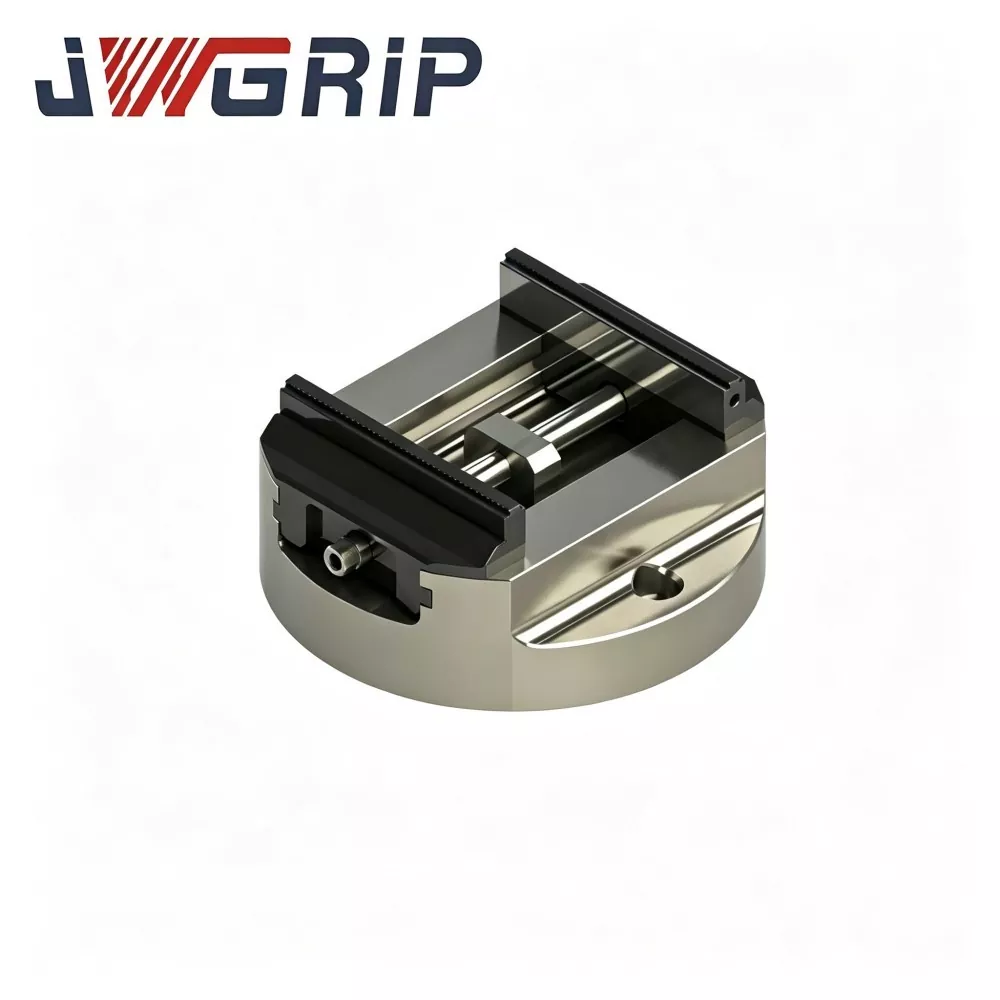
Selbstzentrierender Schraubstock mit runder Basis und großem Spannbereich
JWGRIP ist der professionelle Hersteller und Lieferant von selbstzentrierenden Schraubstöcken mit runder Basis und großem Spannbereich in China. Die Standardmodelle sind vollständig auf Lager, um den unterschiedlichen Projektabwicklungsanforderungen gerecht zu werden. Es handelt sich um eine neu entwickelte integrierte Präzisionsspannvorrichtung, die speziell für CNC-Drehtische sowie 4-Achsen- und 5-Achsen-Mehrachsen-Bearbeitungsabläufe entwickelt wurde. Durch die optimierte Strukturkonstruktion mit runder Basis und die Herstellung nach strengen, hochwertigen Industriestandards integriert es eine weitreichende Spannkapazität und eine hochstabile Drehpositionierungsfunktion in einer einzigen Einheit.
JWGRIP ist ein professioneller Selbstzentrierende Schraubstöcke mit runder Basis Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen