Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





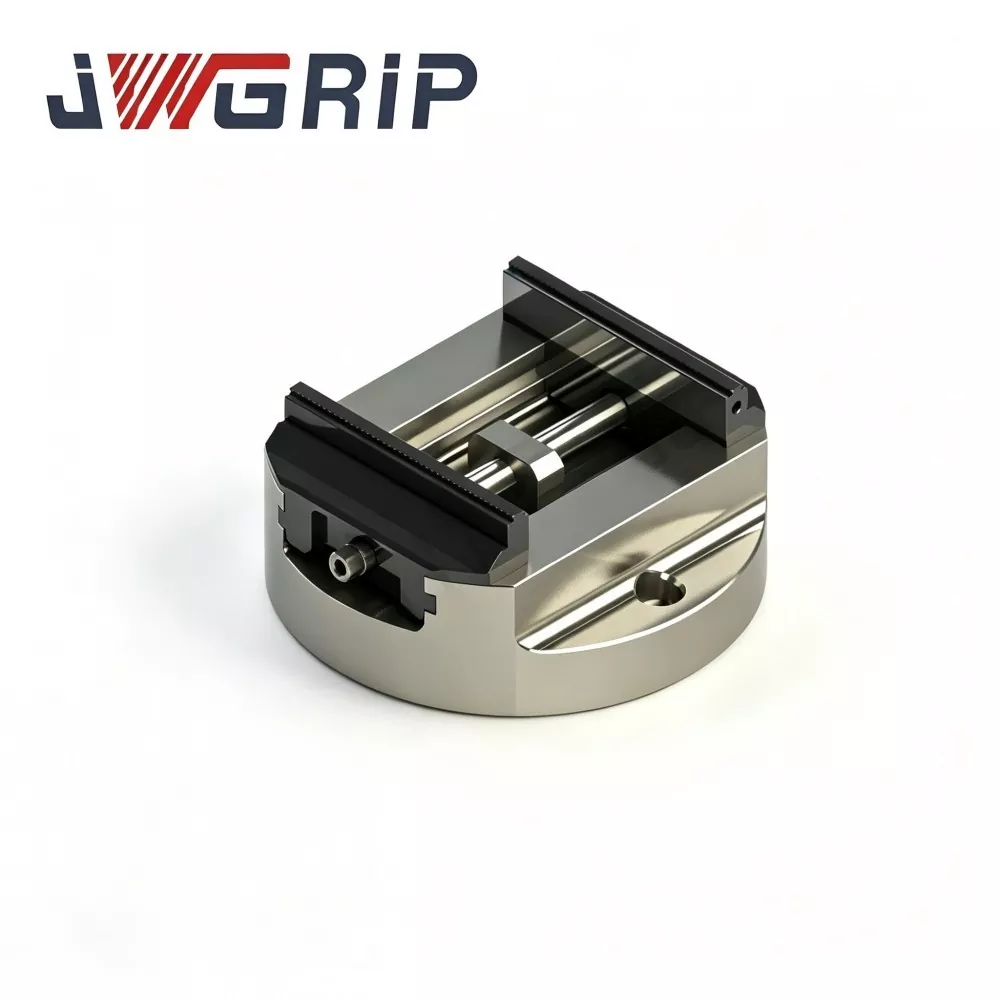
Hochpräziser selbstzentrierender CNC-Schraubstock mit runder Basis
JWGRIP ist der professionelle Hersteller und Lieferant von kundenspezifischen, hochpräzisen selbstzentrierenden CNC-Schraubstöcken mit runder Basis für die 5-Achsen-Bearbeitung in China. Die Standardmodelle sind vollständig auf Lager und ermöglichen eine schnelle weltweite Lieferung. Es handelt sich um eine hochpräzise integrierte CNC-Werkstückspannvorrichtung, die professionell für 5-Achsen- und komplexe Mehrachsen-CNC-Bearbeitungsvorgänge entwickelt wurde. Durch den Einsatz eines hochwertigen Sphärogussgehäuses und einer induktionsgehärteten Führungsbahnstruktur vereint es eine extrem wiederholbare Spannleistung, eine kompakte, platzsparende Anordnung und eine hohe Schnittstabilität in einer einzigen integrierten Einheit.
Dieser hochpräzise selbstzentrierende Schraubstock mit runder Basis verfügt über eine Kernklemmwiederholgenauigkeit von ±0,01 mm und bietet eine äußerst stabile Positionierungsleistung für die Bearbeitung komplexer Profilteile. Alle wichtigen Strukturkomponenten werden nach der Grobbearbeitung einer strengen spannungsarmen Alterungsbehandlung unterzogen, um interne Guss- und Verarbeitungsspannungen vollständig zu beseitigen und eine langfristige strukturelle Stabilität sicherzustellen. Die induktionsgehärteten Führungsbahnen bieten eine hervorragende Verschleißfestigkeit bei häufigem zyklischem Spannen, sorgen für eine gleichbleibende Positionierungsgenauigkeit und vermeiden Genauigkeitsverluste durch Langzeitbetrieb.
Die optimierte, kompakte, runde Basis spart Platz auf dem Maschinentisch und verhindert wirksam Werkzeugbeeinträchtigungen bei der Bearbeitung mit großen Schwenkwinkeln und Rundschaltvorgängen. Durch einfache und effiziente Spannverfahren werden vom Menschen verursachte Einrichtungsfehler erheblich reduziert und die Spindelverfügbarkeit maximiert. Diese in China hergestellte Vorrichtung ist weit verbreitet für die Präzisionsserienbearbeitung von Luft- und Raumfahrtkomponenten, Automobilteilen und hochwertigen Formteilen einsetzbar. Sie verkürzt die zusätzliche Einstellzeit erheblich und gewährleistet eine zuverlässige und konsistente Maßgenauigkeit für hochkomplexe Präzisionsbearbeitungsaufgaben.
Erläuterung des Funktionsprinzips
Der hochpräzise selbstzentrierende CNC-Schraubstock mit runder Basis ist eine Präzisions-Werkstückhalteeinheit, die hauptsächlich auf 4-Achsen- und 5-Achsen-CNC-Bearbeitungszentren, Erodiermaschinen und Präzisionsschleifgeräten eingesetzt wird.
Sein Hauptmerkmal ist die Konstruktion mit kreisförmiger Basis: Im Vergleich zu Schraubstöcken mit rechteckiger Basis vergrößert die Konstruktion mit runder Basis den Drehbewegungsspielraum auf Maschinentischen und vermeidet die Notwendigkeit sperriger Zwischenadapterplatten.
Die selbstzentrierende Funktion wird durch einen internen Präzisions-Nockenschrauben-Synchronübertragungsmechanismus realisiert:
1. Nachdem der Schraubstock sicher am Arbeitstisch der Werkzeugmaschine befestigt ist, platzieren Sie das Werkstück zwischen zwei Backen.
2. Zentrale Antriebsschraube betätigen; Der interne Nockenschraubensatz treibt die beiden Backen so an, dass sie sich mit identischer Geschwindigkeit nach innen bewegen.
3. Das Werkstück wird automatisch auf der Mittellinie der Maschinenspindel zentriert, eine mühsame manuelle Ausrichtung der Messuhr ist nicht erforderlich.
Schmerzpunkte bearbeiten
Die tatsächliche mehrachsige Serienfertigung weist mehrere typische Einschränkungen herkömmlicher Werkstückspannlösungen auf:
1. Unzureichendes Drehspiel bei Schraubstöcken mit rechteckiger Basis
Die rechteckige Basis nimmt eine große Tischfläche ein. Beim Schwenken großer Winkel von 4-/5-Achs-Maschinen kommt es häufig zu Störungen zwischen Werkzeug und Spindel. Zusätzliche Adapterplatten verbrauchen zusätzlich den Z-Achsen-Verfahrweg.
2. Genauigkeitsverlust durch zyklischen Verschleiß der Führungsbahn
Ohne eine Oberflächenbehandlung mit hoher Härte verschleißen die Kontaktflächen der Führungsbahnen nach massiven Spannzyklen allmählich. Selbstzentrierende Bezugspunktverschiebungen, die eine wiederholte manuelle Neuausrichtung erfordern und die effektive Maschinenlaufzeit verkürzen.
3. Starke Abhängigkeit vom manuellen Zentriervorgang
Herkömmliche Schraubstöcke erfordern erfahrene Bediener, um die Zentrierung der Messuhr abzuschließen. Positionierungsinkonsistenzen, die auf unterschiedliche Fähigkeiten der Bediener zurückzuführen sind, werden bei komplexen Mehrwinkelschnitten noch verstärkt, was zu Ausschuss bei hochwertigen Werkstücken führt.
4. Das Eindringen von Verunreinigungen verkürzt die Lebensdauer der Vorrichtung
Schlecht abgedichtete Strukturen ermöglichen das Eindringen von Schneidflüssigkeit und Metallspänen in die inneren Getriebebaugruppen. Abrasive Partikel beschleunigen den Bauteilverschleiß und lösen bei langfristiger Dauerproduktion Verklemmungsausfälle aus.


Zusammensetzung der Versammlung
Der hochpräzise selbstzentrierende CNC-Schraubstock JWGRIP mit runder Basis besteht aus fünf Kernfunktionsbaugruppen:
① Spannungsarmer, runder Hauptkörper aus hochwertigem Sphäroguss
② Induktionsgehärtete Präzisionsführungsgruppe
③ Synchronisierte Doppelbacken-Antriebseinheit mit interner Nockenschraube
④ Austauschbare Backen-Montageschnittstelle (für harte Backen / weiche Backen)
⑤ Vollständig geschlossene, späne- und kühlmittelbeständige Dichtungsbaugruppe
1. Hauptkörper mit runder Basis aus spannungsarmem Sphäroguss
Hochwertiger Guss aus duktilem Eisen mit mehrstufiger spannungsarmer Alterungsbehandlung. Hervorragende Vibrationsdämpfungseigenschaften unterdrücken Schnittrattermarken. Der kreisförmige Grundriss verbessert den Rotationsspielraum für 4-Achsen-/5-Achsen-Geräte.
2. Induktionsgehärtete Präzisionsführungsgruppe
Die Kontaktflächen der Führungsbahnen werden einer Induktionshärtungsbehandlung unterzogen, wodurch eine hohe Oberflächenhärte erreicht wird. Präzisionsgeschliffene Gleitflächen garantieren eine reibungsarme Bewegung und langfristige Verschleißfestigkeit bei häufigen Öffnungs- und Schließzyklen.
3. Synchrone Doppelbacken-Antriebseinheit mit interner Nockenschraube
Das präzisionsgefertigte Nocken-Schrauben-Getriebe sorgt für eine perfekt synchronisierte Bewegung zweier Backen. Ermöglicht die automatische Zentrierung des Werkstücks unabhängig von der anfänglichen Platzierungsposition des Werkstücks.
4. Austauschbare Backen-Montageschnittstelle
Unterstützt den schnellen Wechsel zwischen harten Backen und weichen Aluminiumbacken. Benutzer können weiche Backen für die Vorbearbeitung von Rohlingen mit Sonderprofilen einsetzen, ohne zusätzliche spezielle Vorrichtungen kaufen zu müssen.
5. Vollständig geschlossene Dichtungsbaugruppe
Das Dichtungsgehäuse umschließt die innere Nockenschraube und die Führungskammer, blockiert Metallspäne und verspritzendes Kühlmittel und schützt präzise bewegliche Komponenten vor abrasiver Verschmutzung.
Differenzierte Kernleistungs-Highlights
1. Garantierte Wiederholgenauigkeit von ±0,01 mm
Wird durch werkseigene Inspektionsgeräte für jede fertige Einheit überprüft, nicht nur für theoretische Parameter. Stabile Erstteilkonsistenz zwischen den Chargen, wodurch die Ausschussrate und das Nacharbeitsvolumen bei hochwertigen mehrachsigen Komponenten effektiv reduziert werden.
2. Geometrie der runden Basis, optimiert für mehrachsige Drehbewegungen
Der kreisförmige Umriss maximiert den Rotationsarbeitsbereich der Maschine. Eliminiert Bewegungsverluste auf der Z-Achse, die durch zusätzliche Adapterplatten verursacht werden. Bietet ausreichend Ausweichraum bei komplexen Schwenk-Dreh-Bearbeitungen und ermöglicht die Übernahme aggressiverer Schnittparameter.
3. Hervorragende Vibrationsdämpfungsleistung durch den Körper aus Sphäroguss
Das Material aus duktilem Eisen absorbiert effektiv Schnittvibrationen. Verhindert Rattermarken, die bei starker Zerspanung entstehen. Verbessert die Oberflächenqualität des fertigen Teils und verlängert die Werkzeuglebensdauer.
4. Induktionsgehärtete Schlüsselbewegungsflächen HRC 58–62
Kritische Führungsbahn- und Nockenschraubenoberflächen erreichen eine Härte von HRC 58–62. Behält die stabile Selbstzentrierungsleistung auch nach Millionen von Spannzyklen bei und verlangsamt den durch Oberflächenabrieb verursachten Genauigkeitsverlust.
5. Vollständig geschlossene, kontaminationsisolierende Dichtungskonstruktion
Schützt innere Präzisionsgetriebeteile vor Spänen und Kühlmittelspritzern unter normalen CNC-Werkstattbedingungen. Verlängert die Lebensdauer der Vorrichtung und stabilisiert die kontinuierliche Leistung der Serienproduktion.
6. Auswechselbare Hart-/Weichbacken sowie projektorientierte individuelle Modifikationsmöglichkeiten
Die Schnellwechsel-Backenschnittstelle passt sich unterschiedlichen Werkstückprofilen an. JWGRIP bietet kundenspezifische Engineering-Services: Passen Sie die Grundmontageanordnung, die Backenkontur und den Spannhub an, um spezielle Maschinentisch- und Werkstückanforderungen zu erfüllen.
Typische Anwendungsbereiche
1. Herstellung von Präzisionskomponenten für die Luft- und Raumfahrt
Turbinenschaufeln, Strukturrahmen, fahrwerksbezogene Bauteile mit strengen Toleranzanforderungen und komplexen Raumkonturen. Die stabile selbstzentrierende Leistung erfüllt die Anforderungen des Mehrwinkel-5-Achsen-Fräsens und Bohrens für hochwertige Teile in der Luft- und Raumfahrt.
2. Produktion von Automobil- und Motorsportkomponenten
Motorgehäuse, Getriebegehäuse, Aufhängungsstrukturteile. Geeignet für das Hochgeschwindigkeitsfräsen von Teilen aus Aluminiumlegierung und Titanlegierung mit 4-Achsen-/5-Achsen-Geräten.
3. Form-und-Matrizen-Herstellung
Spritzgusskerne, Stanzwerkzeugkomponenten. Hohe Steifigkeit und wiederholbare Positionierungsgenauigkeit sorgen für eine feine Oberflächengüte und präzise Merkmalsabmessungen für Formenbauaufgaben.
4. Allgemeine Präzisionsbearbeitung in der Werkstatt
Vertikale/horizontale Bearbeitungszentrumsarbeiten im Lohnfertigungsbetrieb, einschließlich Fräsen, Bohren, Schleifen und Gewindeschneiden. Zuverlässige universelle Werkstückspannung für gemischte Teileaufträge mit mehreren Varianten.
Installationsablauf
1. Reinigen Sie die Montageebene des Arbeitstisches der Werkzeugmaschine gründlich und spannen Sie die untere Bezugsfläche der runden Basis ein. Entfernen Sie Metallspäne, Kühlmittelrückstände und Ölflecken. Winzige Fremdkörper lösen einen Montageversatz aus und verursachen Positionsabweichungen bei mehrachsigen Rundschaltvorgängen.
2. Platzieren Sie den Schraubstock auf dem Arbeitstisch der Werkzeugmaschine und richten Sie die Positionen der Montagelöcher aus. Ziehen Sie die Befestigungsschrauben gemäß den Drehmomentangaben im offiziellen Handbuch an. Stellen Sie sicher, dass der Schraubstock fest und ohne Wackeln befestigt ist.
3. Legen Sie das Werkstück zwischen die Backen und betätigen Sie die zentrale Antriebsschraube, um die automatische selbstzentrierende Klemmung abzuschließen. Tauschen Sie je nach Werkstückmaterial und Außenkontur harte / weiche Backen aus.
4. Führen Sie eine Leerlaufsimulation der Maschine für mehrachsige Kipp-Indexierungsbewegungen aus. Unter simulierten Schnittbelastungen auf mechanische Interferenzen und die Tendenz zur Werkstückverschiebung prüfen.
5. Führen Sie die Validierung des Probeschnitts anhand des Testwerkstücks durch. Überprüfen Sie Maß- und Geometrietoleranzindizes. Starten Sie die formelle Massenproduktion erst, wenn die Zentrier- und Klemmleistung die technischen Anforderungen erfüllt.
Wartungscheckliste
1. Tägliche Wartung
Wischen Sie nach jeder Bearbeitungsschicht die Backenarbeitsflächen und die untere Bezugsfläche mit runder Basis ab. Entfernen Sie Späne und Kühlmittelspritzer, um Ursachen für Positionierungsabweichungen zu beseitigen.
2. Regelmäßige Schmierung
Öffnen Sie in regelmäßigen Abständen den Wartungszugang zur Dichtungsbaugruppe. Ein geeignetes Verschleißschutzschmiermittel für die interne Nocken-Schrauben-Übertragungseinheit einspritzen, um eine reibungslose Öffnungs- und Schließbewegung der Backen zu gewährleisten.
3. Verschleißteilinspektion
Überprüfen Sie regelmäßig die Backenkontaktflächen. Ersetzen Sie die Backen oder schleifen Sie sie neu, wenn Kratzer oder Abnutzung die Spannqualität beeinträchtigen. Setzen Sie die Produktion NICHT mit abgenutzten Backen fort.
4. Vierteljährliche Genauigkeitsüberprüfung
Entfernen Sie vierteljährlich den Schraubstock vom Arbeitstisch. Untersuchen Sie den runden Basisbezug auf Druckstellen und Einkerbungen. Messen Sie die selbstzentrierende Wiederholgenauigkeit mit Messwerkzeugen und erkennen Sie subtile Abweichungen bei der Genauigkeit, bevor das Risiko von Chargenausfällen besteht.
5. Langfristiger Schutz vor ungenutztem Speicher
Reinigen Sie die gesamte Schraubstockeinheit vollständig. Tragen Sie eine Rostschutzbeschichtung auf Bezugs- und Backenarbeitsflächen auf. In trockener, staubgeschützter Umgebung lagern.
6. Hinweise zu verbotenen Vorgängen
Überhub-Klemmung verbieten. Schlagen Sie niemals mit schweren Werkzeugen auf den Schraubstockkörper oder die Backen, um eine Verformung der Basis und der internen Übertragungskomponenten zu vermeiden.
Referenz zur Beschaffungsauswahl
Kernwert des hochpräzisen selbstzentrierenden CNC-Schraubstocks JWGRIP mit runder Basis:
① Mehrachsoptimiertes kreisförmiges Grundlayout
② Werksvalidierte Wiederholgenauigkeit von ±0,01 mm
③ Vibrationsabsorbierender Sphärogusskörper
④ induktionsgehärtete bewegliche Oberflächen mit hoher Härte
⑤ austauschbare Hart-Weich-Backen-Struktur und kundenspezifische Konstruktionsmöglichkeiten
Es löst Probleme bei der mehrachsigen Bearbeitung: unzureichendes Drehspiel, menschliches Versagen bei der manuellen Zentrierung, Genauigkeitsabweichung durch zyklischen Verschleiß, schlechte Anpassungsfähigkeit an Werkstücke mit unterschiedlichen Profilen.
Auswahlerinnerungen:
1. Vergleichen Sie die maximale Außenabmessung des Werkstücks mit dem effektiven Spannhub des Schraubstocks und reservieren Sie einen angemessenen Sicherheitsspielraum.
2. Bestätigen Sie die Anordnung der Montagelöcher am Maschinentisch. Bewerten Sie den Kompatibilitätszustand bei Übereinstimmung mit Nullpunkt-Grundplatten. Für nicht standardmäßige Installationsanforderungen ist ein kundenspezifischer Änderungsdienst verfügbar.
3. Backentyp auswählen: Wählen Sie harte Backen für Metallwerkstücke mit hoher Schnittkraft; Verwenden Sie weiche Backen für die Vorbearbeitung von Rohlingen mit Sonderprofilen. Bereiten Sie Ersatzbackensätze für die Produktion mit hohem Variantenreichtum vor.
4. Standardversionen ermöglichen eine schnelle Lieferung; Nutzen Sie den kundenspezifischen OEM-Engineering-Service für spezielle Montageabmessungen oder spezielle Anforderungen an das Backenprofil.
FAQ
F1: Kann der hochpräzise selbstzentrierende CNC-Schraubstock mit runder Basis auf 4-Achsen- und 5-Achsen-Drehtischen im Wiegenstil montiert werden?
Ja. Sein kreisförmiges Basisdesign optimiert den Drehachsenspielraum für 4-Achsen- und Wiegen-5-Achsen-Geräte. Bitte berechnen Sie vor der Installation die Gesamthöhe der Vorrichtung zur Beurteilung des Kollisionsschutzes. Für spezielle Drehtischspezifikationen können kundenspezifische Modifikationen der Montagelochanordnung realisiert werden.
F2: Können bei diesem Schraubstock weiche Backen verwendet werden?
Absolut ja. Es verfügt über eine austauschbare Klemmbacken-Montageschnittstelle. Hartbacken und weiche Aluminiumbacken können frei ausgetauscht werden, um unterschiedlichen Werkstückbearbeitungsanforderungen gerecht zu werden.
F3: Wie hoch ist die garantierte Wiederholgenauigkeit?
Die garantierte Wiederholgenauigkeit erreicht ±0,01 mm, jede einzelne Einheit wird auf werkseigenen Messgeräten geprüft.
F4: Unterstützt JWGRIP OEM/ODM-Sonderbestellungen?
Ja. Wir bieten kundenspezifischen OEM-Engineering-Service aus einer Hand, einschließlich Logomarkierung, Maßanpassung und Sondermaterialkonfiguration, um individuelle Anforderungen auf Projektebene zu erfüllen.
F5: Was sind die wichtigsten Punkte für die tägliche Wartung?
Dank der vollständig geschlossenen Dichtungskonstruktion sind keine umfangreichen Wartungsarbeiten erforderlich. Hauptaufgaben: Außenflächen frei von Spänen halten, regelmäßige Schmierung des inneren Nockenschneckengetriebes durchführen und regelmäßig den Verschleißzustand der Backen prüfen.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen