
Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





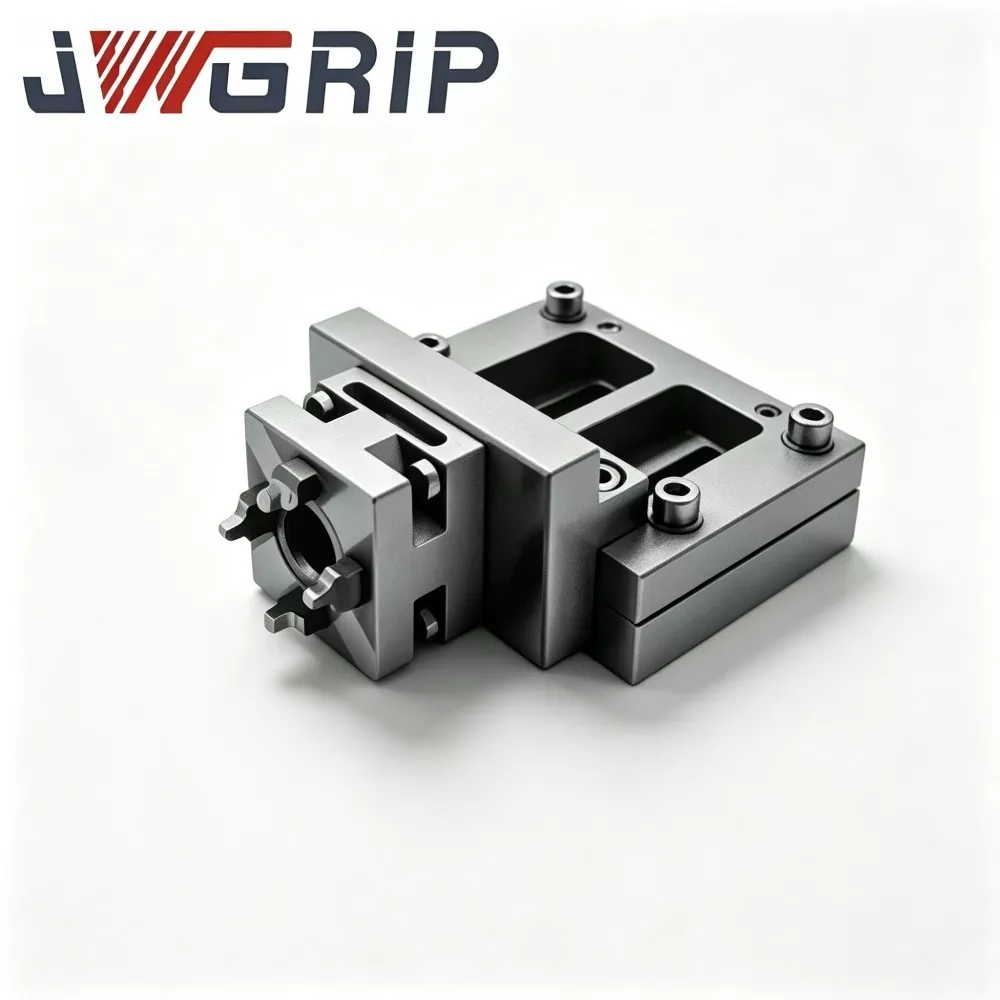
Drahterodierfutter für präzise Werkstückspannung
JWGRIP ist der professionelle Hersteller und Lieferant von Drahterodierfuttern für Präzisionswerkstoffe in China und bietet Direktlieferungen ab Werk sowie professionelle OEM-Modifikationsdienste für globale Subunternehmerwerkstätten mit hohem Mix und geringem Volumen an Formen. Es handelt sich um eine integrierte Schnellwechsel-Spannvorrichtung, die speziell für flexible Produktionsumgebungen mit Drahterodiermaschinen und häufig wechselnden Aufträgen optimiert ist. Es integriert eine präzise Schnellortungsschnittstelle und eine professionelle untergetauchte Korrosionsschutzstruktur in einem einzigen Gerät, wodurch mühsames vollständiges Wählen und wiederholte Neukalibrierungsverfahren, die bei herkömmlichen festen Spannvorrichtungen beim Auftragswechsel erforderlich sind, entfallen.
Dieses hocheffiziente Drahterodierfutter ist aus hochwertigem, spannungsarmem, vorgehärtetem legiertem Stahl gefertigt und mit professioneller Korrosionsschutztechnologie für Tauchumgebungen behandelt, sodass die Genauigkeit der Spannwiederholung auch unter Kühlmittelspritzern und feuchten Werkstattbedingungen lange Zeit stabil bleibt. Im Gegensatz zu gewöhnlichen Spannfuttern, die in rauen Arbeitsumgebungen anfällig für Korrosionsverformungen und Spannabweichungen sind, verkürzt die standardisierte Schnellwechselstruktur die Zeit für den Spannvorrichtungswechsel an der Maschine erheblich, wodurch unproduktive Rüstzeiten effektiv reduziert und die Gesamteffizienz des Anlagenbetriebs verbessert werden.
Das Drahterodierfutter für präzise Werkstückspannung löst die Hauptprobleme herkömmlicher Spannwerkzeuge wie häufiges Zerlegen und Ausrichten, geringe Produktionsflexibilität und instabile manuelle Positionierungsgenauigkeit für die Lohnbearbeitung. Es ist weit verbreitet für die Subunternehmerfertigung von Gussformen mit hohem Mix und geringem Volumen anwendbar und unterstützt standardmäßige Komplettlieferungen und zeichnungsbasierte OEM-Anpassungen der Positionierungsschnittstelle, des Backenhubs und der Montagegröße und bietet hochflexible und hochpräzise Werkstückhaltelösungen für moderne, diversifizierte flexible Drahterodier-Produktionszellen.
Produktionsengpässe
Zulieferbetriebe für Formenbau erhalten ständig Auftragseingänge mit variablen Losgrößen. Jede Produktionswoche treffen Dutzende verschiedener Formeinsätze, Lehrenkomponenten und Werkzeugrohlinge ein. Bei herkömmlichen feststehenden Drahterodier-Spann-Arbeitsabläufen:
1. Jeder neue Produktionsauftrag erfordert einen vollständigen Abbau der Vorrichtung, eine manuelle Referenzierung der Messuhren und eine mühsame Neukalibrierung. Ein großer Teil der Maschinenlaufzeit wird eher mit dem Einrichten als mit der tatsächlichen Entfernung des Drahterodiermaterials in Anspruch genommen.
2. Wenn dringende Eilaufträge eingehen, führt die häufige Neumontage der Vorrichtung leicht zu einer vom Menschen verursachten Positionierungsabweichung.
3. Für Zulieferer kann eine instabile Wiederholgenauigkeit bei der Einrichtung zu Nacharbeiten an hochpräzisen Teilen führen und dem Ruf der Werkstatt bei Kunden aus der Formenindustrie schaden.
Viele gewöhnliche Drahterodierfutter auf dem Markt konzentrieren sich nur auf die statische Spannkraftleistung und verfügen nicht über speziell entwickelte Schnellwechselstrukturen für häufige Auftragswechselszenarien. Vorkalibrierte Hilfs-Untervorrichtungen können nicht wiederverwendet werden und jeder Werkstückwechsel bringt einen kompletten Neurüstaufwand mit sich.
Kerndesignlogik
Das JWGRIP-Drahterodierfutter für Präzisionswerkstoffe wurde speziell für Drahterodierwerkstätten mit hohem Mix und geringem Volumen an Subunternehmern entwickelt und unterscheidet sich von Spannfuttern, die für die schwere Massenproduktion konzipiert sind. Mehrere Prototyp-Iterationen wurden auf der Grundlage zahlreicher realer Schichtbetriebsdaten, die in zahlreichen Unterauftragswerkstätten gesammelt wurden, vor der formellen Massenproduktion Tausenden von Schnellwechselzyklen-Validierungen unterzogen.
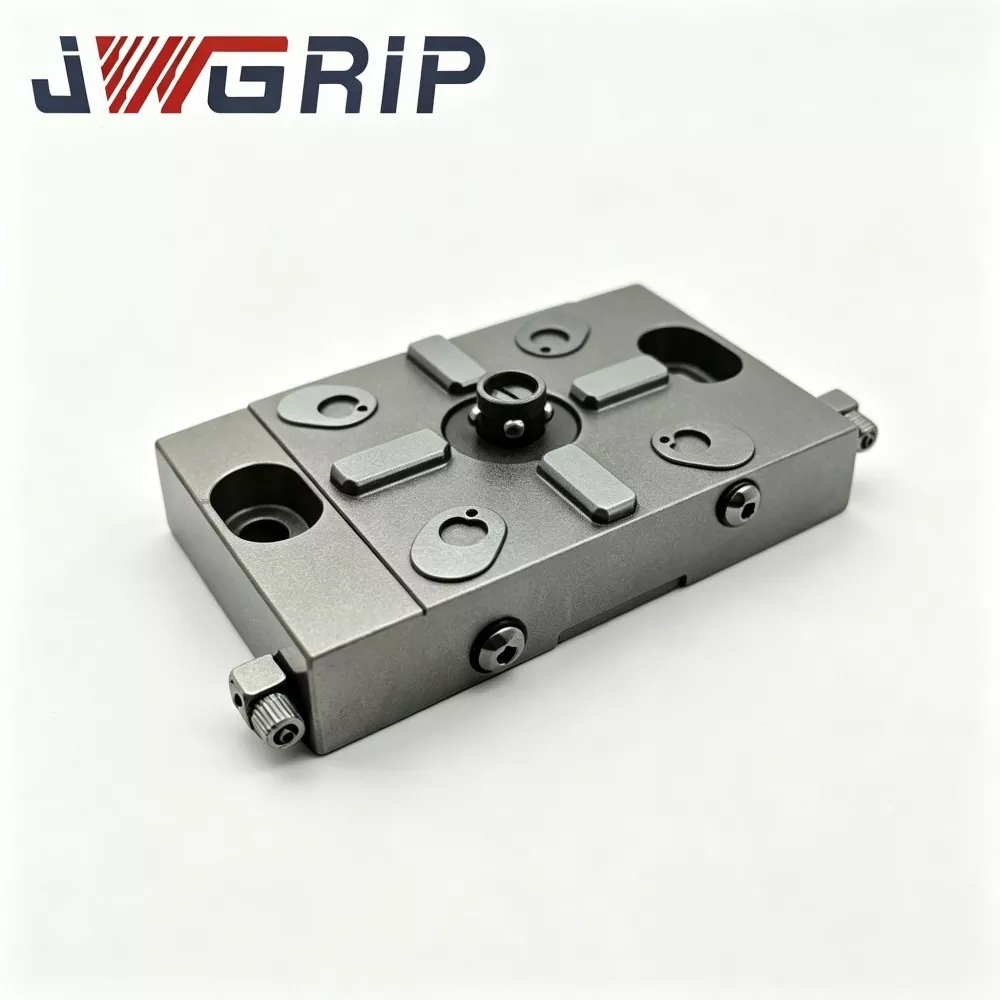
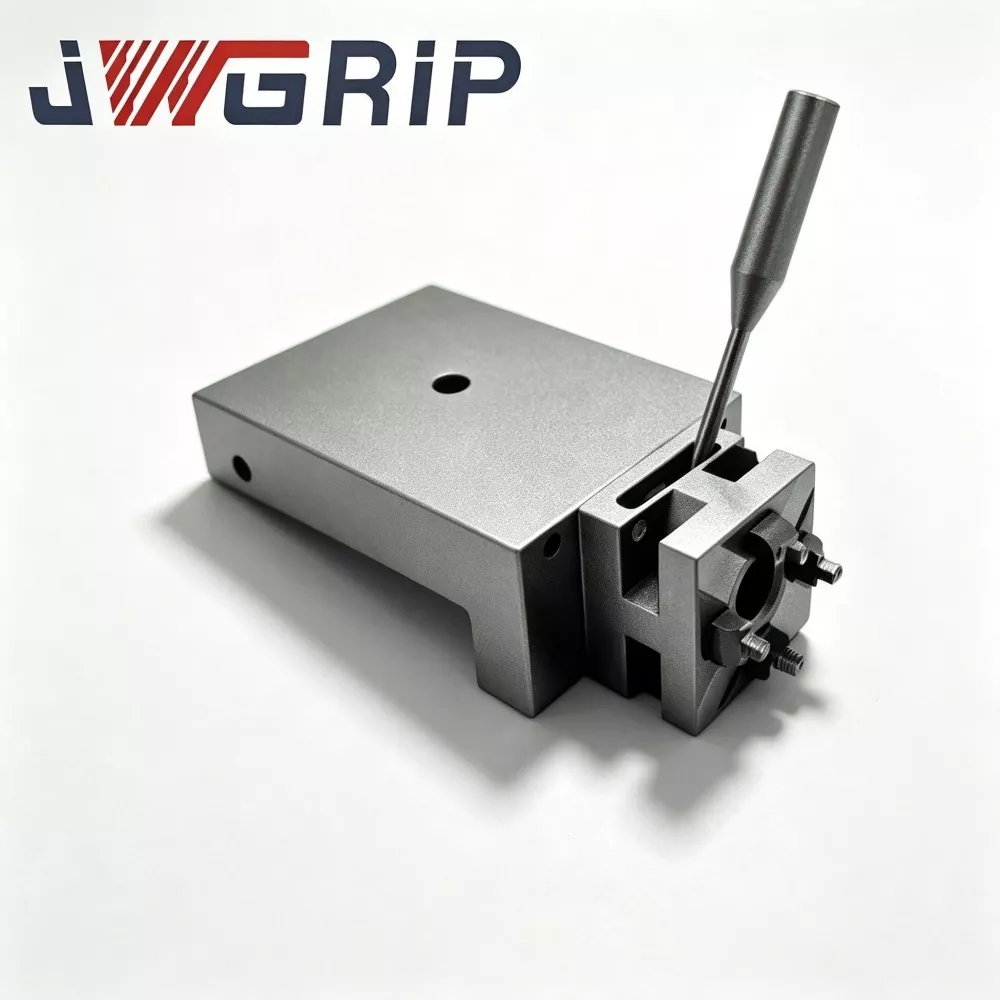
Bediener montieren den Hauptfutterkörper auf Drahterodiermaschinentischen und kalibrieren offline mehrere Hilfs-Untervorrichtungen vor. Bei einem Auftragswechsel muss nur die leichte Unterspannvorrichtung ausgetauscht werden, während die Hauptspannvorrichtung fest bleibt, was die Rüstzeit auf der Maschine drastisch verkürzt.
Seine Entwicklung folgt drei auftragsbezogenen Designprinzipien:
1. Separater fester Hauptfutterkörper und austauschbare Unterspannvorrichtungseinheiten. Das Hauptspannfutter bleibt dauerhaft auf dem Maschinentisch montiert, um die Beziehung zwischen Maschine und Bezugspunkt aufrechtzuerhalten. Alle häufigen Austauschvorgänge erfolgen auf leichten Untervorrichtungen, ohne dass die Tabellenreferenz gestört wird.
2. Bezugssystem, das für die Offline-Kalibrierung geeignet ist. Untervorrichtungen können die vollständige Koordinatenreferenzierung außerhalb der Maschine durchführen. Nach der Offline-Vorkalibrierung stellt die Montage auf dem Hauptspannfutter den übernommenen Koordinatenversatz wieder her, ohne dass wiederholte Zeigerbewegungen erforderlich sind. Durch Schichtübergaben verschiedener Bediener bleiben die Daten konsistent.
3. Umweltanpassung von Tauchbecken. Lokalisierungsschnittstellen und Verriegelungsmechanismen verfügen über eine korrosionsbeständige Härtungsbehandlung, um Spritzern von Dielektrikum und Feinschlammverschmutzung zu widerstehen und die Wiederholbarkeit der Lokalisierung bei langfristigem zyklischem Austausch in feuchten EDM-Tanks sicherzustellen.
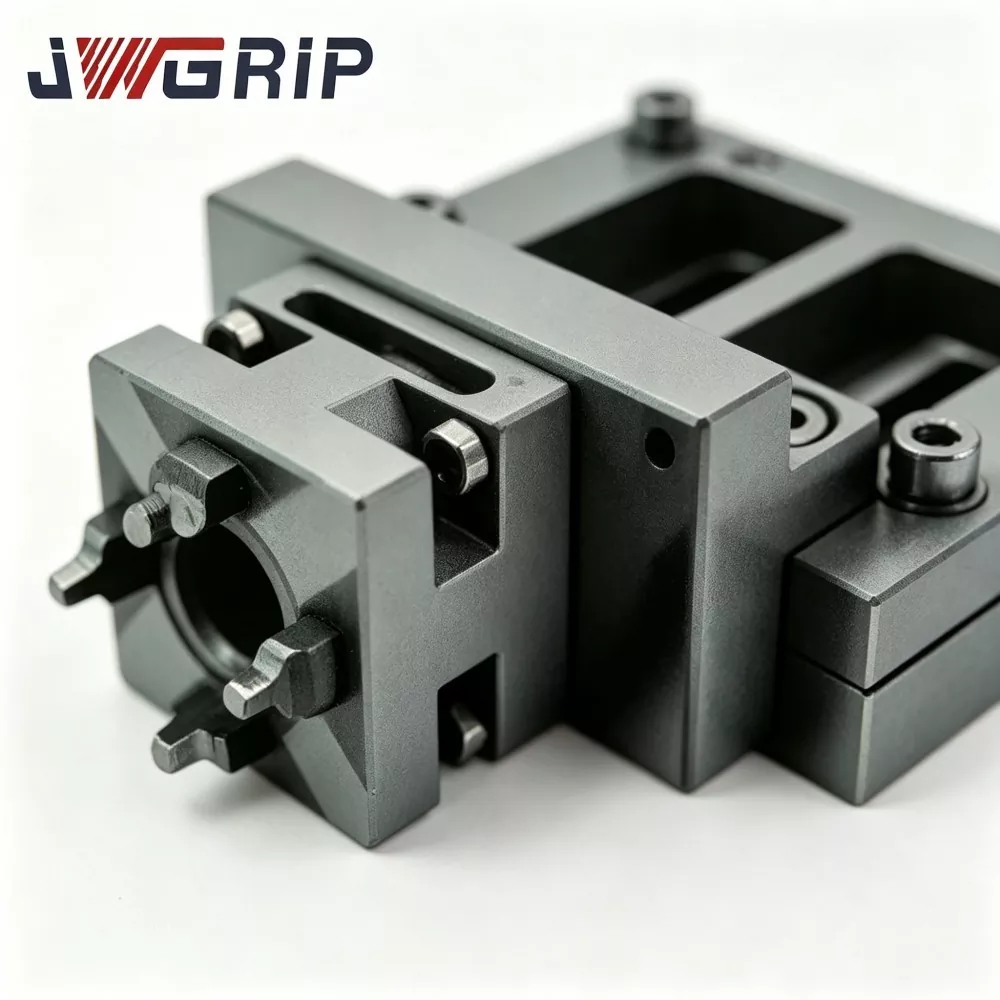

Wichtige funktionale Attribute
1. Geteilter Hauptkörper/Untervorrichtung, Schnellwechsel-Architektur. Das Hauptspannfutter bleibt stationär auf dem Maschinentisch. Vergleichende Wechselzyklus-Labortests zeigen: Durch die Verwendung vorkalibrierter Untervorrichtungen verkürzt das JWGRIP-Spannfutter die Zeit für den Vorrichtungswechsel um etwa 58 % im Vergleich zu herkömmlichen Arbeitsabläufen zur Neumontage mit vollständiger Demontage.
2. Spannungsarmer, vorgehärteter Hauptkörper aus legiertem Stahl. Durch thermische Alterung in mehreren Runden werden die meisten inneren Restspannungen eliminiert. Innerhalb eines Werkstatttemperaturbereichs von 16–31 °C beträgt die Abweichung der Ebenheit des Hauptkörperbezugs von ≤ 0,0027 mm, wodurch thermische Verformungsinterferenzen mit dem Ortungsbezug begrenzt werden.
3. Gehärtete und korrosionsbeständige Ortungsschnittstelle. Die Passflächen der Ortungsstifte weisen eine lokale Oberflächenhärtung sowie eine vollständige Passivierung mit Rostschutzbeschichtung auf. Es widersteht Abrieb und Verunreinigungen durch Dielektrikumsflüssigkeit und Schlamm beim wiederholten Wechseln der Untervorrichtungen unter Tankspritzbedingungen.
4. Hohe Wiederholbarkeit der Positionierungsanpassung. Streng kontrollierte geometrische Toleranz des Positionierungspaars; Wiederholpositionierungsgenauigkeit bei der Montage der Untervorrichtung ≤ 0,003 mm, wodurch die übernommene Koordinatenkonsistenz nach dem Austausch der Untervorrichtung gewährleistet wird.
5. Vielseitiger Backenspannbereich plus erweiterbare Untervorrichtungskompatibilität. Standard-Backenhub für gängige kleine bis mittlere Werkstückabmessungen; unterstützt vom Benutzer in der Werkstatt selbst entworfene, maßgeschneiderte Untervorrichtungen.
6. OEM-Kapazität für kundenspezifische Modifikationen JWGRIP kann die Montagefläche, die Anordnung der Positionierungsstifte und den Arbeitshub der Backen gemäß Kundenzeichnungen anpassen, um eine spezielle flexible Zellenrekonstruktion von Drahterodierwerkstätten im Zulieferbetrieb zu ermöglichen.
7. Rückverfolgbares Chargenqualitätsmanagement. Jedes JWGRIP-Hauptfutter trägt eine lasergeätzte eindeutige Seriennummer. Vollständige Inspektionsdatensätze, einschließlich Bezugsebenengenauigkeit, Austauschwiederholungsgenauigkeit und Härte der Ortungsschnittstelle, werden für die Anlagenverwaltung in der Unterauftragswerkstatt archiviert.
Fertigungsablauf
1. Inspektion der Zusammensetzung und Härte des eingehenden Rohmaterials
2. CNC-Schruppfräsen für Hauptkörper und Positionierungsmerkmale
3. Mehrstufige thermische Alterung mit Spannungsabbau
4. Halbfertigbearbeitung
5. Formung des Positionierungsstiftsitzes und des Backenmechanismus
6. Lokale Oberflächenhärtung der Ortungsschnittstelle
7. Mehrseitiges Ultrapräzisionsschleifen für Bezugsebenen
8. Endbearbeitung des Backenmechanismus
9. CMM-Geometrieprüfung mehrerer Elemente
10. Simulationstest mit wiederholtem Austausch von Sub-Jigs
11. Lasermarkierung der Seriennummer
12. Ganzteilige Rostschutzpassivierung
13. Abschließende visuelle und maßliche Überprüfung
14. Lagerung der fertigen Produkte
Das JWGRIP-Werk entspricht den Standards des Qualitätsmanagementsystems ISO 9001.
Kernmessgeräte wie Koordinatenmessgeräte und Positionswiederholgenauigkeitsprüfstände werden regelmäßig amtlich kalibriert.
Jedes fertige Hauptfutter wird mit einem unabhängigen Prüfbericht geliefert. Für OEM-Bestellungen sind auf Kundenanfrage Materialzertifikate und teilweise Testaufzeichnungen Dritter erhältlich.
Typische Anomaliediagnose
Zu den häufigen Fehlern vor Ort bei stark gemischten Bedingungen in Zulieferbetrieben zählen Schlammansammlungen am Aufnahmesitz, Abnutzung der Aufnahmeoberfläche der Untervorrichtung, unzureichendes Einrasten des Verriegelungsmechanismus und vertauschte Kalibrierungsdaten der Untervorrichtung.
1. Jedes Untergerät muss seine unabhängige Kalibrierungsdatei behalten, die seiner Seriennummer entspricht.
2. Sobald Kratzer oder Abnutzungsspuren auf den Positionierungsflächen der Untervorrichtung auftreten, stellen Sie die Verwendung ein. Führen Sie eine Offline-Neukalibrierung durch, bevor Sie es in den Produktionspool zurückgeben.
3. Wenn der Aufnahmesitz des Hauptspannfutters einer starken Kollision ausgesetzt ist, führen Sie einen vollständigen Test der Wiederholpositionsgenauigkeit durch, bevor Sie mit der Serienproduktion fortfahren.
Werksinspektion
Die Abnahmeprüfung für das JWGRIP-Drahterodierfutter für Präzisionswerkstücke konzentriert sich auf die Bezugsebene des Hauptkörpers, die Wiederholpositionsgenauigkeit des Untervorrichtungswechsels, die Härte der Positionierungsschnittstelle und die Glätte des Verriegelungsmechanismus. Der simulierte, wiederholte Teilvorrichtungs-Austauschtest ist ein obligatorischer Ausgangskontrollpunkt. OEM-modifizierte Spannfutter fügen spezielle Inspektionselemente gemäß den Zeichnungsspezifikationen des Kunden hinzu. Alle Messgeräte bleiben innerhalb des gültigen Kalibrierungszyklus; Chargenkontrollberichte werden ordnungsgemäß archiviert.
Schutzverpackung
Jedes qualifizierte JWGRIP-Drahterodierfutter wird vollständig gereinigt, luftgetrocknet und mit Rostschutzöl beschichtet. Hauptspannfutter und Demo-Vorspannvorrichtung sind separat in einem robusten, stoßfesten Werkzeugkoffer untergebracht. Der Außenkarton verfügt über eine Schaumstoffpolsterung für internationale See- oder Luftfrachtsendungen.
FAQ
F1: Eliminiert das JWGRIP-Drahterodierfutter die Antastvorgänge nach dem Austausch von Untervorrichtungen vollständig?
A: Es übernimmt vorab aufgezeichnete Koordinatenversätze von vorab kalibrierten Untervorrichtungen und erspart Ihnen den massiven manuellen Neuwahlaufwand. Die Überprüfung der Punktsonde nach dem Austausch bleibt obligatorisch. Es kann den Verschleiß der Untervorrichtung, Oberflächenverschmutzung oder Verformung nicht ausgleichen.
F2: Können Benutzer selbst entworfene Untervorrichtungen herstellen, die mit diesem Spannfutter kompatibel sind?
A: Ja. Selbstgefertigte Untervorrichtungen müssen sich strikt an die von JWGRIP veröffentlichten Maßzeichnungen für die Positionierungsschnittstelle halten. Jede selbst hergestellte Teilvorrichtung benötigt eine unabhängige Offline-Kalibrierung und eine eindeutige Seriennummernmarkierung, bevor sie in den Produktionspool aufgenommen wird.
F3: Meine Werkstatt erfordert eine überarbeitete Ortungsschnittstelle und eine nicht standardmäßige Montagefläche. Unterstützen Sie die OEM-Anpassung?
A: Ja. Bitte reichen Sie vollständige technische Zeichnungen mit Positionierungslayout, Montagemaßen und Toleranzangaben ein. Unser Ingenieurteam wird die Herstellbarkeitsbewertung abschließen und innerhalb von 12 Arbeitstagen ein formelles Angebot unterbreiten.
F4: Welche Schadensszenarien fallen in den Umfang der Produktgarantie?
A: Das JWGRIP-Drahterodierfutter für Präzisionswerkstücke ist eine hochpräzise, schnell austauschbare Werkstückhaltekomponente für Drahterodiertanks. Die Garantie gilt für herstellungsbedingte Mängel bei der Lieferung, wie z. B. nicht den Spezifikationen entsprechende Bezugsebenen und nicht konforme Austauschwiederholungsgenauigkeit. Schäden, die durch schwere Kollisionen, Schlammerosion an der Ortungsschnittstelle, unsachgemäßen Betrieb und normalen zyklischen Verschleiß verursacht werden, sind von den Garantiebedingungen ausgeschlossen.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen





