Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Zuverlässiger Hersteller von R-Typ-Zentrierplatten für Präzisionsausrichtungslösungen
Als spezialisierter Vorrichtungshersteller für R-Typ-Zentrierplatten,JWGRIPstellt Positionierungsplatten mit hoher Ebenheit und Nullpunkt-Paletteneinsätze für Formenentwickler, EDM-Prozessplaner und Vorrichtungsbeschaffungsspezialisten her, die das Layout mehrerer Elektroden auf Senkerodier-Arbeitstischen durchführen. Jede Platte durchläuft ein spannungsarmes Glühen und ein doppelseitiges Präzisionsschleifen, um strenge Parallelitäts- und Ebenheitstoleranzen einzuhalten und kumulative Positionierungsabweichungen für dichte Anordnungen mit mehreren Elektroden zu verhindern. Diese Bezugsplatten beheben Koordinateninkonsistenzen beim Austausch von Elektroden oder austauschbaren Werkstücken in dielektrischen Flüssigkeitstanks. JWGRIP liefert auchErodierfutter vom Typ Rund Drahterodier-Werkstückhaltevorrichtungen, die komplette Bezugsübertragungsketten für Senkerodier- und Drahterodierbearbeitungsabläufe aufbauen.
Zahlreiche Formenbau-Werkstätten konzentrieren sich stark auf die Genauigkeit einzelner Spannfutter, vernachlässigen jedoch die Weitergabe von Bezugspunkten über mehrere Stationen hinweg. Selbst hochpräzise Spannfutter können die Fehlerhäufigkeit nicht beseitigen, wenn die Zwischenplatten eine schlechte Ebenheit aufweisen oder die Aufnahmeöffnungen verzogen sind. Wenn Bediener mehrere Graphit- oder Kupferelektroden für die Bearbeitung von Formen mit mehreren Kavitäten anordnen, häufen sich winzige Fehler an den Zentrierplatten an jeder Station. Die kumulative Abweichung stört die Gleichmäßigkeit der Funkenstrecke, führt zu einer inkonsistenten Hohlraumtiefe und beeinträchtigt die Maßhaltigkeit bei mehreren Formabdrücken. Viele auf dem Markt erhältliche generische Adapterplatten sind nicht für EDM-Umgebungen optimiert. Bei längerem Eintauchen in dielektrische Flüssigkeiten neigen sie zu Oberflächenkorrosion und Dimensionsabweichungen, wodurch die Koordinatenkonsistenz über die Elektrodenpositionen hinweg allmählich beeinträchtigt wird.
Welche entscheidenden Funktionsmerkmale unterscheiden dedizierte Bezugsplatten von gewöhnlichen Adapterplatten für EDM-Einrichtungen mit mehreren Elektroden?
Gewöhnliche Adapterplatten sind meist für Trockenschnitt-CNC-Fräsbedingungen konzipiert. Sie berücksichtigen selten die dielektrische Immersion, die Verunreinigung durch Kohlenstoffpartikel und die Anhäufung von Fehlern an mehreren Stationen in Designüberlegungen.
Im Gegensatz dazu sind R-Typ-Zentrierplatten speziell für Szenarios mit mehreren Elektroden beim Senkerodieren konzipiert.
Die R-Type 70x70 EDM-Zentrierplatte passt zu kompakten Mehrfachelektrodenanordnungen für kleine Präzisionseinsätze.
Die R-Typ 54x54 EDM-Zentrierplatte eignet sich für die Installation in engen Räumen, wo der Montageraum äußerst begrenzt ist. Die 75-mm-EDM-Nullpunkt-Zentrierplatte erweitert die Ladekapazität für mittelgroße Elektroden, während die R-Type 156-mm-EDM-Palette für Nullpunkt-Werkstückhalterung einen Bezugsträger im größeren Format für Hochleistungsgruppen mit mehreren Elektroden bietet.
Die korrosionsbeständige Oberflächenbehandlung schützt vor chemischer Erosion durch dielektrische Flüssigkeit. Präzisionsgefertigte Positionierungsöffnungen garantieren eine wiederholbare Ausrichtung jedes Mal, wenn Platten auf Grundspannfuttern montiert werden. Mit zuverlässigen Zwischenbezugsmedien behält jede Elektrodenstation ihren unabhängigen Koordinatenwert ohne Querinterferenzen bei, wodurch ein kumulativer Versatz bei der Herstellung von Formen mit mehreren Kavitäten vermieden wird.
Wie kann der kumulative Datumsfehler beseitigt werden?
Komplexe Formen mit mehreren Kavitäten erfordern Dutzende Elektroden, um alle Kavitätendetails fertigzustellen. Das Wiederherstellen der Koordinatenreferenzen für jede Elektrode im EDM-Tank verschwendet viel Maschinenlaufzeit. Mit R-Typ-Zentrierplatten können Bediener die Elektrodengruppierung, Layoutplanung und Koordinatenmessung auf externen Kalibriertischen außerhalb der Erodiermaschine abschließen. Mehrere Elektroden können stapelweise auf Zentrierplatten oder Paletten vormontiert werden, und die gesamte zusammengebaute Einheit wird in einem einzigen Installationsschritt auf R-Typ-Erodierfuttern befestigt.
Durch diesen Ansatz entfällt nahezu die gesamte Mess- und Einrichtungsarbeit von wertvoller Maschinenzeit. Wenn Werkstätten planen, die Vorrichtungszirkulation über verschiedene Geräte hinweg zu realisieren, können diese Bezugsplatten mit Modulen des Quick Change Workholding Systems zusammenarbeiten und einheitliche Koordinatenangaben zwischen Messstationen, Senkerodiermaschinen und Hilfsinspektionsplattformen übertragen. Dieser Arbeitsmodus reduziert die wiederholte Koordinateneinstellung und unterdrückt effektiv die Fehlerhäufigkeit, die durch mehrere unabhängige Spannvorgänge entsteht.
Kernprodukt-Highlights
Doppelseitiges Präzisionsschleifen und spannungsmindernde Behandlung sorgen für extrem niedrige Ebenheit und Parallelität und begrenzen kumulative Positionsabweichungen über mehrere Stationen hinweg.
Spezifikationen mit mehreren Abmessungen, einschließlich 54×54,70×70,75 mm und 156-mm-Palette, ermöglichen kompakte Einsätze, ein dichtes Mehrelektroden-Layout und hochbelastbare Elektrodenkombinationen.
Eine spezielle Korrosionsschutz-Oberflächenbehandlung widersteht längerem Eintauchen in dielektrische Flüssigkeiten und verlangsamt Korrosion und Oberflächendimensionsänderungen in EDM-Arbeitstanks.
Die standardisierte Lokalisierungsschnittstelle gewährleistet nahtlose Kompatibilität mit vorhandenen Spannfuttern, Haltern und Hilfskalibrierkomponenten der R-Type-Serie.
Übersicht über das Produktmodul
Das JWGRIP-Produktportfolio zur Bezugspunktübertragung umfasst kleine Zentrierplatten bis hin zu großen Hochleistungspaletten, um den unterschiedlichen Anforderungen an die Anordnung mehrerer Elektroden gerecht zu werden.
Die R-Typ 54x54 EDM-Zentrierplatte ist für enge Installationsräume konzipiert und eignet sich für die kompakte Anordnung mehrerer winziger Präzisionsformeinsätze mit mehreren Elektroden. Die R-Typ 70x70 EDM-Zentrierplatte wird häufig für gängige kleine und mittlere Formen mit mehreren Kavitäten eingesetzt. Die 75-mm-EDM-Nullpunkt-Zentrierplatte bietet eine erweiterte Ladefläche für mittelgroße Elektrodengruppen. Die R-Typ-156-mm-EDM-Palette für die Nullpunkt-Werkstückhaltung dient als große Trageplattform für schwere Elektroden oder kombinierte Spannvorrichtungen mit mehreren Einsätzen. Alle diese Hardwareeinheiten gehören zum R-Type EDM Workholding System-Ökosystem. Wenn Werkstätten die anschließende Drahterodierbearbeitung für Formteile abschließen müssen, können passende Werkzeuge von Wire EDM Workholding Fixtures eingeführt werden, um in verschiedenen Bearbeitungsphasen weiterhin dieselbe Bezugsreferenz zu verwenden.
Typische Anwendungsszenarien
Diese Bezugsübertragungsplatten und -paletten finden breite Anwendung bei der Herstellung von Kunststoffspritzgussformen mit mehreren Kavitäten, bei der Herstellung von Präzisionsverbinderformen, bei der Verarbeitung von Formen für medizinische Implantate und bei Arbeitsabläufen zur Chargenvorbereitung von Elektrodengruppen. Sie passen zu Senkerodiermaschinen für die gleichzeitige Bearbeitung mehrerer Kavitäten, die Bearbeitung von Gruppenelektroden und die modulare Wendeschneidplattenspannung. Unabhängig davon, ob Sie alte EDM-Arbeitsplätze renovieren oder neue modulare Formenbauzellen bauen, stabilisieren richtig ausgewählte Zentrierplatten die Konsistenz der Multi-Elektroden-Koordinaten und reduzieren fehlerhafte Teile, die durch akkumulierte Bezugspunktverschiebungen verursacht werden. Diese Komponenten werden in großem Umfang von Formenfabriken für Unterhaltungselektronik, Werkzeugfabriken für Präzisionssteckverbinder und Unternehmen verwendet, die großvolumige Formenprojekte mit mehreren Kavitäten durchführen.
Praktische Auswahlprinzipien
Berechnen Sie zunächst die Gesamtmenge und die Außenabmessungen der Elektroden in jeder Gruppe und wählen Sie dann die Plattengröße entsprechend dem tatsächlichen Installationsraum des Tisches aus. Bei der Anordnung mit kompakter Einsatzdichte werden kleinere Platten wie die EDM-Zentrierplatte R-Typ 54x54 oder die EDM-Zentrierplatte R-Typ 70x70 gewählt. Mittlere und große Elektrodengruppen oder kombinierte Mehrfach-Einsatzspannungen können eine 75-mm-EDM-Nullpunkt-Zentrierplatte oder eine R-Typ-156-mm-EDM-Palette für die Nullpunkt-Werkstückhalterung verwenden.
Zweitens bestätigen Sie die Anforderungen an die Schnittstellenanpassung mit Ihren vorhandenen Grundspannfuttern. Achten Sie auf das Gesamtgewicht der Elektrode; Schwerlastszenarien erfordern Paletten mit höherer Tragfähigkeit. Wenn Sie Bezugspunkte mit externen Messplattformen teilen möchten, überprüfen Sie vorab die Kompatibilität mit den Modulen des Quick Change Workholding Systems. Wenn Sie hinsichtlich der Größenkombination oder der Last-Kapazitäts-Übereinstimmung verwirrt sind, können Sie die offiziellen Abmessungsdatenblätter von JWGRIP heranziehen, um geeignete Teilenummern basierend auf der Elektrodenlayoutzeichnung und den Lastparametern zu filtern.
Nutzungshinweise
Während der kontinuierlichen EDM-Produktion sammeln sich Kohlenstoffrückstände, Graphitpulver und dielektrischer Schlamm auf den Positionierungsflächen und Positionierungslöchern der Platte an. Eine sanfte und regelmäßige Reinigung der flachen Referenzflächen und Positionierungsbohrungen ist für die Erhaltung der ursprünglichen Bezugsgenauigkeit von entscheidender Bedeutung. Vermeiden Sie starke Stöße, Kratzer oder mechanische Einwirkungen auf die geschliffenen Referenzflächen; Oberflächeneinkerbungen führen zu dauerhaften, nicht behebbaren Bezugsfehlern. Wischen Sie die Platten nach der Reinigung trocken und tragen Sie eine Korrosionsschutzschicht auf, insbesondere bei Einheiten, die über einen längeren Zeitraum außerhalb von Maschinentanks gelagert werden.
Überprüfen Sie regelmäßig die Ebenheit und den Zustand der Positionierungslöcher für Platten, die unter Hochlastbedingungen mit mehreren Elektroden arbeiten. Bauteile mit offensichtlichen Vertiefungen oder Korrosionsnarben rechtzeitig ausmustern. Die Einhaltung standardisierter Betriebsgewohnheiten schützt die Bezugsintegrität, sorgt für die Konsistenz der Multi-Elektroden-Koordinaten und senkt die Ausschussquote bei der Massenproduktion von Formen mit mehreren Kavitäten.




- View as
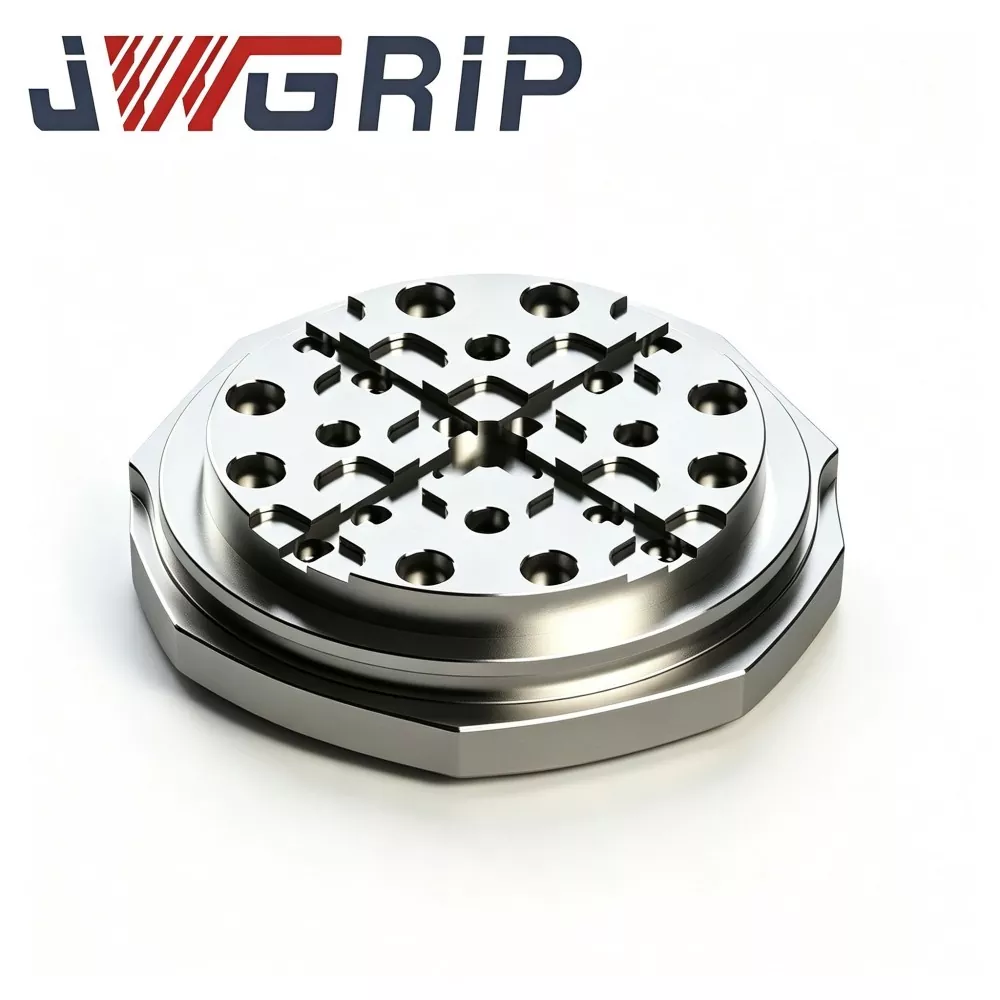
R-Typ 156 mm EDM-Palette für Nullpunkt-Werkstückspannung
JWGRIP, ein erfahrener Zulieferer, der bewährte ODM-Lösungen für hochpräzise EDM-Werkstückhalterungshardware liefert, bietet eine 156-mm-R-EDM-Palette mit starrer Konstruktion für die Nullpunkt-Werkstückhalterung an, eine wichtige Einkaufskomponente für den prozessübergreifenden Transfer von Senkerodiermaschinen in mittelgroßen bis großen Formenbaubetrieben. Es besteht aus spannungsarmem, vorgehärtetem legiertem Stahl und wird einer thermischen Stabilisierung in mehreren Zyklen, einer R-Typ-Übergangsnutbearbeitung und einem vollflächigen Ultrapräzisionsschliff unterzogen. Ausgestattet mit einer Spanableitungsarchitektur für spritzende EDM-Tankumgebungen verteilt seine einzigartige R-förmige Spannungsabbaunut hohe lokale Spannungen durch wiederholte Nullpunkt-Verriegelungs-Entriegelungs-Zyklen und unterdrückt Mikroverformungen der Positionsbezugsfläche nach langem zyklischem Betrieb.

75 mm EDM Nullpunkt-Zentrierplatte
JWGRIP ist der professionelle Hersteller und Lieferant von 75-mm-EDM-Nullpunkt-Zentrierplatten in China und bietet Werksdirektlieferungen und maßgeschneiderte Strukturanpassungen für mittelgroße bis große Formenbauwerkstätten weltweit. Es handelt sich um eine hochstabile, integrierte Bezugspositionierungsvorrichtung, die speziell für Senkerodier-Nullpunkt-Befestigungssysteme entwickelt wurde. Es integriert eine verstärkte Anti-Deformations-Struktur und einen hochpräzisen Nullpunkt-Anpassungs-Benchmark in einer einzigen Einheit und ermöglicht so eine schnelle Wiederherstellung des Bezugspunkts bei häufigem Austausch von Formeinsätzen und Mehrfachelektroden-Serienbearbeitung.

R-Typ 54x54 EDM-Zentrierplatte
JWGRIP ist der professionelle Hersteller und Lieferant von R-Typ 54x54 EDM-Zentrierplatten in China, mit Standardspezifikationen vollständig auf Lager und unterstützt globale Großbestellungen für kompakte EDM-Maschinen- und Präzisionsformwerkstattprojekte. Es handelt sich um eine verschleißfeste, hochpräzise integrierte Benchmark-Positioniervorrichtung, die speziell für kleine Senkerodiergeräte, Mini-Elektrodenvorrichtungen und Präzisionsformbearbeitungsszenarien mit mehreren Kavitäten entwickelt wurde. Es integriert eine optimierte R-Typ-Übergangspositionierungsschulterstruktur und thermisch stabile mechanische Leistung in einer einzigen Einheit und eliminiert die Nachteile von leichtem Extrusionsverschleiß und Eckenabsplitterungen herkömmlicher rechtwinkliger Miniatur-Zentrierplatten.
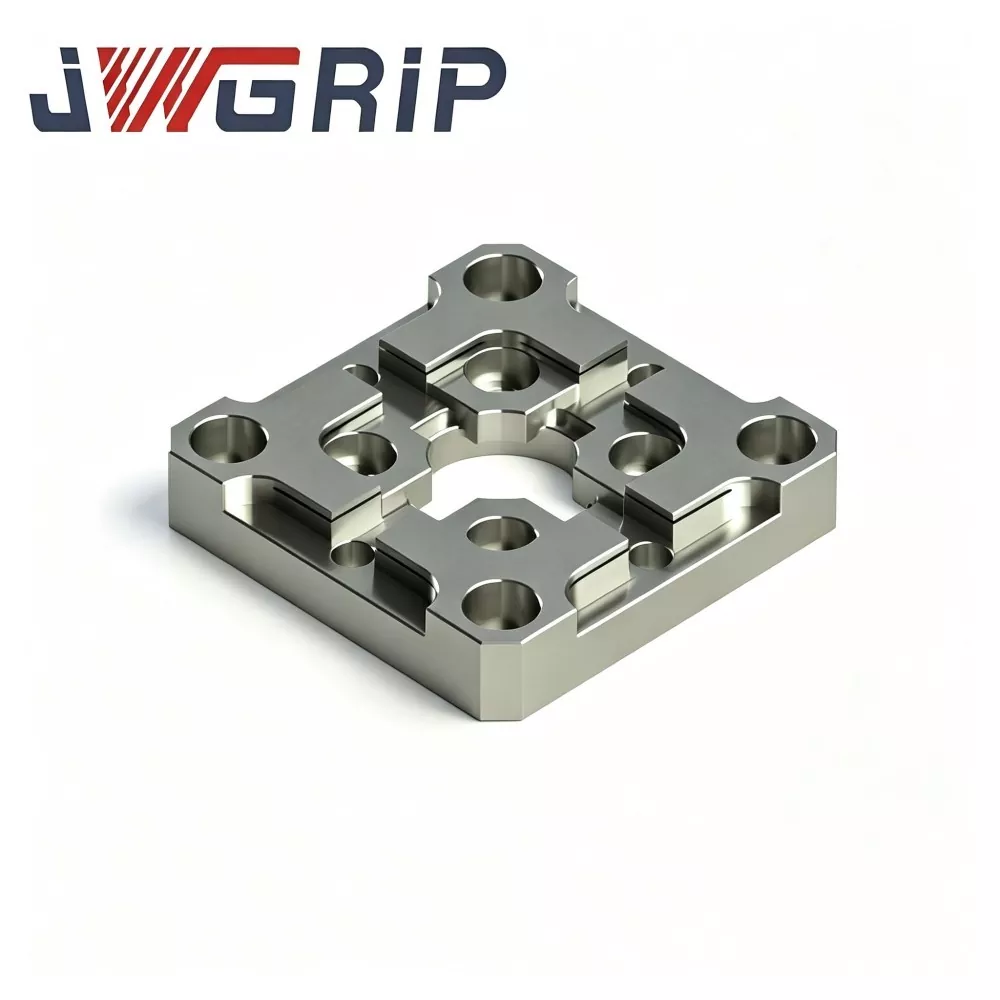
R-Typ 70x70 EDM-Zentrierplatte
JWGRIP ist der professionelle Hersteller und Lieferant von R-Typ 70x70 EDM-Zentrierplatten in China und bietet Direktlieferung ab Werk sowie maßgeschneiderte Strukturmodifikationen, um den unterschiedlichen Anforderungen an das Layout von EDM-Vorrichtungen gerecht zu werden. Dabei handelt es sich um eine hochpräzise integrierte Benchmark-Vorrichtung zur Elektrodenpositionierung, die speziell für Werkstätten im Senkerodieren-Formenbau optimiert wurde und sich auf schnelle Zentrierung und sich wiederholende Elektrodenpositionierungsaufgaben konzentriert. Es integriert eine spannungsverteilte innere Fasenübergangsstruktur vom R-Typ und eine äußerst stabile Benchmark-Positionierungsleistung in einer einzigen kompakten Einheit und behebt so effektiv scharfen Kantenverschleiß und Referenzdriftfehler herkömmlicher flacher Zentrierplatten.
JWGRIP ist ein professioneller R-Typ-Zentrierplatten Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen