Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R-Typ-Elektrodenhalter von einem vertrauenswürdigen Hersteller für zuverlässige Schweißvorgänge
Als spezialisierter Lieferant von Werkstückhalterungen für R-Typ-ElektrodenhalterJWGRIPproduziert hochstabile Verlängerungsstangen, Spannzangeneinheiten und pneumatische Zugstangenbaugruppen für Formenbauer, EDM-Prozessingenieure und Käufer von Vorrichtungen, die während der Funkenerosion in tiefen Kavitäten mit Elektrodenrundlauf und Vibrationen zu kämpfen haben. Jede Schlüsselkomponente wird einer Spannungsarmbehandlung und einem Präzisionsschliff unterzogen, um Konzentrizitätsfehler bei der Montage verschiedener Graphit- und Kupferelektroden zu minimieren. Dieses Montagezubehör verringert das Wackeln beim Tiefsinken und verbessert die Oberflächengüte komplizierter Formdetails. Neben Elektrodenmontagebaugruppen liefert JWGRIP auchErodierfutter vom Typ Rund EROWA-kompatible Elektrodenspannfutter zum Aufbau einer kompletten Werkzeugkette von der Spannfutterbasis bis zur Elektrodenspitze.
Viele Formenbaubetriebe konzentrieren sich nur auf die Leistung von EDM-Spannfuttern und Funkenmaschinenparametern und ignorieren dabei den direkten Einfluss von Elektrodenmontagekomponenten auf die endgültigen Bearbeitungsergebnisse. Selbst hochwertige Kupfer-Graphit-Elektroden erzeugen deutliche Unrundheit, wenn sie mit minderwertigen Haltern kombiniert werden. Bei der Bearbeitung tiefer, schmaler Formhohlräume führen leichte Vibrationen, die von der Montageposition übertragen werden, zu welligen Seitenwänden, unscharfen Eckenradien und inkonsistenten Funkenstrecken. Durch die Nachbearbeitung defekter Kavitäten werden Elektroden verschwendet, Maschinenlaufzeit verschwendet und die Lieferung der Bestellung verzögert. Viele handelsübliche Allzweck-Montageteile können dem Einfluss von Spritzern der dielektrischen Flüssigkeit und Temperaturschwankungen im EDM-Arbeitstank nicht widerstehen, was nach wiederholtem Elektrodenaustausch zu einer allmählichen Genauigkeitsabweichung führt.
Leistungsunterschiede
Generische Werkzeughalter sind für das Hochgeschwindigkeitsfräsen anstelle von Funkenerosionsumgebungen konzipiert. Sie berücksichtigen kaum den Widerstand dielektrischer Flüssigkeiten, Wärmeschwankungen und die besonderen Klemmanforderungen empfindlicher Graphitelektroden.
Im Vergleich dazu sind R-Typ-Elektrodenhalter vollständig für die Betriebseigenschaften von Senkerosionsmaschinen optimiert. Die R-Typ-Verlängerungsstange für EDM-Elektrodenhalter erweitert die Reichweite für die Bearbeitung tiefer Hohlräume, ohne die Vibration zu verstärken. Die R-Typ-ER32-Spannzange für EDM-Elektrodenhalter bietet eine gleichmäßige Greifkraft in Umfangsrichtung und verhindert, dass spröde Graphitelektroden unter dem Spanndruck reißen. Die pneumatische Zugstange vom Typ R für den EDM-Elektrodenhalter ermöglicht die automatische Fernverriegelung und -entriegelung, was für Arbeitsabläufe beim Hochfrequenz-Elektrodenaustausch geeignet ist. Der R-Typ-CNC-Kalibrierungsblock für die EDM-Werkstückhalterung unterstützt eine schnelle Versatzüberprüfung und verkürzt die Messzeit vor Beginn der Funkenverarbeitung. Angemessen abgestimmte Montageteile sorgen dafür, dass die Elektrodenkonzentrizität auch dann stabil bleibt, wenn weit entfernt vom Futterbezugspunkt gearbeitet wird, und vermeidet vibrationsbedingte Oberflächendefekte an Formhohlräumen.
Reduzierung des Elektrodenabfalls
Graphit- und Kupferelektroden stellen für Formenbaubetriebe einen großen variablen Kostenfaktor dar. Eine schlechte Konzentrizität des Halters und eine instabile Spannkraft beschädigen oft teure Elektroden, bevor überhaupt mit der Funkenbearbeitung begonnen wird. Standardisierte R-Typ-Elektrodenhalter ermöglichen es dem Bediener, die Elektrodenvoreinstellung, das Trimmen und die Offsetmessung außerhalb des Erodiermaschinentanks durchzuführen. Bediener montieren Elektroden auf Verlängerungsstangen oder Spannzangeneinheiten auf externen Messtischen; Nach der Kalibrierung kann die gesamte Baugruppe schnell auf R-Type-EDM-Spannfuttern installiert werden.
Die pneumatische Zugstange macht manuelle Schraubenschlüsselvorgänge überflüssig und verringert das Risiko eines zu starken Anziehens, das zu Rissen in Graphitmaterialien führen kann. Beim Aufbau von Mixed-Mode-Produktionslinien, die manuellen Betrieb und Halbautomatisierung kombinieren, können Benutzer diese Halter mit Positionierungsmodulen des Quick Change Workholding Systems kombinieren und so eine einheitliche Bezugspunktübertragung zwischen Vorstationsmessbänken und Erodiermaschinentischen realisieren. Dieser Arbeitsablauf senkt die Elektrodenausschussrate und reduziert den Zeitaufwand für wiederholte Korrekturen auf der Maschine.
Kernproduktvorteile
Präzise geschliffene Passflächen garantieren eine hervorragende Konzentrizität und unterdrücken effektiv den Elektrodenschlag bei der Funkenerosion in tiefen Hohlräumen.
Verschiedene Strukturformen, einschließlich Verlängerungsstange, ER32-Spannzange und pneumatischer Zugstange, passen sich an kurze Elektroden, Aufgaben mit großer Reichweite und tiefen Kavitäten und automatisierte Produktionsanforderungen an.
Die Oberflächen-Korrosionsschutzbehandlung verhindert die Erosion der dielektrischen Flüssigkeit und verlangsamt die Ansammlung von Rost und Verunreinigungen im EDM-Arbeitstank.
Kompatibel mit gängigen R-Type-Ortungszubehörteilen und unterstützt die schnelle Zusammenarbeit mit Kalibrierblöcken und verschiedenen Arten von Erodierfuttern.
Einführung in das Produktmodul
Die Elektrodenmontagebaugruppen von JWGRIP umfassen mehrere Funktionsmodule für unterschiedliche Elektrodenlängen, Materialien und Automatisierungsgrade.
R-Typ-Verlängerungsstange für EDM-Elektrodenhalter löst das Bearbeitungshindernis tiefer und enger Formhohlräume; Es erweitert den Arbeitsabstand der Elektroden und kontrolliert gleichzeitig die Vibrationsverstärkung innerhalb akzeptabler Grenzen. Die R-Typ-ER32-Spannzange für den EDM-Elektrodenhalter bietet eine gleichmäßige umlaufende Klemmkraft und schützt empfindliche Graphitelektroden vor lokaler Quetschverformung. Die pneumatische Zugstange vom Typ R für den EDM-Elektrodenhalter unterstützt die pneumatische Fernverriegelung und eignet sich für Werkstätten, die einen höheren Automatisierungsgrad anstreben. Der R-Typ-CNC-Kalibrierungsblock für die EDM-Werkstückhalterung dient als zusätzliches Messwerkzeug für die Versatzprüfung und reduziert so den Versuch-und-Irrtum-Ansatz bei der Elektrodeneinrichtung. Alle diese Module gehören zum R-Type EDM Workholding System-Ökosystem. Wenn Werkstätten große Serien von Standardelektroden verarbeiten müssen, können sie passende Einheiten aus EROWA-kompatiblen Elektrodenfuttern auswählen und so einen flexiblen Vorrichtungswechsel zwischen verschiedenen Werkzeugstandards ermöglichen.
Hauptanwendungsszenarien
Diese Elektrodenmontagekomponenten werden häufig in der Formenherstellung für Unterhaltungselektronik, bei der Verarbeitung von Formen für die Innenausstattung von Automobilen, bei der Herstellung von Präzisionsformen für medizinische Geräte und bei der Bearbeitung von Verbundwerkstoffen mit mehreren Elektroden eingesetzt. Sie eignen sich für Senkerodiergeräte für die Bearbeitung tiefer Hohlräume, das Schnitzen kleiner Merkmale und das Ätzen komplexer Texturen. Ganz gleich, ob Sie alte EDM-Geräte aufrüsten oder neue Formenbauzellen bauen: Richtig ausgewählte Halter stabilisieren den Betriebsstatus der Elektroden und senken unnötigen Elektrodenverbrauch. Sie werden häufig von kundenspezifischen Formenfabriken, Werkstätten für Präzisionswerkzeuge und Unternehmen eingesetzt, die hochkomplexe Outsourcing-Aufträge für Formen ausführen.
Praktische Anleitung
Klären Sie zunächst Ihre typische Bearbeitungstiefe: Tiefe, schmale Hohlräume erfordern vibrationsgedämpfte Verlängerungsstangenstrukturen, während flache Formelemente kurze Direktmontagekonfigurationen ermöglichen.
Zweitens bestätigen Sie das Elektrodenmaterial: Graphitelektroden benötigen Spannzangenhalter mit gleichmäßig verteilter Klemmkraft, um Risse zu vermeiden.
Bewerten Sie den Automatisierungsgrad Ihrer Produktion: Werkstätten mit häufigem Elektrodenwechsel können der pneumatischen Zugdeichsel Vorrang einräumen, um eine schnelle Fernverriegelung zu ermöglichen. Werkstätten für manuelle Kleinserien können für einen kostengünstigen Einsatz Kombinationen aus Verlängerungsstange und Spannzange wählen.
Überprüfen Sie vor dem Kauf die Kompatibilität mit Ihren vorhandenen R-Type-Erodierfuttern und Kalibrierungszubehör. Wenn Sie hinsichtlich der Längenauswahl oder der Kombinationsschemata verwirrt sind, können Sie die von JWGRIP veröffentlichten Dimensionsspezifikationsblätter heranziehen, um geeignete Teilenummern nach Elektrodendurchmesser und Überhanganforderung zu filtern.
Wartungstipps
Rückstände von dielektrischer Flüssigkeit, Kohlenstoffstaub und feines Graphitpulver sammeln sich nach einer langfristigen EDM-Produktion auf den Passflächen an. Um die ursprüngliche Positionierungsgenauigkeit beizubehalten, ist eine regelmäßige Reinigung der Spannzangenbohrungen, Stangenkegel und Verbindungsflächen der Zugstange unerlässlich. Vermeiden Sie übermäßige mechanische Einwirkungen während der Elektrodeninstallation. Starke Stöße verformen präzisionsgeschliffene Kegelflächen und führen zu einem dauerhaften Verlust der Konzentrizität. Tragen Sie nach der Reinigung ein Korrosionsschutzöl auf, insbesondere bei Geräten, die längere Zeit im Leerlauf stehen. Der termingerechte Austausch abgenutzter Spannzangen verhindert eine ungleichmäßige Spannkraft, die teure Elektroden beschädigen könnte. Durch standardisierte tägliche Wartungsgewohnheiten bleibt die Lokalisierungsleistung dieser hochpräzisen Montagebaugruppen langfristig erhalten und die Leistung Ihrer Senkerodiermaschine über Tausende von Produktionszyklen hinweg stabil.




- View as
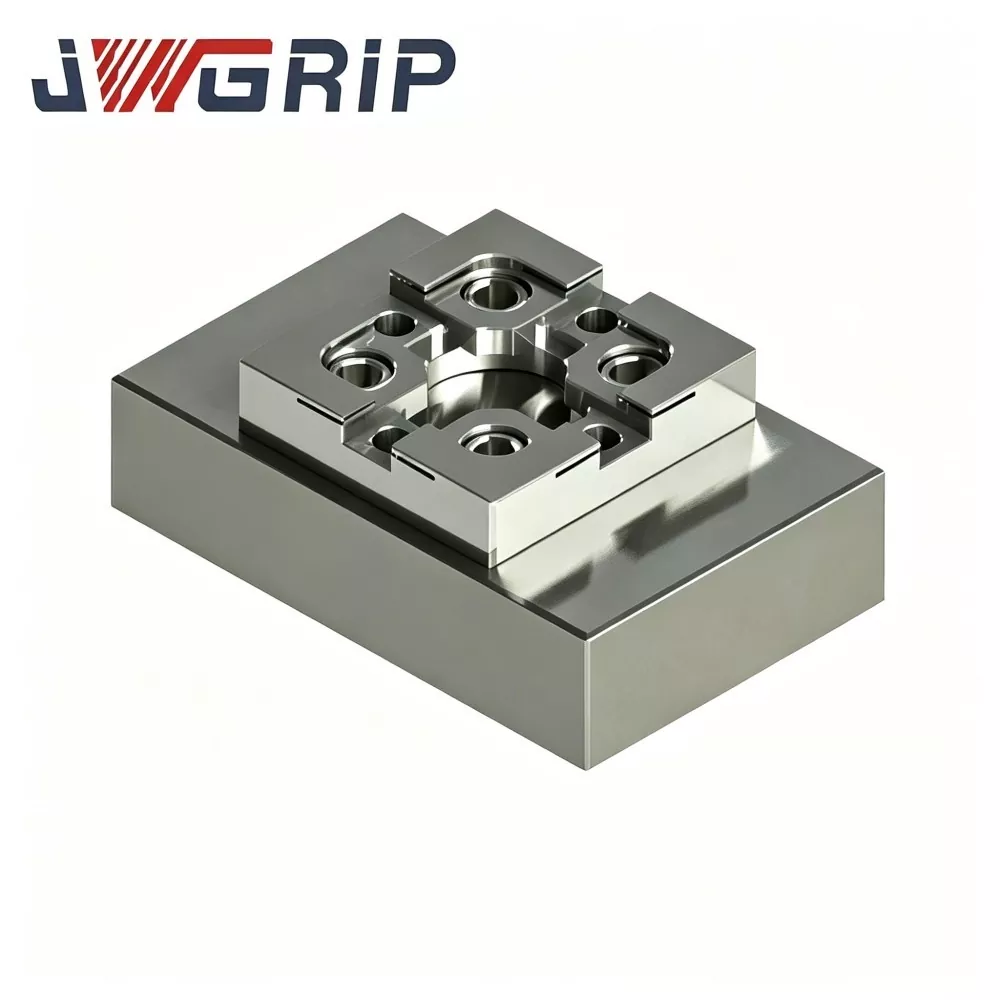
R-Typ CNC-Kalibrierblock für die EDM-Werkstückhalterung
JWGRIP, ein zuverlässiger, direkt ab Werk tätiger und professioneller Exporteur von Präzisions-EDM-Werkstückhalterungszubehör, liefert hochpräzise R-Typ-CNC-Kalibrierungsblöcke für EDM-Werkstückhalterungen, Großaufträge und zeichnungsbasierte kundenspezifische Projekte. Dieser Kalibrierblock besteht aus stabilisiertem Werkzeugstahl mit spannungsarmer Alterung, mehrseitigem CNC-Fräsen und ultrapräzisem Oberflächenschleifen und behält bei häufigen Temperaturschwankungen und wiederholtem Sondenkontakt eine stabile geometrische Toleranz bei. Die einzigartige abgerundete Referenzecke vom R-Typ verringert das Risiko von Verschleiß durch scharfe Kanten und liefert wiederholbare Koordinatenversatzdaten.
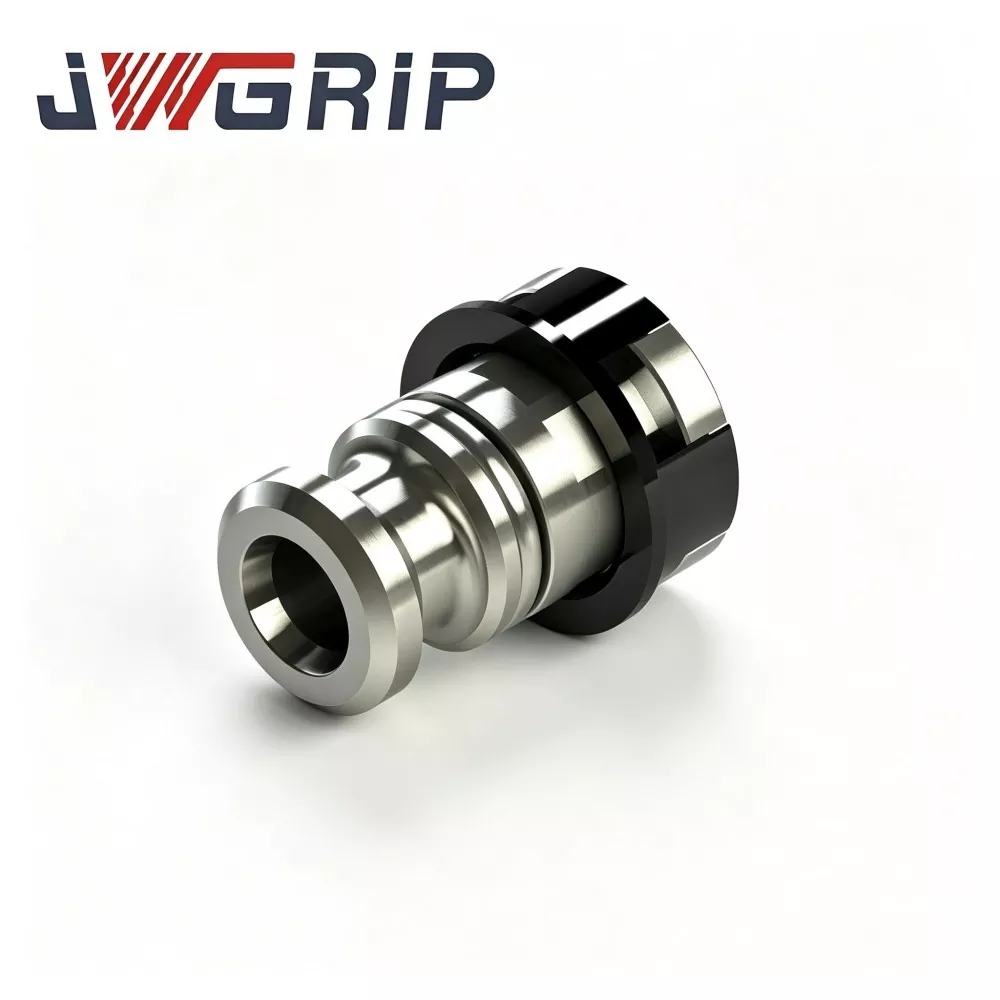
Pneumatische Zugstange vom Typ R für EDM-Elektrodenhalter
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen R-Typ-Zugstangen für EDM-Elektrodenhalter in China, mit Standardspezifikationen vollständig auf Lager und der Annahme globaler Großbestellungen für automatisierte intelligente Formenwerkstattprojekte. Es handelt sich um eine hochzuverlässige integrierte pneumatische Zugkomponente, die speziell für unbemannte automatisierte Senkerodier-Produktionslinien entwickelt wurde. Es integriert eine optimierte spannungsausgeglichene Kraftübertragungsstruktur vom R-Typ und eine hochharte mechanische Korrosionsschutzleistung in einem einzigen Gerät, wodurch Spannungsdämpfung, lokale Spannungskonzentration und leichte Verschleißfehler herkömmlicher Zugstangen mit geradem Körper vermieden werden.

R-Typ ER32 Spannzange für EDM-Elektrodenhalter
JWGRIP ist der professionelle Hersteller und Lieferant von ER32-Spannzangen vom Typ R für EDM-Elektrodenhalter in China und bietet Fabrikdirektlieferungen und einen ausgereiften OEM-Modifikationsservice für globale Unternehmen, die Senkerodierformen herstellen. Es handelt sich um ein leistungsstarkes EDM-spezifisches elastisches Spannzubehör, das speziell für die Arbeitsbedingungen bei der Funkenerosionsbearbeitung optimiert wurde. Durch die Integration einer optimierten Kraftausgleichsstruktur vom R-Typ und einer hochpräzisen elastischen Spannleistung in einer einzigen Einheit werden die häufigen Mängel gewöhnlicher Allzweck-Spannzangen wie ungleichmäßige Spannung und leichte Präzisionsdämpfung behoben.

R-Typ-Verlängerungsstange für EDM-Elektrodenhalter
JWGRIP ist der professionelle Hersteller und Lieferant von R-Typ-Verlängerungsstangen für EDM-Elektrodenhalter in China und bietet einen maßgeschneiderten Maßänderungsservice mit mehreren Standardspezifikationen, die vollständig auf Lager sind. Es handelt sich um eine professionelle, hochpräzise EDM-Werkzeugerweiterungskomponente, die speziell für komplexe Bearbeitungsszenarien bei der Bearbeitung von Senkkörpern in Form und mit tiefen Hohlräumen entwickelt wurde. Es vereint ein hochsteifes Strukturdesign und eine hochpräzise koaxiale Positionierungsleistung in einem einzigen integrierten Stabkörper und löst so perfekt das Problem des unzureichenden Arbeitshubs von Standardelektroden bei der Bearbeitung tiefer Hohlräume.
JWGRIP ist ein professioneller R-Typ-Elektrodenhalter Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen