Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





Pneumatische Zugstange vom Typ R für EDM-Elektrodenhalter
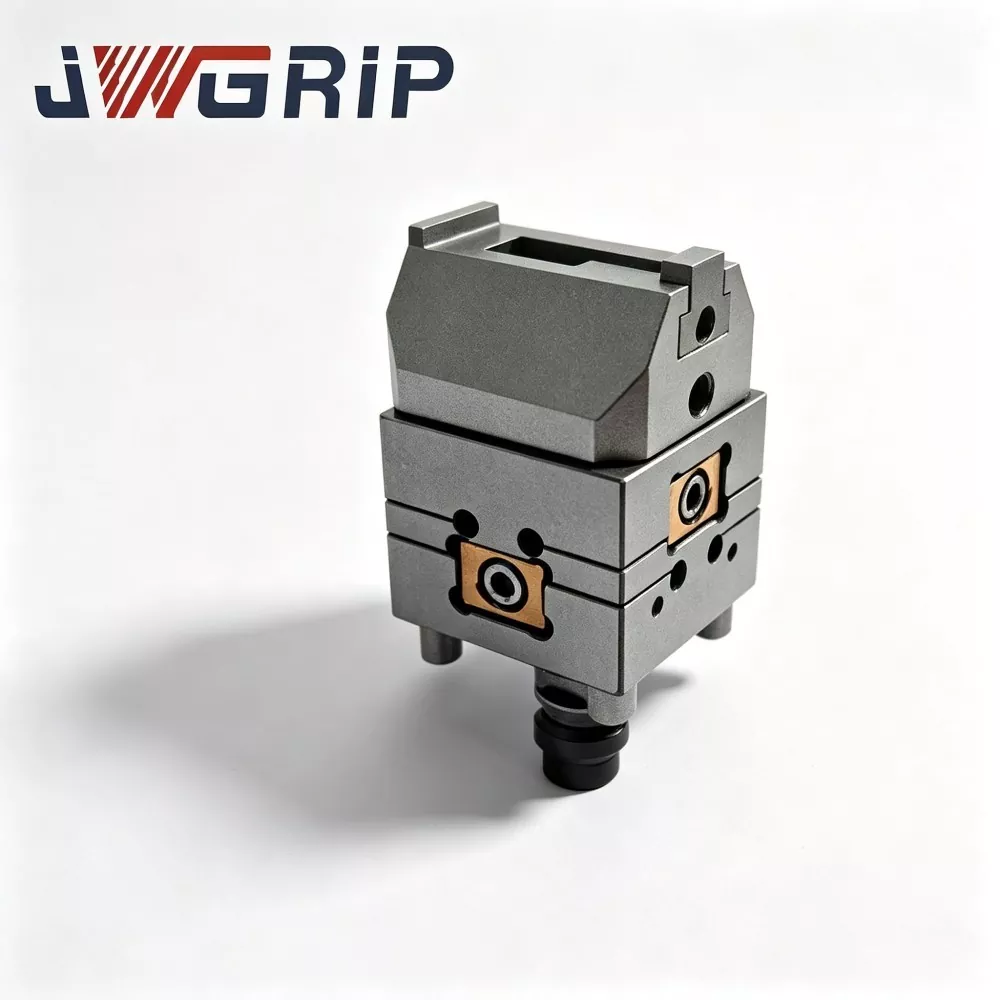
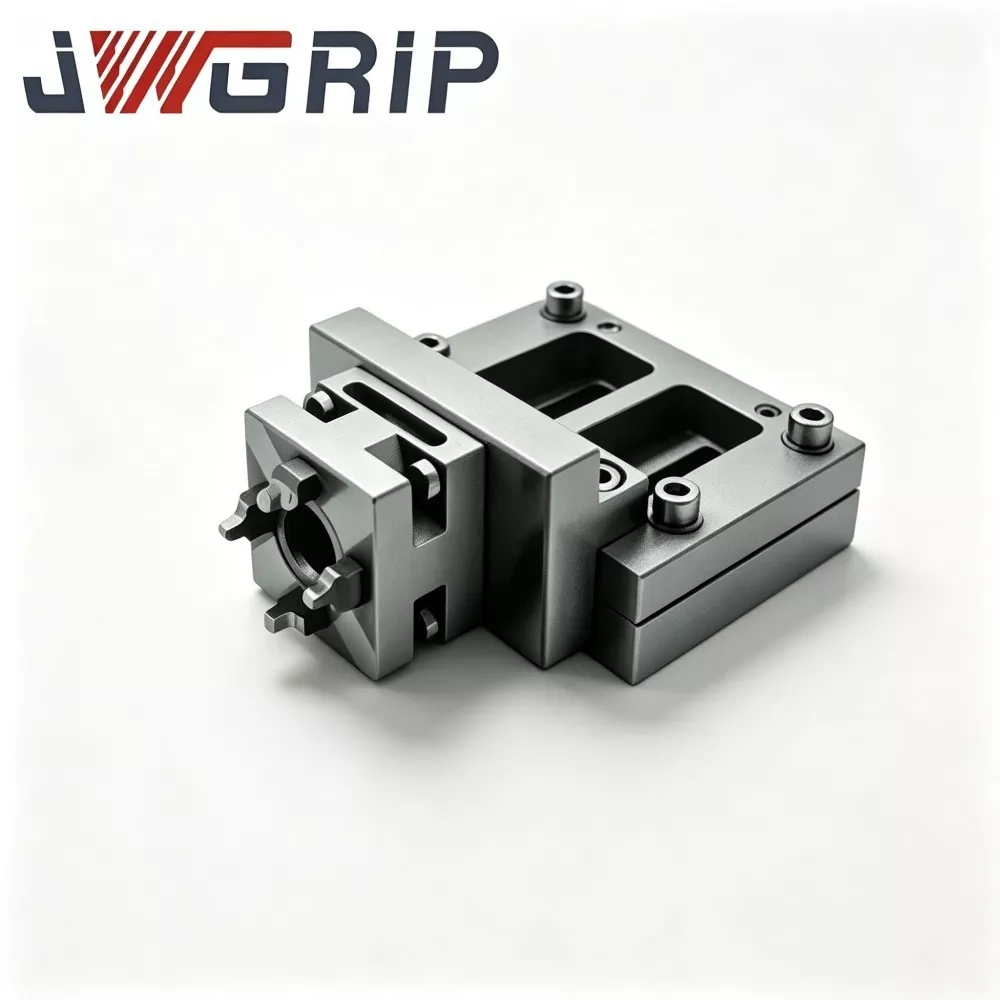
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen R-Typ-Zugstangen für EDM-Elektrodenhalter in China, mit Standardspezifikationen vollständig auf Lager und der Annahme globaler Großbestellungen für automatisierte intelligente Formenwerkstattprojekte. Es handelt sich um eine hochzuverlässige integrierte pneumatische Zugkomponente, die speziell für unbemannte automatisierte Senkerodier-Produktionslinien entwickelt wurde. Es integriert eine optimierte spannungsausgeglichene Kraftübertragungsstruktur vom R-Typ und eine hochharte mechanische Korrosionsschutzleistung in einem einzigen Gerät, wodurch Spannungsdämpfung, lokale Spannungskonzentration und leichte Verschleißfehler herkömmlicher Zugstangen mit geradem Körper vermieden werden.
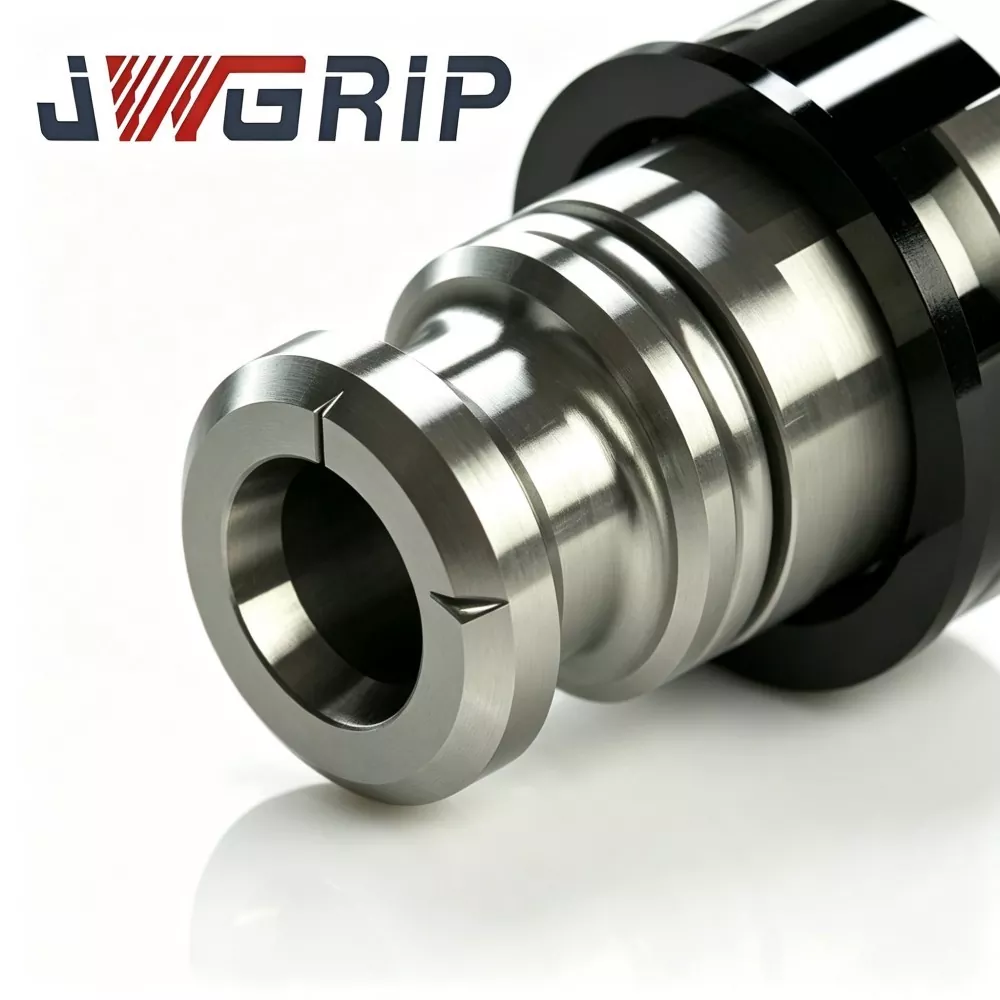
Diese fortschrittliche pneumatische Zugstange vom Typ R ist aus hochfestem legiertem Stahl gefertigt, der durch hochpräzises Schleifen und professionelle Oberflächenbehandlung mit Stickstoffhärtung verarbeitet wurde und sich durch hervorragende Oberflächenhärte, Abriebfestigkeit und Erosionsbeständigkeit durch dielektrische Flüssigkeiten auszeichnet. Die verbesserte R-Typ-Kraftübertragungsstruktur sorgt für eine gleichmäßige Spannungsverteilung bei wiederholten Spann- und Lösezyklen, wodurch der Ermüdungsverschleiß der internen Komponenten effektiv reduziert und Zugkraftdrift vermieden wird, die durch langfristigen hochfrequenten pneumatischen Betrieb und EDM-Impulsvibrationen verursacht wird.
Die pneumatische Zugstange vom Typ R für den EDM-Elektrodenhalter sorgt für eine stabile und konstante Zugspannung während der gesamten unbemannten Massenproduktion, minimiert die Mikroverschiebung der Elektrode und die Funkenstreckenabweichung und verbessert die Konsistenz der Bearbeitung der Formhohlraumoberfläche erheblich. Es verkürzt effektiv die Zykluszeit für den Elektrodenwechsel, reduziert manuelle Eingriffe und Ausfallzeiten bei der Gerätekalibrierung.
Es ist weit verbreitet für intelligente Lights-Out-EDM-Fertigungswerkstätten einsetzbar und unterstützt die Standard-Chargenlieferung sowie kundenspezifische OEM-Modifikationen von Zugkraftparametern, Gewindeabmessungen und Montageschnittstellen und bietet stabile und hocheffiziente Kernverbindungslösungen für automatisierte EDM-Produktionszellen.
Schwachstellen in der Produktion
Moderne Werkstätten für den Formenbau ohne Beleuchtung stoßen auf typische Engpässe, die durch gewöhnliche pneumatische Zugstangen verursacht werden:
Nach Tausenden von automatischen Zyklen schwankt die Zugkraft und es besteht die Gefahr, dass sich die Elektrode lockert. Vorzeitiger Verschleiß interner Teile führt zu häufigen Produktionsstillständen wegen Wartungsarbeiten.
Eine schlechte Korrosionsschutzleistung der Oberfläche führt zum Verklemmen von Bauteilen nach längerem Eintauchen in die dielektrische EDM-Flüssigkeit. Unerwartete Unterbrechungen unterbrechen die unbeaufsichtigte Bearbeitung und verursachen Ausschuss bei Werkstücken mit komplexen Hohlräumen.
JWGRIP optimiert die pneumatische Zugstange vom Typ R für diese realen Herausforderungen vor Ort:
1. Der Körper aus hochfestem legiertem Stahl wird präzise geschliffen und durch Gasnitrieren gehärtet, wodurch die Oberflächenhärte, die Verschleißfestigkeit und die Korrosionsbeständigkeit gegenüber dielektrischen Flüssigkeiten verbessert werden.
2. Die verfeinerte Kraftübertragungs-Übergangsschulter vom R-Typ verteilt die mechanische Belastung bei wiederholten Klemm- und Lösehüben neu, verringert die Ermüdung interner Komponenten und verlängert die Lebensdauer.
3. Sorgt für eine gleichmäßige Zugspannung über kontinuierliche automatische Zyklen hinweg, minimiert die Verschiebung der Elektrodenpositionierung und sorgt für konsistente Funkenerosionsergebnisse.
4. Gut abgestimmt auf gängige automatische EDM-Elektrodenhalterbaugruppen, vereinfacht den Arbeitsablauf beim Elektrodenwechsel und reduziert manuelle Eingriffe.
5. Zeichnungsbasierte OEM-Modifikationen für Spannungsparameter, Gewindeabmessungen und Montagestrukturen unterstützen personalisierte Anforderungen an automatisierte Zellen.
Arbeitsmechanismus
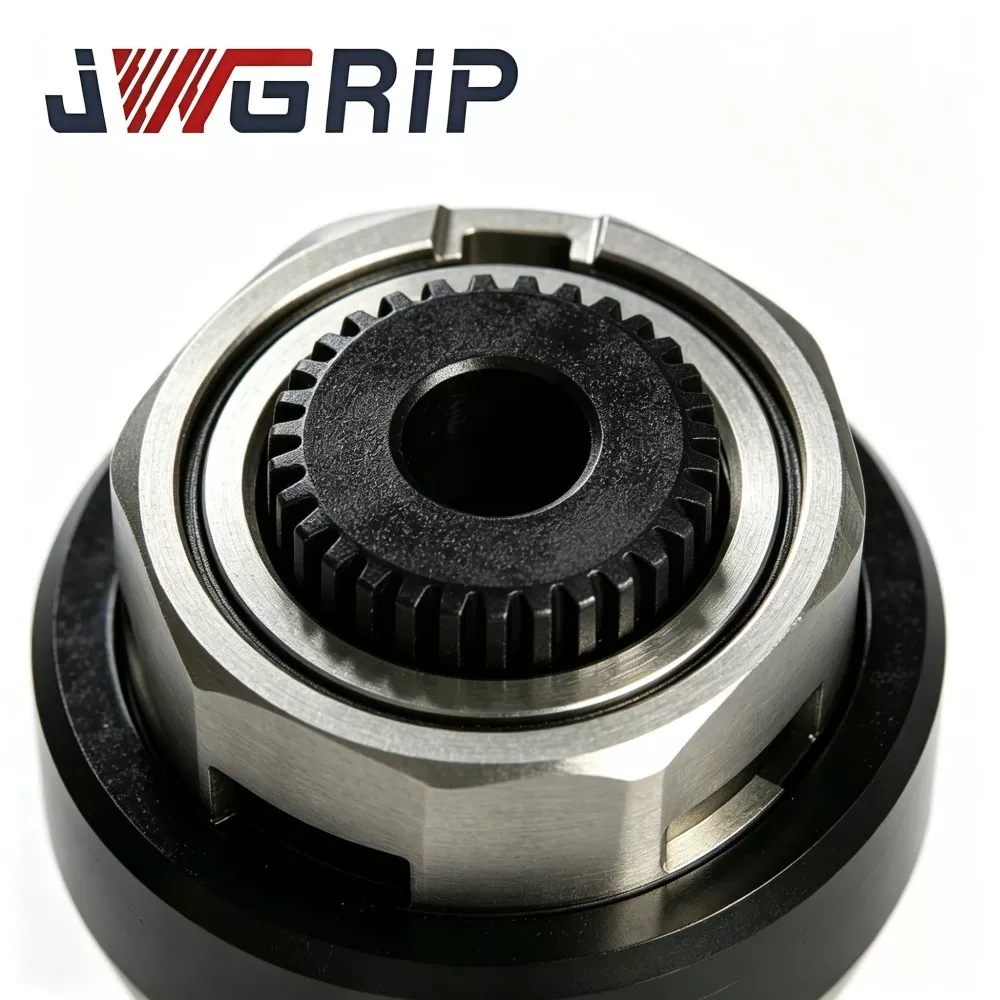
Die pneumatische Zugstange vom Typ JWGRIP R verbindet den pneumatischen Antriebszylinder mit dem inneren Verriegelungsmechanismus des EDM-Elektrodenhalters und wandelt den linearen Zylinderschub in eine axiale Zugspannung zur Elektrodenklemmung um:
1. Vorwärts-Drucklufteingang → Zughub: Die abgerundete R-Schulter überträgt die Axialkraft gleichmäßig auf die internen Verriegelungskomponenten des Halters, drückt die Spannzangenbaugruppe zusammen und klemmt den Elektrodenschaft fest.
2. Entlüftung in umgekehrter Richtung → Rückwärtsbewegung: Die Vorspannung wird gelöst, die Spannzange öffnet sich zum Entfernen der Elektrode.
Kernstrukturelle Verbesserung vom R-Typ:
Herkömmliche Zugdeichseln mit gerader Schulter erzeugen bei zyklischer Einwirkung starke Spannungsspitzen; Mikroverformungen sammeln sich an und verändern die Ausgangszugkraft.
Die abgerundete Übergangsschulter vom R-Typ verteilt die Belastung auf eine größere Kontaktfläche und verlangsamt die Ermüdungsverformung des Deichselkörpers und der Gewindeverbindungen. Eine stabile axiale Spannung kann auch nach Hunderttausenden Klemm-Löse-Zyklen in einer teilweise mit Dielektrikum überfluteten Umgebung aufrechterhalten werden.
Technische Leistungen
1. Spannungsverteilungs-Übergangsschulterkonstruktion vom R-Typ. Das speziell abgerundete Schulterprofil vermeidet Spannungskonzentrationen in spitzen Winkeln. Bei gleichem Luftdruck verringert sich der lokale Spannungswert im Vergleich zu herkömmlichen Zugdeichseln mit gerader Schulter um etwa 27 %. Das Risiko von Gewinderissen und die Möglichkeit einer Mikroverformung des Gehäuses werden erheblich verringert.
2. Oberflächenhärtungsbehandlung durch Gasnitrieren. Das Substrat aus hochlegiertem Stahl wird einem präzisen Gasnitrierungsprozess unterzogen. Die Oberflächenhärte erreicht HV 850-950. Hervorragende Verschleißfestigkeit und Korrosionsbeständigkeit gegenüber dielektrischen Flüssigkeiten eignen sich auch für langfristiges teilweises Eintauchen in EDM-Arbeitstanks.
3. Genau kalibrierte, stabile Zugkraftabgabe. Jede fertige Einheit wird individuell kalibriert. Innerhalb des Nennluftdruckbereichs wird die Zugkraftschwankung innerhalb von ±5 % kontrolliert. Zuverlässige Spannung verhindert Elektrodenlockerung bei hochenergetischer Impulsentladung für die Bearbeitung tiefer Kavitäten.
4. Hochpräzises Gewinde und Montagebezugspunkt. Gewindeabschnitt und Montagebezugsfläche sind präzisionsgeschliffen. Koaxialität zwischen Gewinde und Zugstangen-Hauptkörper ≤0,004 mm. Die exzentrische Belastung während der Hin- und Herbewegung wird eliminiert, wodurch der zusätzliche Abrieb an passenden Innenkomponenten des Halters verringert wird.
5. Breite Kompatibilität mit automatischen EDM-Haltern. Passend für die meisten handelsüblichen automatischen EDM-Elektrodenhalterbaugruppen. Beim Nachrüsten sind nur geringfügige mechanische Anpassungen erforderlich; Ein vollständiger Austausch des Haltersatzes ist nicht zwingend erforderlich.
6. Flexible OEM-Kapazität für kundenspezifische Modifikationen Für spezielle Retrofit-Projekte unterstützt der OEM-Service die Anpassung von Gewindespezifikationen, Gesamtlänge, R-Schulterabmessung und Nennzugkraftschwelle gemäß Kundenzeichnungen oder physischen Mustern.
7. Validierte Ermüdungsbeständigkeit bei langen Zyklen Jede Produktionscharge führt einen beschleunigten Ermüdungstest durch, bei dem automatische Elektrodenwechselzyklen simuliert werden. Qualifizierte Muster überstehen nicht weniger als 300.000 Pull-Release-Zyklen ohne offensichtliche Leistungseinbußen.
Betriebsspezifikationen
Selbst die hochwertige pneumatische JWGRIP R-Typ-Zugstange für den EDM-Elektrodenhalter altert ohne ordnungsgemäße Wartung in der Werkstatt schnell. Praktische Do-and-Don't-Regeln werden aus umfangreichen After-Sales-Aufzeichnungen zusammengefasst.
Korrekte tägliche Wartungsroutinen
1. Halten Sie die Druckluftquelle trocken und sauber. Installieren Sie eine Luftfilter-Reglereinheit, um das Eindringen von Wasserdampf und Ölschlamm in die beweglichen Räume zu verhindern.
2. Sichtprüfung alle 7–10 Arbeitstage: Überprüfen Sie die Gewindeoberfläche und die R-Schulter auf Kratzer, Korrosion oder Mikrorisse.
3. Tragen Sie während der regelmäßigen Überholung des Halters ein spezielles Korrosionsschutzfett für Erodierwerkzeuge auf die Gleitsitzzonen auf. Gewöhnliches Allzweckschmiermittel kann sich in der dielektrischen Flüssigkeit auflösen und darf nicht verwendet werden.
4. Wenn die Maschine die Produktion länger als eine Woche einstellt, ziehen Sie die Zugdeichsel aus der untergetauchten Zone zurück und führen Sie einen Rostschutz durch.
Operationen sind unbedingt zu vermeiden
1. Nennluftdruck überschreiten: Langfristiger Eingangsdruck über 0,7 MPa erzeugt Überspannung und verursacht dauerhafte Verformung an R-Schulter und Gewindeabschnitten.
2. Ohne Luftfilterung laufen lassen: Feuchtigkeit und Verunreinigungen beeinträchtigen die Passabstände und führen zu Blockaden der Zugstange.
3. Erzwungener Zusammenbau mit Hammer oder Schlagwerkzeugen: Stöße zerstören die koaxiale Genauigkeit; Unsichtbare Mikrorisse dehnen sich unter zyklischer Belastung aus und führen zu einem plötzlichen Ausfall.
4. Weiterlaufen, nachdem eine Anomalie der Zugkraft festgestellt wurde; kann zum Abfallen der Elektrode und zum Absturz des Formhohlraums führen, was zu kostspieligem Werkstückausschuss führt.
Kernkompetenzen im Wettbewerb
Die meisten konkurrierenden pneumatischen Deichseln verfügen über eine einfache gerade Schulterstruktur ohne spannungsoptimierten R-Übergang und führen nur eine grundlegende Maßprüfung durch, statt einen unabhängigen Ermüdungszyklus-Stichprobentest durchzuführen.
1. Strukturelle Lücke: Die Zugdeichseln von Mitbewerbern mit gerader Schulter konzentrieren die Belastung auf scharfe Ecken. Ermüdungsversagen tritt nach 80.000–150.000 Zyklen auf. JWGRIP R-Typ abgerundeter Übergang verteilt Spannungen; Qualifizierte Proben bestehen ≥300.000 Pull-Release-Zyklen.
2. Lücke bei der Oberflächenbehandlung: Viele Hersteller wenden nur konventionelles Abschrecken ohne Nitrieren an; Teile korrodieren bei Kontakt mit der Dielektrikumflüssigkeit schnell. Unsere Gasnitrierungsschicht verbessert die Verschleißfestigkeit und den Korrosionsschutz unter teilweisen Eintauchbedingungen erheblich.
3. Prüfnorm-Lücke: Viele Lieferanten prüfen lediglich die Maße. JWGRIP implementiert eine Stück-für-Stück-Zugkraftkalibrierung sowie einen stichprobenartigen beschleunigten Ermüdungstest, um versteckte Mängel vor dem Versand zu erkennen.
4. Lücke beim kundenspezifischen Service: Zahlreiche Fabriken liefern nur feste Standardgrößen. Unterstützt durch exportorientierte Produktionskapazitäten realisiert der OEM-Service von JWGRIP nicht standardmäßige Schnittstellen-Redesigns für Retrofit-Projekte für EDM-Maschinen spezieller Marken.
Verpackungsspezifikationen
● Einzelverpackung: Jede qualifizierte pneumatische Zugstange vom Typ JWGRIP R wird gründlich gereinigt, mit Rostschutzöl besprüht und in einem stoßfesten, individuellen Werkzeugkoffer aus Kunststoff versiegelt, um Kratzer und Fadenquetschungen beim Transport zu vermeiden.
● Verpackung für Großbestellungen: Umverpackung aus schaumgefülltem Karton für den See- oder Luftfrachtversand.
Logistikoptionen
● Logistik: Zusammenarbeit mit professionellen internationalen Speditionen.
● Angehängte Dokumente: Kopien der Packliste und des Chargenkontrollberichts können der Ladung beigefügt oder als digitale Dateien bereitgestellt werden.
FAQ
F1: Kann die pneumatische JWGRIP R-Typ-Zugstange für EDM-Elektrodenhalter alle Risiken einer Elektrodenlockerung bei der automatischen EDM-Produktion beseitigen?
A1: Diese Zugstange stabilisiert die axiale Zugkraft erheblich, die Lockerung der Elektrode kann jedoch auch auf andere Faktoren zurückzuführen sein: unzureichender/schwankender Luftdruck, stark abgenutzte Spannzange, verformter Elektrodenschaft, verunreinigte Kontaktflächen. Wenn es zu Abrutschen kommt, überprüfen Sie systematisch die gesamte Halterungsbaugruppe, anstatt nur die Deichsel auszutauschen.
F2: Kann ich den Luftdruck über den Nennwert erhöhen, um eine größere Klemmzugkraft zu erzielen?
A2: Nicht empfohlen. Übermäßiger Luftdruck führt zu Überlastung und verursacht dauerhafte Mikroverformungen an der R-Schulter und den Gewindegängen. Selbst wenn die Spannkraft vorübergehend ansteigt, sinkt die Lebensdauer stark und das Bruchrisiko steigt. Wählen Sie ein höherwertiges Modell oder kontaktieren Sie uns für eine OEM-Lösung, wenn eine höhere Zugkraft erforderlich ist.
F3: Unterstützen Sie OEM, wenn die Gewindeabmessungen oder die Gesamtlänge vom Standard abweichen?
A3: Ja. Senden Sie vollständige Zeichnungen oder physische Muster mit klaren Spezifikationen für Gewinde, Gesamtlänge, R-Schulterabmessung, Nennzugkraft und Oberflächenbehandlung. Das Ingenieurteam schließt die Herstellbarkeitsbewertung innerhalb von 12 Arbeitstagen ab und erstellt ein formelles Angebot.
F4: Was ist durch die Garantie abgedeckt?
A4: Hierbei handelt es sich um präzise bewegliche Verbrauchsmaterialien. Die Garantie gilt für herstellungsbedingte Mängel, einschließlich nicht spezifikationsgerechter Koaxialität, nicht konformer Nitrierschicht und Zugkraftabweichung zum Zeitpunkt der Lieferung. Schäden, die durch Überdruckbetrieb, Hammerschlagmontage, verschmutzte Luftquelle und langfristigen Produktionsermüdungsverschleiß verursacht werden, sind von der Garantie ausgeschlossen.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen