Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Hochleistungs-Selbstzentrierungsschraubstöcke der Serie H125 für präzise Werkstückspannung von einem professionellen Hersteller
Als OEM-Hardware-Entwickler für Schwerlast-Zentrierschraubstöcke der H125-Serie, der auf Schwerzerspanung ausgerichtet ist,JWGRIPliefert hochfeste Schraubstockkörper, verstärkte Backensätze und belastungsbeständige Nullpunktschnittstellen für Werkstätten und Ingenieure, die sperrige Werkstücke unter starken Fräsvibrationen bearbeiten. Bei der Massenproduktion kommt die Finite-Elemente-Schlaganalyse zum Einsatz, wobei die tragenden Komponenten verstärkt sind, um hohen Klemmbelastungen standzuhalten. Diese robuste Hardware funktioniert zuverlässig beim Fräsen mit hohem Materialabtrag, wo leichte Schraubstöcke versagen. JWGRIP bietet auchNullpunkt-Palettenserieund selbstzentrierender Schraubstock mit runder Basis für komplette Schwerlast-Spannvorrichtungen für große Rohlinge und Mehrwinkel-Fünf-Achsen-Bearbeitung.
Steifigkeitsbewertung und Anwendungsgrenzen
Viele Maschinenwerkstätten kaufen aus Kostengründen Allzweck-Kompaktschraubstöcke und setzen diese dann zum Schwerzerspanen von dicken Stahlblöcken ein. Unter starker Schneidwirkung und starker Tangentialkraft kommt es bei dünnen Wänden des Schraubstockkörpers zu Mikroverformungen. Eine solche subtile Verformung ist mit bloßem Auge nicht erkennbar, dennoch verschiebt sie die Position des Werkstücks während des Schneidvorgangs allmählich.
Welche versteckten Verluste bringt die Verformung in der Massenproduktion mit sich? Werkstücke weisen ein ungleichmäßiges Aufmaß auf, fertige Oberflächen erscheinen wellig und der Werkzeugverschleiß beschleunigt sich ungewöhnlich. Im schlimmsten Fall kann es passieren, dass Werkstücke in den Backen verrutschen und ein kompletter Teil verschrottet wird. Viele Bediener führen Ausschuss lediglich auf Werkzeugprobleme oder Programmierfehler zurück und ignorieren dabei die Starrheit des Schraubstockkörpers als eigentliche Ursache.
Wie können Sie feststellen, ob ein selbstzentrierender Schraubstock wirklich für anspruchsvolle Bearbeitungsszenarien geeignet ist? Der in den Katalogen angegebene Nennklemmkraftwert ist nur ein Referenzindex. Benutzer müssen auch das Schmiedematerial des Körpers, die Wandstärke der krafttragenden Abschnitte, die Struktur der Synchrongetriebeteile und die Stoßdämpfungsfähigkeit bei intermittierendem Schnittstoß bewerten. Rein hochzählige Klemmkraftparameter können keine stabile Leistung unter realen Schwerschnittbedingungen garantieren.
Können schwere selbstzentrierende Schraubstöcke auch für die 5-Achs-Bearbeitung eingesetzt werden? Einige Benutzer glauben fälschlicherweise, dass Hochleistungshardware für mehrachsige Geräte zu sperrig ist. Moderne, optimierte Hochleistungsstrukturen können Steifigkeit und Körperhöhe ausgleichen, sich an fünfachsige Kippbewegungen anpassen und gleichzeitig die leistungsstarke Spannfähigkeit beibehalten.
Welche praktischen Funktionsunterschiede gibt es bei den einzelnen Modellen dieser Hochleistungsproduktreihe?
Robuster, kompakter, selbstzentrierender Nullpunkt-Schraubstock für die 5-Achsen-CNC-Bearbeitung: Diese kompakte Hochleistungsvariante vereint hohe Spannkraft mit begrenzter Gesamthöhe. Verstärkte interne Getriebekomponenten widerstehen Schnittstößen und die flache Bauweise verringert effektiv das Kollisionsrisiko bei Kippbewegungen des fünfachsigen Drehtisches.
Selbstzentrierender Nullpunkt-Schwerlastschraubstock mittlerer Größe mit harten Backen für das CNC-Fräsen: Optimiert für mittelgroße dicke Metallrohlinge in dreiachsigen Schwerfräs-Arbeitsabläufen. Der verdickte, gussgeschmiedete Körper verbessert die Verformungsschutzleistung erheblich. Gehärtete, integrierte Hartbacken sorgen für festen Halt auf Stahl-, Legierungs- und Edelstahlrohstoffen.
Selbstzentrierender Nullpunktschraubstock mit verlängertem Hub und harten Backen: Bietet einen erweiterten Backenöffnungsbereich bei gleichzeitiger Beibehaltung der vollen Schwerlastleistung. Es verarbeitet massive Rohlinge mit größerer Breite, ohne Einbußen bei der Klemmsteifigkeit hinnehmen zu müssen, sodass für schwere Teile mit variabler Breite kein Wechsel zu größeren separaten Vorrichtungen erforderlich ist.
Schwerlast-Selbstzentrierungsschraubstock mit großem Hub und harten Backen für die Bearbeitung großer Werkstücke:
Diese Produktserie verfügt über einen maximalen Backenweg und wurde speziell für besonders große, schwere Rohlinge entwickelt. Alle krafttragenden Komponenten sind auf das Gewicht massiver Werkstücke und den kraftvollen Frässtoß ausgelegt.
Betriebsrichtlinien
Wie verteilt man die Spannkraft bei dicken, schweren Rohlingen sinnvoll? Vermeiden Sie es, den gesamten Spanndruck nur auf einen lokalen Abschnitt der Backenkontaktfläche zu konzentrieren. Stellen Sie sicher, dass der Rohling vollflächigen Kontakt zu den Arbeitsflächen der Backen hat. Ein teilweiser Punktkontakt erzeugt eine lokale Spannungskonzentration und löst eine Verdrehungsverformung des Schraubstockkörpers aus.
Ist eine höhere Spannkraft für schwere Schnittaufgaben immer besser? Eine zu hohe Spannkraft kann negative Auswirkungen haben. Eine zu große Kraft kann insbesondere bei einigen duktilen Legierungsmaterialien zu einer Druckverformung des Rohlings führen. Benutzer sollten die Spanngröße entsprechend dem Werkstückmaterial, der Rohlingsdicke und der tatsächlichen Schnittkraftschätzung anpassen.
Welche Kontrollen müssen vor Beginn der Zyklen mit starker Zerspanung durchgeführt werden? Überprüfen Sie den Verriegelungsstatus jeder Verbindungsschraube und Nullpunktschnittstelle. Eine lockere Montage macht alle Vorteile einer hochsteifen Schraubstock-Hardware zunichte, selbst wenn der Schraubstock selbst in einwandfreiem Zustand ist.
Anwendungsrichtlinien für Werkzeuge mit gemischten Szenarien
Welche Vorteile bietet die Kombination mit der Zero Point Pallet Series?
Diese robusten Schraubstöcke verfügen über standardmäßige Nullpunkt-Verbindungsschnittstellen. Bediener können das Vorspannen des Werkstücks auf Schwerlastpaletten außerhalb des Maschinenbereichs abschließen und dann einen schnellen Wechsel in einem Schritt auf maschinenseitige Spannfutter durchführen. Dadurch werden aufwändige manuelle Vorrichtungsmontagearbeiten an Maschinentischen erheblich reduziert.
In welcher Situation würden Sie den kombinierten Einsatz zusammen mit dem selbstzentrierenden Schraubstock mit runder Basis wählen?
Wenn Produktionschargen sowohl große, rechteckige, schwere Rohlinge als auch Teile enthalten, die eine Rotationspositionierung in mehreren Winkeln erfordern, werden durch den gemeinsamen Einsatz dieser beiden Kategorien unterschiedliche Spannanforderungen in derselben Werkstatt erfüllt.
Welche Risiken sollten Sie bei der Montage von Schwerlastschraubstöcken auf Vorrichtungsträgern vermeiden?
Berechnen Sie das Gesamtgewicht von Schraubstock und Werkstück. Bestätigen Sie die Tragfähigkeit der Paletten und Grundplatten. Überschreiten Sie niemals den Nennlastwert der unteren Trägerteile. Überladene Paletten führen zu versteckten Sicherheitsunfällen und Positionierungsabweichungen.
Material- und Strukturvorteile
Die Hauptkörper des Schraubstocks bestehen aus integral geschmiedetem legiertem Stahl anstelle von gewöhnlichen Gussrohlingen. Wichtige krafttragende Abschnitte verfügen über eine verdickte Wandkonstruktion. Interne Synchronspindel- und Zahnradsätze werden einer Aufkohlungs-Abschreckbehandlung unterzogen, wodurch die Oberflächenhärte und die Ermüdungsfestigkeit bei wiederholten Spannzyklen unter hoher Belastung verbessert werden.
Jedes fertige Produkt durchläuft vor der Auslieferung einen statischen Hochlast-Klemmtest und eine intermittierende Aufprallsimulationsprüfung. Das kritische Spiel bei der synchronen Bewegung wird streng kontrolliert, wodurch ein asynchroner Backenversatz verhindert wird, der bei starken Schnittvibrationen entsteht.
Der kundenspezifische Modifikationsservice umfasst Komponenten mit verbesserter Kraftübertragung, eine spezielle Backenbreite und ein individuelles Nullpunkt-Schnittstellenlayout für spezielle Anforderungen in der Schwerzerspanung.
Tägliche Wartung
Hochleistungs-Hardware hält weitaus größeren Stoßbelastungen stand als gewöhnliche Schraubstöcke für leichte Beanspruchung. Späne und abrasive Schneidflüssigkeit, die in Synchrongetriebemechanismen gelangen, beschleunigen den Verschleiß der Innenteile. Betreiber müssen regelmäßige Reinigungs- und Schmierungswartungszyklen verstärken. Selbst gut gebaute Schraubstöcke mit hoher Steifigkeit erleiden Synchronbackendrift und versteckte strukturelle Schäden, wenn sich bei langen Produktionsläufen abrasive Schadstoffe in beweglichen Baugruppen ansammeln.




- View as
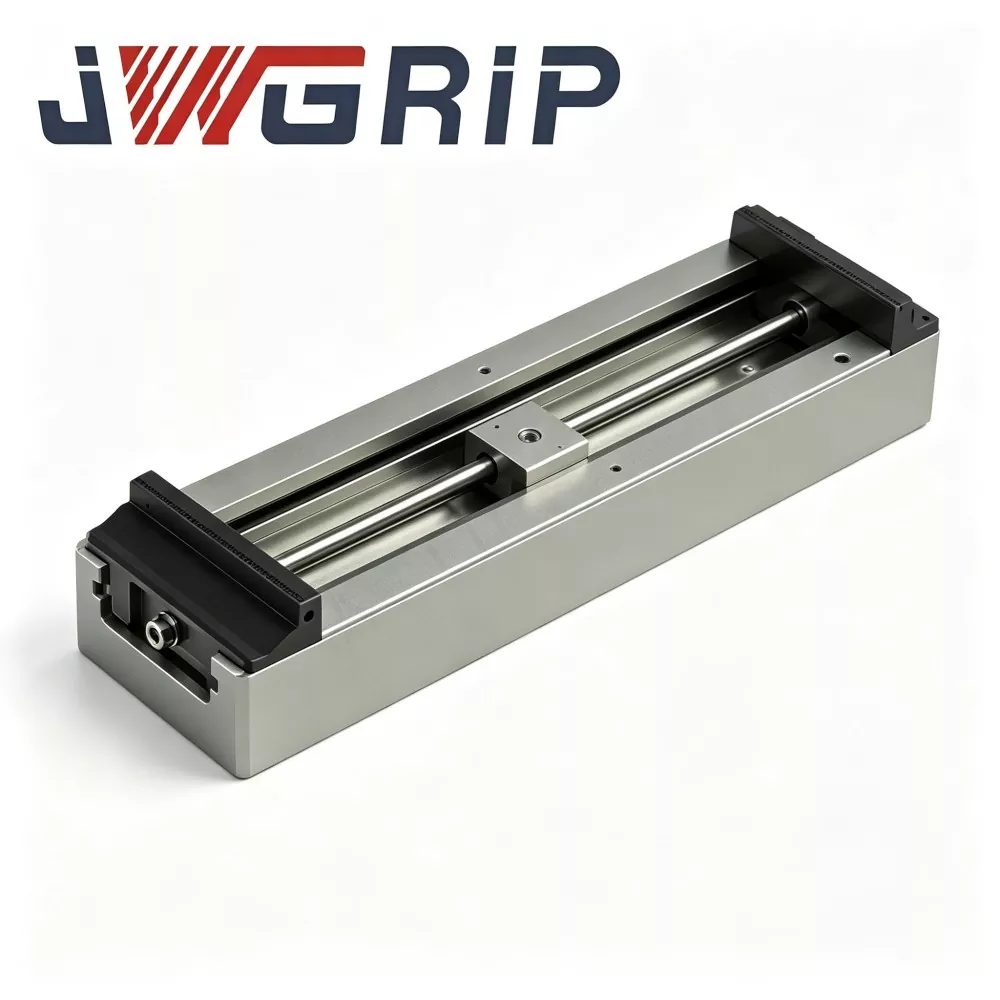
Schwerlast-Selbstzentrierungsschraubstock mit großem Hub und harten Backen für die Bearbeitung großer Werkstücke
JWGRIP ist der professionelle Hersteller und Lieferant von kundenspezifischen selbstzentrierenden Schwerlastschraubstöcken mit großem Hub und harten Backen für die Bearbeitung großer Werkstücke in China. Die Standardspezifikationen sind für eine pünktliche Projektlieferung vollständig auf Lager. Es handelt sich um eine speziell entwickelte integrierte Präzisionsspannvorrichtung, die speziell für die Bearbeitung übergroßer, langdimensionierter und großformatiger Werkstücke in modernen CNC-Werkstätten entwickelt wurde. Durch die Verwendung einer hochwertigen Materialkonfiguration und eines standardisierten integrierten Strukturdesigns integriert es einen erweiterten Spannhub und eine hochsteife Lagerstruktur in einem einzigen Gerät, wodurch die Notwendigkeit einer kombinierten Montage mehrerer separater Vorrichtungen und einer wiederholten Bezugspunktkalibrierung entfällt.
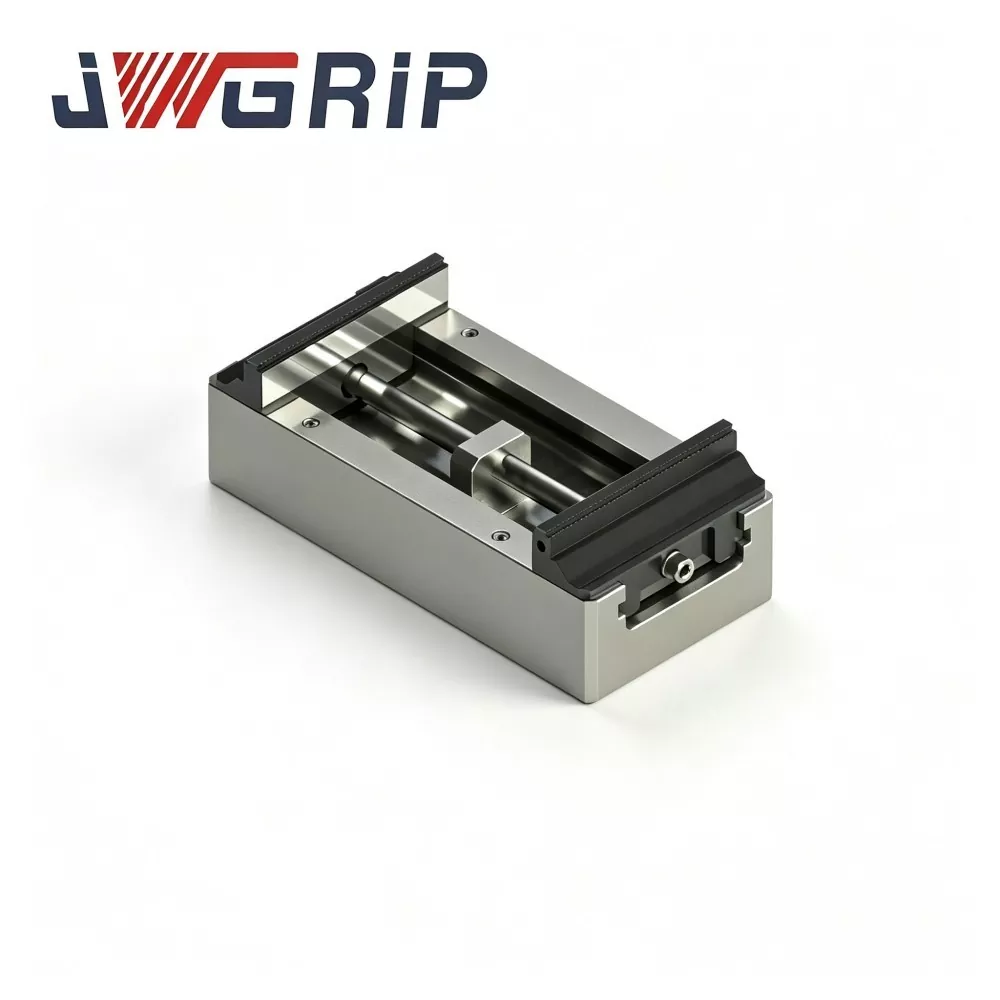
Schwerlast-Nullpunkt-Zentrierschraubstock mit verlängertem Hub und harten Backen
JWGRIP ist der professionelle Hersteller und Lieferant von selbstzentrierenden, selbstzentrierenden Nullpunktschraubstöcken mit verlängertem Hub und harten Backen direkt ab Werk in China. Die Standardprodukte sind für eine schnelle weltweite Lieferung vollständig auf Lager. Es handelt sich um eine neu verbesserte integrierte Nullpunkt-Positionierungsspannvorrichtung, die speziell für vertikale CNC-Bearbeitungszentren sowie 4-Achsen- und 5-Achsen-Verbindungsbearbeitungsgeräte entwickelt wurde. Mit brandneuer struktureller Handwerkskunst und strikter Einhaltung hochwertiger Industriestandards integriert die Vorrichtung eine optimierte Langhub-Übertragungsstruktur und eine standardmäßige Nullpunkt-Schnellwechsel-Andockeinheit als vollständig integriertes Gerät.
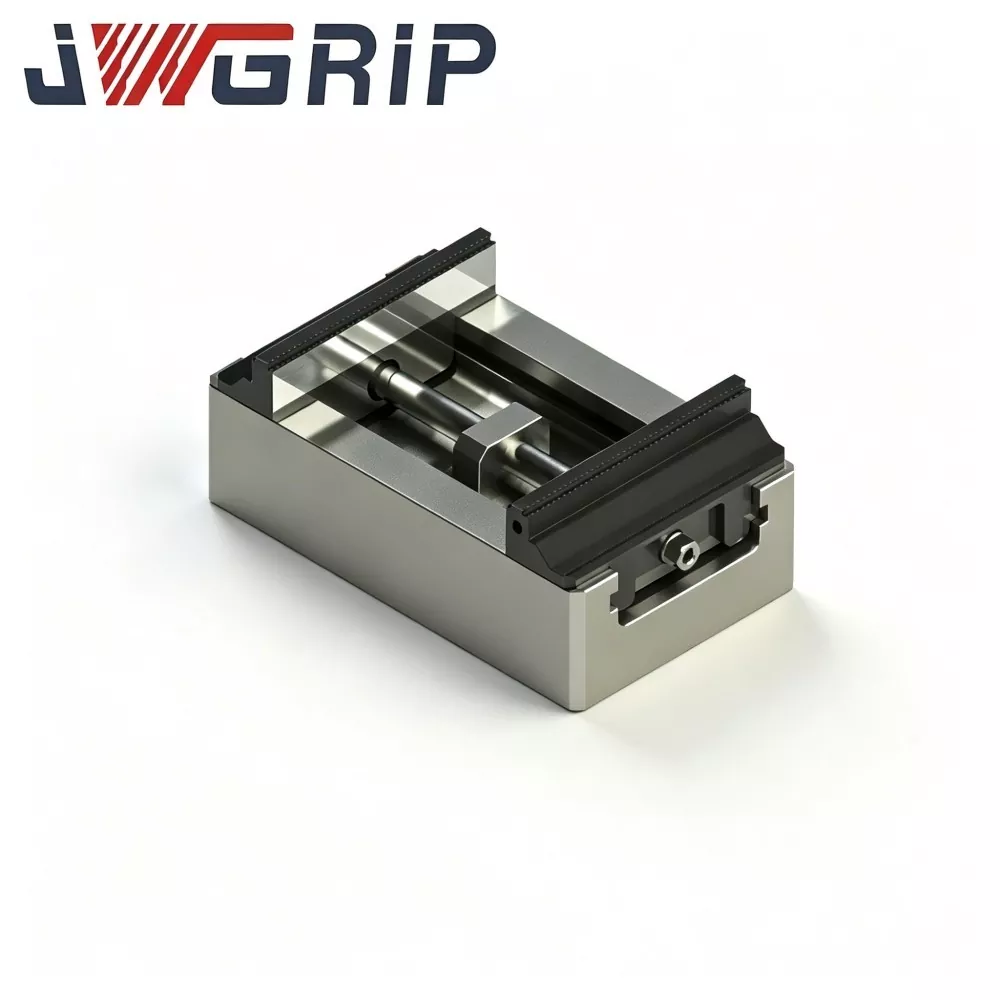
Mittelgroßer selbstzentrierender Nullpunkt-Schwerlastschraubstock mit harten Backen für das CNC-Fräsen
JWGRIP ist der professionelle Hersteller und Lieferant von direkt ab Werk gefertigten und maßgeschneiderten mittelgroßen selbstzentrierenden Nullpunkt-Schwerlastschraubstöcken mit harten Backen für das CNC-Fräsen in China. Es handelt sich um eine neu konzipierte integrierte Nullpunktspannvorrichtung, die speziell für anspruchsvolle CNC-Fräsproduktionsszenarien entwickelt wurde. Diese hochwertige Präzisionsvorrichtung integriert eine mittelgroße, hochbelastbare, synchrone, selbstzentrierende Übertragungsstruktur und eine standardmäßige Dockingeinheit für die Nullpunktpositionierung als komplettes Einzelgerät, sodass kein zusätzliches passendes Zubehör oder eine wiederholte Kalibrierung vor Ort erforderlich ist.
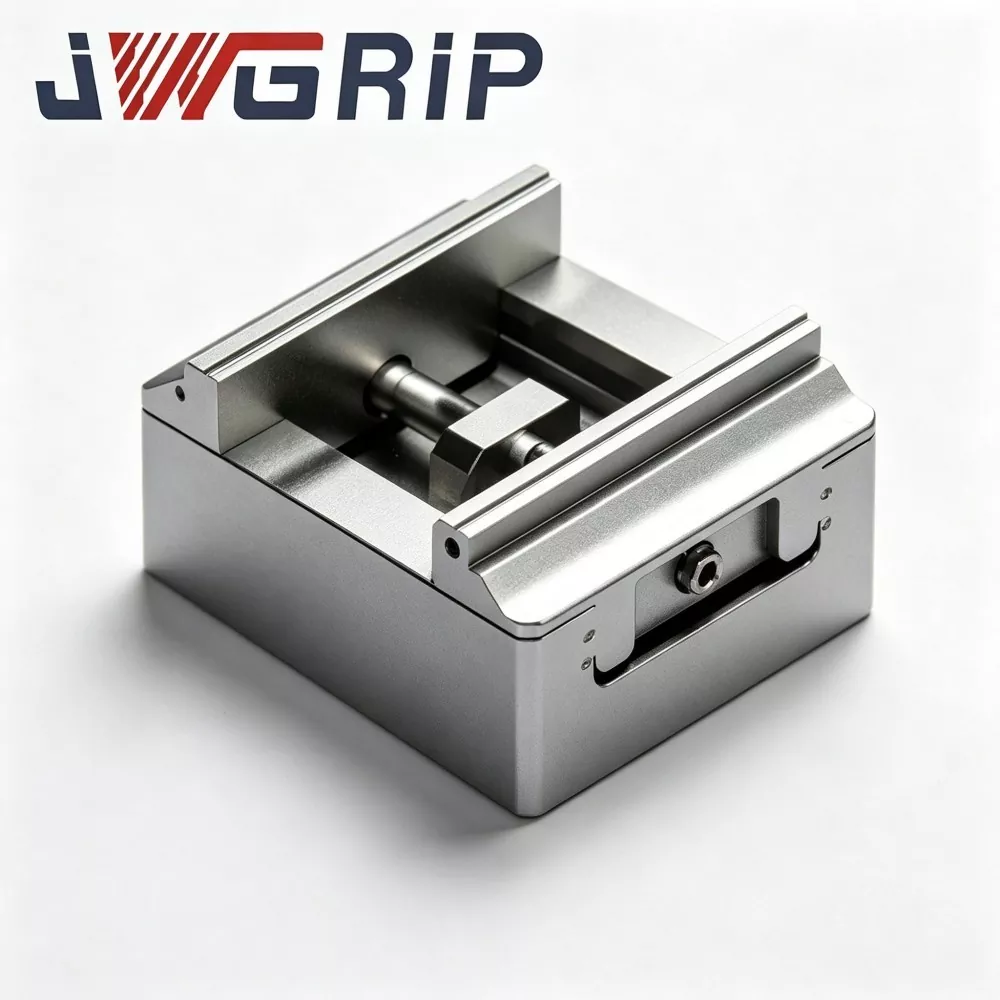
Robuster, kompakter, selbstzentrierender Nullpunkt-Schraubstock für die 5-Achsen-CNC-Bearbeitung
JWGRIP ist der professionelle Hersteller und Lieferant von kundenspezifischen, kompakten, selbstzentrierenden Nullpunkt-Schwerlastschraubstöcken für die 5-Achsen-CNC-Bearbeitung in China, mit Standardmodellen, die für eine schnelle weltweite Lieferung vollständig auf Lager sind. Es handelt sich um eine neu entwickelte, hochsteife integrierte Nullpunkt-Schnellwechselvorrichtung, die professionell auf CNC-Bearbeitungsszenarien mit 5-Achsen-Verbindung zugeschnitten ist. Es kann direkt auf 5-Achsen-Werkzeugmaschinen-Arbeitstischen installiert und befestigt werden und unterstützt die vollständige OEM-kundenspezifische Bearbeitung und nicht standardmäßige Transformation, um sich an die vielfältigen hochpräzisen Bearbeitungsanforderungen globaler industrieller Produktionslinien anzupassen.
JWGRIP ist ein professioneller Selbstzentrierende Hochleistungsschraubstöcke der Serie H125 Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen