Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





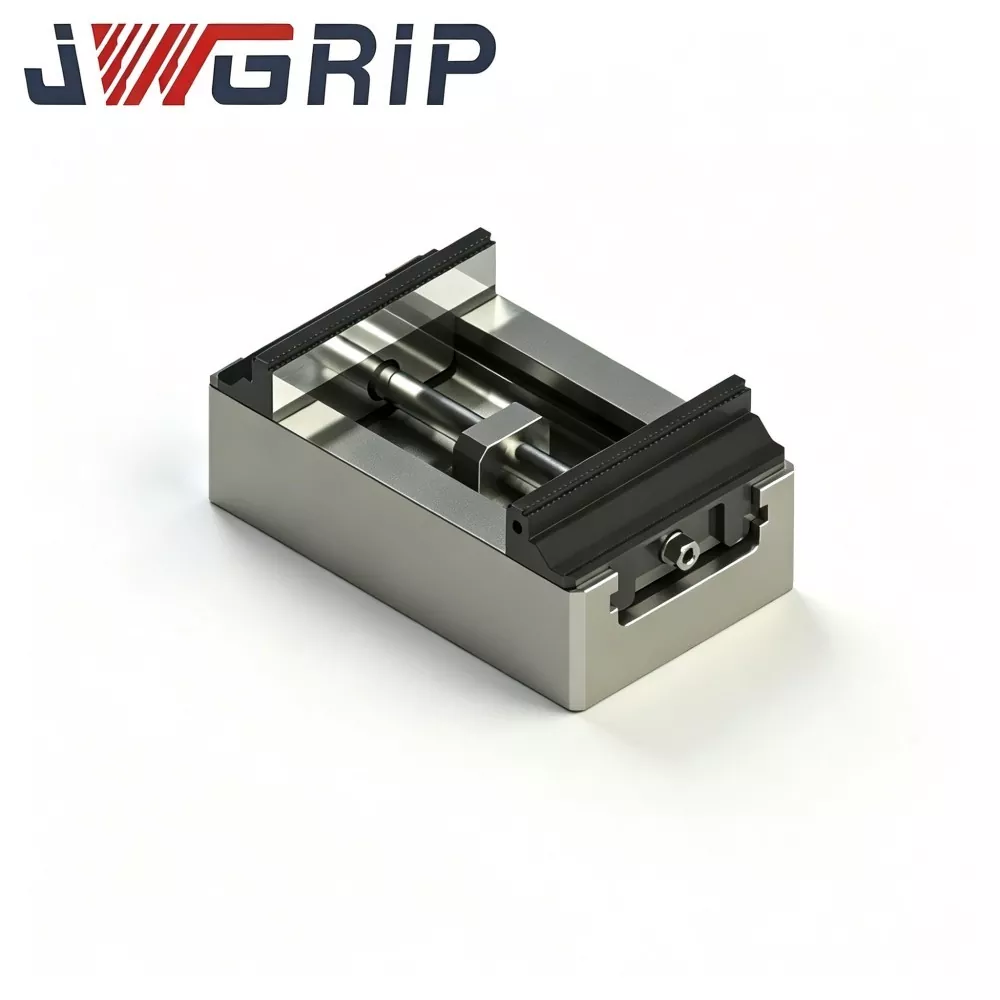
Mittelgroßer selbstzentrierender Nullpunkt-Schwerlastschraubstock mit harten Backen für das CNC-Fräsen
JWGRIP ist der professionelle Hersteller und Lieferant von direkt ab Werk gefertigten und maßgeschneiderten mittelgroßen selbstzentrierenden Nullpunkt-Schwerlastschraubstöcken mit harten Backen für das CNC-Fräsen in China. Es handelt sich um eine neu konzipierte integrierte Nullpunktspannvorrichtung, die speziell für anspruchsvolle CNC-Fräsproduktionsszenarien entwickelt wurde. Diese hochwertige Präzisionsvorrichtung integriert eine mittelgroße, hochbelastbare, synchrone, selbstzentrierende Übertragungsstruktur und eine standardmäßige Dockingeinheit für die Nullpunktpositionierung als komplettes Einzelgerät, sodass kein zusätzliches passendes Zubehör oder eine wiederholte Kalibrierung vor Ort erforderlich ist.
Dieser hochbelastbare, selbstzentrierende Nullpunktschraubstock besteht aus einem Körper aus hochfestem legiertem Stahl und einer hochharten, vergüteten Hartbackenbaugruppe und zeichnet sich durch hohe Leistung, hervorragende Haltbarkeit, hohe Effizienz und benutzerfreundliche Wartung aus. Alle Hauptgehäuse- und Getriebekomponenten werden nach der Grobbearbeitung einer strengen Spannungsarmalterungsbehandlung unterzogen, während kritische Passflächen durch Präzisionsschleifen nachbearbeitet werden, um eine stabile und genaue synchrone Zentrierleistung beim langfristigen Hochlast-Zyklusfräsen zu gewährleisten.
Der Schraubstock ist mit einer vollständig integrierten Standard-Nullpunkt-Andockstruktur ausgestattet und unterstützt die Offline-Voreinstellung von Werkstücken sowie einen schnellen Vorrichtungswechsel, wodurch die Effizienz des Werkzeugwechsels und die Gesamtauslastung der Ausrüstung erheblich verbessert werden. Der mittelgroße selbstzentrierende Nullpunkt-Schraubstock für schwere Beanspruchung mit harten Backen für das CNC-Fräsen bietet eine hervorragende strukturelle Steifigkeit und starke Anti-Verformungsfähigkeit und sorgt für eine gleichbleibende Klemmstabilität und Wiederholgenauigkeit bei der Positionierung, selbst bei starken Stößen beim Grobfräsen. Diese in China hergestellte Vorrichtung ist weit verbreitet für CNC-Fräsprozesse von Formkomponenten, Autoteilen, Hardware-Strukturteilen und technischem Maschinenzubehör geeignet und bietet zuverlässige und standardisierte Präzisionswerkzeuglösungen für globale Kunden in der industriellen Fertigung.
Typische Schmerzpunkte
1. Unzureichende Klemmsteifigkeit und Werkstückrutschen bei starker Frässtoßkraft
2. Degraded repeat-positioning accuracy after long-time heavy-load rough-milling
3. Zeitaufwändige manuelle Kalibrierung während des Gerätewechsels
4. Verformung des Schraubstockkörpers durch schweres Schruppfräsen
5. Schlechte native Kompatibilität mit dem Andocken der Nullpunktpositionierung
In realen Fräswerkstätten zeigen herkömmliche mittelgroße Schraubstöcke beim Schruppfräsen mit schwerem Schnitt offensichtliche Nachteile:
Eine begrenzte strukturelle Steifigkeit führt bei starkem Fräseinfluss zu einer geringfügigen Körperverformung, was zu einem Verrutschen des Werkstücks und instabilen Maßergebnissen führt.
Da keine integrierten Nullpunktschnittstellen vorhanden sind, verbringen die Bediener viel Zeit mit der manuellen Ausrichtung beim Austausch der Vorrichtungen, was zu einer geringeren Gesamteffizienz der Maschine führt.
Bei diesem JWGRIP-Schraubstock bestehen der Hauptkörper und die Getriebekomponenten aus hochfestem legiertem Stahl und werden nach der Grobbearbeitung einer Spannungsarmalterung unterzogen. Kritische Passflächen sind präzisionsgeschliffen, um eine stabile synchrone Zentrierleistung auch bei langfristigen Hochlastzyklen aufrechtzuerhalten. Die integrierte Standard-Nullpunkt-Andockstruktur unterstützt die Offline-Voreinstellung von Werkstücken und den schnellen Vorrichtungswechsel.
Pain-Point-Rezension
Bei der tatsächlichen CNC-Fräsproduktion bestimmen die Steifigkeit der Vorrichtung, die Zentriergenauigkeit und die Nullpunktkompatibilität direkt die Teileausbeute, die Maschinenauslastung und den Produktionszyklus. Das CNC-Fräsen umfasst das Grobfräsen, Halbfertigfräsen und Fertigfräsen. Schweres Schruppfräsen erzeugt eine enorme Schnittwirkung und belastet die Spannvorrichtungen kontinuierlich.
Häufige Mängel herkömmlicher selbstzentrierender Schraubstöcke auf dem Markt:
1. Unzureichende strukturelle Festigkeit für schweres Schneiden
Viele Allzweckschraubstöcke sind für leichte Aufgaben konzipiert. Beim Schruppfräsen unter hoher Belastung führen Mikroverformungen des Schraubstockkörpers und ein vergrößerter Getriebepaarabstand zu Mikroschlupf des Werkstücks, Abweichungen von der Toleranz, Rattermarken auf der Oberfläche und sogar zu komplettem Teileausschuss.
2. Keine integrierte Nullpunkt-Schnellwechselschnittstelle
Jeder Vorrichtungswechsel erfordert eine manuelle Ausrichtung der Messuhr und eine wiederholte Einstellung des Bezugspunkts, was einen enormen Zeitaufwand für die Nebenbearbeitung verursacht. Bei der Produktion von High-Mix- und Low-Volume-Produkten erhöhen häufige Umrüstungen die Debugging-Kosten und schaffen Hindernisse für flexible Automatisierungslinien von FMS.
3. Schlechte Verschleißfestigkeit der Standardbacken
Einige harte Backen sind nicht vollständig abgeschreckt. Kontinuierlicher Frässtoß beschleunigt den Backenverschleiß, verschiebt den Zentrierbezug und erzwingt ein häufiges Nachschleifen der Backen.
4.Vibrationsgesteuerte Verschiebung beim dynamischen Fräsen
Einige mittelgroße Schraubstöcke sind nur für das statische Spannen optimiert und ignorieren Vibrationen durch dynamische Fräskräfte. Ein geringer Werkstückversatz macht es unmöglich, die Anforderungen an die geometrischen Toleranzen beim Fertigfräsen einzuhalten.
5. Schwache Abdichtung gegen Werkstattverunreinigungen
Durch eine einfache Abdichtung können Frässpäne und Kühlmittel in die inneren Getriebebaugruppen eindringen, was den Komponentenverschleiß beschleunigt und die Lebensdauer der Vorrichtung verkürzt. Für das Nullpunkt-Andocken sind zusätzliche Adapterplatten erforderlich, was zu Fehlern bei der Baugruppenstapelung führt und die Genauigkeit der wiederholten Positionierung beeinträchtigt.
6.Einzelbedingungsorientiertes Vorrichtungsdesign
Der mittelgroße selbstzentrierende Nullpunkt-Schwerlastschraubstock JWGRIP mit harten Backen für das CNC-Fräsen ist speziell für die Lösung der oben genannten Engpässe optimiert. Der verstärkte Hochleistungs-Schraubstockkörper widersteht dynamischen Frässtößen. Vollständig gehärtete Hartbackensätze bieten hervorragende Verschleißfestigkeit beim Schruppfräsen. Standardmäßige Nullpunktschnittstellen ermöglichen einen schnellen Gerätewechsel. Das präzise kontrollierte interne Getriebespiel gleicht die Steifigkeit beim Vorfräsen und die Zentriergenauigkeit beim Fertigfräsen aus. Die vollständig geschlossene Dichtung verhindert die Erosion von Spänen und Kühlmittel. Die mittlere Größe sorgt für ein ausgewogenes Verhältnis der Bearbeitungsabdeckung und der Stellfläche für die Tischmontage. Es passt auf die meisten vertikalen CNC-Bearbeitungszentren und Fräsmaschinen für die Formen-, Autoteile-, Hardware- und technische Komponentenbearbeitung.
Komponentenzusammensetzung
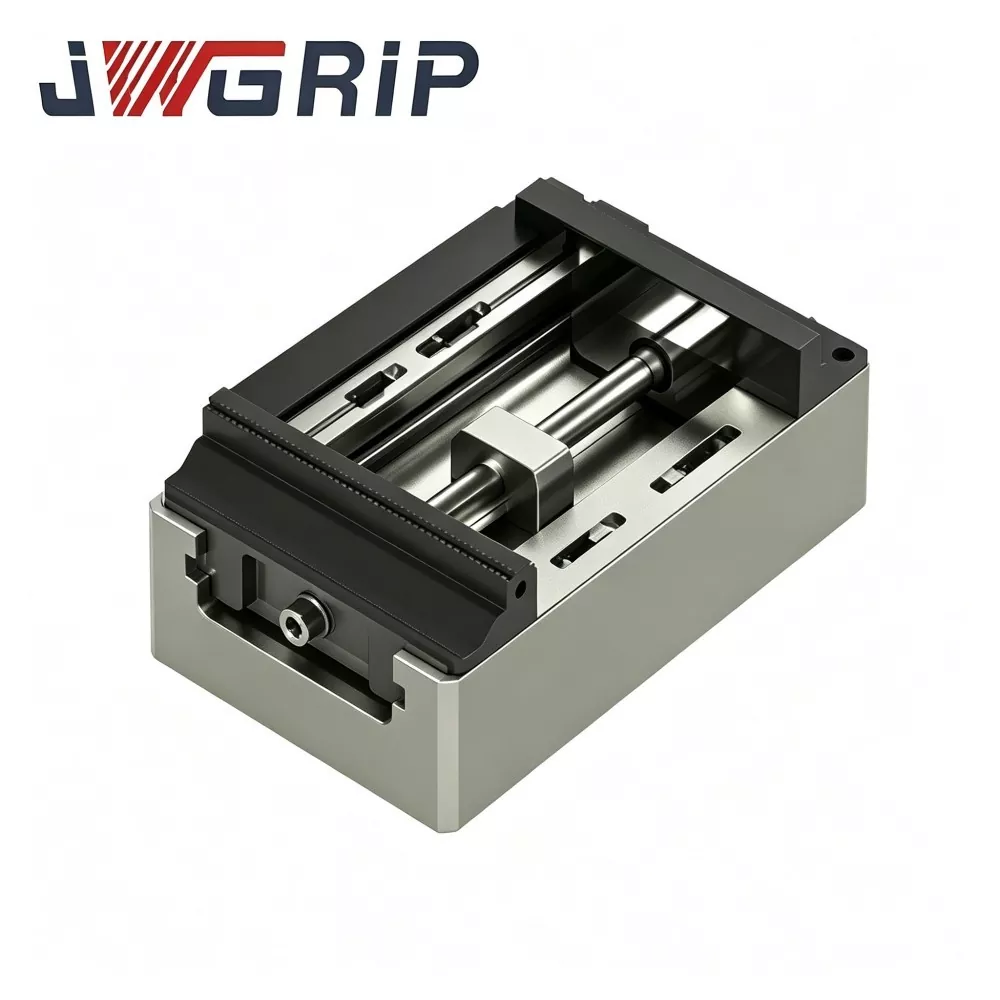
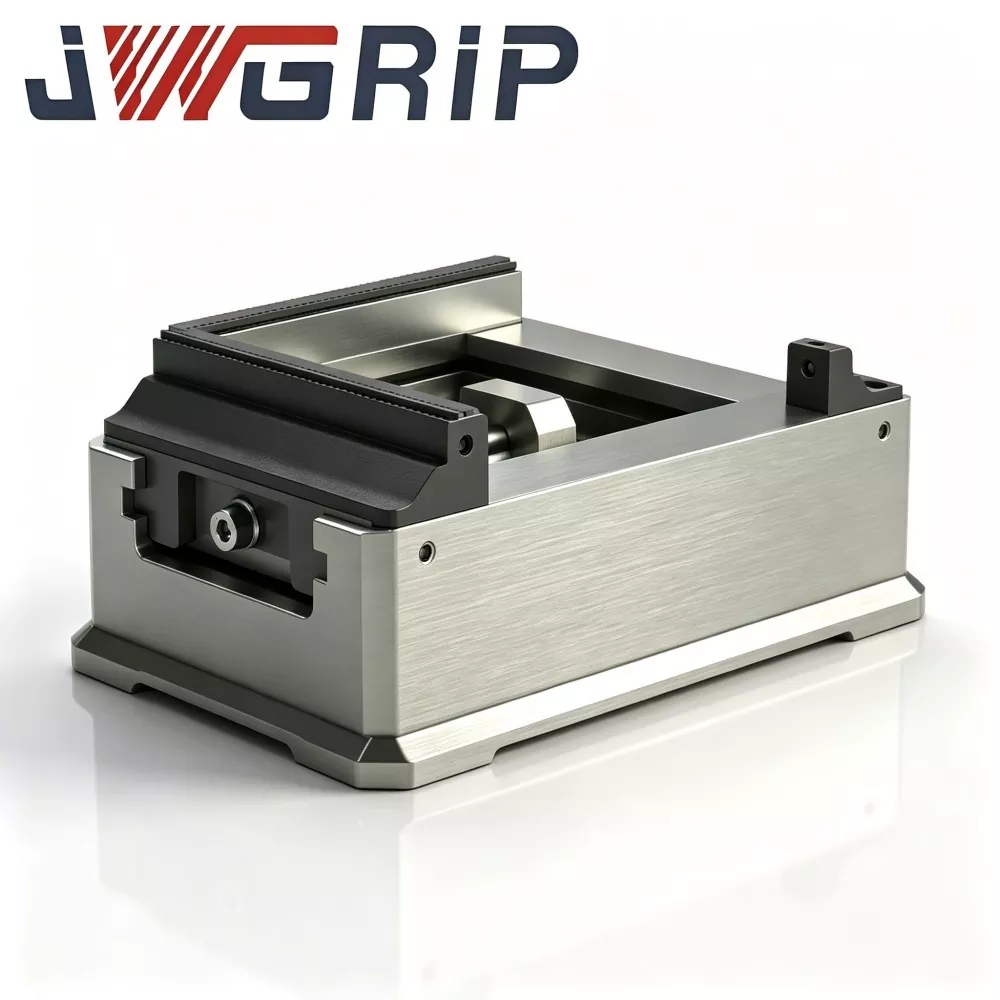
Der mittelgroße selbstzentrierende Nullpunkt-Schraubstock JWGRIP für schwere Beanspruchung besteht aus sechs Kernfunktionsmodulen:
Hochfester, geschmiedeter, spannungsarmer Schraubstockkörper
Hochbelastbares synchrones Zahnstangen-Getriebemodul
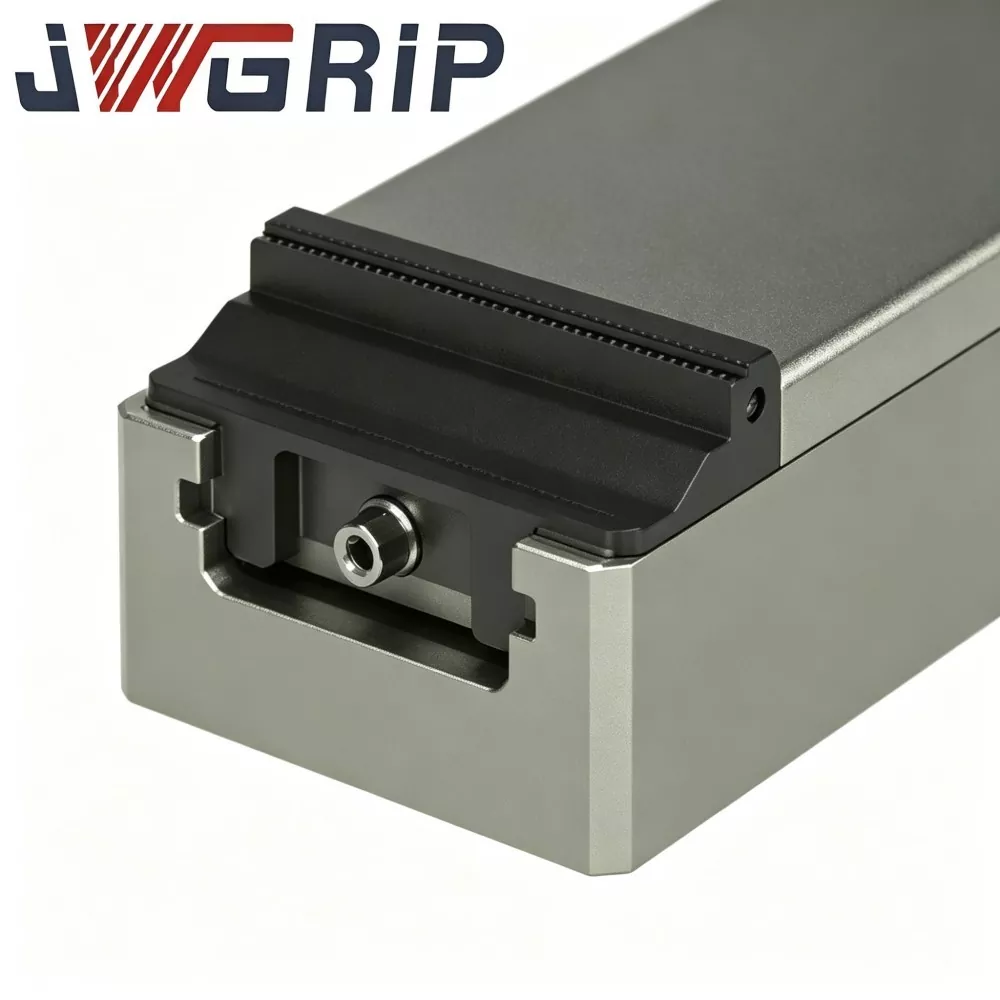
Abgeschreckte, austauschbare Hartbacken
Spezieller Montagesockel für die Nullpunktpositionierung
Vollständig geschlossene, splitter- und kühlmittelbeständige Dichtungsbaugruppe
Mechanismus zur Feineinstellung des Sperrdrehmoments
Der Schraubstockkörper ist einstückig aus hochfestem legiertem Stahl geschmiedet und mit einer mehrstufigen Entspannungsbehandlung bearbeitet, um durch Schmieden und Bearbeitung verursachte Restspannungen zu beseitigen. Es hält dynamischen Belastungen beim Schruppfräsen mit hoher Belastung stand und vermeidet Karosserieverformungen.
Hochbelastbare synchrone Getriebeteile werden gepaart präzise geschliffen und haben ein streng kontrolliertes Spiel, was eine perfekt synchronisierte Öffnungs- und Schließbewegung für zwei harte Backen gewährleistet.
Hartbacken bestehen aus hochhartem legiertem Stahl, sind vollständig vergütet und präzisionsgeschliffen und bieten eine hervorragende Verschleißfestigkeit und Schlagfestigkeit für das Grobfräsen unter schweren Bedingungen. Harte Backen sind unabhängige, abnehmbare Ersatzteile; Abgenutzte Backen können separat ausgetauscht werden, ohne dass die gesamte Schraubstockeinheit ausgetauscht werden muss.
Vollständig geschlossene, abgedichtete Hohlräume blockieren das Eindringen von Frässpänen, Kühlmittel und Metallstaub in die inneren Getriebebaugruppen und eignen sich so für stark verschmutzte Umgebungen in Fräswerkstätten mit hohem Spanaufkommen.
Die Basis verfügt über vorgefertigte Standard-Nullpunktpositionierungsschnittstellen, die ohne zusätzliche Adapterplatten direkt mit gängigen Nullpunktsystemen kompatibel sind.
Arbeitsmechanismen
1.Selbstzentrierender Klemmmechanismus
Das interne Hochleistungs-Synchrongetriebe treibt die harten Links-Rechts-Backen für eine symmetrische Bewegung an. Werkstücke ermöglichen eine automatische Zentrierung ohne manuelle Feinausrichtung, wodurch die Einrichtung von Messuhren entfällt. Nach dem Spannen wird die Werkstückmitte verriegelt, um vom Menschen verursachte Positionierungsfehler zu vermeiden. Hartbacken mit hoher Härte bieten ausreichend Klemmreibung, um der Frässtoßkraft standzuhalten. Die Werkstückposition bleibt beim Schruppfräsen, Vorschlichtfräsen und Schlichtfräsen stabil und garantiert eine gleichbleibende Maßqualität der gefrästen Oberflächen.
2. Verbindungsmechanismus zur Nullpunktpositionierung
Die Schraubstockbasis folgt den gängigen Abmessungsstandards des Nullpunktsystems und kann für eine schnelle Demontage und Montage der Vorrichtung direkt auf Nullpunkt-Grundplatten montiert werden. Die stabile Bezugsgenauigkeit bleibt nach der Installation erhalten. Für den Austausch von Werkstücken oder kompletten Vorrichtungen ist keine wiederholte Bezugspunktkalibrierung erforderlich, wodurch sich die Rüstzeiten erheblich verkürzen. Dieses Design unterstützt die Verbindung zu flexiblen FMS-Fertigungslinien und arbeitet mit dem Be- und Entladen von Robotern zusammen, um ein unbeaufsichtigtes, kontinuierliches CNC-Fräsen für Teile mit mehreren Varianten zu ermöglichen
Kernstärken
1. Mittelgroße Hochleistungskonstruktion gegen dynamischen Frässtoß
Der geschmiedete, spannungsentlastete Schraubstockkörper und die verstärkte Hochleistungsgetriebebaugruppe halten hohen Schnittkräften beim Schruppfräsen stand. Beim Fräsen werden Verformungen des Schraubstockkörpers und eine Vergrößerung des Übertragungsspalts unterdrückt. Ein einziger Schraubstock unterstützt sowohl schweres Schruppfräsen als auch hochpräzises Schlichtfräsen und verringert den Lagerbestandsdruck in der Werkstatt.
2. Vollständig vergütete, austauschbare Hartbacken für hervorragende Verschleiß- und Schlagfestigkeit
Harte Backen werden vollständig abgeschreckt und präzise geschliffen. Die geringe Verschleißrate beim Langzeitfräsen reduziert häufige Wartungsarbeiten nach dem Schleifen. Unabhängige, austauschbare Hartbacken senken den langfristigen Wartungsaufwand.
3.Standard-Nullpunktschnittstellen für schnelle Vorrichtungswechsel
Die Basis passt direkt zu gängigen Nullpunkt-Positionierungssystemen ohne kundenspezifische Adapterplatten. Beschleunigen Sie die Demontage und Montage der Vorrichtung erheblich, eliminieren Sie die zeitaufwändige Ausrichtung der Messuhren und verbessern Sie die Auslastung der CNC-Fräsmaschine für automatisierte FMS-Produktionslinien.
4. Hochpräzises synchrones selbstzentrierendes Getriebe stabilisiert die Fräsabmessung
Das Paar-Ground-Synchrongetriebe sorgt für eine enge Spielkontrolle. Zwei harte Backen bewegen sich synchron. Der Zentrierbezugspunkt bleibt nach dem Spannen stabil und verhindert ein Verrutschen des Werkstücks beim Grob- und Schlichtfräsen, wodurch qualifizierte geometrische Toleranzen gewährleistet werden.
5. Die vollständige Gehäuseabdichtung verlängert die Lebensdauer der Vorrichtung
Beim CNC-Fräsen entstehen große Späne und Kühlmittel. Versiegelte Hohlräume isolieren Verunreinigungen von den Übertragungskammern, um Blockierungen und Präzisionsverluste zu vermeiden. Das langlebige und wartungsfreundliche Design reduziert die Betriebskosten im Werk.
6. Die optimierte Stellfläche passt auf die meisten vertikalen CNC-Arbeitstische
Das mittelgroße, kompakte Hochleistungslayout nimmt nicht übermäßig viel Platz auf dem Tisch ein. Kompatibel mit den meisten vertikalen Bearbeitungszentren, CNC-Fräsmaschinen und 4-Achsen-Rundtischen für Drehfräsaufgaben.
7.Direkte Lieferung ab Werk mit flexibler kundenspezifischer Modifikation
Als Zulieferer bietet JWGRIP strukturelle Anpassungen entsprechend den Maschinenmodellen und Teilemerkmalen des Kunden an: Einstellung des Spannhubs, Modifikation der Basismontagelöcher, Sonderanfertigung von Backen mit Spezialprofil, um individuelle Anforderungen an CNC-Fräsprozesse für verschiedene Hersteller zu erfüllen.
Branchenübergreifende Anwendungsszenarien
1.CNC-Fräsen in der Formenindustrie
Vorfräsen, Halbfertigfräsen und Fertigfräsen für Formeinsätze und Formkerne. Die robuste Struktur widersteht Frässtößen, während die Nullpunkt-Andockung den Formwechsel beschleunigt und die Formdurchlaufzeit verkürzt.
2. Fräsproduktion von Automobilteilen
CNC-Fräsen für Auto-Hardware-Strukturkomponenten, Gusseisenhalterungen und hochfeste Aluminiumlegierungsteile. Garantiert Maßhaltigkeit für massenproduzierte Automobilkomponenten.
3. Verarbeitung von Maschinenbauzubehör
Fräsen von Metallbauteilen und Gusseisenzubehör für Baumaschinen. Die robuste Klemmung eignet sich für Schruppfräsbedingungen mit hohem Materialabtrag.
4.Allgemeines Fräsen mechanischer Hardwareteile
CNC-Fräsen für Stahl- und Gusseisenteile mittlerer Stückzahl, wobei Spannsteifigkeit und Bearbeitungsgenauigkeit in Einklang gebracht werden.
5.3C Hardware-Bearbeitung von Metallkomponenten
Fräsen für hochfeste Strukturwerkstücke aus Aluminiumlegierungen. Die stabile Zentriergenauigkeit gewährleistet enge Maßtoleranzen.
6.FMS flexible automatisierte CNC-Fräslinien
Arbeiten Sie mit dem Be- und Entladeroboter und der Drehung mehrerer Vorrichtungen zusammen, um unbeaufsichtigtes kontinuierliches Fräsen für moderne Smart-Manufacturing-Werkstätten zu realisieren.
Installationsanleitung
1. Reinigen Sie vor der Installation die Montagefläche des CNC-Fräsmaschinentisches und die Kontaktfläche der Schraubstockbasis vollständig. Entfernen Sie Metallspäne, Kühlmittelrückstände und Ölflecken. Fremdkörper auf den Passflächen führen zum Kippen der Vorrichtung und führen direkt zu Maßabweichungen beim Fräsen.
2. Platzieren Sie den Schraubstock so auf dem Tisch, dass die Stiftlöcher ausgerichtet sind. Ziehen Sie die Befestigungsschrauben gemäß den Drehmomentwerten aus dem Maschinenhandbuch fest. Bestätigen Sie die vollständige Verriegelung ohne Schütteln und beenden Sie die Überprüfung des Bezugspunkts, bevor Sie mit dem formalen CNC-Fräsen beginnen.
3. Positionieren Sie das Werkstück im mittleren Bereich der harten Backen. Eine feine manuelle Ausrichtung ist nicht erforderlich. Verriegelungsmechanismus für synchrones Zentrieren und Spannen aktivieren. Spannkraft je nach Werkstückmaterial und Fräsprozess anpassen:
Wenden Sie beim Schruppfräsen eine höhere Spannkraft an, um Schnittstößen zu widerstehen
Wenden Sie beim Fertigfräsen eine mäßige Spannkraft an, um eine Verformung des Werkstücks durch Strangpressen zu vermeiden
4. Führen Sie eine Probeschnittvalidierung durch: Stellen Sie manuell sicher, dass sich das Werkstück nach dem Spannen nicht lockert. Führen Sie einen Leerlaufzyklus der Maschine durch, um die Fräsbedingungen zu simulieren. Starten Sie das formelle Fräsprogramm nur, wenn keine Verschiebung oder Vibration beobachtet wird.
5. Inbetriebnahme mit Nullpunkt-Positionierungsgrundplatte: Kalibrieren Sie die Ausrichtungsgenauigkeit der Fixierstifte, um die Leistung der Vorrichtung bei wiederholter Positionierung zu gewährleisten. Passen Sie bei roboterintegrierten Automatisierungsprojekten die Greifmitte des Roboters an die Zentriermitte des Schraubstocks an, um mechanische Kollisionsschäden zu vermeiden.
Wartungscheckliste
1. Reinigen Sie die Hartbacken-Spannflächen nach jeder Schicht. Entfernen Sie Metallspäne und Schnittrückstände, um einen Spannversatz durch Verunreinigungen zu verhindern.
2. Schmieren Sie die interne Synchrongetriebebaugruppe alle zwei Wochen mit Spezialfett, um eine reibungslose Backenbewegung zu gewährleisten und eine durch langfristige Frässtoßbelastungen verursachte Erweiterung des Übertragungsspalts zu verhindern.
3. Vermeiden Sie heftiges Klopfen gegen harte Backen. Abgenutzte harte Backen können zur Reparatur geschliffen werden; Stark beschädigte harte Backen müssen separat ausgetauscht werden, anstatt den gesamten Schraubstock zu ersetzen.
4.Schützen Sie die Montageflächen der Schraubstockbasis vor Stößen und Kratzern. Tragen Sie bei längerer Ruhelagerung eine Rostschutzbehandlung auf, um die Genauigkeit der Montagedaten zu gewährleisten.
5. Betreiben Sie das Gerät niemals im Überhub- oder Überlast-Klemmzustand, um Verformungsschäden an Getriebekomponenten durch dynamische Fräseinwirkung zu vermeiden.
Fehlerdiagnose und Gegenmaßnahmen
Fehler 1: Maßabweichung des Werkstücks und Oberflächenrattermarken nach dem Fräsen
Ursachen: unzureichende Spannkraft; unzureichende Getriebeschmierung; lose Basisschrauben; harter Backenverschleiß
Lösungen: Klemmkraft moderat erhöhen; Getriebeteile schmieren; Befestigungsschrauben der Basis wieder festziehen; Abgenutzte harte Backen schleifen oder ersetzen.
Fehler 2: Werkstückschlupf und -versatz beim schweren Schruppfräsen
Ursachen: unzureichendes Haltemoment; Metallspäne haften an harten Backenoberflächen; zu großes Getriebespiel
Lösungen: Verriegelungsmoment erhöhen; Vollständig saubere Hartbacken-Spannflächen; Passen Sie das Getriebespiel an, um die Genauigkeit der Synchronbewegung wiederherzustellen.
Fehler 3: Blockieren der Backenbewegung und Backenverschiebung unter Fräslasten
Ursachen: Späne und Kühlmittel dringen in verschlossene Hohlräume ein; unzureichende Fettversorgung; Verschleiß der Getriebekomponenten
Lösungen: Innere Verunreinigungen reinigen; Schmierfett regelmäßig nachfüllen; Überprüfen und ersetzen Sie stark verschlissene Komponenten.
Fehler 4: Reduzierte Wiederholgenauigkeit der Positionierung nach Nullpunkt-Demontage-Montage
Ursachen: Späne an Nullpunkt-Kontaktflächen; Verschleiß des Fixierstifts; Unzureichendes Anzugsdrehmoment der Schraubstockbasis
Lösungen: Positionierungspassflächen gründlich reinigen; Überprüfen Sie den Verschleißstatus des Fixierstifts. Ziehen Sie die Sockelschrauben mit dem üblichen Drehmoment nach.
Verpackungs- und Versandvereinbarung
① Standardmodelle sind für den schnellen Versand von Bestellungen ins Ausland auf Lager.
② Jede Einheit durchläuft vor der Auslieferung eine vollständige Präzisionsprüfung und wird mit präzisen Testberichten und einer Passivierungsoberflächenbehandlung gegen Rost geliefert.
③ Einzelbestellung: Perlbaumwollverpackung plus Hochleistungskarton.
④ Große Exportaufträge: dicke, stoßfeste Massivholzkisten mit Trennpolsterung, die Präzisionsoberflächen vor Kollisionsschäden durch Seefracht schützen.
⑤ OEM-Branding und kundenspezifisch geänderte Bestellungen folgen der ausgehandelten Vorlaufzeit. Spezifikationsdokumente und Prüfberichte liegen jedem Paket bei.
After-Sales-Supportdienste
1. Technische Online-Fernberatung für Installation, Inbetriebnahme und Fehlerbehebung vor Ort.
2. Vollständige Betriebs- und Wartungsdokumentation für jede Bestellung.
3. Kundenspezifische technische Beratung für nicht standardmäßige Hub-, Kiefer- und Basisstrukturmodifikationen.
4. Verschleißteile, einschließlich harter Backen, können separat erworben werden, um sie vor Ort auszutauschen.
Referenz zur Beschaffungsauswahl
Der Kernwert des selbstzentrierenden Nullpunkt-Schraubstocks mittlerer Größe JWGRIP mit harten Backen für CNC-Fräsen liegt in der mittelgroßen, robusten, frässicheren Konstruktion, den verschleißfesten, vergüteten harten Backen, der standardmäßigen Nullpunkt-Schnellwechselfunktion, der Dual-Mode-Kompatibilität für Schruppfräsen und Schlichtfräsen sowie einer hohen Wiederholgenauigkeit bei der Zentrierung.
Es löst Engpässe beim CNC-Fräsen, wie z. B. Herausforderungen bei der Bearbeitung schwerer Schnitte, geringe Effizienz beim Spannvorrichtungswechsel und schwieriges Nullpunkt-Andocken.
Auswahlerinnerungen:
1. Spannhub an maximale Werkstückabmessung anpassen.
2. Die Konfiguration mit harten Backen wird für Werkstücke aus Stahl, Gusseisen und hochfesten Legierungen empfohlen.
3. Standardversionen auf Lager garantieren eine schnelle Lieferung.
4. Wenden Sie sich an unseren maßgeschneiderten Lösungsservice für spezielle CNC-Maschinen und spezielle Prozessanforderungen an Teile.
Direkt ab Werk von JWGRIP, langlebig und pflegeleicht. Ideal für die Beschaffung von Vorrichtungs-Upgrades für CNC-Fräswerkstätten und automatisierte FMS-Linien. Hilft Herstellern, die Teileausbeute zu steigern und den Durchsatz von CNC-Fräsmaschinen zu maximieren.
FAQ
F1: Kann dieser Schraubstock mit 4-Achsen-Drehtischen zusammenarbeiten?
A: Ja. Seine Basis erfüllt die Montagenormen für 4-Achsen-Rundtische und unterstützt die Rotationsfräsbearbeitung. Harte Backen widerstehen den Schnittkräften, die beim Rotationsfräsen entstehen.
F2: Muss ich den gesamten Schraubstock ersetzen, wenn die harten Backen abgenutzt sind?
A: Nein. Harte Backen sind unabhängig austauschbare Ersatzteile, die die langfristigen Wartungskosten erheblich reduzieren.
F3: Wird dieser mittelgroße Hochleistungsschraubstock zu viel Platz auf dem Tisch einnehmen?
A: Nein. Es verfügt über ein mittelgroßes, kompaktes Hochleistungslayout. Es passt auf die Arbeitstische der meisten vertikalen CNC-Bearbeitungszentren und behält gleichzeitig die starke Spannkapazität bei.
F4: Ist der mittelgroße selbstzentrierende Nullpunkt-Schwerlastschraubstock mit harten Backen für das CNC-Fräsen mit den vorhandenen Nullpunkt-Positionierungssystemen der Kunden kompatibel?
A: Die Standardversion passt auf gängige Nullpunktpositionierungsbasen. Für spezielle Nullpunktplatten ist ein kundenspezifischer Modifikationsservice verfügbar.
F5: Kann ein Schraubstock sowohl das Grobfräsen als auch das Schlichtfräsen bewältigen?
A: Ja. Der robuste Schraubstockkörper und die verstärkte Getriebestruktur halten den Stößen beim Grobfräsen stand. Seine Zentrierwiederholgenauigkeit erfüllt die Toleranzanforderungen beim Schlichtfräsen. Ein Schraubstock erledigt die Arbeitsabläufe beim Grobfräsen, Halbfertigfräsen und Fertigfräsen.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Verwandte Produkte
Nachrichtenempfehlungen