Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Professioneller Hersteller von R-Typ-EDM-Aufspannsystemen für Präzisions-EDM-Anwendungen
Als erfahrener Hersteller, der sich auf das R-Type EDM Workholding System spezialisiert hat,JWGRIPentwickelt maßgeschneiderte EDM-Spannfutter, Elektrodenhalter und Zentrierplatten durch unser hauseigenes Forschungs- und Entwicklungsteam. Diese Spannplattform ist eine Schnellwechsel-Werkzeuglösung, die speziell für Senkerodiermaschinen, automatische Elektrodenwechsler und Formenbearbeitung rund um die Uhr entwickelt wurde. Mittlerweile liefern wir auchNullpunkt-Positionierungssystemund Quick Change Workholding System für Ihre umfassenderen CNC-Automatisierungsanforderungen. Senden Sie uns gerne eine Anfrage für ein Angebot und detaillierte Spezifikationen!
Wo geht eigentlich die Elektrodengenauigkeit verloren?
Jeder Formenbau weiß, dass die Qualität der Kavität von der Elektrodengenauigkeit abhängt. Aber Genauigkeit entsteht nicht an der Erodiermaschine – sie entsteht und geht oft schon lange vorher verloren. Die üblichen Verlustpunkte sind: Spannabweichung beim Einsetzen des Elektrodenrohlings auf die CNC-Maschine, Messfehler bei der Inspektion, Verformung bei der Handhabung und Positionsdrift bei jedem Elektrodenwechsel auf dem Erodiertisch.
Viele Werkstätten akzeptieren diese Verluste als „normale Produktionsschwankungen“. In der Realität summieren sie sich: 0,01 mm Versatz beim Spannen, weitere 0,02 mm beim Wechseln, und schon bald stimmt die Kavitätswand nicht mehr mit dem 3D-Modell überein – die Form muss nachgearbeitet werden, die Elektrode muss neu zugeschnitten werden.
Wie verhindern professionelle Formenbaubetriebe diese angehäuften Verluste? Sie verlassen sich nicht allein auf die Fähigkeiten des Bedieners. Sie verlassen sich auf ein Werkstückhaltesystem, das den Elektrodenbezugspunkt von der CNC-Elektrodenmaschine bis zum Erodiertisch identisch hält.
Technologischer Prozess
CNC-Elektrodenbearbeitung: Der Elektrodenrohling wird in einen R-Typ-Elektrodenhalter eingespannt. Da der Halter den Rohling automatisch zentriert, ist die gefräste Elektrode vom ersten Schnitt an konzentrisch zum Bezugspunkt. Bei runden Graphit- oder Kupferelektroden hält die R-Typ-ER32-Spannzange für EDM-Elektrodenhalter den Schaft fest auf der Achse.
Inspektion und Kalibrierung: Die fertige Elektrode fährt mit montierter Halterung zur Messstation. Mithilfe des R-Typ-CNC-Kalibrierungsblocks für die EDM-Werkstückhalterung überprüft der Bediener den Bezugswert schnell, sodass jede Elektrode im nächsten Schritt über eine bekannte und verifizierte Referenz verfügt.
Schrupperodieren: Die Elektrode ist im Spannfutter der Erodiermaschine fixiert. Da das Spannfutter jede Elektrode auf die gleiche Referenz zurückführt, beginnt der Schruppfunke genau dort, wo das Programm ihn erwartet, Zyklus für Zyklus.
Schlichterodieren: Wenn die Schruppelektrode verbraucht ist, fällt die Schlichtelektrode, die auf demselben Halterstandard befestigt ist, auf denselben Bezugspunkt. Kein erneutes Antasten, kein erneutes Nullsetzen, kein Rätselraten. Dadurch gehen Hohlraumwände stufenlos ineinander über und die Verarbeitungsqualität bleibt auch bei Spätschichten konstant.
Kernarbeitsprinzip
Ein R-Type EDM Workholding System ist eine standardisierte Schnellwechsel-Workholding-Plattform für die Senkerodiermaschine. Die R-Serie umfasst Spannfutter, Halter, Verlängerungsstangen, Spannzangen und Zentrierplatten, die alle an einem universellen Bezugspunkt arretieren.
Das Kerndesign trennt das Spannen vom Positionieren: Der Bezugspunkt wird an der Maschine fixiert und der Halter wird in Sekundenschnelle geklemmt oder gelöst. Da alle Komponenten dieselbe Referenz haben, können Elektroden schnell ausgetauscht werden, ohne dass eine erneute Messung oder Nullstellung erforderlich ist.
Aus diesem Grund ist das R-Type-System die Standardwahl für Elektrodenarbeiten in Formenbaubetrieben, automatischen Elektrodenwechslern und Roboter-Erodierzellen.
Praktische Strategien
Wie kann die Umstellung von Minuten auf Sekunden verkürzt werden?
Verwenden Sie für häufiges Wechseln pneumatische Schnellspannfutter. Das pneumatische Erodierfutter R-Type D150 löst und verriegelt mit einem Luftsignal, ideal für Elektroden, die mehrmals pro Schicht gewechselt werden.
Wie hält die Erodiermaschine den Schnitt aufrecht, während Sie die nächste Elektrode vorbereiten?
Montieren Sie die Elektroden auf Ersatzhaltern am Tisch vor und tauschen Sie den Halter dann einfach an der Maschine aus. Mit dem pneumatischen 9-in-1-Erodierfutter vom Typ R-Type können Sie mehrere Elektroden in einem Arbeitsgang vorbereiten, was eine echte Zeitersparnis bei Hohlraumarbeiten mit mehreren Elektroden bedeutet.
Wie kann das System an Ihren bestehenden Arbeitsablauf angepasst werden?
Beginnen Sie mit einem Spannfutter und einem Satz Halter für Ihre häufigsten Elektrodengrößen und erweitern Sie dann Schritt für Schritt die Halter- und Zentrierplattenfamilien.
Wichtige Überlegungen
Bearbeiten Sie große oder kleine Elektroden?
D150- und D100-Spannfutter eignen sich für mittelgroße bis große Elektroden; Kompakthalter mit 54x54 oder 70x70 Zentrierplatten passen auf kleinere Hochpräzisionselektroden.
Manuell oder pneumatisch?
Manuelle Modelle bieten Zuverlässigkeit und niedrige Kosten im Vergleich zu herkömmlichen Erodiermaschinen; pneumatische Modelle bereiten Sie auf die Automatisierung und den robotergestützten Elektrodenwechsel vor.
Planen Sie eine spätere Automatisierung?
Entscheiden Sie sich jetzt für pneumatische Spannfutter und Nullpunktpaletten, damit Ihr zukünftiger Roboter oder Ihre zukünftige Palettenzelle ohne Neukonstruktion angeschlossen werden kann.
Warum JWGRIP wählen?
JWGRIP ist ein professioneller Hersteller von EDM-Werkstückhalterungen. Die Passflächen sind präzisionsgeschliffen und jedes Spannfutter, jeder Halter und jede Zentrierplatte wird vor dem Versand auf Wiederholgenauigkeit geprüft, sodass Komponenten aus verschiedenen Chargen austauschbar bleiben.
Wir liefern komplette R-Typ-Sets – Spannfutter, Halter, Verlängerungsstange, Spannzange und Zentrierplatte – aus einer Hand, wodurch Probleme mit Schnittstellenfehlanpassungen vermieden werden.
Wir unterstützen kundenspezifische Größen und spezielle Geometrien, und unsere Ingenieure helfen Ihnen dabei, Komponenten an Ihr EDM-Maschinenmodell und Ihre Elektrodenroutine anzupassen.
Typische Anwendungsszenarien
Senkerodierbearbeitung für Spritzgussformen, Druckgussformen und Stanzformhohlräume.
Aufeinanderfolgende Erodierbearbeitung mit mehreren Elektroden, die eine Bezugskonsistenz zwischen Schrupp- und Schlichtverfahren erfordert.
Formenverarbeitungswerkstätten bereiten sich auf den Bau halbautomatischer oder vollautomatischer EDM-Produktionszellen vor.
Vorkalibrierungsarbeiten an den Elektroden werden an CNC-Hilfsgeräten durchgeführt.




- View as
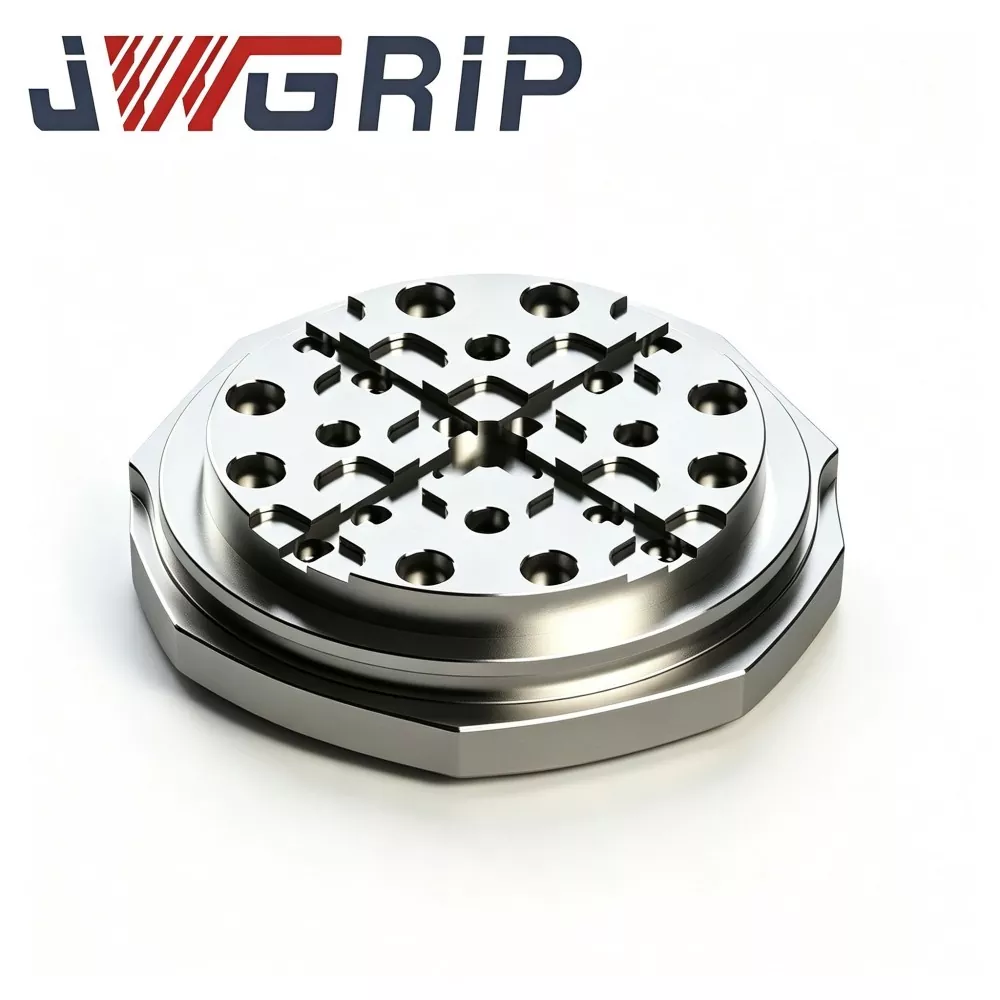
R-Typ 156 mm EDM-Palette für Nullpunkt-Werkstückspannung
JWGRIP, ein erfahrener Zulieferer, der bewährte ODM-Lösungen für hochpräzise EDM-Werkstückhalterungshardware liefert, bietet eine 156-mm-R-EDM-Palette mit starrer Konstruktion für die Nullpunkt-Werkstückhalterung an, eine wichtige Einkaufskomponente für den prozessübergreifenden Transfer von Senkerodiermaschinen in mittelgroßen bis großen Formenbaubetrieben. Es besteht aus spannungsarmem, vorgehärtetem legiertem Stahl und wird einer thermischen Stabilisierung in mehreren Zyklen, einer R-Typ-Übergangsnutbearbeitung und einem vollflächigen Ultrapräzisionsschliff unterzogen. Ausgestattet mit einer Spanableitungsarchitektur für spritzende EDM-Tankumgebungen verteilt seine einzigartige R-förmige Spannungsabbaunut hohe lokale Spannungen durch wiederholte Nullpunkt-Verriegelungs-Entriegelungs-Zyklen und unterdrückt Mikroverformungen der Positionsbezugsfläche nach langem zyklischem Betrieb.

75 mm EDM Nullpunkt-Zentrierplatte
JWGRIP ist der professionelle Hersteller und Lieferant von 75-mm-EDM-Nullpunkt-Zentrierplatten in China und bietet Werksdirektlieferungen und maßgeschneiderte Strukturanpassungen für mittelgroße bis große Formenbauwerkstätten weltweit. Es handelt sich um eine hochstabile, integrierte Bezugspositionierungsvorrichtung, die speziell für Senkerodier-Nullpunkt-Befestigungssysteme entwickelt wurde. Es integriert eine verstärkte Anti-Deformations-Struktur und einen hochpräzisen Nullpunkt-Anpassungs-Benchmark in einer einzigen Einheit und ermöglicht so eine schnelle Wiederherstellung des Bezugspunkts bei häufigem Austausch von Formeinsätzen und Mehrfachelektroden-Serienbearbeitung.

R-Typ 54x54 EDM-Zentrierplatte
JWGRIP ist der professionelle Hersteller und Lieferant von R-Typ 54x54 EDM-Zentrierplatten in China, mit Standardspezifikationen vollständig auf Lager und unterstützt globale Großbestellungen für kompakte EDM-Maschinen- und Präzisionsformwerkstattprojekte. Es handelt sich um eine verschleißfeste, hochpräzise integrierte Benchmark-Positioniervorrichtung, die speziell für kleine Senkerodiergeräte, Mini-Elektrodenvorrichtungen und Präzisionsformbearbeitungsszenarien mit mehreren Kavitäten entwickelt wurde. Es integriert eine optimierte R-Typ-Übergangspositionierungsschulterstruktur und thermisch stabile mechanische Leistung in einer einzigen Einheit und eliminiert die Nachteile von leichtem Extrusionsverschleiß und Eckenabsplitterungen herkömmlicher rechtwinkliger Miniatur-Zentrierplatten.
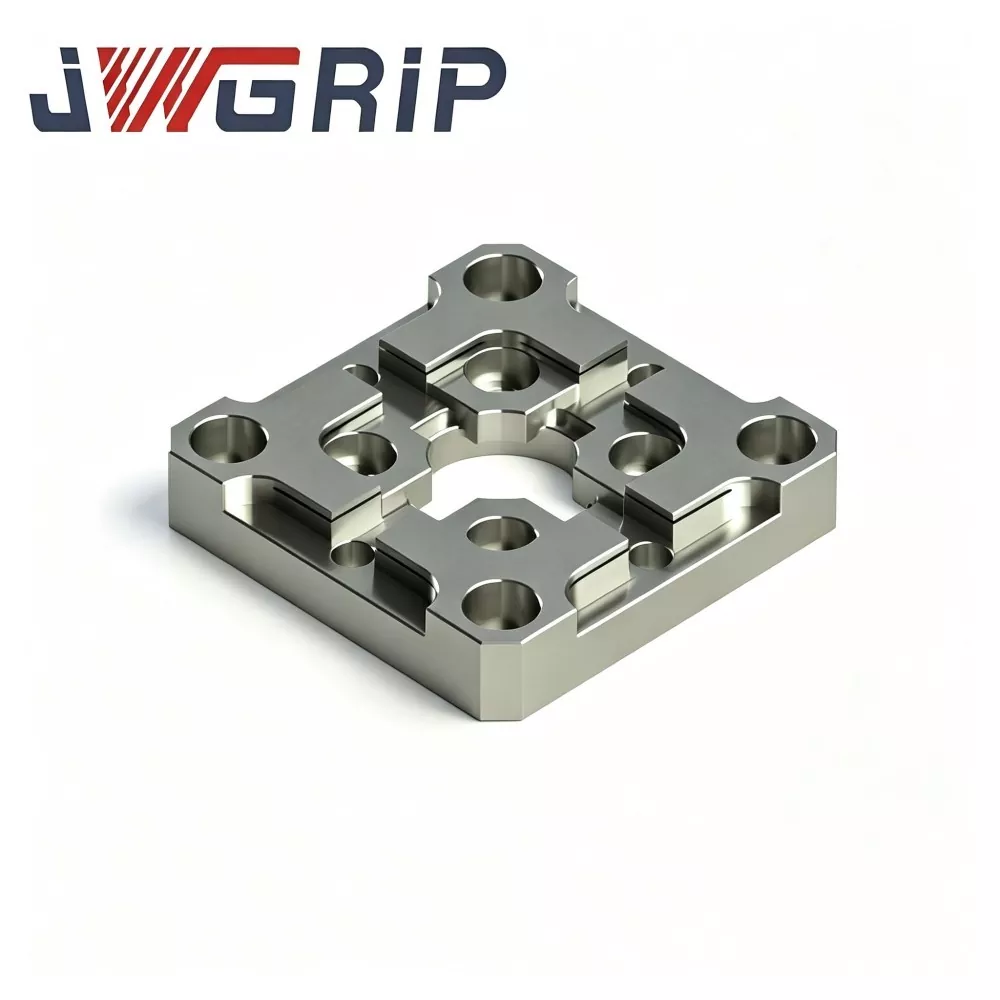
R-Typ 70x70 EDM-Zentrierplatte
JWGRIP ist der professionelle Hersteller und Lieferant von R-Typ 70x70 EDM-Zentrierplatten in China und bietet Direktlieferung ab Werk sowie maßgeschneiderte Strukturmodifikationen, um den unterschiedlichen Anforderungen an das Layout von EDM-Vorrichtungen gerecht zu werden. Dabei handelt es sich um eine hochpräzise integrierte Benchmark-Vorrichtung zur Elektrodenpositionierung, die speziell für Werkstätten im Senkerodieren-Formenbau optimiert wurde und sich auf schnelle Zentrierung und sich wiederholende Elektrodenpositionierungsaufgaben konzentriert. Es integriert eine spannungsverteilte innere Fasenübergangsstruktur vom R-Typ und eine äußerst stabile Benchmark-Positionierungsleistung in einer einzigen kompakten Einheit und behebt so effektiv scharfen Kantenverschleiß und Referenzdriftfehler herkömmlicher flacher Zentrierplatten.
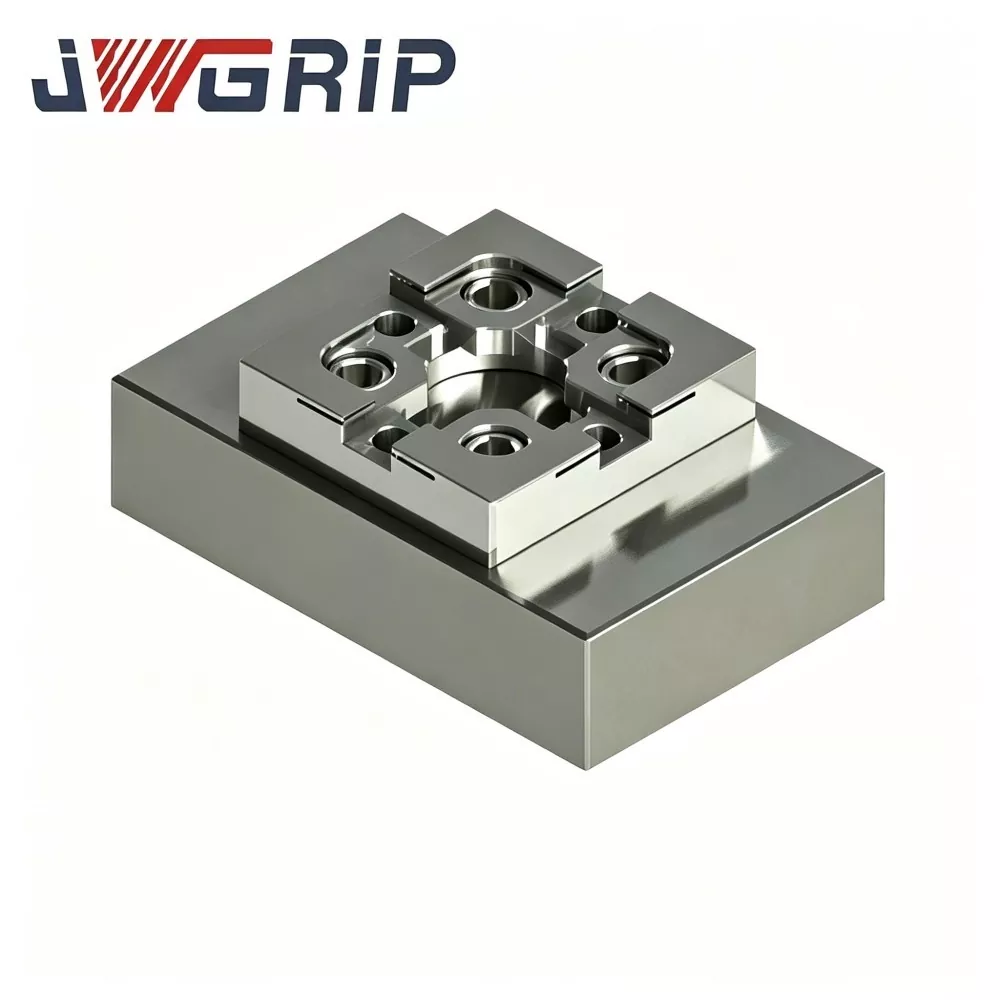
R-Typ CNC-Kalibrierblock für die EDM-Werkstückhalterung
JWGRIP, ein zuverlässiger, direkt ab Werk tätiger und professioneller Exporteur von Präzisions-EDM-Werkstückhalterungszubehör, liefert hochpräzise R-Typ-CNC-Kalibrierungsblöcke für EDM-Werkstückhalterungen, Großaufträge und zeichnungsbasierte kundenspezifische Projekte. Dieser Kalibrierblock besteht aus stabilisiertem Werkzeugstahl mit spannungsarmer Alterung, mehrseitigem CNC-Fräsen und ultrapräzisem Oberflächenschleifen und behält bei häufigen Temperaturschwankungen und wiederholtem Sondenkontakt eine stabile geometrische Toleranz bei. Die einzigartige abgerundete Referenzecke vom R-Typ verringert das Risiko von Verschleiß durch scharfe Kanten und liefert wiederholbare Koordinatenversatzdaten.
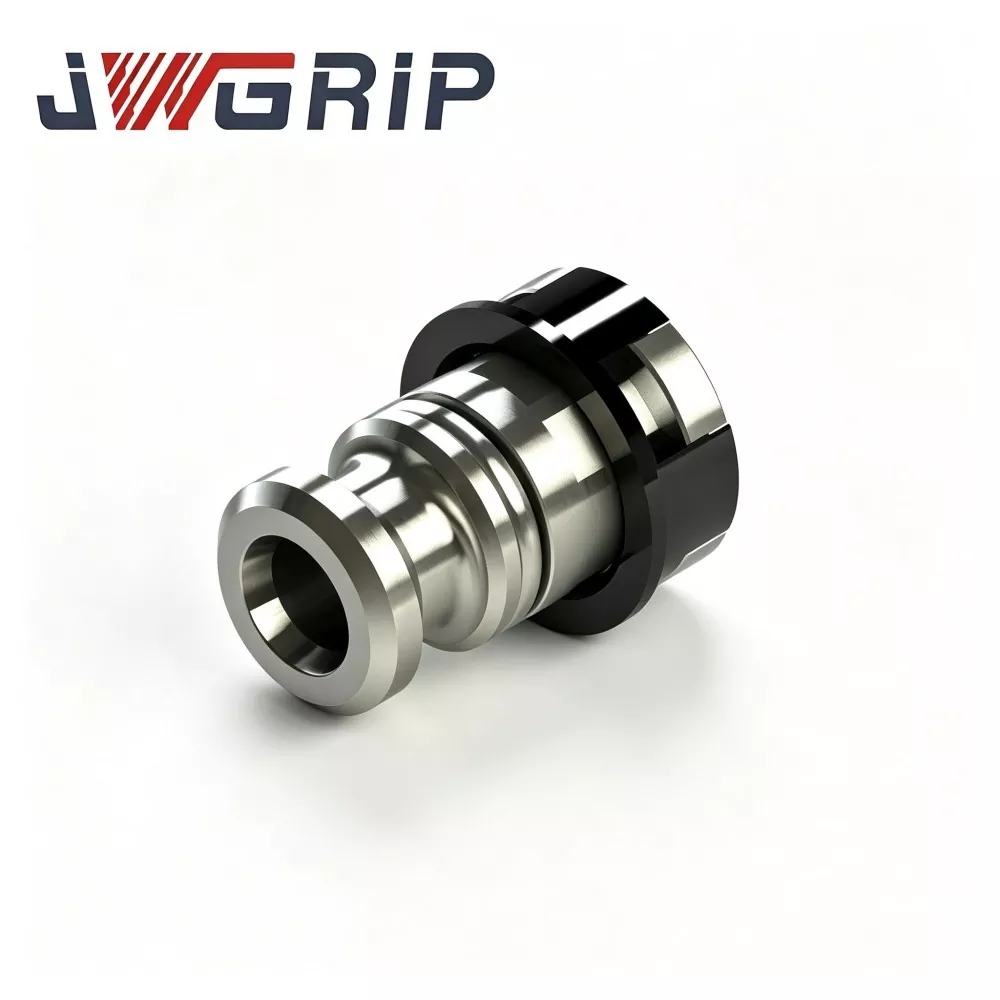
Pneumatische Zugstange vom Typ R für EDM-Elektrodenhalter
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen R-Typ-Zugstangen für EDM-Elektrodenhalter in China, mit Standardspezifikationen vollständig auf Lager und der Annahme globaler Großbestellungen für automatisierte intelligente Formenwerkstattprojekte. Es handelt sich um eine hochzuverlässige integrierte pneumatische Zugkomponente, die speziell für unbemannte automatisierte Senkerodier-Produktionslinien entwickelt wurde. Es integriert eine optimierte spannungsausgeglichene Kraftübertragungsstruktur vom R-Typ und eine hochharte mechanische Korrosionsschutzleistung in einem einzigen Gerät, wodurch Spannungsdämpfung, lokale Spannungskonzentration und leichte Verschleißfehler herkömmlicher Zugstangen mit geradem Körper vermieden werden.
JWGRIP ist ein professioneller R-Typ EDM-Werkstückhaltesystem Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen