Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





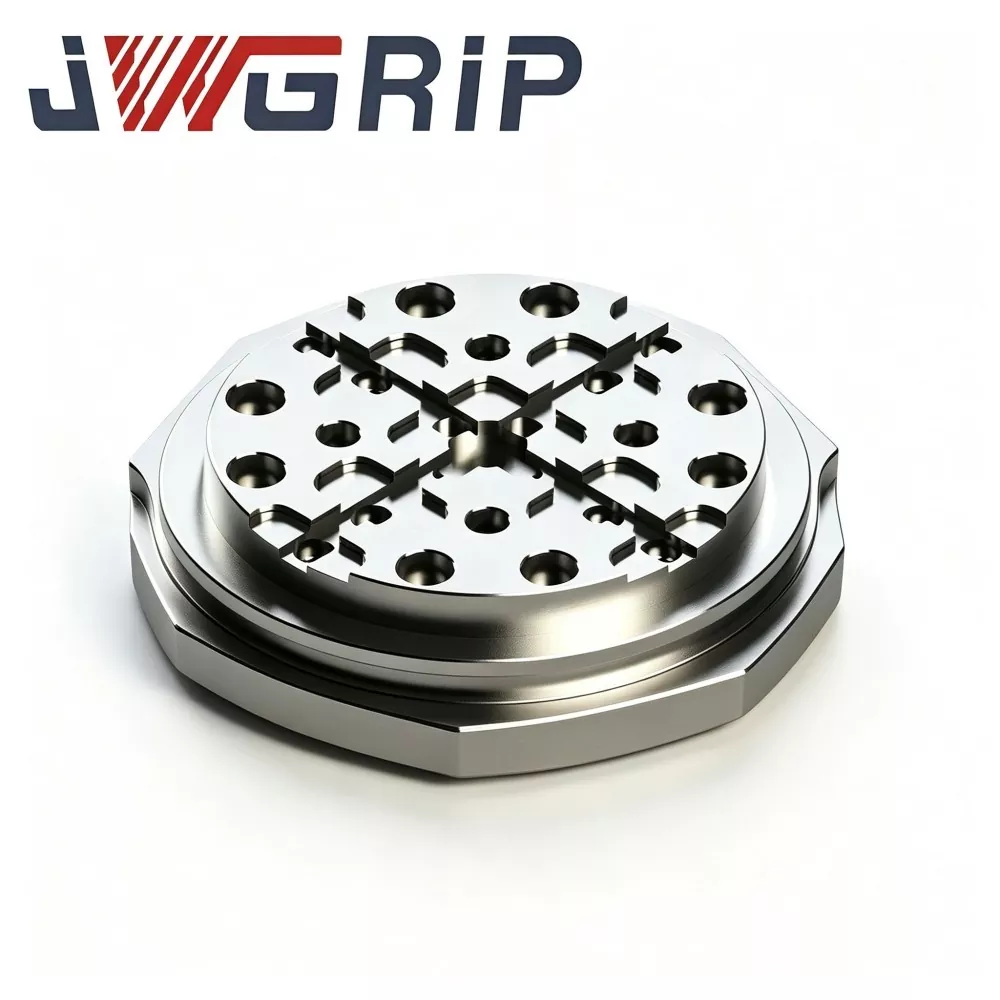
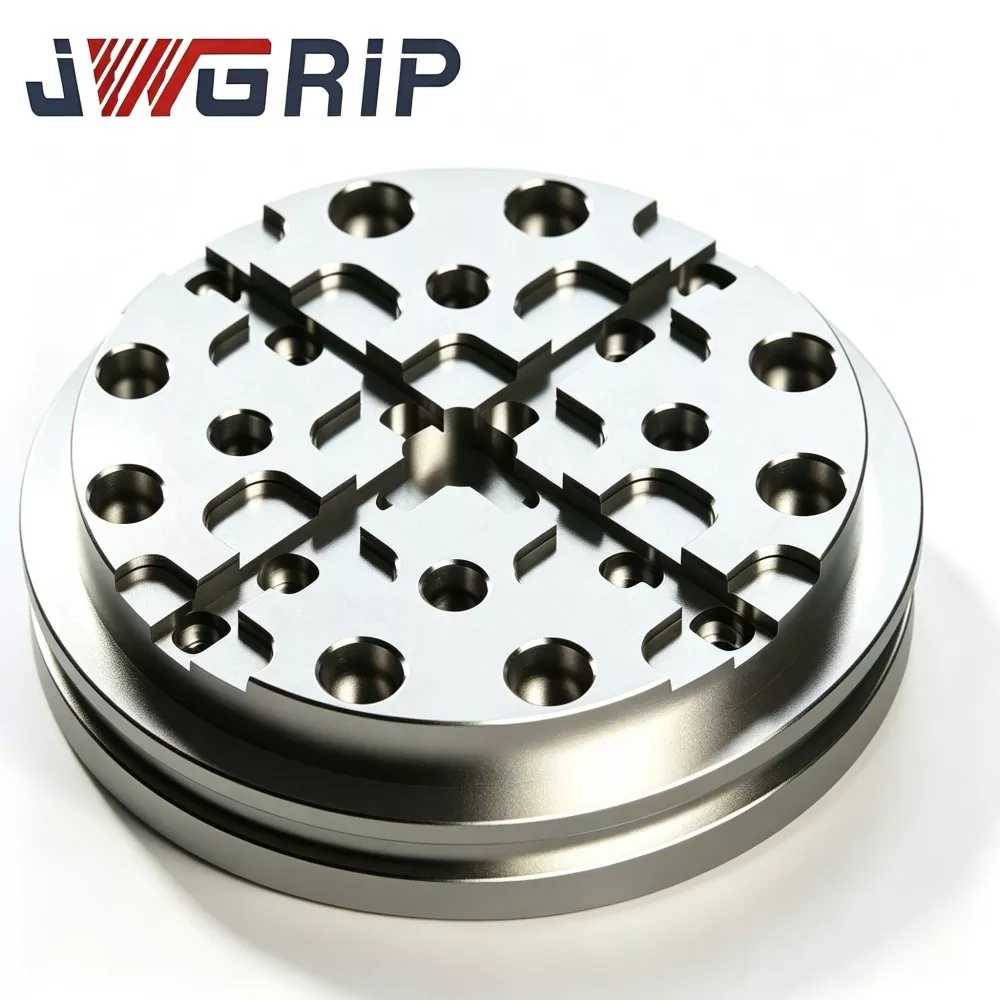
R-Typ 156 mm EDM-Palette für Nullpunkt-Werkstückspannung
JWGRIP, ein erfahrener Zulieferer, der bewährte ODM-Lösungen für hochpräzise EDM-Werkstückhalterungshardware liefert, bietet eine 156-mm-R-EDM-Palette mit starrer Konstruktion für die Nullpunkt-Werkstückhalterung an, eine wichtige Einkaufskomponente für den prozessübergreifenden Transfer von Senkerodiermaschinen in mittelgroßen bis großen Formenbaubetrieben. Es besteht aus spannungsarmem, vorgehärtetem legiertem Stahl und wird einer thermischen Stabilisierung in mehreren Zyklen, einer R-Typ-Übergangsnutbearbeitung und einem vollflächigen Ultrapräzisionsschliff unterzogen. Ausgestattet mit einer Spanableitungsarchitektur für spritzende EDM-Tankumgebungen verteilt seine einzigartige R-förmige Spannungsabbaunut hohe lokale Spannungen durch wiederholte Nullpunkt-Verriegelungs-Entriegelungs-Zyklen und unterdrückt Mikroverformungen der Positionsbezugsfläche nach langem zyklischem Betrieb.
Herkömmliche Arbeitsabläufe im Formenbau leiden unter Benchmark-Verschiebungen und subtilen Datumsverformungen, die durch den häufigen Austausch von Vorrichtungen zwischen Stationen verursacht werden. Herkömmliche Nullpunktpaletten mit steifen rechtwinkligen Rillen konzentrieren leicht die Verriegelungsspannung und verlieren im Laufe der Zyklen an Ebenheit. In Kombination mit ständigem Kühlmittelspritzen und Späneansammlungen führen normale Paletten zu Positionierungsfehlern und einem hohen manuellen Reinigungsaufwand. Diese verbesserte JWGRIP R-Type 156 mm EDM-Palette für Nullpunkt-Werkstückhaltung behebt solche branchenweiten Nachteile.
Der thermisch stabilisierte Stahlkörper entfernt interne Restspannungen, während die optimierte R-Nut die Klemmwirkung gleichmäßig verteilt. Die integrierte Entwässerungs- und Spanvermeidungskonstruktion bewältigt raue EDM-Bedingungen und sorgt für eine gleichbleibende Bezugsebene und Wiederholgenauigkeit. Es standardisiert den Werkstücktransfer zwischen Stationen, reduziert die zusätzliche Rüstzeit, stabilisiert die Präzision bei der Mehrserien-Formbearbeitung und bietet hochstabile Nullpunkt-Lokalisierungsunterstützung für automatisierte mittelgroße bis große Formenproduktionslinien.
Echte Schmerzpunkte
Moderne mittelgroße bis große Formenbaubetriebe nutzen die Nullpunkt-Werkstückhaltung, um eine Offline-Vorbereitung von Vorrichtungen und einen teileübergreifenden Transfer von Teilen nach Lean-Production-Konzepten zu erreichen. Dennoch stehen viele Endbenutzer weiterhin vor großen praktischen Problemen mit gewöhnlichen universellen Nullpunktpaletten, die auf Senkerodiermaschinen installiert sind.
· Herkömmliche Paletten weisen eine scharfwinklige Innenrillengeometrie auf. Unter wiederholter Nullpunkt-Vorspannung staut sich die Spannung an scharfen Ecken und löst langsam eine Mikroverzerrung der Bezugsfläche aus.
· Den meisten Standardpaletten fehlen spezielle Funktionen zur Späne- und Dielektrikumsableitung. Mit dielektrischer Flüssigkeit vermischter Schmutz häuft sich um die Ortungslöcher herum. Durch die Luftreinigung können Verunreinigungen nicht vollständig entfernt werden, was nach und nach das Passungsspiel beeinträchtigt und die Leistung bei der wiederholten Positionierung beeinträchtigt.
· Wenn Formeinsätze von den Frässtationen in die EDM-Tanks fließen, kommt es nach und nach zu einer unsichtbaren Positionierungsabweichung, die zu kostspieliger Nacharbeit oder Ausschuss bei hochwertigen Formkomponenten mit mehreren Kavitäten führt.
Entwicklungsorientierung
Die JWGRIP R-Type 156 mm EDM-Palette für die Nullpunkt-Arbeitshaltung wurde speziell entwickelt, um die oben genannten Engpässe im Nullpunkt-Arbeitsablauf beim Senkerodieren zu beheben. Im Gegensatz zu generischen Nullpunktpaletten, die nur unter trockenen Laborbedingungen validiert wurden, führte unser Ingenieurteam zahlreiche Feldtests in realen EDM-Arbeitstankumgebungen durch. Die Testbedingungen decken das Eintauchen in die dielektrische Flüssigkeit, die Verschmutzung durch Späne und die zyklische Sperrvorspannung vollständig ab.
· Aufgrund des mehrjährigen Vor-Ort-Feedbacks globaler Formenbaukunden durchliefen mehrere Prototypen-Iterationen Zehntausende Nullpunkt-Lock-Unlock-Simulationszyklen, bevor die Massenproduktion startete.
· Die Palette kann direkt auf gängige Nullpunkt-Basismodule montiert werden. Seine Außenabmessung von 156 mm eignet sich für Spannszenarien für mittelgroße Formeinsätze und schwere Elektrodenhalterungen.
· Über die Standardspezifikationen hinaus bietet der JWGRIP ODM-Service maßgeschneiderte Strukturmerkmale für nachgerüstete automatisierte EDM-Nullpunktzellen für spezielle Zwecke.
Funktionsprinzip
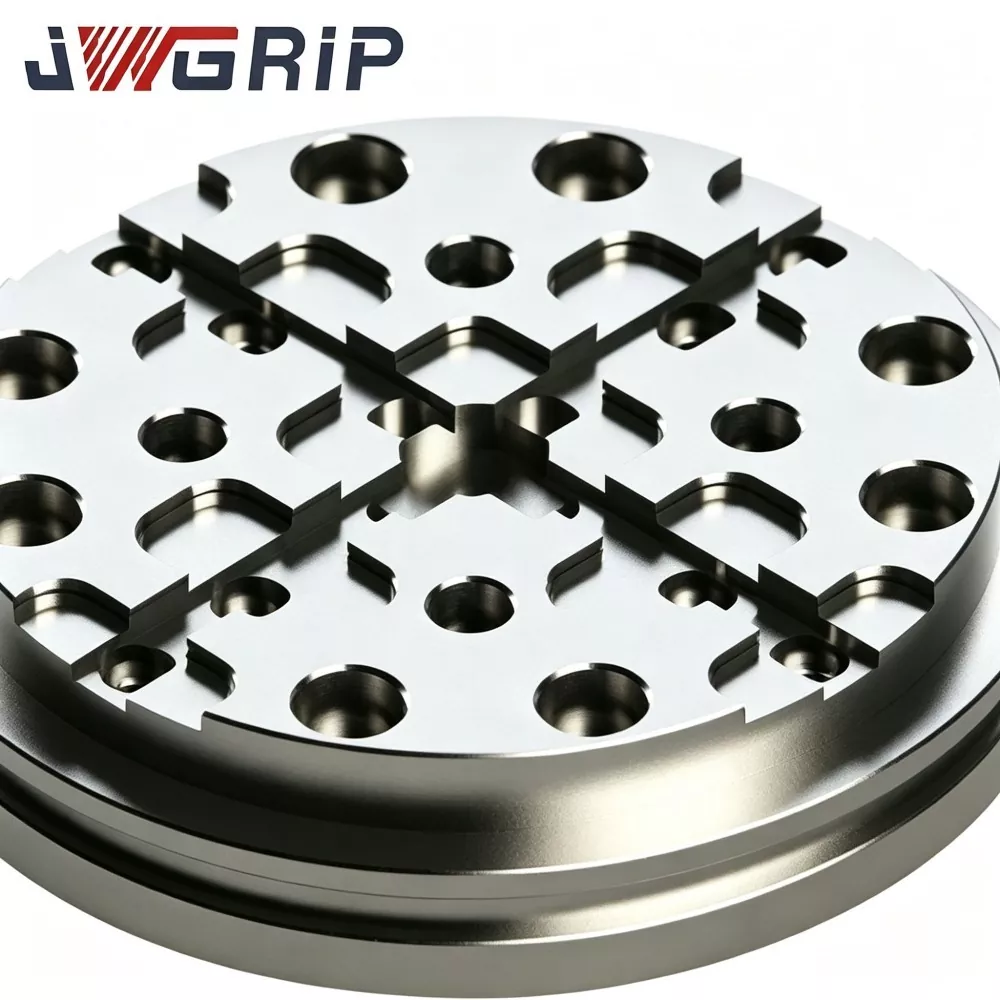
Die JWGRIP R-Type 156-mm-EDM-Palette für Nullpunkt-Werkstückspannung fungiert als lasttragender Bezugsträger innerhalb des Nullpunkt-Werkstückhalte-Ökosystems. Es sitzt zwischen Nullpunkt-Verriegelungsmodulen und oberen Spannplatten/Formeinsatzvorrichtungen. Nach dem Andocken an die Nullpunkt-Fixierstifte und dem Abschluss des pneumatischen Zug-Verriegelungsvorgangs wird ein einheitlicher mechanischer Bezugspunkt hergestellt. Es unterstützt die Offline-Montage von Vorrichtungen und die schnelle Übergabe von Werkstücken zwischen Stationen, ohne dass eine vollständige Anzeige erforderlich ist.
Gewöhnliche Nullpunktpaletten sammeln an scharfen Rillenecken Verriegelungsspannungen. Nach unzähligen Verriegelungs-Entriegelungs-Zyklen sammeln sich verbleibende mikroplastische Verformungen an und die Bezugsebenenabweichung verschiebt sich.
· Die Kernverbesserung der JWGRIP R-Type-Palette liegt in der durchgehenden, glatten R-Type-Übergangsrillenkonstruktion. R-förmige Profile verteilen die konzentrierte Verriegelungsspannung auf breitere Nutwandflächen statt auf schmale Zonen mit scharfen Ecken.
· Mittlerweile leiten integrierte Drainagekanäle zur Spanumleitung die dielektrische EDM-Flüssigkeit und erodierte Späne von den Passzonen der Positionierungslöcher weg und verringern so das Risiko einer Partikelverunreinigung bei passgenauen Schnittstellen.
Kernproduktvorteile
1. Architektur mit spannungsverteilten Rillen vom R-Typ. Vergleichende Labortests unter zyklischer Belastung zeigen: Bei identischer Nullpunkt-Zug-Verriegelungskraft reduziert die JWGRIP R-Typ 156 mm EDM-Palette die lokale Spitzenspannung im Vergleich zu herkömmlichen Nullpunkt-Paletten mit scharfen Rillen um etwa 35 %. Die 156-mm-EDM-Palette vom Typ R für die Nullpunkt-Arbeitsspannung unterdrückt das Risiko einer Mikroverformung der Bezugsfläche nach Tausenden von wiederholten Verriegelungs- und Entriegelungszyklen erheblich.
2. Mehrphasige thermische Stabilisierungsalterung Das vorgehärtete Substrat aus legiertem Stahl wird nach der Grobbearbeitung einer dreistufigen Hochtemperatur-Spannungsarmalterung unterzogen, um die meisten inneren Spannungen zu beseitigen. Innerhalb eines realen Werkstatttemperaturbereichs von 14–32 °C wird die Schwankung der Ebenheit der Bezugsoberfläche der fertigen Palette auf ≤ 0,0030 mm kontrolliert, wodurch thermische Verformungen, die durch Temperaturschwankungen des EDM-Tanks verursacht werden, beständig sind.
3. Ganzflächige Ultrapräzisionsschleifbehandlung. Der untere Nullpunkt-Verbindungsbezugspunkt, der obere Vorrichtungsmontagebezugspunkt und die Kontaktflächen der Positionierungsnut werden alle ultrapräzis geschliffen. Ebenheit des oberen Bezugspunkts ≤0,0025 mm; Passpunktparallelität von oben nach unten ≤0,0040 mm. Stabile Parallelität gewährleistet die Konsistenz der Bezugspunkte durch wiederholte Demontage- und Montagezyklen.
4. Eingebautes Spanableitungssystem. Speziell angefertigte, durchgehende Abflussrillenpfade leiten dielektrische Flüssigkeit und erodierte Späne aus den Lochzonen der Positionierstifte ab und reduzieren so die Ansammlung von Partikelrückständen an passgenauen Schnittstellen unter eingetauchten EDM-Arbeitsbedingungen.
5. Integrierte Korrosionsschutz-Oberflächenveredelung. Es wird eine Passivierungs-Rostschutzbehandlung für die gesamte Palette angewendet. Es widersteht langanhaltendem Spritzen und teilweisem Eintauchen der dielektrischen EDM-Flüssigkeit und verhindert die Bildung von Punktrost in der feuchten Tankumgebung der EDM-Maschine.
6. Standardkompatible Lokalisierungsschnittstelle und flexible ODM-Unterstützung. Vorgefertigte Positionierungsstiftlöcher und Sicherungsschraubenlöcher entsprechen den gängigen Nullpunktmodulspezifikationen der Größe 156. JWGRIP kann das Lochlayout, die Entwässerungsnutroute und die Außenkonturabmessungen entsprechend den technischen Zeichnungen des Kunden für spezielle Projekte zur Rekonstruktion von Vorrichtungszellen anpassen.
7. Rückverfolgbarer Qualitätsarchivierungsmechanismus für die gesamte Charge. Jede fertige Palette trägt eine lasergeätzte exklusive Chargenseriennummer. Vollständige Prüfdatensätze der Ebenheits-, Parallelitäts- und Verformungstestergebnisse im belasteten Zustand werden zur Rückverfolgbarkeit archiviert, was für das Qualitätsmanagement großer Formenbauunternehmen praktisch ist.
Herstellungsprozess
Jede Produktionscharge der JWGRIP R-Type 156 mm EDM-Palette folgt strikt den in der gesamten Kette kontrollierten Herstellungsschritten:
1. Eingehende Rohmaterialzusammensetzung und Härtevalidierung
2. CNC-Schruppfräsen (einschließlich R-Typ-Übergangsnut- und Entwässerungskanalmerkmale)
3. Erste Phase der Hochtemperatur-Stressabbaualterung
4. Halbfertigbearbeitung
5. Sekundäre und tertiäre thermische Stabilisierungsalterung
6. Formung des Positionierungslochs und des Sicherungsschraubenlochs
7. Doppelseitiges Ultrapräzisionsschleifen mit Rillenfläche
8. CMM-Scannen mehrerer geometrischer Profile für mehrere Elemente
9. Simulierter Nullpunkt-Zug-Last-Verformungstest
10. Spanumleitungsnut-Entgratung
11. Lasermarkierung der Seriennummer
12. Rostschutzpassivierung der gesamten Palette
13. Abschließende visuelle und dimensionale Überprüfung
14. Lagerung der fertigen Produkte
Das JWGRIP-Werk setzt die Standards des Qualitätsmanagementsystems ISO 9001 um. Die wichtigsten messtechnischen Geräte, darunter Koordinatenmessgeräte, Ebenheitsinterferometer und Nullpunktlastsimulationsprüfstände, werden regelmäßig amtlich kalibriert. Jede fertige Palette wird mit einem unabhängigen Prüfbericht geliefert. Für kundenspezifische ODM-Bestellungen können auf Anfrage des Käufers Materialzertifizierungsdokumente und teilweise Testaufzeichnungen Dritter bereitgestellt werden.
Wartungscheckliste
1. Vor der Montage der JWGRIP R-Type 156 mm EDM-Palette für Nullpunkt-Werkstückhalterung reinigen Sie die obere Passfläche des Nullpunktmoduls, den unteren Bezugspunkt der Palette, die Innenwände der Passstiftlöcher und die Späneableitungsnuthohlräume vollständig. Metallspäne, Kohlepulver und Dielektrikumsrückstände entfernen. Zwischen den Passschnittstellen eingeschlossene Fremdpartikel lösen unter der Nullpunkt-Zugverriegelungsvorspannung eine Mikroverformung der Palette aus.
2. Betreiben Sie Nullpunkt-Verriegelungsmodule ausschließlich innerhalb des vom Hersteller angegebenen Nennluftdrucks. Führen Sie niemals einen zu hohen Luftdruck zu; Eine übermäßige Zuglast führt zu einer dauerhaften geometrischen Verformung der Palette.
3. Nachdem die Nullpunkt-Ziehsperre abgeschlossen ist, überspringen Sie niemals die sondenbasierte Koordinaten-Feinkompensation. Der mechanische Nullpunktbezug kann geringfügige Abweichungen im Montagespiel nicht ausgleichen.
4. Alle 9–12 Arbeitstage: Führen Sie eine Sichtprüfung auf Kratzer und Vertiefungen auf der Bezugsoberfläche durch. Spanumleitungsnut auf Partikelverstopfung prüfen; Führen Sie einen regelmäßigen wiederholten Positionierungstest im belasteten Zustand durch.
5. Reinigen Sie nach der Demontage alle Bezugsflächen und Entwässerungsnuten, bevor Sie sie in den dafür vorgesehenen Messkasten legen. Stapeln Sie schwere Rohwerkstücke nicht direkt auf der oberen Bezugsfläche der Palette.
Wettbewerbsvorteil
Viele im Handel erhältliche Nullpunktpaletten der Größe 156 verfügen über ein spitzwinkliges Innenrillenlayout ohne R-Typ-Spannungsabbauoptimierung. Zahlreiche Wettbewerber verzichten auf spezielle Spanableitungsnuten und verkürzen die Alterungszyklen zur thermischen Stabilisierung, um die Produktionskosten zu senken.
1. Belastbarkeit: Paletten mit scharfen Nuten von Mitbewerbern neigen dazu, nach 7.000–12.000 Nullpunkt-Verriegelungs- und Entriegelungszyklen lokale Mikroverformungen zu erzeugen. Die JWGRIP R-Typ-Palette mit R-förmiger Entlastungsnut reduziert das Verformungsrisiko bei wiederholten Zug-Last-Zyklen erheblich.
2. Umweltschutzleistung: Die meisten Konkurrenzpaletten haben keine eingebauten Späneumleitungskanäle; EDM-Späne und dielektrische Rückstände sammeln sich in der Nähe der Positionierungslöcher an. Unsere integrierte Drainagerille leitet Verunreinigungen von passgenauen Zonen ab und reduziert den manuellen Reinigungsaufwand.
3. Kontrolle des inneren Stresses: Viele Konkurrenzprodukte reduzieren Alterungsprozesse; Die Restspannung löst sich bei Temperaturschwankungen langsam auf und führt zu einer Ebenheitsdrift in der Spätphase. Die mehrphasige thermische Stabilisierung von JWGRIP beseitigt die meisten Eigenspannungen und sorgt für langfristige geometrische Stabilität.
4. Inspektionsumfang: Viele Lieferanten führen nur Teilmaß-Stichprobenprüfungen durch. Jede JWGRIP-Palette führt einen kompletten geometrischen CMM-Scan für den Artikel durch. ODM-modifizierte Paletten erhalten auch eine Validierung spezieller Merkmale.
5. Anpassungsmöglichkeit: Die meisten Fabriken können nur Paletten mit fester Standardgröße liefern. Mit einem ausgereiften ODM-Workflow kann JWGRIP die Außenkontur, das Lochlayout und die Entwässerungsnut für EDM-Zellprojekte mit Nullpunktbefestigung für spezielle Rekonstruktionen neu entwerfen.
FAQ
F1: Kann die JWGRIP R-Type 156 mm EDM-Palette über unbegrenzte Nullpunkt-Verriegelungs-Entriegelungs-Zyklen hinweg keine Verformung erreichen?
A: Die optimierte R-Typ-Spannungsfreisetzungsnut und die Spanableitungsnut verringern das Risiko von Verformungen und Partikelverschmutzung erheblich. Eine absolute Nullverformung kann nach massivem zyklischem Belastungsbetrieb nicht garantiert werden. Bediener müssen dafür sorgen, dass die Nullpunktmodule innerhalb des Nennluftdruckbereichs laufen und regelmäßige wiederholte Positionierungsprüfungen im belasteten Zustand durchführen. Die Feinkompensation der Tasterkoordinaten bleibt ein obligatorischer Produktionsschritt.
F2: Ist diese Palette für die kontinuierliche Beladung extrem schwerer Formeinsätze geeignet?
A: Die JWGRIP R-Type 156 mm EDM-Palette für die Nullpunkt-Werkstückhaltung ist für mittlere bis große Formeinsatz- und Elektrodenbefestigungslasten ausgelegt. Für Szenarien mit extrem schweren Werkstücken müssen Benutzer die Gesamtnutzlast mit der Nennlastkapazität des Nullpunktmoduls vergleichen. Das Überschreiten der Nennnutzlast beschleunigt den Verschleiß der Palettenschnittstelle und kann zu bleibenden Verformungen führen.
F3: Wenn eine nicht standardmäßige Außenkontur, ein spezielles Lochlayout und ein individueller Entwässerungsnutpfad erforderlich sind, unterstützen Sie die ODM-Fertigung?
A: Ja. Bitte reichen Sie vollständige technische Zeichnungen mit Angabe des Außenumrisses, der Anordnung der Aufnahmelöcher, der Route der Entwässerungsnuten und der Toleranzangaben ein. Unsere technische Abteilung wird die Herstellbarkeitsbewertung abschließen und innerhalb von 12 Arbeitstagen ein formelles Angebot senden.
F4: Welche Fehlerbedingungen fallen unter die Produktgarantie?
A: Die 156-mm-EDM-Palette vom Typ JWGRIP R gehört zu den hochpräzisen, lasttragenden Nullpunkt-Werkstückhaltekomponenten. Die Garantie gilt für herstellungsbedingte Mängel, die bei der Lieferung vorhanden sind: nicht den Spezifikationen entsprechende Ebenheit, Parallelität und ungültiger Last-Verformungstest-Index. Schäden durch Überdruckverriegelung, schwere Kollisionen, Spanabrieb und durch langfristigen zyklischen Gebrauch angesammelten Verschleiß sind vom Garantieumfang ausgeschlossen.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen