Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Erodierfutter vom Typ R bieten höchste Präzision für Erodieranwendungen
Als zuverlässiger Industrielieferant von R-Typ-ErodierfutternJWGRIPliefert robuste, langlebige pneumatische Spannfutter, manuelle Spannfutter und Mehrstationen-Spannmodule für Formenbauer, Elektrodenverarbeitungsunternehmen und Käufer von Erodierwerkstätten, die eine stabile Wiederholgenauigkeit der Spannung bei kontinuierlichen Funkenerosionsvorgängen anstreben. Kernfunktionsteile werden im Werk kryogen behandelt und präzise geläppt, um die thermische Verformung durch Langzeitfunkenentladung zu reduzieren und eine stabile Lokalisierungsleistung unter zyklischer Belastung zu gewährleisten. Über EDM-Spannhardware hinaus entwickelt JWGRIP auchEROWA-kompatible EDM-Werkstückhalterungund Drahterodier-Aufspannvorrichtungen, die alle Spannanforderungen von der Elektrodenvorbereitung bis zur Endbearbeitung des Drahterodierens erfüllen.
Viele Formenverarbeitungsbetriebe unterschätzen, wie sehr eine instabile Spannfutterleistung die Qualität des Endteils beeinträchtigen kann. In der täglichen EDM-Produktion tauschen Bediener häufig Elektroden und Werkstücke aus; Herkömmliche Klemmstrukturen weisen nach mehrmaliger Demontage leicht einen Positionsversatz auf. Geringe Positionsabweichungen verstärken sich bei der Funkenbearbeitung, was zu ungleichmäßigen Funkenspalten, fehlerhaften Formhohlraumoberflächen und einer erhöhten Nacharbeitsrate führt. Ohne spezielle Spannfutter, die für EDM-Umgebungen mit hohem Dielektrikumgehalt konzipiert sind, können Werkstätten das Potenzial von High-End-EDM-Maschinen nicht voll ausschöpfen, selbst wenn sie viel in fortschrittliche Funkenerosionsausrüstung investieren.
Was unterscheidet speziell angefertigte Spannteile von Allzweckvorrichtungen, die in Erodiermaschinen verwendet werden?
Herkömmliche mechanische Schraubstöcke oder einfache Spannblöcke sind für CNC-Fräsumgebungen konzipiert und bieten keinen Schutz gegen das Eintauchen in dielektrische Flüssigkeiten, die Ansammlung von Kohlenstoffrückständen und impulsbedingte Temperaturschwankungen.
Im Gegensatz dazu sind EDM-Spannfutter vom Typ R vollständig für die besonderen Arbeitsbedingungen der Funkenerosion optimiert.
Das pneumatische Erodierfutter R-Type D150 bietet eine schnelle, kraftausgeglichene pneumatische Verriegelung für häufige Elektrodenwechsel, während das manuelle CNC-Erodierfutter R-Type D75 MacroStd für Prototypenarbeiten mit geringem Volumen geeignet ist, bei denen vor Ort keine Luftversorgung verfügbar ist. Das pneumatische 9-in-1-Erodierfutter R-Type unterstützt die gleichzeitige Positionierung mehrerer Elektroden und verkürzt so die Gesamtbearbeitungszeit für komplexe Hohlraumformen erheblich.
Versiegelte Innenstrukturen verhindern, dass dielektrische Flüssigkeit und Kohlenstoffrückstände in die Passspalte eindringen, wodurch der Verschleiß der internen Positionierungskomponenten verringert wird. Bei jedem Spannvorgang wird der ursprüngliche Bezugswert reproduziert, so dass Bediener eine wiederholte Überprüfung der Anzeige und eine zeitaufwändige Neuausrichtung der Elektroden zwischen verschiedenen Funkenaufgaben vermeiden.
Prozessvorteile
Viele Fabriken verbringen viel mehr Zeit mit dem Austauschen und Kalibrieren von Elektroden als mit dem eigentlichen Funkenerosionsschneiden. Der Einsatz standardisierter Spannfutter trägt dazu bei, die meisten Einrichtungsarbeiten außerhalb des Gehäuses der Erodiermaschine zu verlagern. Arbeiter können die Elektrodenvorspannung und Offsetmessung auf Hilfstischen durchführen und dann die gesamte Baugruppe in Sekundenschnelle auf das an der Maschine montierte Spannfutter übertragen. Pneumatische Varianten wie das pneumatische Erodierfutter R-Type D150 und das pneumatische 9-in-1-Erodierfutter R-Type 9-in-1 minimieren manuelles Drehen und Anziehen und verringern so menschliche Fehlerquellen. Wenn in Ihrer Produktionslinie Prototypenaufträge und Massenformprojekte gemischt werden, können Sie das manuelle R-Type D75 MacroStd CNC-Handerodierfutter und das R-Type D100 Handerodierfutter entsprechend den Chargenmerkmalen kombinieren. Dieser Hardware-Satz kann mit R-Typ-Elektrodenhaltern zusammenarbeiten, um einen kompletten Arbeitsablauf für die Elektrodenhandhabung zu bilden, und er kann auch mit Schnellwechselkomponenten des Quick Change Workholding Systems beim Bau halbautomatischer Formenbauzellen verbunden werden.
Kernproduktstärken
Die speziell abgedichtete Innenkonstruktion widersteht Verunreinigungen durch dielektrische Flüssigkeiten, Kohlenstoffstaub und Bearbeitungsrückstände und sorgt für einen langfristig stabilen EDM-Betrieb.
Die doppelte Auswahl an pneumatischem Antrieb und manueller mechanischer Verriegelung eignet sich für automatisierte Produktionslinien bzw. manuelle Werkstätten für kleine Serien.
Die wiederholbare Positionierungsgenauigkeit im Mikrometerbereich reduziert den Elektrodenversatz und vermeidet fehlerhafte Formhohlraumoberflächen, die durch Bezugspunktverschiebungen verursacht werden.
Kompatibel mit gängigen Elektrodenhaltern und Positionierungsplatten und ermöglicht so eine nahtlose Verbindung mit dem vorhandenen Werkstattvorrichtungsbestand.
Übersicht über die Produktzusammensetzung
Das Spannhardware-Portfolio von JWGRIP umfasst pneumatische Mehrstationenmodelle und kompakte manuelle Varianten für verschiedene Erodier-Produktionsabläufe.
Zu den hocheffizienten pneumatischen Produkten gehören das pneumatische Erodierfutter R-Type D150 und das pneumatische 9-in-1-Erodierfutter R-Type D150, die hauptsächlich auf Hochfrequenz-Elektrodenaustauschszenarien in großen Formenbauwerkstätten ausgerichtet sind; Diese Modelle sind auf einen stabilen Luftdruck angewiesen, um eine gleichmäßige Spannkraft über mehrere Stationen hinweg zu erzielen. Die manuelle Serie umfasst das manuelle Erodierfutter R-Type D75 MacroStd CNC und das manuelle Erodierfutter R-Type D100, ideal für Labore, Prototypenwerkstätten und Standorte ohne stabile Druckluftversorgung. Alle Spannfutter gehören zum kompletten Produkt-Ökosystem des R-Type EDM Workholding Systems. Wenn Benutzer die Elektrodenmontagekapazität erweitern müssen, können sie diese Spannfutter mit R-Typ-Zentrierplatten zur Bezugserweiterung kombinieren oder unterstützende Module von EROWA Compatible EDM Workholding übernehmen, um eine systemübergreifende gemeinsame Nutzung von Vorrichtungen zu ermöglichen.
Typische Anwendungsszenarien
Diese Schließeinheiten werden häufig in der Herstellung von Kunststoffspritzgussformen, der Verarbeitung von Druckgussformen, der Herstellung von Präzisionsstanzformen und der Vorbereitung kundenspezifischer Elektrodenchargen eingesetzt. Sie passen auf Senkerodiermaschinen für die Hohlraumbearbeitung und dienen als Kernpositionierungseinheiten für Formeinsätze, Zahnradelektroden und die Klemmung komplexer Texturelektroden. Ganz gleich, ob Sie alte Senkerodiermaschinen nachrüsten oder völlig neue, intelligente Werkstätten für den Formenbau errichten, richtig konfigurierte Spannfutter können die Austauschzyklen der Elektroden verkürzen und die endgültige Oberflächenqualität der Formhohlräume stabilisieren. Sie werden häufig von Zulieferern von Automobilformen, Formenfabriken für Unterhaltungselektronik und Herstellern von Präzisionswerkzeugen ausgewählt.
Auswahlhilfe
Bewerten Sie zunächst Ihren tatsächlichen Produktionsmodus: Die kontinuierliche Massenherstellung von Formen mit häufigem Elektrodenwechsel profitiert tendenziell mehr von pneumatisch angetriebenen R-Type-Erodierfuttern wie dem pneumatischen R-Type D150-Erodierfutter oder dem R-Type 9-in-1-Pneumatik-Erodierfutter. Prototypenorientierte Lohnwerkstätten mit weniger Austauschvorgängen können kostengünstige manuelle Optionen wählen, darunter das manuelle Erodierfutter R-Type D100.
Bestätigen Sie anschließend die Elektrodengrößen, die maximale Spannlast und den Installationsraum auf dem Arbeitstisch Ihrer Erodiermaschine. Ignorieren Sie nicht die Bedingungen der Luftversorgung vor Ort: Pneumatikversionen erfordern stabile, trockene Druckluftquellen.
Wenn Sie eine Verbindung mit vorhandenen Vorrichtungsressourcen planen, überprüfen Sie vorab die Kompatibilität mit R-Typ-Elektrodenhaltern und Positionierungsplatten. Wenn Sie bei der Parameterübereinstimmung verwirrt sind, finden Sie in der Produktdokumentation von JWGRIP detaillierte Maßtabellen und Installationsreferenzhandbücher als technische Referenz vor Ort.
Warum mit JWGRIP arbeiten?
Jeder Futterkörper, Aufnahmekegel und jede Spannbaugruppe wird vor der Auslieferung einer strengen Mehrprozessprüfung unterzogen. Rohstoffe aus legiertem Stahl mit hoher Härte und eine kryogene Behandlung verringern die bei der Bearbeitung entstehenden inneren Spannungen, sodass die Positionierungsgenauigkeit nach Tausenden von Spannzyklen nicht schnell abnimmt.
Neben Standardmodellen auf Lager akzeptieren wir auch kundenspezifische Modifikationen für spezielle Einbaumaße, Schließkraftparameter und korrosionsbeständige Oberflächenbehandlungen, um den besonderen Anforderungen des Formenbaus gerecht zu werden. Wir stellen Maßzeichnungen, Installationshandbücher und Wartungstipps zur Verfügung, um das Werkstattpersonal bei der täglichen Inspektion und dem Austausch von Komponenten zu unterstützen. Eine ordnungsgemäße routinemäßige Wartung verlängert die Lebensdauer dieser Präzisionsspanneinheiten erheblich und sorgt dafür, dass Ihre Senkerodierproduktion über Jahre hinweg stabil läuft.




- View as
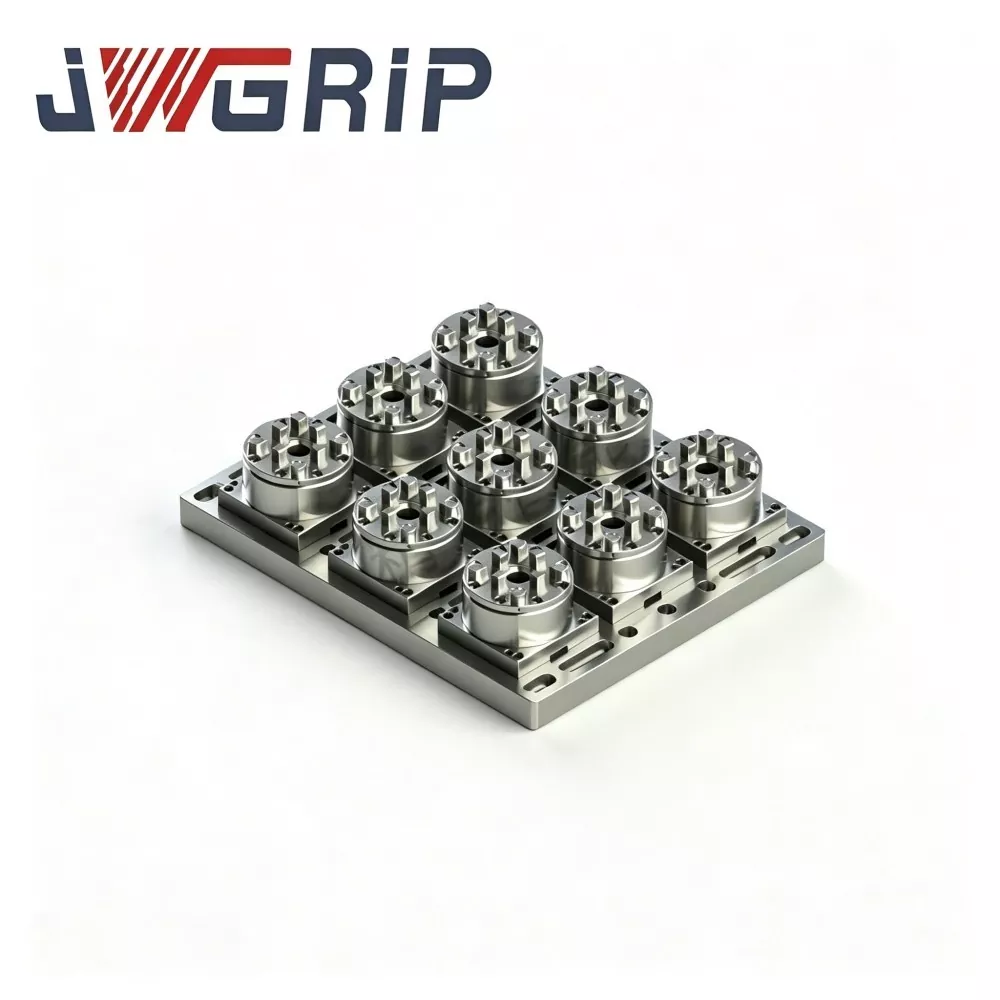
R-Typ 9-in-1 pneumatisches Erodierfutter
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen 9-in-1-Erodierfuttern vom Typ R-Type in China und bietet Factory Direct-Service mit Standardmodellen, die vollständig auf Lager sind, um globale Präzisionsbearbeitungs- und Formenbauunternehmen zu bedienen. Es handelt sich um ein integriertes All-in-One-Schnellwechselsystem mit pneumatischer Werkstückhalterung, das professionell für flexible Produktionsszenarien in der Erodier- und Präzisionsbearbeitung entwickelt wurde. Es integriert neun Sätze unterschiedlicher Elektrodenhalterkonfigurationen in einem einzigen Spannfutterkörper, wodurch der Kauf, die Lagerung und die Verwaltung mehrerer separater Erodierspannfutter und unabhängigen Spannzubehörteilen entfällt.
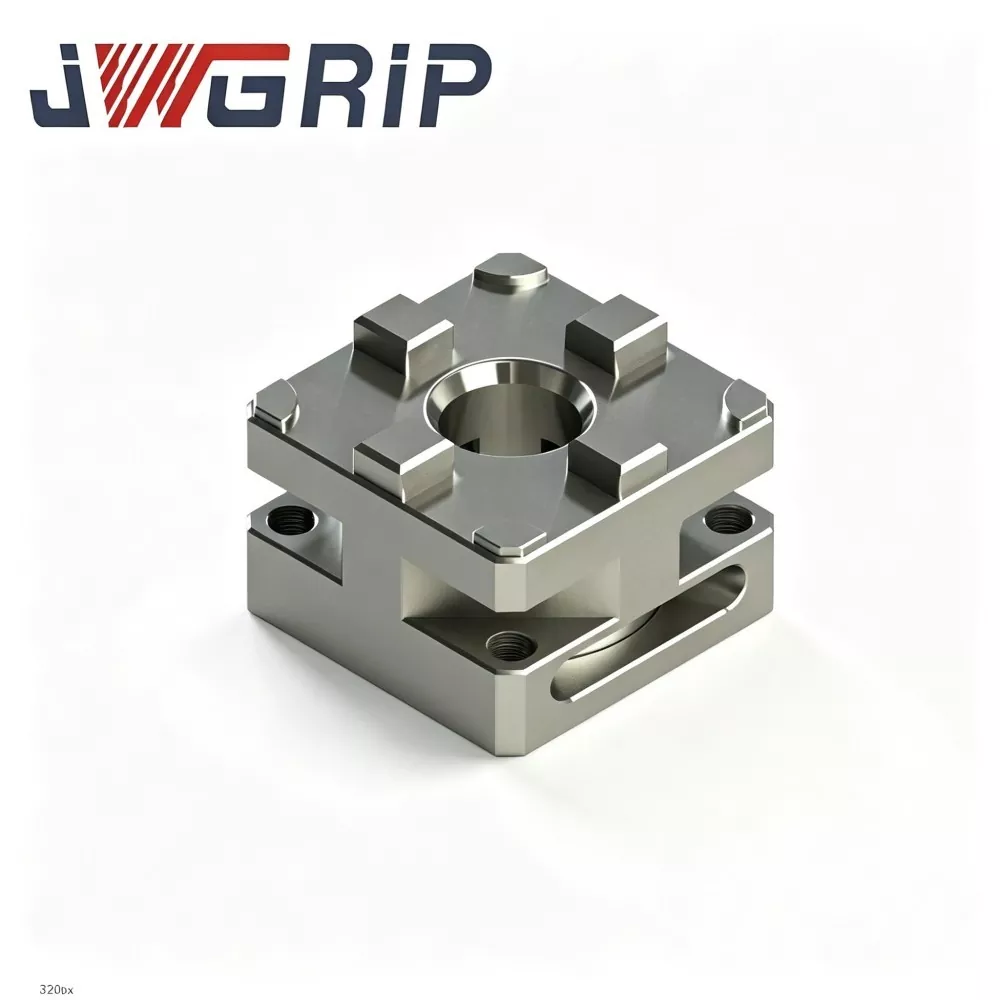
R-Typ D100 manuelles Erodierfutter
JWGRIP ist der professionelle Hersteller und Lieferant von R-Type D100 manuellen EDM-Spannfuttern in China, mit Standardmodellen, die vollständig auf Lager sind und globale Großbestellungen für die Einreichung von Projektausschreibungen und die Beschaffung von Chargenversuchen unterstützen. Es handelt sich um eine hochpräzise integrierte manuelle Bezugsspannvorrichtung, die speziell für Werkstätten zum Erodieren von Senkerodiermaschinen, zum Formenbau und zur Elektrodenvoreinstellung mit mehreren Stationen entwickelt wurde. Durch die Verwendung einer vollmechanischen Verriegelungsstruktur ohne Abhängigkeit von einer pneumatischen Luftquelle werden eine stabile manuelle Spannleistung und eine hochpräzise Konzentrizitätspositionierungsfunktion in einer einzigen Einheit integriert.
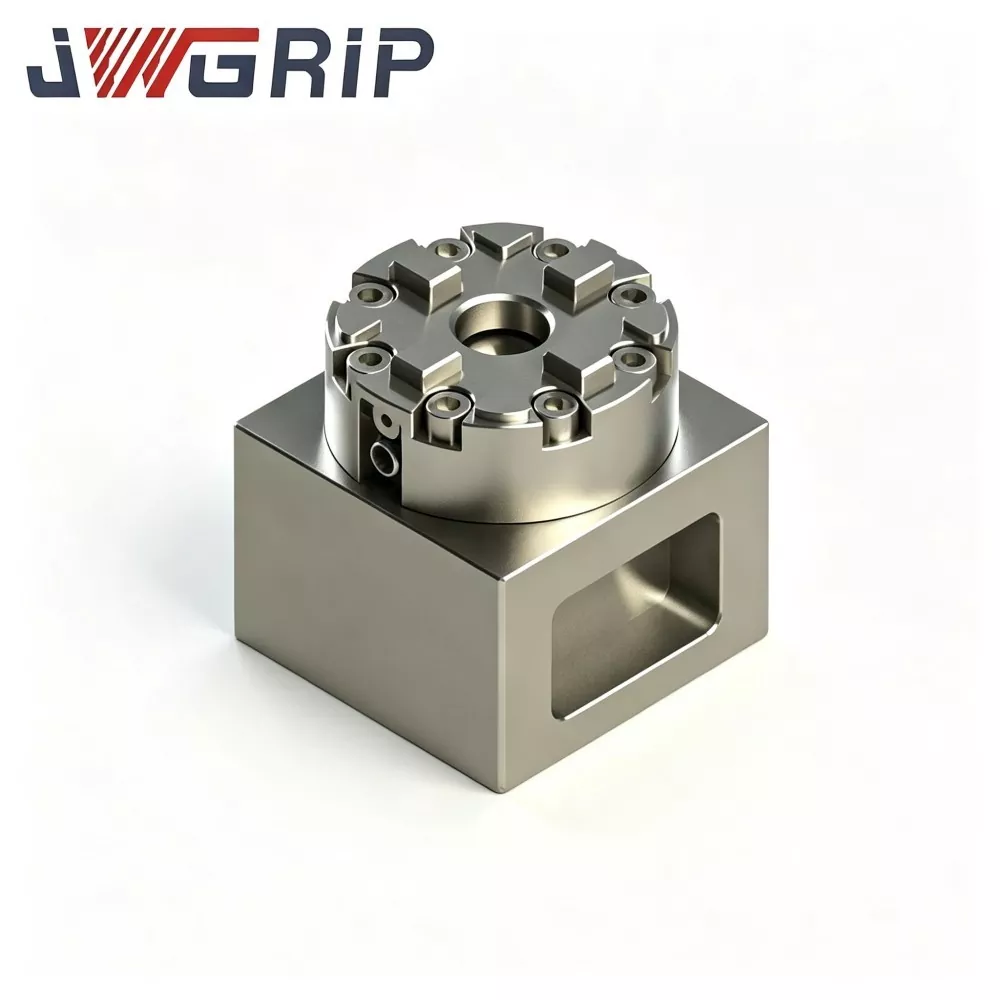
Manuelles R-Type D75 MacroStd CNC-Erodierfutter
JWGRIP ist der professionelle Hersteller und Lieferant von kundenspezifischen manuellen R-Type D75 MacroStd CNC-Erodierfuttern vom Typ R-Type in China und bietet Direktlieferungen ab Werk zur Unterstützung globaler Volumenausschreibungsprojekte und des Spot-Consignment-Geschäfts. Es handelt sich um eine hochpräzise integrierte manuelle Spannvorrichtung, die den MacroStd-Maßstandards entspricht und speziell für Senkerodieren, Drahterodieren und professionelle Werkstätten zur Herstellung von Formelektroden entwickelt wurde. Durch die Integration einer korrosionsbeständigen Struktur aus gehärtetem Stahl und eines einheitlichen Präzisionspositionierungsmaßstabs in einer einzigen kompakten Einheit entfällt die mühsame, wiederholte Kalibrierung der Messuhr und die kumulativen Positionierungsfehler herkömmlicher Spannwerkzeuge.
R-Typ D150 Pneumatisches Erodierfutter
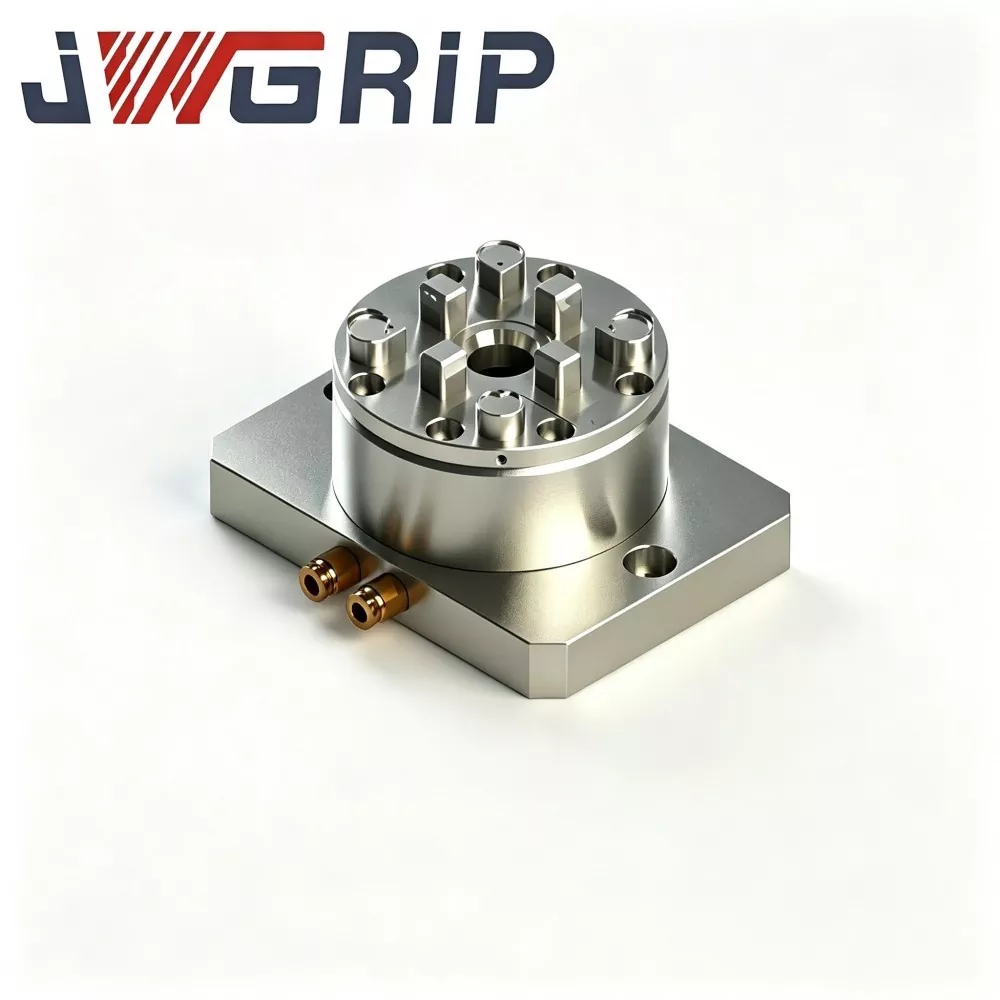
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen Erodierfuttern vom Typ R-Type D150 in China. Die Standardspezifikationen sind vollständig auf Lager, um die Zusammenarbeit bei globalen Rahmenvereinbarungen und die Bereitstellung von Kommissionsaufträgen zu unterstützen. Es handelt sich um eine hocheffiziente integrierte pneumatische Spannvorrichtung, die professionell angepasst und für die Bearbeitungsszenarien Senkerodiermaschine, Drahterodiermaschine und Präzisionsformelektroden entwickelt wurde. Es integriert eine optimierte interne Luftkreislaufstruktur und eine hochpräzise Positionierungs-Spanneinheit in einem einzigen Gerät, wodurch mühsame manuelle Ausrichtung und wiederholte Kalibrierungsverfahren, die bei herkömmlichen Vorrichtungen erforderlich sind, entfallen.
JWGRIP ist ein professioneller Erodierfutter vom Typ R Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen