Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





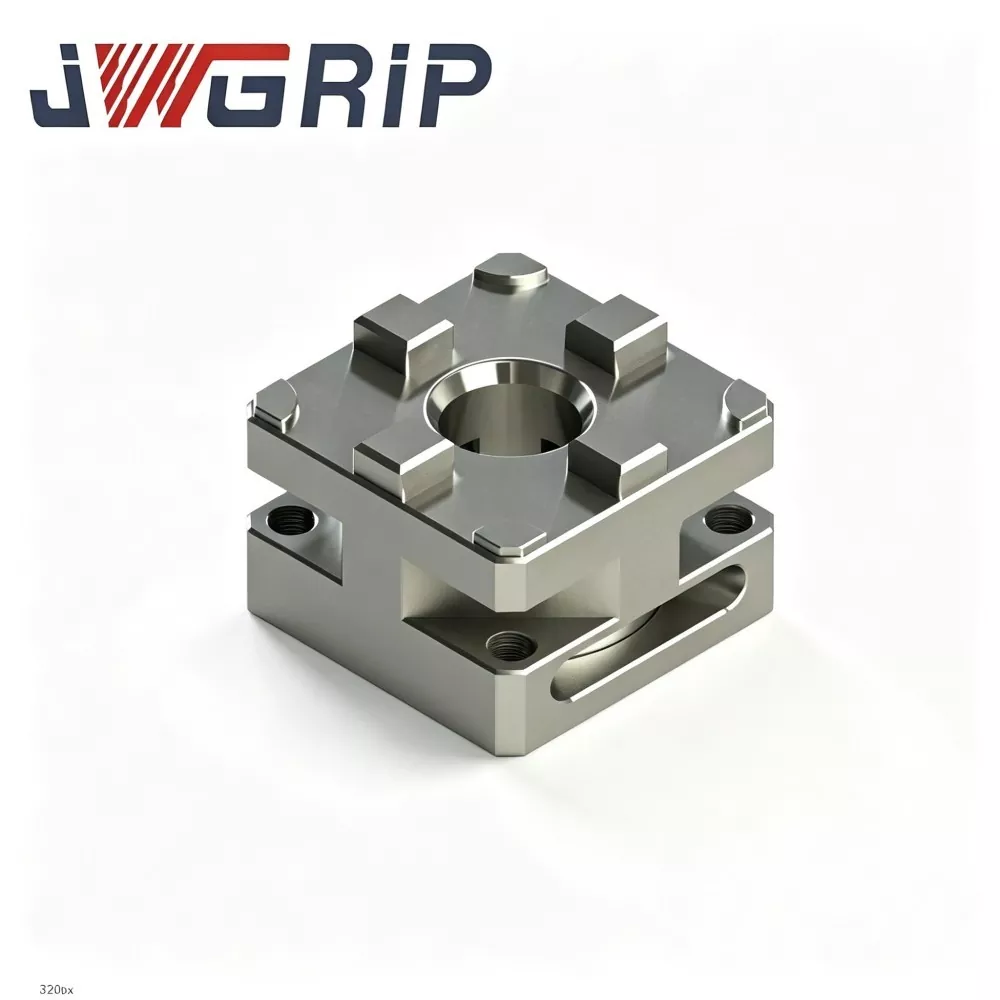
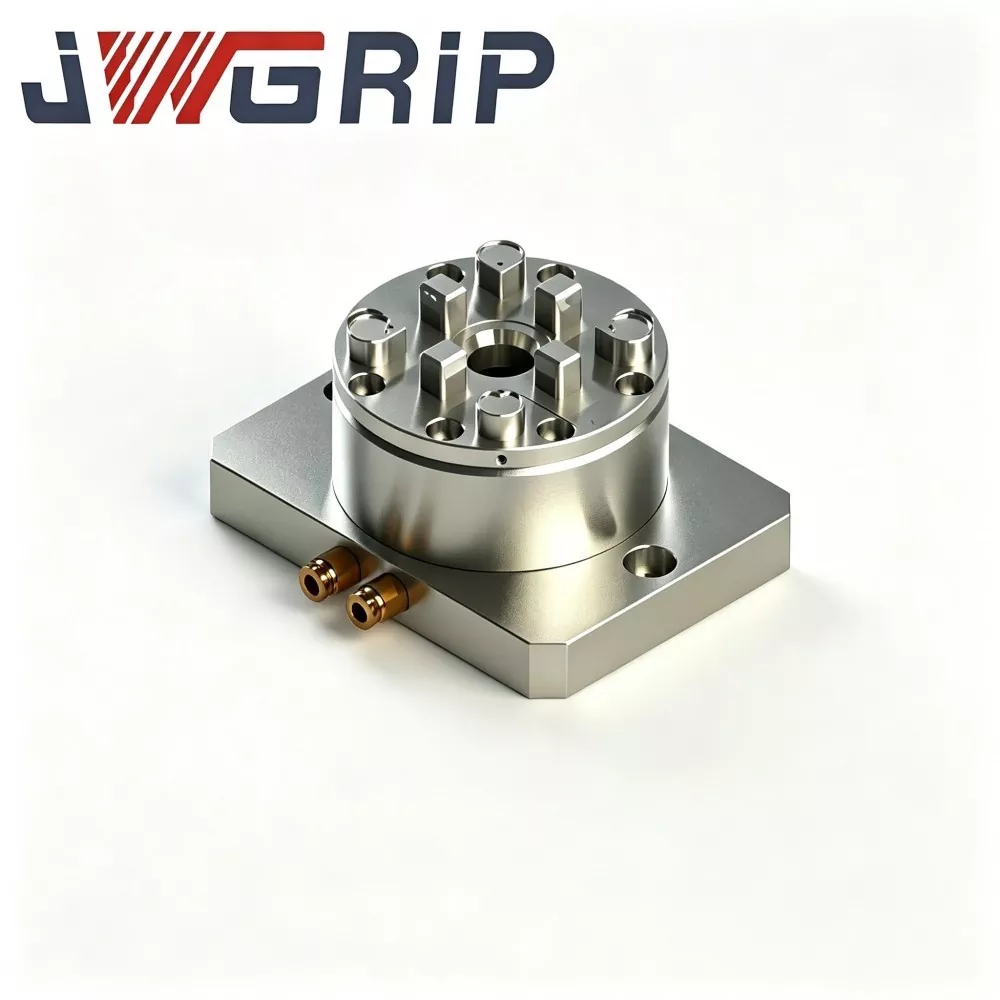
R-Typ D100 manuelles Erodierfutter
JWGRIP ist der professionelle Hersteller und Lieferant von R-Type D100 manuellen EDM-Spannfuttern in China, mit Standardmodellen, die vollständig auf Lager sind und globale Großbestellungen für die Einreichung von Projektausschreibungen und die Beschaffung von Chargenversuchen unterstützen. Es handelt sich um eine hochpräzise integrierte manuelle Bezugsspannvorrichtung, die speziell für Werkstätten zum Erodieren von Senkerodiermaschinen, zum Formenbau und zur Elektrodenvoreinstellung mit mehreren Stationen entwickelt wurde. Durch die Verwendung einer vollmechanischen Verriegelungsstruktur ohne Abhängigkeit von einer pneumatischen Luftquelle werden eine stabile manuelle Spannleistung und eine hochpräzise Konzentrizitätspositionierungsfunktion in einer einzigen Einheit integriert.
Dieses leistungsstarke R-Type D100 Hand-Erodierfutter ist aus gehärtetem, rostbeständigem legiertem Stahl gefertigt und zeichnet sich durch eine stabile Spannleistung, eine hervorragende Konzentrizitätskonsistenz und eine hervorragende langfristige Abriebfestigkeit bei häufigen manuellen Verriegelungszyklen aus. Die Kernpositionierungsflächen verfügen über eine Präzisionsschleiftechnologie mit einmaliger Klemmung, und der gesamte Körper wird einer integrierten Härtungsbehandlung unterzogen, um die Rost- und Verschleißfestigkeit zu verbessern und sich vollständig an feuchte und mit Kühlmittel gefüllte, raue Erodierwerkstattumgebungen anzupassen. Im Gegensatz zu herkömmlichen manuellen Spannfuttern mit einfacher Spielausweitung und Genauigkeitsverlust werden Positionierungsabweichungen aufgrund von Komponentenverschleiß und Luftdruckschwankungen vollständig vermieden.
Es reduziert effektiv die nicht schneidende Hilfskalibrierzeit, verkürzt die Elektrodenaustauschzyklen und sorgt für eine gleichbleibende Positionierungsgenauigkeit für die Verarbeitung verschiedener Elektroden. Es ist vielseitig einsetzbar für die Senkerodierbearbeitung und die Herstellung von Formwerkzeugen und bietet flexible, stabile und kostengünstige mechanische Werkstückhaltelösungen für Formenbaubetriebe, Erodierwerkstätten und Systemintegratoren von Werkzeugmaschinen auf der ganzen Welt.
Anwendungsengpass
Zahlreiche Erodierwerkstätten im Stanzformenbau sind in der täglichen Produktion mit praktischen Engpässen bei den Vorrichtungen konfrontiert:
· Pneumatisch angetriebene Spannfutter erfordern eine vollständige Luftverrohrung und eine stabile Luftquellen-Infrastruktur. Bei mittelgroßen und kleinen Verarbeitungsbetrieben fallen bei der Einführung pneumatischer Spannlösungen zusätzliche Kosten für die Umgestaltung der Werkstatt an.
· Gemeinsame manuelle Erodierfutter auf dem Markt erzeugen nach Tausenden von Spannzyklen Oberflächenverschleiß und ein zunehmendes Innenspiel. Eine allmählich nachlassende Konzentrizität führt zu Defekten auf den Oberflächen des Formhohlraums. Die wiederholte Kalibrierung der Messuhren verschlingt enorme nebenschneidende Produktionsstunden.
Hauptverbesserung:
1. Kernpositionierungsoberflächen verwenden einen Präzisionsschleif-Herstellungsprozess in einer Aufspannung. Wichtige bewegliche Komponenten erhalten eine integrierte Härtungsbehandlung für eine verbesserte Rost- und Verschleißfestigkeit und passen sich an die feuchte EDM-Werkstattumgebung mit dielektrischem Kühlmittel an.
2. Es ist keine Druckluftquelle erforderlich. Der Bediener führt das Spannen und Verriegeln ausschließlich durch eine mechanische Nockenstruktur durch. Genauigkeitsschwankungen, die durch instabilen Luftdruck verursacht werden, werden vollständig eliminiert.
3. Unterstützt die flexible Offline-Elektrodenvoreinstellung an mehreren Stationen, verkürzt den Elektrodenaustauschzyklus und liefert konsistente Positionierungsergebnisse für die Verarbeitung verschiedener Elektroden.
4. Bietet eine robuste mechanische Werkstückhaltelösung für Senkerodiermaschinen und Produktionsabläufe im Hochleistungs-Gesenkbau.
Betriebslogik
Das manuelle EDM-Spannfutter JWGRIP R-Type D100 verfügt über eine verstärkte Zentrierspannarchitektur mit vier Backen und einem vergrößerten D100-Außendurchmesser-Benchmark:
1. Das untere Montagedatum entspricht den Standard-D100-Installationsabmessungen. Es kann direkt an der EDM-Werkbank befestigt oder mit Übergangsadapterplatten zusammengebaut werden.
2. Das robuste interne Nockenantriebsgetriebe wandelt die manuelle Drehmomenteingabe vom externen Drehmomentschlüssel in eine radiale Zentrierantriebskraft für bewegliche Spannbacken um. Unter dem empfohlenen Drehmoment bewegen sich vier Backen synchron in Richtung der zentralen Positionierungsbohrung, um Elektrodenschäfte, Halter oder große Formeinsätze zu klemmen.
3. Die umgekehrte Drehung des Schraubenschlüssels löst die Nockenvorspannungskraft. Spannbacken öffnen sich zur Demontage der Vorrichtung und zum Austausch von Teilen.
Wichtige Highlights des mechanischen Designs:
· Alle Bezugsebenen zur Kernpositionierung werden durch Präzisionsschleifen in einer Aufspannung und mehreren Durchgängen fertiggestellt, wodurch die montagebedingte kumulierte Toleranz verringert wird.
· Verdickte Futterkörperwand und innen verteilte Verstärkungsrippen verteilen die Spannkraft bei hoher Belastung gleichmäßig über die gesamte Schale und verhindern so örtliche Positionsverformungen, die durch langfristige manuelle Schwerlastverriegelung verursacht werden. Stabile Konzentrizität und Wiederholpositionierungsleistung gelten sowohl für projektausschreibungsgestützte Produktionsstandorte als auch für Batch-Probe-Lauf-Auftragsvalidierungswerkstätten.
· Die beweglichen Oberflächen der Backenpaarung sind mit einer speziellen Verschleißschutzschicht beschichtet, um den Abrieb durch Kohlenstoffsedimentverschmutzung unter Funkenerosion unter ölhaltigen Bedingungen zu verlangsamen. Dieses vollständig manuelle Gerät verfügt über keine pneumatischen Anschlüsse oder internen Luftkanalstrukturen.


Technische Kernvorteile
1. Zuverlässige Zentrierung und Wiederholpositionierungskonsistenz. Funktionsflächen zur Schlüssellokalisierung durchlaufen ein mehrstufiges Präzisionsschleifen. Konzentrizität ≤0,004 mm und Wiederholgenauigkeit ≤0,003 mm. Nach Tausenden von manuellen Verriegelungs- und Entriegelungszyklen unter hoher Last kommt es zu keiner Positionierungsabweichung, wodurch strenge Toleranzanforderungen für die Herstellung großer Formelektroden mit mehreren Kavitäten erfüllt werden.
2. Verstärkter, hochbelastbarer Spannfutterkörper aus legiertem Stahl. Der Hauptkörper besteht aus hochwertigem legiertem 42CrMo-Stahl mit integrierter Wärmebehandlung durch Härten und Anlassen. Die Oberflächenhärte erreicht HRC 54–58. Hervorragende Schlagfestigkeit, Verformungsschutz und Korrosionsbeständigkeit gegenüber dielektrischem Öl eignen sich für schwere Elektrodenklemmaufgaben unter ölgetränkten EDM-Bedingungen. Aufgrund seiner robusten Tragfähigkeit ist es bei großen Formenbauunternehmen weit verbreitet.
3. Drehmomentstandardisiertes manuelles Spannen ohne Abhängigkeit von der Luftquelle. Bediener sperren mit passendem Drehmomentschlüssel; empfohlenes Anzugsdrehmoment: 6-8 Nm. Der Betrieb mit konstantem Drehmoment verhindert eine instabile Spannkraft, die durch inkonsistente manuelle Krafteingabe verursacht wird. Ohne Druckluftbedarf arbeitet das Spannfutter zuverlässig in temporären Werkstätten, Sanierungszonen und mobilen Debugging-Stationen. Nach einer einmaligen Bezugspunktkalibrierung auf dem Maschinentisch sinkt die Hilfszeit für den Austausch der Elektrodenhalter erheblich, was die Auslastung der Erodiermaschine für sich wiederholende Arbeiten mit schweren Elektroden und häufig wechselnde Prototypenformaufgaben erhöht.
4. Vergrößerter Spannbereich und umfassende mechanische Kompatibilität. Die Außenabmessungen von D100 und der zentrale Positionierungsbezugspunkt entsprechen den branchenüblichen Referenzmaßstäben für manuelle Spannfutter. Kompatibel mit den meisten handelsüblichen Elektrodenhaltern, Ortungspaletten und Übergangsadaptern der D100-Serie. Durch zeichnungsgesteuerte Strukturmodifikationen können spezielle Gesamthöhen, Aussparungen und nicht standardmäßige Montagelochanordnungen realisiert werden, um individuelle technische Anforderungen aus Projektausschreibungsunterlagen zu erfüllen.
5. Vollständige Dokumentation der industriellen Konformitätstests. Jede Produktionscharge führt eine Dimensionsprüfung, Härteprüfung, eine Simulation des zyklischen Verschleißes bei hoher Belastung und einen Rundlaufstabilitätstest durch. Für Unternehmenskunden, die formelle Verfahren zur Projektausschreibung abschließen, können CE- und ISO9001-Inspektionsberichtspapiere bereitgestellt werden.
Bewertungscheckliste
Führen Sie vor dem Kauf des manuellen Erodierfutters JWGRIP R-Type D100 die folgenden Vorabbewertungsarbeiten durch, um Hindernisse bei der Anwendung vor Ort zu vermeiden:
1. Messen Sie die verfügbaren Installationsabmessungen der Arbeitsplattform der Erodiermaschine. Bestätigen Sie den vertikalen und horizontalen reservierten Abstand. Vermeiden Sie mechanische Interferenzen zwischen dem vergrößerten Futtergehäuse und der Werkzeugmaschinenspindel oder den beweglichen Achsen.
2. Bereiten Sie einen kalibrierten, passenden Drehmomentschlüssel für die manuelle Verriegelung vor. Ein zu hohes manuelles Drehmoment führt zu einer dauerhaften Kieferverformung; Ein unzureichendes Drehmoment birgt die Gefahr des Abrutschens schwerer Elektroden beim Funkenerosionsschneiden.
3. Überprüfen Sie die Maßangaben vorhandener Elektrodenhalter. Bestätigen Sie, ob die aktuellen Werkzeuge dem D100-Industriestandard entsprechen. Nicht standardmäßige modifizierte Halter erfordern zusätzliche Übergangsadapterteile.
4. Kontrollieren Sie die Flüssigkeitsstandhöhe des dielektrischen EDM-Öls. Die Positionen der Hauptmontageschrauben sollten einen angemessenen Abstand unter der Flüssigkeitsoberfläche einhalten, um die Ansammlung von Kohlenstoffablagerungen an den Gewindeabschnitten zu reduzieren.
5. Für Unternehmenskunden, die Projektausschreibungen durchführen oder Batch-Testlauf-Auftragsmanager sind, übermitteln Sie im Voraus vollständige Umgebungsparameter und Leistungsanforderungen vor Ort, um eine genaue Übereinstimmung zwischen Produkt und Konfiguration zu gewährleisten.
Wartungsrichtlinien
Achten Sie beim Einsatz des manuellen Erodierfutters R-Type D100 auf Gefahren durch unsachgemäßen Gebrauch und Empfehlungen für die routinemäßige Wartung:
1. Befolgen Sie unbedingt den empfohlenen Anzugsdrehmomentbereich von 6–8 Nm. Ein zu hohes Drehmoment führt zu einer dauerhaften Verformung der Kieferstruktur; Ein unzureichendes Drehmoment führt bei der Funkenerosionsbearbeitung zu einer versteckten Rutschgefahr für schwere Elektroden.
2. Verhindern Sie die Ansammlung von Kohlenstoffablagerungen in den Führungsnuten der Backen. Kohlenstoffpartikel verunreinigen die beweglichen Passflächen und führen zu einem Verlust der Positionierungsgenauigkeit. Legen Sie einen festen regelmäßigen Reinigungsablauf für Bediener vor Ort fest.
3. Schützen Sie das zentrale Positionierungsloch und die Arbeitsflächen der Spannbacken vor schweren mechanischen Stößen. Harte Stöße beeinträchtigen die Genauigkeit der Bezugspunkte und beeinträchtigen direkt die Konzentrizitätsleistung.
4. Überprüfen Sie regelmäßig den Gewindestatus der Befestigungsschraubenlöcher und entfernen Sie Rost und Ölablagerungen. Tragen Sie bei längerer, funktionsloser Lagerung kleine Mengen Rostschutzfett auf.
5. Für Kunden, die Projektausschreibungen durchführen, vereinheitlichen Sie die Konfigurationsspezifikationen für Betriebstools für jede Zweigwerkstatt während der technischen Kommunikation in der frühen Phase.
6. Archivieren Sie bei Kunden, die Batch-Probeläufe bestellen, vollständige Testlaufaufzeichnungen für spätere Referenzzwecke bei der Massenbeschaffungsbewertung.
Warum eine langfristige Zusammenarbeit mit JWGRIP aufbauen?
1. Echte, direkt ab Werk stammende Quelle JWGRIP ist ein eigenes Unternehmen, das Vorrichtungen herstellt und kein einfacher Handelsvermittler. Der gesamte Produktionsablauf des manuellen Erodierfutters R-Type D100 wird im eigenen Haus durchgeführt. Das Maschinenbauteam verfügt über mehr als 11 Jahre Erfahrung in der Forschung und Entwicklung von Spannlösungen und kennt die verschiedenen realen Probleme großer EDM-Werkstätten im Formenbau.
2. Umfassende technische Modifikation und Projektunterstützungskompetenz. Zeichnungsgesteuerte strukturelle Modifikation unterstützt die Gesamthöhenanpassung, spezielle Ausweichschlitzöffnungen und nicht standardmäßige Montagelochanordnungen. Zu den akzeptablen Geschäftsmodi gehören der Probekauf in kleinen Mengen, die technische Überarbeitung komplexer Strukturen, die formelle Unterstützung bei Projektausschreibungen und die Zusammenarbeit zwischen Chargen, Probeläufen und Bestellungen.
3. Transparenter projektorientierter Angebotsmechanismus Ein klares kommerzielles Angebot wird basierend auf der Produktkonfiguration, der Komplexität der Modifikation und verschiedenen Kooperationsmustern erstellt. Während des gesamten Projektausführungszyklus entstehen keine versteckten Zusatzkosten.
4. Vollständige Qualitätsgarantie. Jedes manuelle Erodierfutter trägt eine eindeutige Seriennummer zur Rückverfolgbarkeit. Die zweijährige Garantie deckt herstellungsbedingte Mängel bei Nenndrehmoment und korrekter Installation ab. Spannbacken und andere Verschleißteile sind Verschleißteile, die von der Gewährleistung ausgeschlossen sind. Das Team des technischen Supports stellt Installationsanleitungen und Vorschläge zur Fehlerbehebung bei häufigen Fehlern bereit.
5. Kontrollierbarer und vorhersehbarer Lieferplan. Produkte mit Standardspezifikation folgen einem stabilen, festen Produktionsrhythmus. Bei Großserien-Projektlieferungen, Ausschreibungslieferungen oder Chargen-Probeserien-Bestellungsmusterlieferungen melden wir uns regelmäßig über den Produktionsfortschritt und garantieren einen gleichmäßigen Warenlieferungsrhythmus.
FAQ
F1: Sind Sie Hersteller oder Handelslieferant für R-Type D100 manuelles Erodierfutter?
A1: JWGRIP ist ein echter Vorrichtungshersteller mit Sitz in China. Alle Produktionsabläufe werden im eigenen Haus durchgeführt. Wir bieten zeichnungsgesteuerte Unterstützung bei technischen Änderungen, einen Dokumentenabgleichsservice für die Projektausschreibung, die Einreichung von Dokumenten und die Zusammenarbeit bei Batch-, Test- und Auftragsarbeiten, anstatt als einfacher Zwischenhändler zu arbeiten.
F2: Kann dieses große manuelle Spannfutter eine stabile Leistung bei längerem Eintauchen in dielektrisches EDM-Öl aufrechterhalten?
A2: Die Moving-Matching-Oberflächen der Standardversion erhalten eine Verschleißschutz-Oberflächenbehandlung, die an die EDM-Ölbadumgebung angepasst ist. Bitte führen Sie regelmäßig eine Wartung zur Reinigung der Kohlenstoffablagerungen durch, um die Gesamtlebensdauer des Geräts zu verlängern.
F3: Was sind Konzentrizität und Wiederholpositionierungsgenauigkeit des manuellen Erodierfutters R-Type D100 in Standardausführung?
A3: Konzentrizität des Standardprodukts ≤0,004 mm, Wiederholpositionierungsgenauigkeit ≤0,003 mm. Durch zeichnungsgesteuerte technische Modifikation können Varianten mit höherer Präzision realisiert werden.
F4: Welche Schadenszustände fallen außerhalb des Garantieumfangs?
A4: Für herstellungsbedingte Mängel gilt bei Nenndrehmoment und korrekter Installation eine zweijährige Garantie. Schäden, die durch Betrieb mit zu hohem Drehmoment, harte mechanische Kollision, Verschleiß durch abrasive Partikel und unsachgemäße manuelle Wartung verursacht werden, sind nicht abgedeckt. Spannbacken gehören zu den Verschleißteilen.
F5: Kann ich formelle kommerzielle Angebotsdokumente für die Einreichung von Projektausschreibungen erhalten?
A5: Ja. Bitte wenden Sie sich an die JWGRIP-Verkaufsabteilung. Wir erstellen formelle kommerzielle Angebotsdokumente basierend auf der Produktkonfiguration, dem Bestellumfang und dem konkreten Geschäftsmodus, einschließlich Projekt-Ausschreibungs-Einreichung oder Batch-Testlauf-Auftragsprojekt.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen