Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





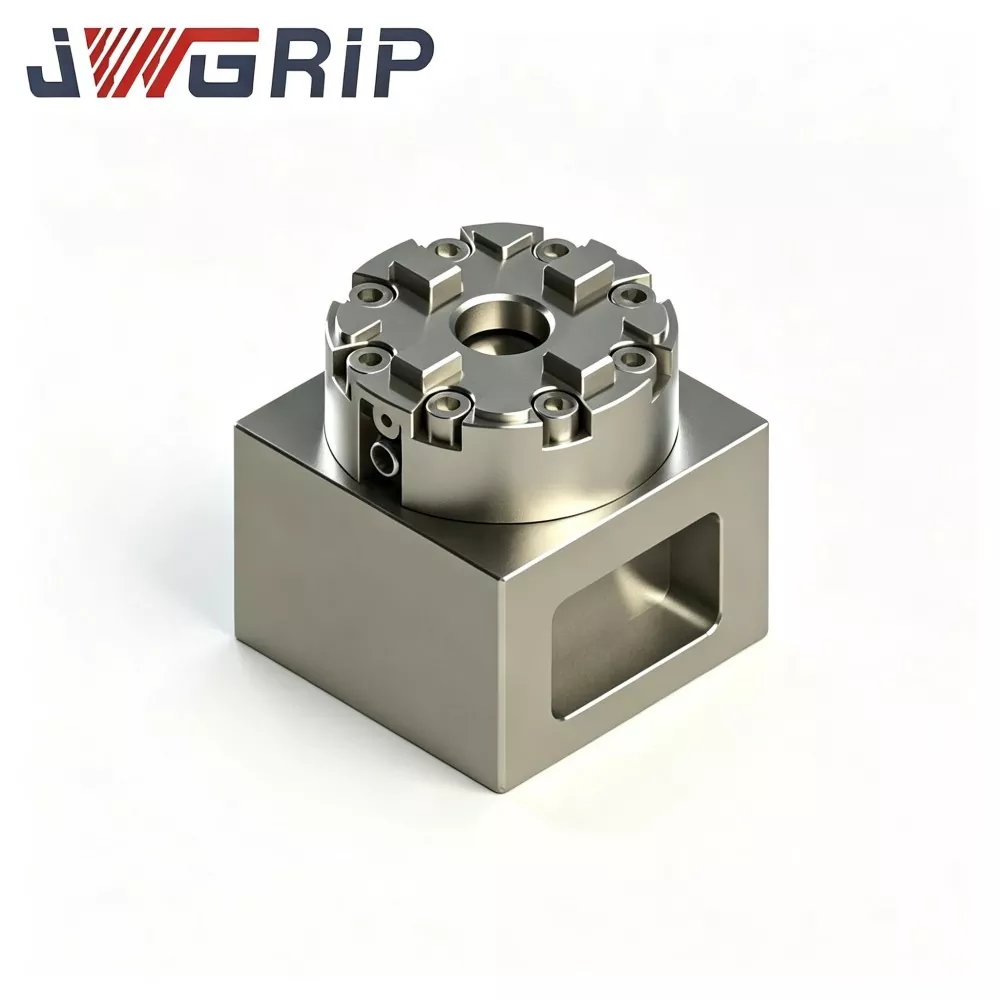
Manuelles R-Type D75 MacroStd CNC-Erodierfutter
JWGRIP ist der professionelle Hersteller und Lieferant von kundenspezifischen manuellen R-Type D75 MacroStd CNC-Erodierfuttern vom Typ R-Type in China und bietet Direktlieferungen ab Werk zur Unterstützung globaler Volumenausschreibungsprojekte und des Spot-Consignment-Geschäfts. Es handelt sich um eine hochpräzise integrierte manuelle Spannvorrichtung, die den MacroStd-Maßstandards entspricht und speziell für Senkerodieren, Drahterodieren und professionelle Werkstätten zur Herstellung von Formelektroden entwickelt wurde. Durch die Integration einer korrosionsbeständigen Struktur aus gehärtetem Stahl und eines einheitlichen Präzisionspositionierungsmaßstabs in einer einzigen kompakten Einheit entfällt die mühsame, wiederholte Kalibrierung der Messuhr und die kumulativen Positionierungsfehler herkömmlicher Spannwerkzeuge.
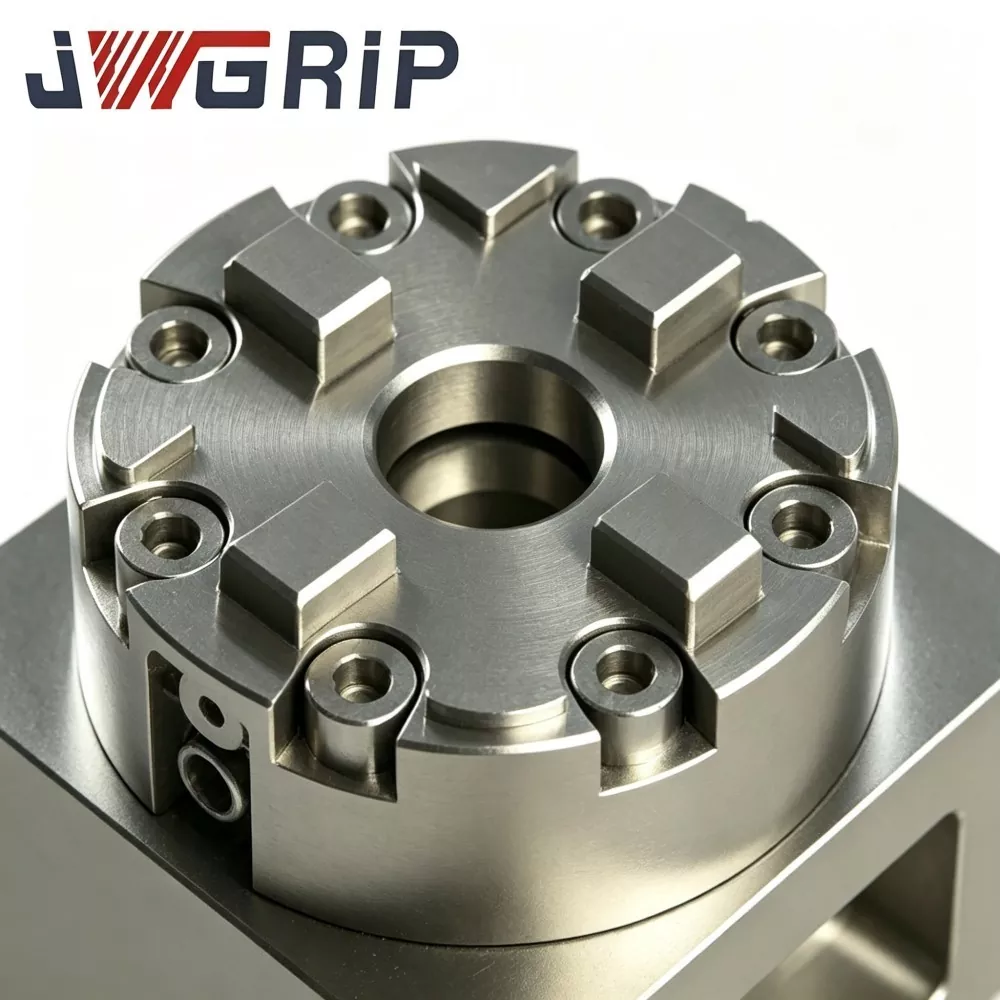
Dieses leistungsstarke R-Type D75 MacroStd CNC-Hand-Erodierfutter besteht aus vollständig gehärtetem, korrosionsbeständigem legiertem Stahlmaterial und zeichnet sich durch stabile mechanische Spannkraft, extrem geringe Rundlaufabweichung und hervorragende Langzeitverschleißfestigkeit bei häufigen manuellen Verriegelungszyklen aus. Alle wichtigen Spannreferenzflächen werden mit hochpräziser Bearbeitungstechnologie bearbeitet, um eine gleichbleibende Positionierungsgenauigkeit bei langfristigen zyklischen Spannvorgängen zu gewährleisten.
Im Gegensatz zu gewöhnlichen manuellen Spannfuttern mit einfacher Präzisionsdämpfung vermeidet es wirksam Elektrodenversatz und Unebenheiten in der Formhohlraumtextur, die durch Genauigkeitsabweichungen verursacht werden. Dadurch wird die prozessfreie Hilfskalibrierzeit erheblich verkürzt, die Effizienz des Elektrodenaustauschs optimiert und der gesamte Produktionsrhythmus von Formenwerkstätten stabilisiert. Mit seiner zuverlässigen und wiederholbaren Spannleistung ist es vielseitig einsetzbar für die Formenbearbeitung in kleinen und mittleren Serien und bietet stabile und hochpräzise manuelle Spannlösungen für globale Formenhersteller, Erodier-Subunternehmer und Systemintegratoren von Werkzeugmaschinen.
Die Schmerzpunkte angehen
Herkömmliche manuelle Schraubklemmung bereitet Werkzeugelektroden-Werkstätten zahlreiche Probleme:
· Einfache schraubenbasierte Klemmlösungen zwingen den Bediener dazu, bei jedem Elektrodenwechsel viel Zeit mit der Einstellung des Schraubendrehmoments und der Korrektur des Bezugspunkts zu verbringen.
· Der manuelle Betrieb hängt stark von den Fähigkeiten des Bedieners ab. Ein ungleichmäßiges Anzugsdrehmoment kann zu Elektrodenschlupf, Konzentrizitätsdrift und instabiler Wiederholgenauigkeit führen, insbesondere bei Kleinserienbestellungen gemischter Elektroden.
· Gängige kostengünstige manuelle Spannfutter auf dem Markt können nach längerem zyklischem Spannen keine stabile Rundlaufgenauigkeit aufrechterhalten. Ein geringer Elektrodenversatz führt zu einer ungleichmäßigen Struktur der Formnester und zu Ausschuss beim fertigen Teil.
JWGRIP optimiert das manuelle Spannfutter R-Type D75 MacroStd gegen die oben genannten Schwachstellen:
1. Es wird die strenge MacroStd-Standard-Ortungsbezugsstruktur übernommen. Nach einer einmaligen Bezugspunktkalibrierung auf der EDM-Maschinenplattform kann das Verriegeln und Lösen des Elektrodenhalters mit einem manuellen Drehmomentschlüssel durchgeführt werden, ohne dass die Messuhr wiederholt neu eingestellt werden muss.
2. Für Elektroden und Formeinsätze wird eine maschinenübergreifende Bezugsübertragung realisiert, wodurch die verarbeitungsfreie Nebenzeit für Erodiergeräte effektiv verkürzt wird.
3. Der vollständig gehärtete, korrosionsbeständige Hauptkörper aus legiertem Stahl und die hochpräzise bearbeiteten Spannreferenzflächen verhindern kumulative Positionierungsfehler, die durch wiederholtes manuelles Einrichten verursacht werden. Eine stabile, wiederholbare Spanngenauigkeit ist für die Verarbeitung von Formen in kleinen und mittleren Serien auf lange Sicht gewährleistet.
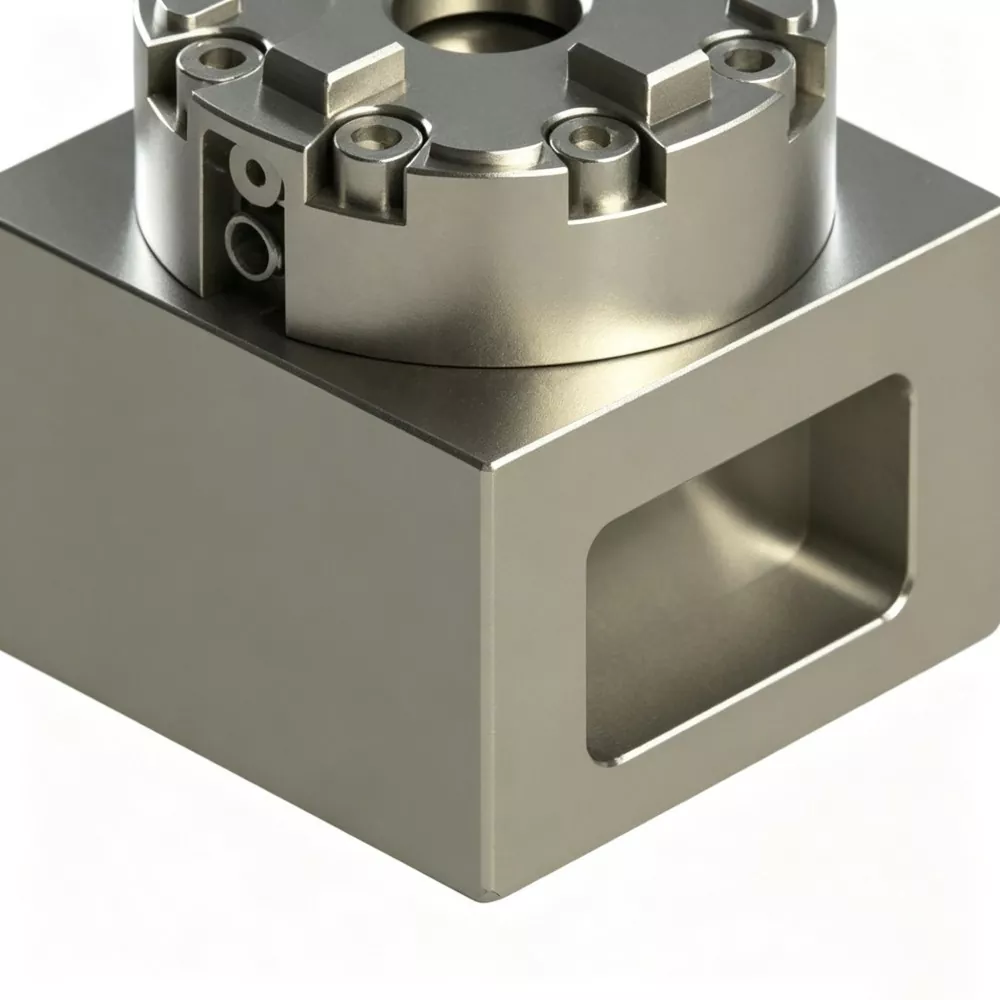
Arbeitslogik
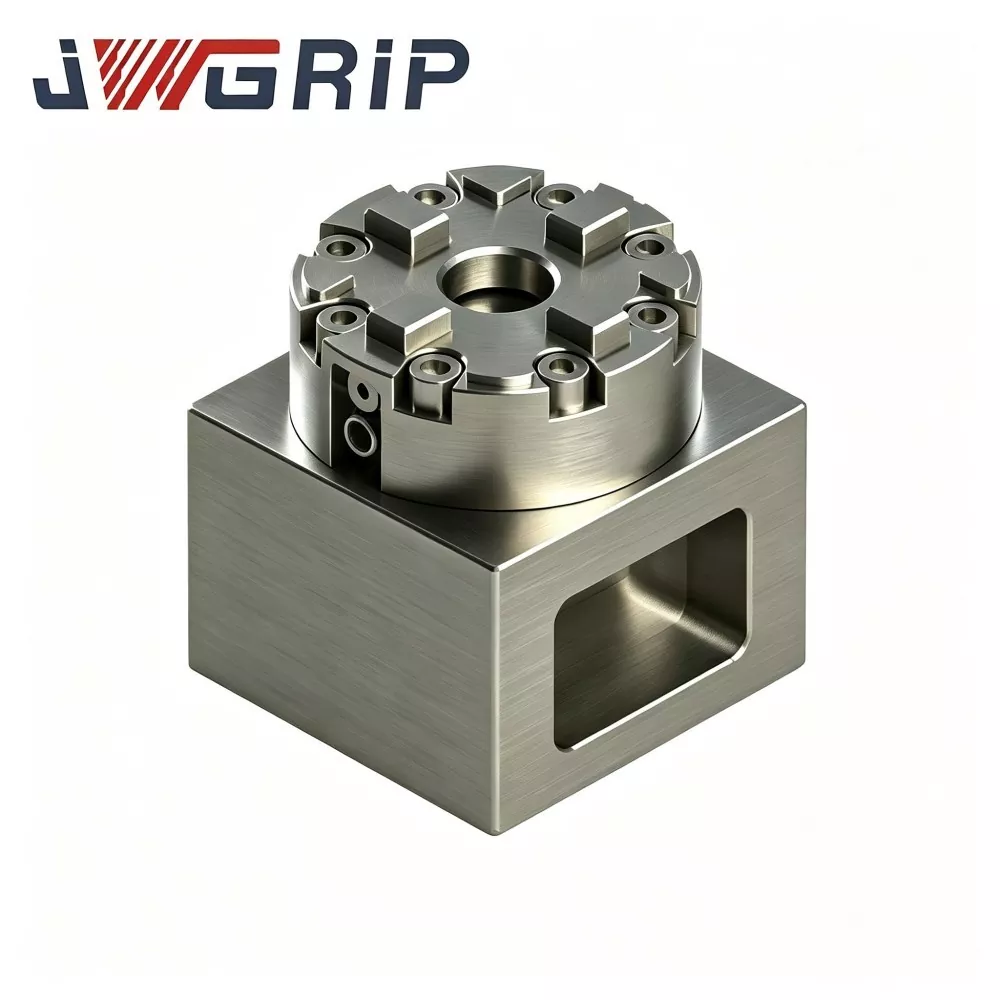
Das JWGRIP R-Type D75 MacroStd CNC-Handerodierfutter verwendet eine Mehrbacken-Zentrierspannarchitektur, die den MacroStd-Spezifikationen entspricht:
1. Das untere Montagedatum folgt strikt dem D75-Außenmaß-Benchmark. Es kann direkt am EDM-Arbeitstisch montiert oder mit Übergangsadapterplatten kombiniert werden.
2. Bewegliche Spannbacken werden durch einen internen Keilnocken-Mechanikgetriebesatz angetrieben. Der Bediener wendet ein standardisiertes Drehmoment über einen externen manuellen Drehmomentschlüssel an. Keilnockenkomponenten drücken die Backen radial in Richtung des zentralen Positionierungslochs, um Elektrodenschäfte oder MacroStd-Standardhalter zentriert einzuspannen.
3. Die umgekehrte Drehung des Schraubenschlüssels löst die Vorspannung des Keilnockens. Spannbacken öffnen sich, sodass Vorrichtungen oder Elektroden demontiert werden können.
Wichtige strukturelle Design-Highlights:
· Alle Bezugsebenen zur Kernpositionierung werden mit einem Präzisionsschleifen in mehreren Durchgängen in einer Klemme bearbeitet, wodurch die montagebedingte kumulierte Toleranz verringert wird.
· Verstärkte Innenschalenrippen verteilen die durch manuelles Drehmoment erzeugte Klemmspannung gleichmäßig über die Spannfutterschale, vermeiden Spannungskonzentrationen an Teilbackenmontagepositionen und verbessern die Anti-Verformungsleistung bei langfristiger zyklischer manueller Verriegelung. Das Design gewährleistet eine stabile Konzentrizität und wiederholte Positionierungsleistung sowohl für Produktionsstandorte mit großen Angeboten als auch für Endbenutzer-Formwerkstätten mit Einzellieferung.
· Die beweglichen Kontaktflächen der Backen erhalten eine spezielle Anti-Verschleiß-Oberflächenbehandlung, um den Abrieb zu verlangsamen, der durch Kohlenstoffsedimentverunreinigungen in der Arbeitsumgebung mit Funkenerosion im Ölbad entsteht.
Technische Kernleistung
1. Zuverlässige Zentrierungs- und Wiederholpositionierungsfunktion. Funktionsflächen zur Schlüssellokalisierung werden wiederholt präzisionsgeschliffen. Konzentrizität ≤0,004 mm und Wiederholgenauigkeit ≤0,003 mm. Selbst nach tausenden manuellen Verriegelungs- und Entriegelungszyklen kommt es zu keiner Positionierungsabweichung, wodurch strenge Toleranzanforderungen für die Herstellung von Formelektroden mit mehreren Kavitäten erfüllt werden.
2. Hochfester, verschleißfester Hauptkörper aus legiertem Stahl. Der Hauptkörper besteht aus hochwertigem legiertem 41Cr4-Stahl mit integrierter Vergütungswärmebehandlung. Die Oberflächenhärte erreicht HRC 53–57. Es bietet eine hervorragende Schlagfestigkeit, Antiverformung und Korrosionsbeständigkeit gegenüber dielektrischem Öl und eignet sich für die zyklische manuelle Langzeitspannung unter EDM-Ölbadbedingungen. Hohe Akzeptanz bei kostenbewussten High-End-Formenbauunternehmen.
3. Erfahrung mit drehmomentgeregeltem, stabilem manuellen Spannen. Der Bediener verriegelt mit einem Standard-Drehmomentschlüssel, empfohlenes Anzugsdrehmoment: 5–7 Nm. Der Betrieb mit konstantem Drehmoment verhindert Schwankungen der Spannkraft, die durch ungleichmäßige manuelle Krafteinwirkung verursacht werden. Nach einer einmaligen Maschinentisch-Nullpunktkalibrierung sinkt der Arbeitsaufwand für das Nachfahren beim Elektrodenwechsel stark. Die effektive Auslastung der EDM-Maschine steigt bei häufig variierenden Kleinserien-Formaufträgen und sich wiederholenden Elektrodenbearbeitungsaufgaben.
4. MacroStd-konforme breite Kompatibilität. Die Außenabmessungen und inneren Positionierungsabmessungen des D75 entsprechen vollständig dem industriellen Benchmark von MacroStd. Kompatibel mit den meisten gängigen Elektrodenhaltern, Ortungspaletten und Vorrichtungsadaptern der MacroStd-Serie auf dem globalen Werkzeugmarkt. Für besondere Höhenanforderungen, reservierte Ausweichausschnitte und nicht standardmäßige Montagelochanordnungen sind zeichnungsbasierte Strukturmodifikationen verfügbar, um individuelle technische Anforderungen aus Projekten mit Volumenausschreibungen zu erfüllen.
5. Autorisierte industrielle Compliance- und Chargenprüfung. Bei jeder Produktionscharge werden Maßprüfungen, Härteprüfungen, zyklische Verschleißsimulationen und Konzentrizitätsstabilitätsprüfungen durchgeführt. Für Unternehmenskunden, die formelle Verfahren zur Volumenausschreibung abschließen, können CE- und ISO9001-Inspektionsberichtsdokumente bereitgestellt werden.
Bewertungscheckliste
1. Messen Sie die verfügbaren Installationsabmessungen der Arbeitsplattform der Erodiermaschine. Bestätigen Sie den vertikalen und horizontalen reservierten Abstand. verhindern mechanische Beeinträchtigungen zwischen dem Futtergehäuse und der Werkzeugmaschinenspindel oder den beweglichen Achsen.
2. Bereiten Sie einen passenden Standard-Drehmomentschlüssel für die manuelle Verriegelung vor. Ein zu hohes Drehmoment führt zu einer dauerhaften Kieferverformung; Bei einem unzureichenden Drehmoment besteht beim Funkenerosionsschneiden die Gefahr eines Abrutschens der Elektrode.
3. Überprüfen Sie die Maßnorm der vorhandenen Elektrodenhalter. Bestätigen Sie, ob das aktuelle Tool dem MacroStd-Benchmark entspricht. Nicht standardmäßige modifizierte Halter erfordern zusätzliche Übergangsadapterkomponenten.
4. Halten Sie einen angemessenen Abstand zwischen den Positionen der Hauptbefestigungsschrauben und dem Flüssigkeitsstand des dielektrischen Öls ein, um die Ansammlung von Sedimenten auf den Gewindeteilen zu reduzieren.
5. Übermitteln Sie für Unternehmenskunden mit Volumengeboten oder Spot-Consignment-Händlern vorab vollständige Umgebungsparameter und Leistungsanforderungen vor Ort, um eine genaue Übereinstimmung der Produktkonfiguration zu erreichen.
Wartungspunkte
Beachten Sie beim Betrieb des manuellen CNC-Erodierfutters JWGRIP R-Type D75 MacroStd die folgenden Gefahren durch Missbrauch und die Richtlinien für die routinemäßige Wartung:
1. Befolgen Sie unbedingt den empfohlenen Anzugsdrehmomentbereich von 5–7 Nm. Eine übermäßige Schraubenschlüsselkraft führt zu einer dauerhaften Verformung der Backen. Bei unzureichendem Drehmoment besteht die Gefahr eines Elektrodenschlupfes bei der Funkenerosion.
2. Vermeiden Sie die Ansammlung von Kohlenstoffablagerungen in den Führungsnuten der Backen. Kohlenstoffpartikel-Verunreinigungen reiben bewegliche Passflächen ab und verschlechtern die Positionierungsgenauigkeit. Richten Sie einen festen Arbeitsablauf für die periodische Reinigung für die Bediener vor Ort ein.
3. Schützen Sie die zentrale Positionierungsbohrung und die Arbeitsflächen der Spannbacken vor schweren mechanischen Stößen. Harte Stöße beeinträchtigen die Genauigkeit der Bezugspunkte und beeinträchtigen direkt die Konzentrizitätsleistung.
4. Überprüfen Sie regelmäßig den Zustand des Befestigungsschraubenlochgewindes. deutlicher Rost und Ölablagerungen. Tragen Sie eine kleine Menge Rostschutzfett auf, wenn das Gerät längere Zeit nicht funktionsfähig ist.
5. Vereinheitlichen Sie bei Ausschreibungsprojektkunden mit großen Geboten die Konfigurationsanforderungen für Betriebstools vor Ort in verschiedenen Zweigwerkstätten während der technischen Kommunikation in der frühen Phase.
6. Führen Sie für Spot-Consignment-Händler eine regelmäßige gegenseitige Bestandsaufnahme durch, um die bilateralen Bestandsmengendaten zu synchronisieren.
FAQ
F1: Sind Sie Hersteller oder Handelslieferant für R-Type D75 MacroStd CNC-Handerodierfutter?
A1: JWGRIP ist ein echter Vorrichtungshersteller mit Sitz in China. Alle Produktionsabläufe werden im eigenen Haus durchgeführt. Wir bieten zeichnungsgesteuerte Änderungsunterstützung, einen volumengebotsbezogenen Ausschreibungsdokument-Matching-Service und eine Zusammenarbeit bei der Lieferung vor Ort, anstatt als einfacher Zwischenhändler zu arbeiten.
F2: Kann dieses manuelle Spannfutter bei längerem Eintauchen in dielektrisches EDM-Öl eine stabile Leistung aufrechterhalten?
A2: Die Moving-Matching-Oberflächen der Standardversion erhalten eine Verschleißschutz-Oberflächenbehandlung, die an die EDM-Ölbadumgebung angepasst ist. Bitte führen Sie regelmäßig eine Kohlenstoffablagerungsreinigung durch, um die Gesamtlebensdauer zu verlängern.
F3: Was sind Konzentrizität und Wiederholpositionierungsgenauigkeit des standardmäßigen CNC-Handerodierfutters R-Type D75 MacroStd?
A3: Konzentrizität des Standardprodukts ≤0,004 mm, Wiederholpositionierungsgenauigkeit ≤0,003 mm. Höhere Präzisionsvarianten können durch zeichnungsgesteuerte technische Modifikation realisiert werden.
F4: Welche Schäden sind vom Garantieumfang ausgeschlossen?
A4: Die zweijährige Garantie deckt herstellungsbedingte Mängel bei Nenndrehmoment und korrekter Installation ab. Schäden, die durch Betrieb mit zu hohem Drehmoment, harte mechanische Kollision, Verschleiß durch abrasive Partikel und unsachgemäße manuelle Wartung verursacht werden, sind nicht abgedeckt. Spannbacken gehören zu den Verschleißteilen.
F5: Kann ich formelle kommerzielle Angebotsdokumente für die Ausschreibungsnutzung erhalten?
A5: Ja. Bitte wenden Sie sich an die Vertriebsabteilung von JWGRIP. Wir erstellen formelle kommerzielle Angebotsdokumente auf der Grundlage der Produktkonfiguration, des Bestellumfangs und des spezifischen Geschäftsmodus, einschließlich Volumenausschreibungen, Ausschreibungsprojekten oder Spot-Lieferungskooperationen.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen