Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





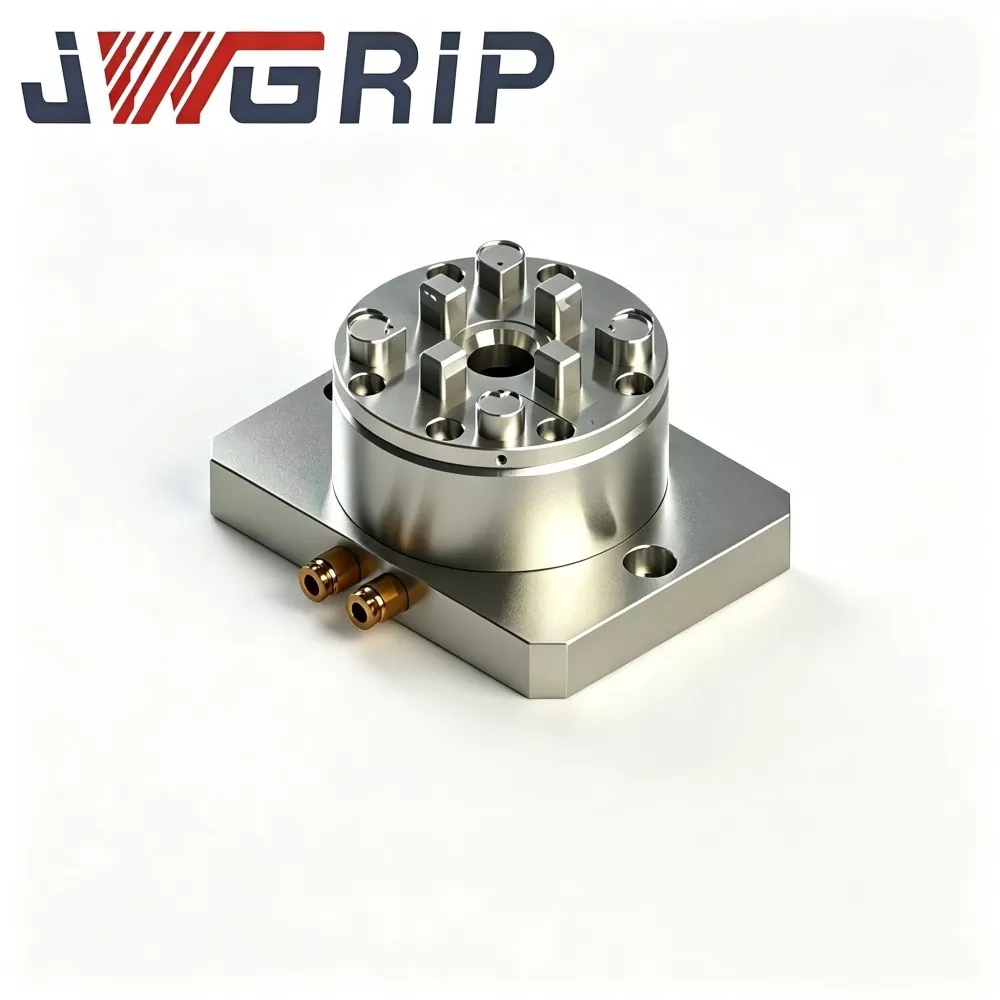
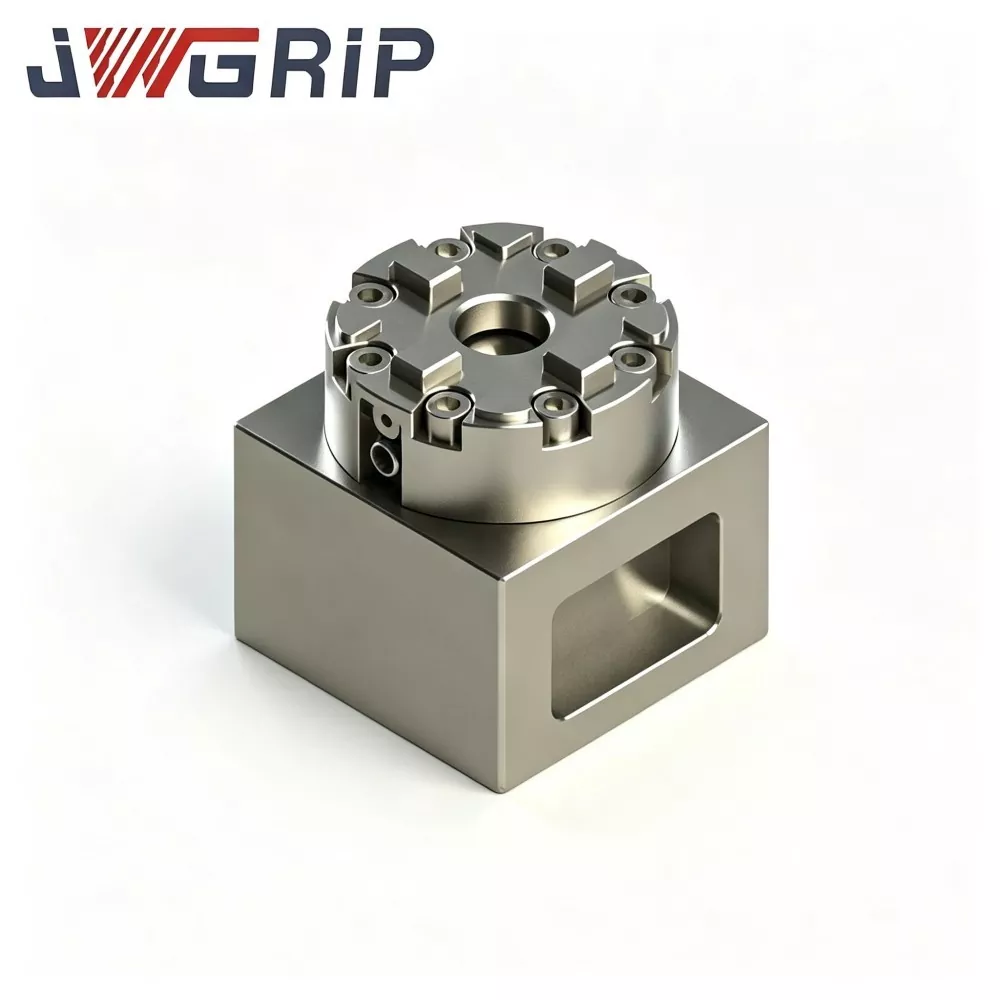
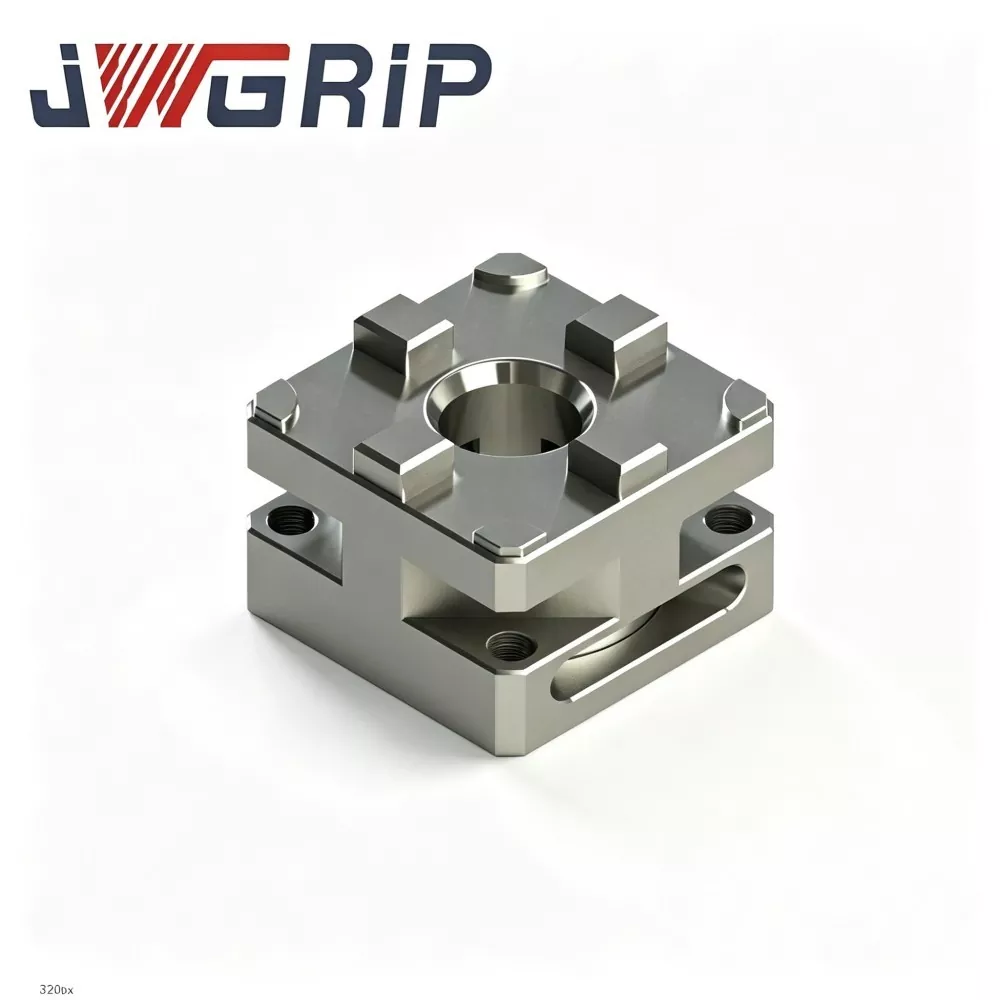
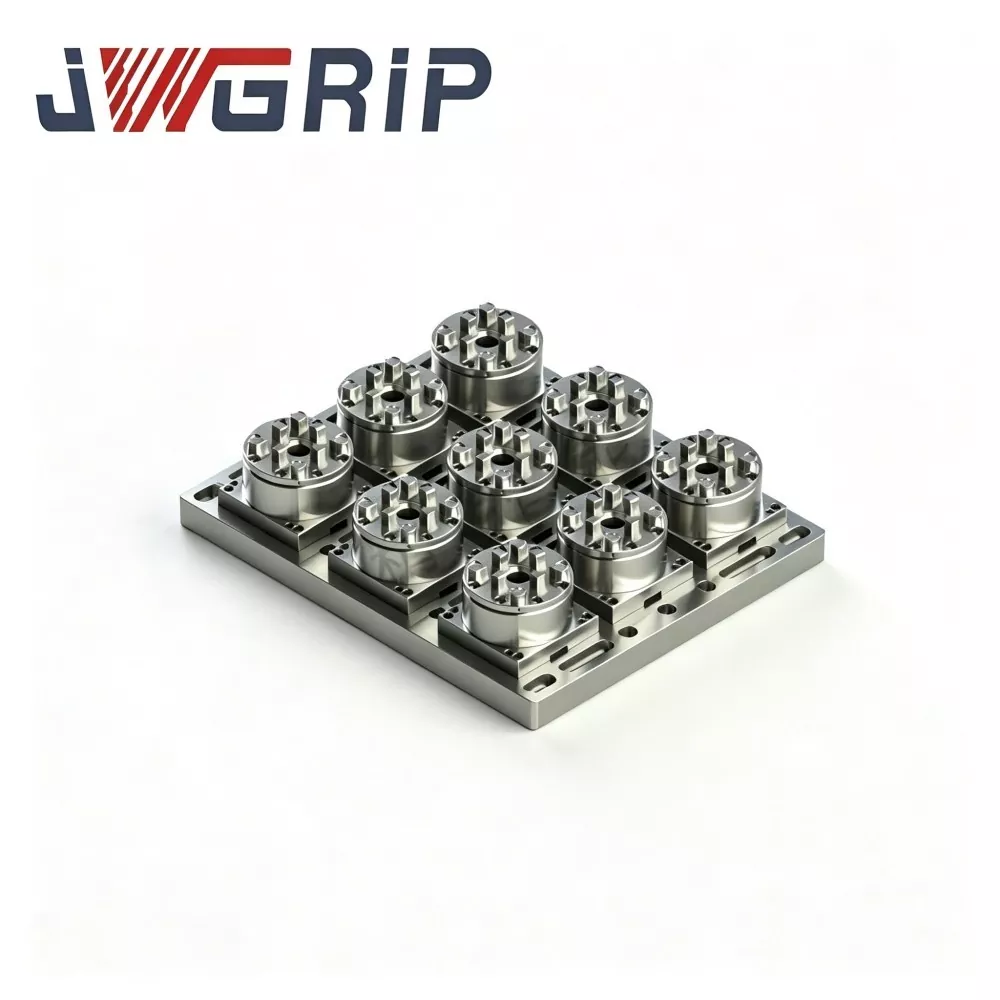
R-Typ D150 Pneumatisches Erodierfutter
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen Erodierfuttern vom Typ R-Type D150 in China. Die Standardspezifikationen sind vollständig auf Lager, um die Zusammenarbeit bei globalen Rahmenvereinbarungen und die Bereitstellung von Kommissionsaufträgen zu unterstützen. Es handelt sich um eine hocheffiziente integrierte pneumatische Spannvorrichtung, die professionell angepasst und für die Bearbeitungsszenarien Senkerodiermaschine, Drahterodiermaschine und Präzisionsformelektroden entwickelt wurde. Es integriert eine optimierte interne Luftkreislaufstruktur und eine hochpräzise Positionierungs-Spanneinheit in einem einzigen Gerät, wodurch mühsame manuelle Ausrichtung und wiederholte Kalibrierungsverfahren, die bei herkömmlichen Vorrichtungen erforderlich sind, entfallen.
Dieses leistungsstarke pneumatische EDM-Spannfutter R-Type D150 besteht aus hochwertigem, vergütetem legiertem Stahl und zeichnet sich durch eine äußerst stabile Spannkraft, hervorragende Konzentrizität und hervorragende langfristige Anti-Ermüdungsleistung bei kontinuierlichem pneumatischem Wechsel aus. Die Referenzflächen zur Kernpositionierung nutzen die integrierte Bearbeitungstechnologie mit einmaliger Klemmung, und wichtige passende Komponenten werden nach der Abschreckbehandlung präzise geschliffen, um ein gleichmäßiges Passspiel und Montagegenauigkeit sicherzustellen. Der optimierte interne Luftkreislauf reduziert effektiv den Druckverlust bei wiederholten pneumatischen Aktionen, sorgt für einen stabilen Spannstatus für einen langfristig kontinuierlichen zyklischen Betrieb und vermeidet Spannkraftschwankungen und Rundlaufabweichungen.
Das pneumatische EDM-Spannfutter R-Type D150 unterstützt die Offline-Voreinstellung und den schnellen Austausch von Elektroden, wodurch die zusätzliche Fehlerbehebungszeit erheblich verkürzt und manuelle Positionierungsabweichungen reduziert werden. Es kann auch mit automatischen Roboterhandhabungsmodulen verbunden werden, um einen unbemannten Elektrodenwechsel zu ermöglichen. Es ist weit verbreitet für die Präzisionsformenerodierbearbeitung geeignet und bietet zuverlässige, hochpräzise Spannlösungen für Formenhersteller, Subunternehmer für die Erodierbearbeitung und automatisierte Produktionsunternehmen.
Spannlösung
In realen Formenbau-Werkstätten stellt die Elektrodenklemmung einen großen Engpass dar, der die Effizienz der EDM-Verarbeitung einschränkt:
· Herkömmliche manuelle Vorrichtungen erfordern bei jedem Elektrodenaustausch wiederholtes Spannen, Ausrichten der Messuhr und Positionskalibrierung. Der zusätzliche Zeitaufwand ist hoch und die Positionierungsgenauigkeit hängt stark von der Erfahrung des Bedieners vor Ort ab.
· Bei komplexen Formen, die einen ständigen Austausch mehrerer Elektrodengruppen erfordern, verlängert sich durch häufiges Neurüsten die gesamte Produktionsdurchlaufzeit erheblich.
· Viele kommerzielle, kostengünstige pneumatische Spannfutter erzeugen nach Tausenden von Zyklen Druckschwankungen. Spannkraft und Konzentrizitätsdrift beeinträchtigen die Formqualität der endgültigen Formhohlraumoberfläche.
JWGRIP optimiert die Produktstruktur, um die oben genannten Probleme zu lösen:
1. Referenzflächen zur Kernpositionierung übernehmen den Komplettbearbeitungsprozess mit einer Aufspannung. Nach der Abschreckbehandlung werden wichtige Passteile präzise geschliffen, um ein gleichmäßiges Passspiel zu gewährleisten.
2. Der optimierte innere Luftkreislauf reduziert den Druckverlust bei wiederholter pneumatischer Betätigung und sorgt für einen stabilen Klemmzustand für zyklische Arbeiten über lange Zeiträume.
3. Die Offline-Voreinstellung der Elektrode wird unterstützt. Die Bediener schließen die Elektrodeninstallation und Fehlerbehebung außerhalb der EDM-Ausrüstung ab. Der schnelle Austausch nach dem Andocken vermeidet Positionierungsfehler durch wiederholte manuelle Anpassung.
4. Kompatibel mit automatischen Be- und Entlademodulen für Roboter, um einen unbemannten Elektrodenwechsel zu ermöglichen und eine zuverlässige, hochpräzise Klemmung für Senkerodiermaschinen, Drahterodiermaschinen und die Massenverarbeitung von Gusselektroden zu gewährleisten.

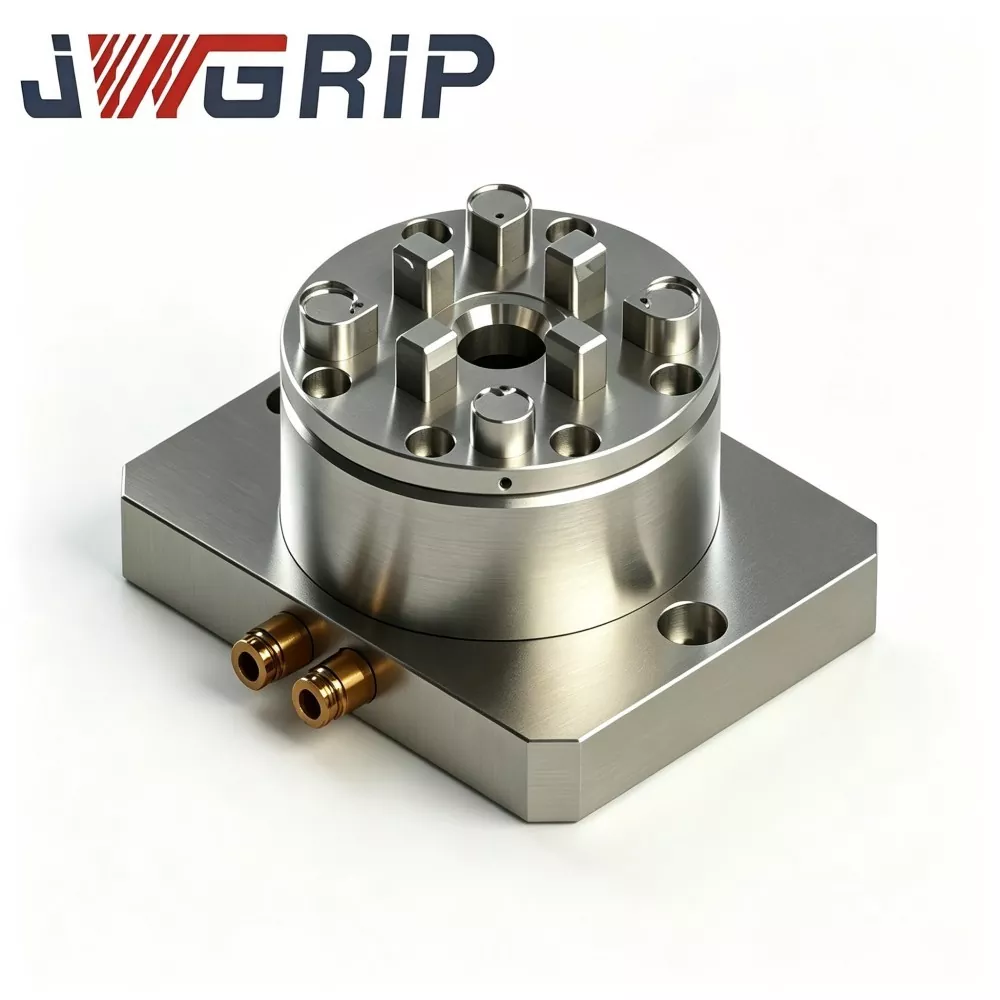
Interne Architektur
Das pneumatische EDM-Spannfutter JWGRIP R-Type D150 verfügt über eine integrierte, geschlossene, luftbetriebene Keilspannarchitektur:
1. Werkstatt-Druckluft strömt durch die seitlich angebrachte Lufteinlassöffnung in die innere Luftkammer. Der Luftdruck drückt den Keilgleitblock und erzeugt eine radiale Antriebskraft, um mehrere Spannbacken anzutreiben und so die Spannung in Richtung des zentralen Bezugspunktes zu zentrieren.
2. Wenn die Luftzufuhr freigegeben wird, drückt die eingebaute Rückholfeder den Keilblock nach hinten und öffnet die Klemmbacken für die Demontage des Elektrodenschafts oder der Vorrichtung.
Wichtige strukturelle Design-Highlights:
· Alle Bezugsflächen zur Kernpositionierung werden durch einmaliges Hochpräzisionsschleifen bearbeitet, wodurch die akkumulierte Montagetoleranz minimiert wird.
· Luftkanäle sind anstelle freiliegender externer Rohrleitungen in den Hauptkörper des Spannfutters integriert und verhindern so Kollisionsschäden in einer ölgetränkten EDM-Umgebung.
· Verstärkte Innenrippen verteilen die Klemmspannung gleichmäßig über das Futtergehäuse, um lokale Spannungskonzentrationen bei zyklischer Langzeitspannung zu vermeiden. Stabile Rundlaufgenauigkeit und Spannleistung gelten sowohl für rahmenvertragliche Batch-Einsatzstandorte als auch für Endkundenwerkstätten im Kommissionsauftrag.
· Interne Dichtungskomponenten bestehen aus einem speziellen ölbeständigen Gummimaterial, das speziell für die Arbeitsbedingungen in einem dielektrischen Ölbad entwickelt wurde, um die Alterung der Dichtung während der kontinuierlichen Funkenerosionsbearbeitung zu verlangsamen.
Technische Kernleistung
1. Hervorragende Fähigkeit zur Zentrierung und wiederholten Positionierung. Die wichtigsten Positionierungsflächen durchlaufen ein Präzisionsschleifen in mehreren Durchgängen. Konzentrizität ≤0,003 mm und Wiederholgenauigkeit ≤0,005 mm. Keine kumulierte Positionsabweichung selbst nach Tausenden von kontinuierlichen Spannzyklen, wodurch strenge Toleranzanforderungen für die komplexe Bearbeitung von Formelektroden mit mehreren Kavitäten erfüllt werden.
2. Hochwertiger, ermüdungsfreier Hauptkörper aus legiertem Stahl. Der Hauptkörper besteht aus hochwertigem legiertem 40CrNiMo-Stahl mit integrierter Wärmebehandlung durch Abschrecken und Anlassen, Oberflächenhärte HRC 52–56. Hervorragende Schlagfestigkeit, Antiverformung und Ölkorrosionsbeständigkeit eignen sich für langfristiges zyklisches Spannen unter EDM-Eintauchen in dielektrisches Öl. Großes Vertrauen bei High-End-Formenbauunternehmen.
3. Erhebliche Produktivitätssteigerung durch pneumatischen Schnellwechsel. Nach einmaliger Bezugspunktkalibrierung auf dem EDM-Maschinentisch kostet der Austausch des Elektrodenhalters durch Betätigung des pneumatischen Steuerventils nur 5–10 Sekunden. Manuelles Anziehen der Schrauben und wiederholtes Schieben der Messuhr entfallen. Die nicht schneidende Nebenzeit sinkt stark, was die Auslastung der Erodiermaschinen für vielfältige Kleinserien-Formaufträge und große Elektrodenbearbeitungsprojekte erhöht.
4. Vollständige Anpassungsfähigkeit an das Arbeitsszenario von ölgefüllten Erodiermaschinen. Die optimierte, kundenspezifische, ölbeständige Dichtungsbaugruppe ist speziell für Funkenerosionsumgebungen mit dielektrischem Öl konzipiert. Der verdeckte integrierte Luftkreislauf vermeidet Rohrleitungsschäden durch Elektrodenkollisionen oder die Handhabung von Formteilen. Stabiler, ölgetränkter Langzeitbetrieb ohne häufige Wartung der Luftrohrverbindungen.
5. Vollständige Industriekonformität und Chargeninspektion Jede Produktionscharge wird einer Dimensionsprüfung, einem Konzentrizitätstest, einem zyklischen Spannermüdungstest und einer Luftdichtheitsprüfung unterzogen. Für Unternehmenskunden, die zentrale Beschaffungsverträge im Rahmen einer Rahmenvereinbarung unterzeichnen, können CE- und ISO9001-Testdokumente bereitgestellt werden.
Checkliste für die Beurteilung
Führen Sie vor dem Kauf des pneumatischen Erodierfutters JWGRIP R-Type D150 die folgende Vorabbewertung durch, um Hindernisse bei der Anwendung vor Ort zu vermeiden:
1. Bestätigen Sie den verfügbaren Platz für die Installation des Arbeitstisches der Erodiermaschine. Messen Sie den vertikalen und horizontalen reservierten Raum, um mechanische Beeinträchtigungen zwischen Futtergehäuse, Spindel und beweglichen Achsen zu vermeiden.
2. Überprüfen Sie eine stabile Druckluftversorgung. Der Arbeitsluftdruck muss stabil zwischen 0,4 und 0,6 MPa bleiben. Die Luftquelle muss mit einem Öl-Wasser-Abscheider ausgestattet sein, um Feuchtigkeit und Verunreinigungen zu filtern.
3. Überprüfen Sie den Durchmesserbereich des täglich verarbeiteten Elektrodenschafts und stellen Sie sicher, dass die tatsächlichen Elektrodenabmessungen innerhalb des Nennspannbereichs dieses Spannfutters liegen.
4. Achten Sie auf die Eintauchtiefe des EDM-Dielektrikumöls. Der Lufteinlassanschluss muss über dem Flüssigkeitsspiegel bleiben, um einen Ölrückfluss in den internen Luftkreislauf zu verhindern.
5. Für Kunden mit Rahmenvereinbarungen für Unternehmen oder Händler im Konsignationsauftrag reichen Sie im Voraus vollständige Umgebungsparameter und Leistungsanforderungen vor Ort ein, um eine korrekte Produktkonfigurationsübereinstimmung zu gewährleisten.
Qualitätsprüfung
Alle JWGRIP R-Type D150 pneumatischen Erodierfutter werden in unserer in China ansässigen Vorrichtungswerkstatt nach einem mehrstufigen standardisierten Arbeitsablauf hergestellt und geprüft:
1. Eingangsprüfung des Rohmaterials: Stange aus legiertem 40CrNiMo-Stahl zur Analyse der chemischen Zusammensetzung und Härteprüfung; Vollständige Materialzertifizierung beigefügt. Disqualifizierte Rohstoffe werden direkt abgelehnt.
2. CNC-Rohbearbeitung: Rohbearbeitung der Außenkontur, des inneren Keilblockhohlraums, der Luftkanaldurchgänge und der Vormontagelöcher, wobei Schlichtaufmaß für alle lokalisierungsbezogenen Funktionsflächen gelassen wird.
3. Wärmebehandlung durch Abschrecken und Anlassen: Steuern Sie die Heiz-, Halte- und Abkühlkurve präzise, um eine Zielhärte von HRC 52–56 zu erreichen und innere Spannungen abzubauen. Dieser Schritt ist für die Anti-Ermüdungsleistung bei langfristiger zyklischer Klemmkraft von entscheidender Bedeutung.
4. Feine CNC-Bearbeitung: Zentrale Positionierungsbohrung, Keilblock-Passflächen, Lufteinlass-Gewindeanschluss und Befestigungslöcher bearbeiten. Die Toleranz der wichtigsten Abmessungen liegt innerhalb von ±0,006–0,010 mm.
5. Präzisionsschleifen in mehreren Durchgängen zur Kernlokalisierung von Bezugsebenen, um die Anforderungen an Konzentrizität und Ebenheit zu erfüllen.
6. Komponentenmontage und Inbetriebnahme des Luftkreislaufs: Keilblockgruppe, Rückholfedern, spezielle ölbeständige Dichtungen und Klemmbacken installieren. Wiederholter zyklischer Öffnen-Schließen-Test plus vollständige Luftdichtheitsprüfung, um Montagegrate zu entfernen und einen stabilen pneumatischen Antrieb zu überprüfen.
7. Umfassende Endkontrolle: Prüfmaß, Härte, Konzentrizität, Wiederholpositionierungsgenauigkeit, Spannkraftstabilität und Dichtigkeitsleistung des Luftkreislaufs. Jede Einheit erhält eine exklusive Rückverfolgbarkeits-Seriennummer. Nicht konforme Waren werden nachbearbeitet statt verpackt.
8. Rostschutzreinigung, Oberflächen-Korrosionsschutzbehandlung und stoßfeste Sperrholzkiste in Exportqualität.
Warum sollten Sie uns als Ihren Partner wählen?
1. Real Factory Source JWGRIP ist ein eigener Vorrichtungshersteller und kein reiner Handelsvermittler. Die gesamte Produktion des pneumatischen Erodierfutters R-Type D150 erfolgt im eigenen Haus. Unser Maschinenbauteam verfügt über mehr als 11 Jahre Erfahrung in der Forschung und Entwicklung von EDM-Befestigungssystemen und kennt die praktischen Probleme von Formenbau-Werkstätten vollständig.
2. Flexible Kooperationsmodi plus OEM-Anpassung Zu den OEM-Modifikationsoptionen gehören die Anpassung des Spannbereichs, die Konvertierung spezieller Schnittstellen und die Kennzeichnung mit dem Markenlogo des Kunden. Zu den akzeptablen Geschäftsmustern zählen Probekäufe in kleinen Mengen, kundenspezifische OEM-Entwicklung, langfristige Rahmenvereinbarungen für Unternehmen und Projekte zur Bestellung von Großhändlern.
3. Transparente und nachvollziehbare Preisgestaltung Wir bieten klare Preislisten je nach Produktkonfiguration, Modifikationskomplexität und unterschiedlichen Kooperationsarten, ohne dass bei der Projektabwicklung versteckte Zusatzkosten entstehen.
4. Umfassender Qualitätsgarantiemechanismus. Jedes Spannfutter trägt eine eindeutige Seriennummer zur Rückverfolgbarkeit. Die zweijährige Garantie deckt herstellungsbedingte Mängel bei Nennluftdruck und korrekten Installationsbedingungen ab. Das technische Team stellt Installationsanleitungen und Tipps zur Fehlerbehebung bei häufigen Fehlern bereit. Abgenutzte Dichtungs-Verschleißteile sind von der Garantie ausgeschlossen.
5. Zuverlässige und vorhersehbare Lieferpläne. Produkte mit Standardspezifikation folgen festen Produktionszyklen. Bei rahmenvertraglicher Chargenlieferung oder Lagerbedarf im Konsignationsauftrag geben wir regelmäßig Feedback zum Produktionsfortschritt, um einen stabilen Lieferrhythmus zu gewährleisten.
FAQ
F1: Sind Sie Hersteller oder Handelslieferant für das pneumatische Erodierfutter R-Type D150?
A1: JWGRIP ist ein echter Vorrichtungshersteller mit Sitz in China. Alle Produktionsabläufe werden im eigenen Haus abgeschlossen. Wir bieten OEM-Entwicklung, Unterstützung bei der Rahmenvereinbarung und Zusammenarbeit bei der Lieferung von Aufträgen an, anstatt als einfacher Zwischenhändler zu agieren.
F2: Kann dieses pneumatische Spannfutter eine stabile Leistung bei langfristigem Eintauchen in dielektrisches EDM-Öl aufrechterhalten?
A2: Die Standardeinheit verwendet spezielle ölbeständige Dichtungskomponenten, die für die EDM-Ölbadumgebung entwickelt wurden. Bitte halten Sie sich strikt an die Installationsspezifikationen, um einen Rückfluss von dielektrischem Öl in den Luftkreislauf zu verhindern und so die Lebensdauer zu verlängern.
F3: Was sind Konzentrizität und Wiederholgenauigkeit des standardmäßigen pneumatischen Erodierfutters R-Type D150?
A3: Konzentrizität des Standardprodukts ≤0,003 mm, Wiederholpositionierungsgenauigkeit ≤0,005 mm. Höhere Präzisionsvarianten können durch technische OEM-Anpassung realisiert werden.
F4: Welche Schäden sind vom Garantieumfang ausgeschlossen?
A4: Es gilt eine zweijährige Garantie für herstellungsbedingte Mängel bei Nennluftdruck und korrekter Installation. Schäden, die durch Luftdrucküberlastung, harte mechanische Kollision, natürliche Alterung der Dichtungsteile und unsachgemäße manuelle Wartung verursacht werden, sind nicht abgedeckt.
F5: Kann ich offizielle Preislistendokumente erhalten?
A5: Ja. Bitte wenden Sie sich an die Vertriebsabteilung von JWGRIP. Wir erstellen formelle Preislisten basierend auf der Produktkonfiguration, dem Einkaufsvolumen und den Kooperationsmodi, einschließlich Rahmenvertrags- oder Kommissionsauftragsprojekten.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen