Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Hersteller von Drahterodierfuttern für Präzision und Zuverlässigkeit
Als engagierter Entwickler von Spannfuttern für die DrahterodiermaschineJWGRIPstellt verzerrungsarme manuelle Schraubstockeinheiten, pneumatische Spannmodule und in mehrere Richtungen verstellbare Vorrichtungen für Präzisionskomponentenfabriken, Werkzeug- und Formenbauer und Vorrichtungsbeschaffungsingenieure her, die unter Teileverformung, Positionsverschiebung und schlechter Wiederholgenauigkeit bei Drahterodiervorgängen unter Wasser leiden.
Die Kernkomponenten bestehen aus spannungsarmem legiertem Stahl mit feingeschliffenen Klemmflächen, um durch Quetschen verursachte Verformungen bei dünnen, zerbrechlichen oder Miniaturwerkstücken zu reduzieren. Diese Klemmbaugruppen widerstehen dem Einfluss von Wasserströmungen und verhindern eine Abweichung des Bezugspunkts während der Langzeitbearbeitung unter Wasser. JWGRIP bietet auchR-Typ EDM-Werkstückhaltesystemund EROWA-kompatible EDM-Werkstückhalterung, die eine prozessübergreifende Positionierungskonsistenz über Senkerodier- und Drahterodier-Bearbeitungsabläufe hinweg gewährleistet.
Die meisten Stanzformenhersteller konzentrieren sich auf die Leistung der Drahtschneidemaschine und die Qualität des Messingdrahts und unterschätzen dabei, wie sich Klemmkraft und Vorrichtungssteifigkeit auf die endgültigen dimensionalen Ergebnisse auswirken. Dünnwandige Einsätze, winzige Formstifte und empfindliche Stanzteile reagieren äußerst empfindlich auf ungleichmäßige Presskräfte. Gewöhnliche Flachklemmen oder einfache Schraubstöcke erzeugen nach dem Anziehen häufig lokale Verformungen. Sobald sich das Werkstück während des Spannens verformt, wird die innere Spannung im wassergetauchten Arbeitstank allmählich abgebaut, was zu einer Verschiebung des Werkstücks, einem Profilfehler und einem inkonsistenten Schnittspiel führt.
Das Umspannen für die Nachbearbeitung erhöht das Risiko einer Fehlausrichtung zusätzlich. Viele generische Spannfutter auf dem Markt sind ursprünglich für das Fräsen in trockener Umgebung konzipiert. Ihre strukturelle Steifigkeit und Dichtungsleistung können sich nicht an kontinuierliche Wasserspülung, Vibrationen und Temperaturschwankungen in Drahterodiermaschinen anpassen, was zu einer instabilen Lokalisierungsgenauigkeit nach der Bearbeitung von Teilechargen führt.
Welche strukturellen Merkmale unterscheiden speziell angefertigte Spannvorrichtungen von gewöhnlichen Allzweckschraubstöcken, die für die Drahterodierproduktion unter Wasser verwendet werden?
Universelle mechanische Schraubstöcke sind für massive, dicke Werkstücke unter Trockenschneidbedingungen optimiert. Sie berücksichtigen selten die Gefahr einer Teileverformung bei dünnwandigen Rohlingen, ständigen Wassereinwirkungen oder die Notwendigkeit einer Ausrichtung in mehreren Winkeln, die bei Drahterodieraufgaben erforderlich ist. Im Gegensatz dazu sind Drahterodierfutter vollständig für das Drahtschneiden unter Wasser optimiert. Der Drahterodierschraubstock für Präzisionswerkstücke bietet zuverlässiges manuelles Spannen für Kleinserien-Prototypenteile mit zugänglichem Einbauraum.
Das pneumatische Spannfutter für die Drahterodierbearbeitung bietet eine einstellbare, wiederholbare Spannkraft, um ein übermäßiges Zusammendrücken dünnwandiger, zerbrechlicher Rohlinge in Massenproduktionsumgebungen zu verhindern. Der Unoset-Adapter mit RSM 50-Palettensatz für die Drahterodiermaschine ermöglicht einen schnellen Palettenaustausch und eine Datumsvererbung über verschiedene Arbeitsstationen hinweg. Das Drahterodierfutter für präzise Werkstückspannung mit Drei-Wege-Einstellung ermöglicht es dem Bediener, den Winkelversatz des Werkstücks ohne wiederholte Teiledemontage zu korrigieren. Die Konstruktion mit offenem Rahmen gewährleistet ausreichend Platz für die Durchführung der Drahtelektroden und vermeidet Störungen durch die Vorrichtung beim Schneiden komplexer Konturen. Eine verstärkte Rostschutzbehandlung widersteht längerem Eintauchen in Wasser, und präzise geschliffene Positionierungsflächen sorgen dafür, dass der Bezug auch bei kontinuierlicher Wasserstrahlspülung stabil bleibt. Sinnvoll ausgewählte Spannfutter reduzieren spannungsbedingte Verformungen und bewahren die ursprüngliche Werkstückgeometrie während des gesamten Tauchschneidzyklus.
Wie können Stanzformenbaubetriebe die Nacharbeitsraten senken, die durch spannbedingte Verformungen bei Miniatur- und dünnwandigen drahtgeschnittenen Werkstücken verursacht werden?
Dünnwandige Teile und Teile in Mikrogröße sind für viele Drahterodierwerkstätten zu Standardprodukten geworden. Eine zu hohe oder ungleichmäßige Klemmkraft ist eine der Hauptursachen für fehlerhafte Drahterodierkomponenten. Mit Drahterodierfuttern können Bediener das Vorspannen, die Winkelausrichtung und die Versatzmessung außerhalb des mit Wasser gefüllten Maschinentanks durchführen. Die Bediener befestigen Rohlinge auf Spannfuttern auf Hilfswerkbänken, führen eine vollständige Prüfung der Ebenheit und des Positionsstatus durch und montieren dann die gesamte Spannvorrichtung-Werkstück-Baugruppe auf dem Arbeitstisch der Maschine.
Pneumatische Varianten ermöglichen eine Feinabstimmung des Spanndrucks und verhindern so wirksam einen Werkstückverzug durch zu starkes Anziehen. Wenn Unternehmen einheitliche Bezugspunkte für verschiedene Bearbeitungsstationen anstreben, können diese Spannfutter mit Modulen des Quick Change Workholding Systems kombiniert werden, um einen schnellen Vorrichtungstransfer zwischen Voreinstellbänken, Senkerodierstationen und Drahterodiergeräten zu ermöglichen. Dieser Arbeitsablauf vermeidet das wiederholte Demontieren und erneute Einspannen von Teilen, reduziert vom Menschen verursachte Ausrichtungsfehler und reduziert den Ausschuss, der durch Spannungsfreisetzung während der Drahtschneidbearbeitung unter Wasser entsteht, erheblich.
Kernproduktstärken
Die spannungsarme Klemmstruktur reduziert Quetschverformungen und ist speziell für dünnwandige, kleine und leicht verformbare Präzisionsrohlinge geeignet.
Das Layout mit offener Architektur bietet ausreichend Bewegungsraum für die Drahtelektrode und eliminiert das Risiko einer Kollision der Vorrichtung bei komplexen Konturschneidpfaden.
Mehrere verfügbare Antriebsmodi: manuelle mechanische Verriegelung und einstellbare pneumatische Spannpassung, Prototypenentwicklung bzw. Großserienproduktion.
Die korrosionsbeständige Oberflächenbehandlung passt sich der Arbeitsumgebung unter Wasser über einen längeren Zeitraum an, schützt vor Erosion durch zirkulierendes Wasser und verlängert die Wartungszyklen der Vorrichtungen.
Einführung in das Produktmodul
Das JWGRIP-Drahtschneide-Spannportfolio umfasst manuelle Schraubstöcke, pneumatische Spannfutter und Adapterpalettenbaugruppen, um vielfältige Anforderungen an die Drahterodierproduktion abzudecken.
Der Drahterodierschraubstock für die präzise Werkstückspannung ist eine kostengünstige manuelle Lösung, die häufig für die Bearbeitung von Kleinserien von Formteilen und Prototypenproben eingesetzt wird. Das pneumatische Spannfutter für die Drahterodierbearbeitung verfügt über eine steuerbare Ausgangskraft und ist ideal für die Massenproduktion von dünnwandigen Bauteilen, bei denen die Konstanz der Spannkraft von entscheidender Bedeutung ist. Der Unoset-Adapter mit dem RSM 50-Palettensatz für die Drahterodiermaschine unterstützt den schnellen Austausch im Palettenstil und die Datumsvererbung. Das dreifach verstellbare Drahterodierfutter für präzise Werkstückspannung erleichtert die Winkelkorrektur ohne Werkstückentnahme. Alle diese Einheiten gehören zum gesamten Produkt-Ökosystem der Wire EDM Workholding Fixtures. Wenn für die Matrizeneinsätze eine anschließende Senkerodierbearbeitung erforderlich ist, können Benutzer passende Hardware aus dem R-Type EDM Workholding System verwenden, sodass die Werkstücke über mehrere Bearbeitungsphasen hinweg konsistente Positionierungsreferenzen behalten.
Typische Anwendungsszenarien
Diese Spanneinheiten werden in großem Umfang bei der Herstellung von Präzisionsstanzformen, der Verarbeitung medizinischer Mikrokomponenten, der Herstellung von Formeinsätzen für Steckverbinder und beim Drahtschneiden von Miniaturteilen in der Luft- und Raumfahrt eingesetzt. Sie eignen sich für Drahterodiermaschinen mit mittlerer und hoher Geschwindigkeit und übernehmen Spannarbeiten für dünnwandige Einsätze, winzige Stanzstifte, Elektroden mit komplexem Profil und Rohlinge aus Hartlegierungen. Ganz gleich, ob Sie alte Drahterodieranlagen nachrüsten oder neue Präzisionsstanzzellen bauen: Gut aufeinander abgestimmte Spannfutter unterdrücken spannbedingte Verformungen und verbessern die endgültige Profilgenauigkeit der fertigen Komponenten. Sie werden häufig von Präzisionsstanzenfabriken, Zulieferern von Komponenten für medizinische Geräte und Unternehmen eingesetzt, die anspruchsvolle Drahtschneidearbeiten an Subunternehmer vergeben.
Praktische Referenz
Analysieren Sie zunächst Material, Wandstärke und Steifigkeit des Werkstücks: Bei dünnwandigen, leicht verformbaren Rohlingen sollten Modelle mit pneumatischer Krafteinstellung Vorrang haben, um Schäden durch Überspannung zu vermeiden. Für solide, dicke Werkzeugkomponenten können kosteneffiziente Lösungen im manuellen Schraubstockstil gewählt werden. Bestätigen Sie die Komplexität der Schnittkontur und prüfen Sie, ob die Vorrichtungsstruktur den Bewegungspfad von Draht und Elektrode blockiert.
Bewerten Sie den Produktionschargenumfang: Massenproduktionsszenarien mit häufigem Austausch profitieren stärker von pneumatischen Spannfuttern und Palettenadaptersätzen. Wenn Sie beabsichtigen, Spannvorrichtungen mit anderen Prozessgeräten zu teilen, überprüfen Sie vorab die Kompatibilität mit den Schnittstellen des Quick Change Workholding Systems. Wenn Sie sich über die Konfiguration der Klemmkraft oder die Strukturauswahl nicht sicher sind, können Sie sich die offiziellen technischen Datenblätter und Referenzen zu Werkstückgehäusen von JWGRIP ansehen, um geeignete Lösungen entsprechend den tatsächlichen Rohlingsabmessungen und Steifigkeitseigenschaften herauszufiltern.
Tägliche Betriebsvorschläge
Bei der kontinuierlichen Drahterodierproduktion sammeln sich zirkulierendes Wasser, Metallspäne und Feinpartikelrückstände an Spannbacken und Auflageflächen. Durch die rechtzeitige Entfernung von Rückständen aus den Backennuten und Positionierungsreferenzflächen werden partikelbedingte Höhenabweichungen und ein Kippen des Werkstücks verhindert. Vermeiden Sie beim manuellen Anziehen übermäßige Krafteinwirkung; Durch zu festes Anziehen werden dünne Rohlinge verbogen und auch die Spannbackenkörper verformt.
Halten Sie bei pneumatischen Modellen die Eingangsluft sauber und trocken, um Rost im Inneren des Zylinders zu verhindern. Spülen Sie die Spannfutter nach den täglichen Produktionszyklen gründlich aus, wischen Sie Wasserflecken ab und tragen Sie einen Rostschutzschutz speziell für Backen und Anschlagebenen auf. Ersetzen Sie abgenutzte Spannbacken regelmäßig, da abgenutzte Backenoberflächen bei in Wasser getauchten Schneidbedingungen zu instabiler Reibung und Rutschgefahr führen. Gute Bediengewohnheiten können eine langfristige Lokalisierungsstabilität gewährleisten und die Fehlerquote bei hochpräzisen Drahterodierchargen senken.


- View as

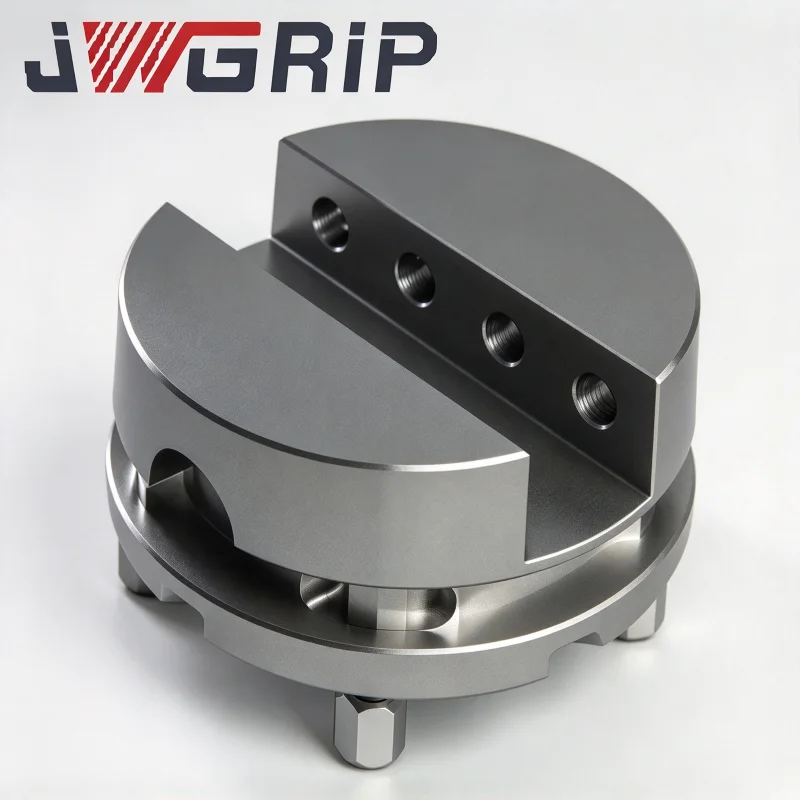
Drahterodierfutter für präzise Werkstückspannung
JWGRIP ist der professionelle Hersteller und Lieferant von Drahterodierfuttern für Präzisionswerkstoffe in China und bietet Direktlieferungen ab Werk sowie professionelle OEM-Modifikationsdienste für globale Subunternehmerwerkstätten mit hohem Mix und geringem Volumen an Formen. Es handelt sich um eine integrierte Schnellwechsel-Spannvorrichtung, die speziell für flexible Produktionsumgebungen mit Drahterodiermaschinen und häufig wechselnden Aufträgen optimiert ist. Es integriert eine präzise Schnellortungsschnittstelle und eine professionelle untergetauchte Korrosionsschutzstruktur in einem einzigen Gerät, wodurch mühsames vollständiges Wählen und wiederholte Neukalibrierungsverfahren, die bei herkömmlichen festen Spannvorrichtungen beim Auftragswechsel erforderlich sind, entfallen.
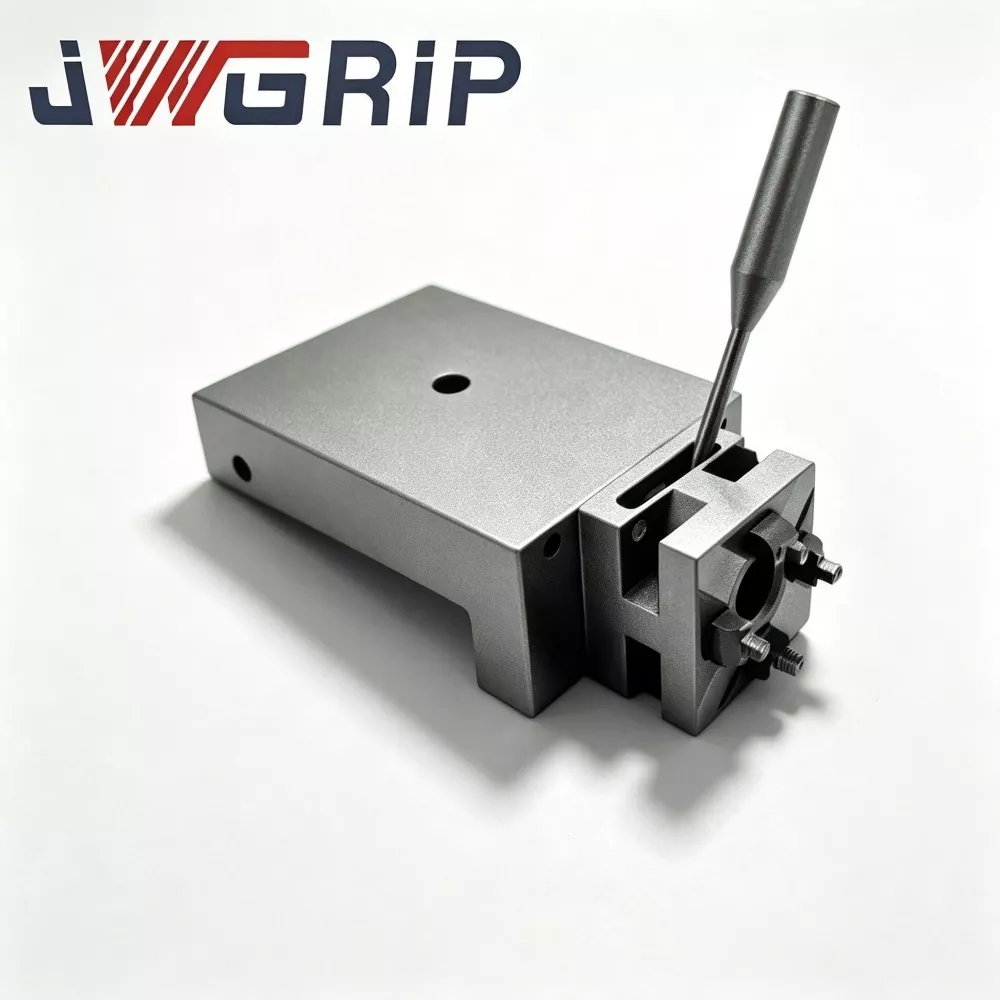
UnoSet-Adapter mit RSM 50-Palettenset für Drahterodieren
JWGRIP ist der professionelle Hersteller und Lieferant von UnoSet-Adaptern mit RSM 50-Palettensätzen für die Drahterodiermaschine in China. Die Standard-Komplettsätze sind vollständig auf Lager und unterstützen weltweite Großbestellungen für Renovierungsprojekte in Formenfabrikanlagen und Modernisierungsprojekte für gemischte Vorrichtungssysteme. Dabei handelt es sich um eine integrierte, systemübergreifende Vorrichtungskonvertierungslösung, die speziell für die Nachrüstung alter Drahterodiermaschinen und Multistandard-Vorrichtungsverbindungsszenarien entwickelt wurde. Es integriert den Unoset-Standard-Übergangsadapter und die passende RSM 50-Positionierungspalette in einem kompletten Satz und füllt die Maß- und Bezugslücke zwischen der Unoset-Maschinenschnittstelle und dem RSM 50-Spannsystem genau aus.
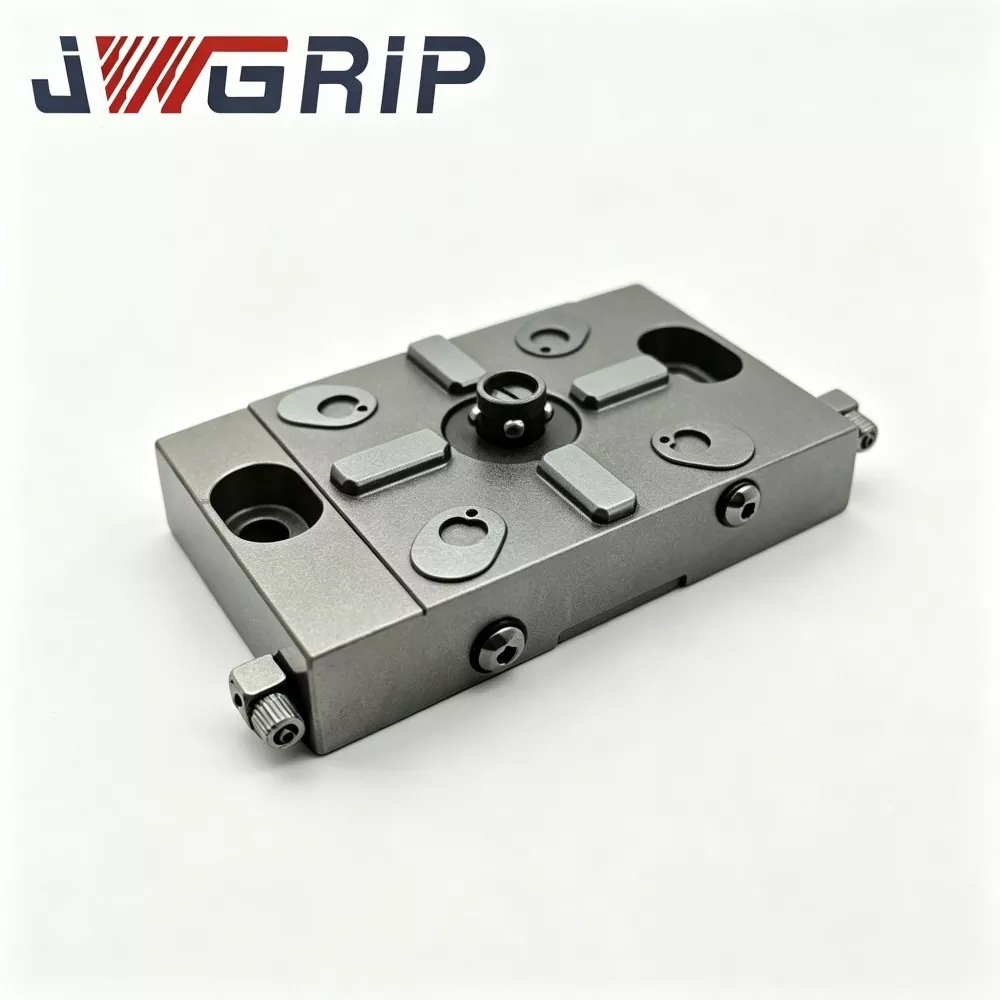
Pneumatisches Spannfutter für die Drahterodierbearbeitung
JWGRIP ist der professionelle Hersteller und Lieferant von pneumatischen Spannfuttern für die Drahterodierbearbeitung in China und bietet Direktlieferungen ab Werk sowie maßgeschneiderte OEM-Strukturmodifikationen für weltweite automatisierte Produktionslinien für das untergetauchte Drahtschneiden. Es handelt sich um eine professionelle, korrosionsbeständige integrierte pneumatische Spannvorrichtung, die speziell für die unbemannte Bearbeitungsszenarien der vollständig eingetauchten Drahterodiermaschine entwickelt wurde. Es integriert eine exklusive Luftkanal-Antikontaminationsstruktur und eine hochstabile pneumatische Verriegelungsleistung in einem einzigen Gerät und beseitigt so die häufigen Mängel herkömmlicher trockener pneumatischer Spannfutter wie Flüssigkeitsinfiltration, Kolbenklemmen und Spannkraftdämpfung in Unterwasserumgebungen.

Drahterodierschraubstock für präzise Werkstückspannung
JWGRIP ist der professionelle Hersteller und Lieferant von Drahterodierschraubstöcken für die präzise Werkstückspannung in China. Die Standardmodelle sind vollständig auf Lager und unterstützen globale Großbestellungen für professionelle Werkstätten für die Drahterodierproduktion unter Wasser. Es handelt sich um eine integrierte, professionelle Spannvorrichtung mit hoher Steifigkeit, die speziell für Präzisionsbearbeitungsszenarien im Bereich der vollständig eingetauchten Drahterodiermaschine optimiert wurde. Es integriert kryogen stabilisierte Materialleistung und eine durchbiegungshemmende, verstärkte Struktur der Backen in einer einzigen Einheit und löst so effektiv die Probleme der Backenneigung, der ungleichmäßigen Spannung und der Mikroabweichung gewöhnlicher Allzweckschraubstöcke in langfristig unter Wasser befindlichen Arbeitsumgebungen.
JWGRIP ist ein professioneller Drahterodierfutter Hersteller und Lieferant in China. Wir heißen Sie herzlich willkommen, hochwertige Produkte zu wettbewerbsfähigen Preisen in unserer Fabrik zu verkaufen.
Nachrichtenempfehlungen