Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





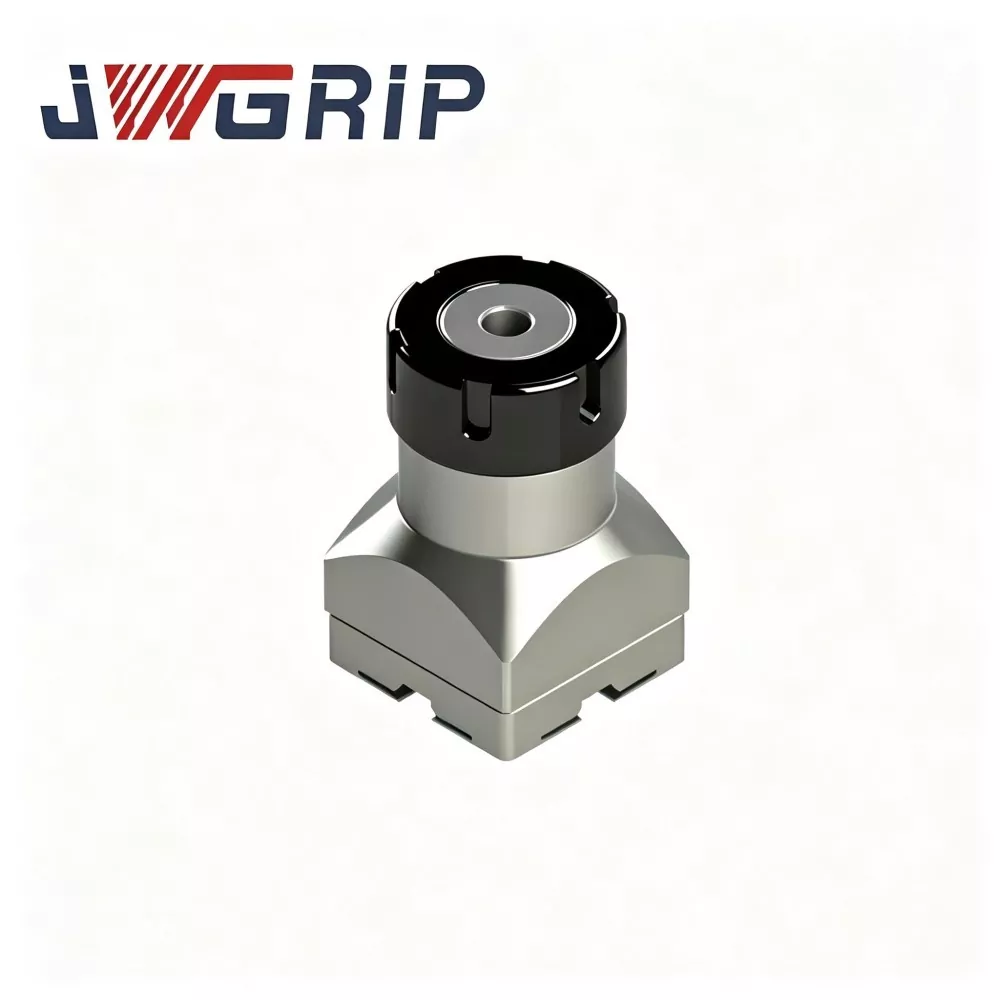
R-Typ ER32 Spannzange für EDM-Elektrodenhalter
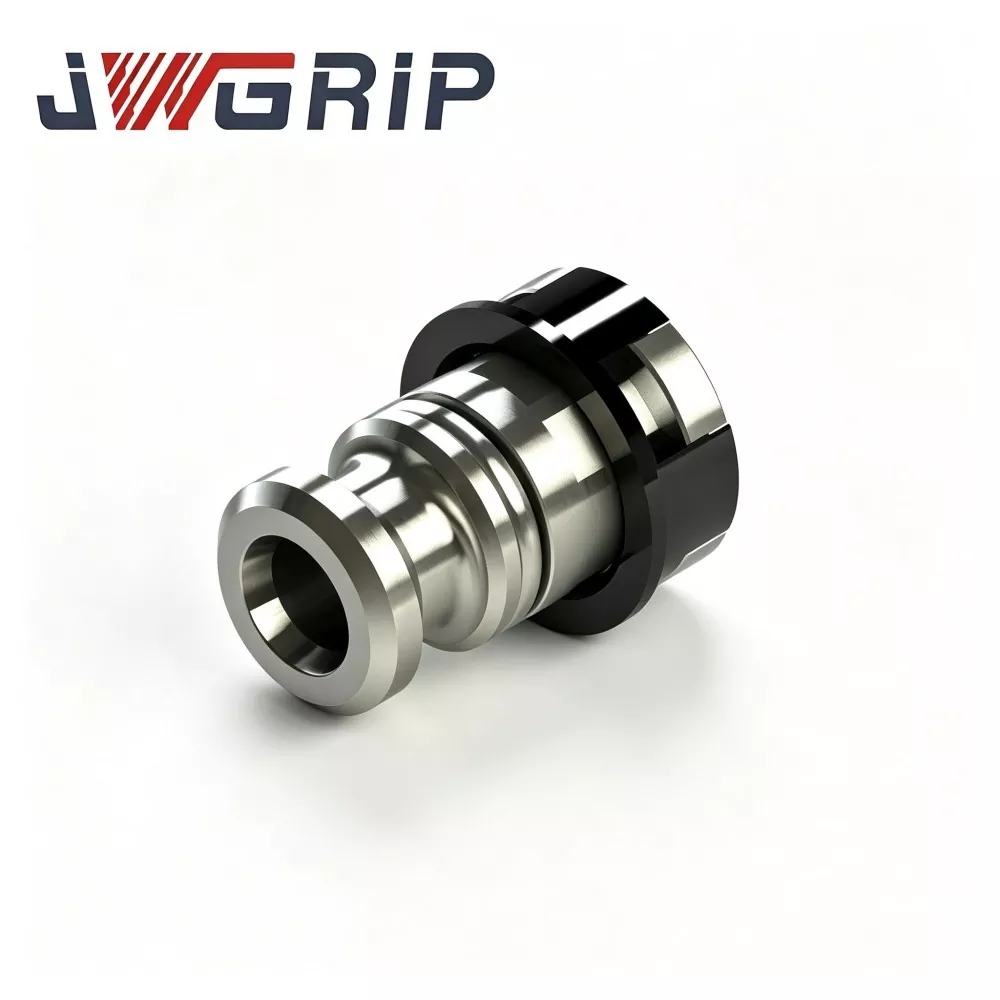
JWGRIP ist der professionelle Hersteller und Lieferant von ER32-Spannzangen vom Typ R für EDM-Elektrodenhalter in China und bietet Fabrikdirektlieferungen und einen ausgereiften OEM-Modifikationsservice für globale Unternehmen, die Senkerodierformen herstellen. Es handelt sich um ein leistungsstarkes EDM-spezifisches elastisches Spannzubehör, das speziell für die Arbeitsbedingungen bei der Funkenerosionsbearbeitung optimiert wurde. Durch die Integration einer optimierten Kraftausgleichsstruktur vom R-Typ und einer hochpräzisen elastischen Spannleistung in einer einzigen Einheit werden die häufigen Mängel gewöhnlicher Allzweck-Spannzangen wie ungleichmäßige Spannung und leichte Präzisionsdämpfung behoben.
Diese fortschrittliche R-Typ-ER32-Spannzange besteht aus hochwertigem Federstahlmaterial, das durch mehrfaches Präzisionsdrehen, Innenlochhonen und vollständige zyklische spannungsmindernde Wärmebehandlung verarbeitet wird. Es zeichnet sich durch eine stabile Klemmkrafthaltung, eine hervorragende Rundheitsgenauigkeit und eine zuverlässige elastische Ermüdungsbeständigkeit bei langfristiger kontinuierlicher EDM-Impulsentladung aus. Das optimierte Strukturprofil vom R-Typ sorgt für eine gleichmäßige Kraftübertragung auf die Innenlochoberfläche und minimiert so effektiv den Rundlauffehler der Elektrode beim Spannen. Es ist universell für Kupfer-, Graphit- und Kupfer-Wolfram-Elektroden einsetzbar und passt sich perfekt an Langzeit-Präzisionsbearbeitungsszenarien für Formhohlräume an.
Im Gegensatz zu gewöhnlichen Spannzangen, die nach wiederholten Öffnungs- und Schließzyklen zu Rundheitsverzerrungen und einer Abschwächung der Spannkraft neigen, vermeidet die R-Typ-ER32-Spannzange für EDM-Elektrodenhalter einen Mikroschlupf der Elektrode, ein Ungleichgewicht der Funkenstrecke und Maßabweichungen im Formhohlraum. Es unterstützt die Standard-Punktversorgung und die kundenspezifische Änderung der Innenbohrungstoleranz, der Nutparameter und der Oberflächenveredelung und bietet stabile, hochpräzise und langlebige Spannlösungen für moderne Werkstätten für die Bearbeitung von Präzisionsformen im Bereich der EDM-Bearbeitung.
Schwachstellen in der Produktion
Bei der täglichen Herstellung von Senkerodierformen verursachen herkömmliche ER-Spannzangen mehrere häufige Probleme bei der Fertigung:
Vereinfachte Rohmaterial- und Schneid-Wärmebehandlungsabläufe führen nach häufigen elastischen Auf-Zu-Zyklen zu Rundheitsverzerrungen und einer Abschwächung der Schließkraft.
Unter kontinuierlicher Impulsentladung erzeugen Elektroden Mikroschlupf und Rundlaufdrift. Die Funkenstrecke wird ungleichmäßig, was zu einer inkonsistenten Hohlraumtextur, Maßabweichungen und der Gefahr von Ausschuss bei hochwertigen Formelektroden führt.
JWGRIP optimiert R-Type ER32-Spannzangen und zielt auf die oben genannten Schwachstellen ab:
1. Hochwertiges Federstahl-Rohmaterial plus mehrstufige spannungsmindernde Wärmebehandlung eliminiert interne Restspannungen, die beim Drehen und Honen entstehen, und verhindert so bleibende Verformungen bei langfristiger elastischer zyklischer Arbeit.
2. Das optimierte R-förmige Konturdesign verteilt die Klemmkraft gleichmäßig über die gesamte Innenlochoberfläche. Es funktioniert stabil für Weichkupfer-, Sprödgraphit- und hochdichte Kupfer-Wolfram-Elektroden.
3. Passt zu bestehenden gängigen ER32-Elektrodenhalterkörpern und vermeidet übermäßige Investitionen in die Erneuerung der Vorrichtung.
4. Standardspezifikationen sind auf Lager; Für Elektroden mit Sonderdurchmessern und raue Arbeitsbedingungen sind OEM-Modifikationen für Innenbohrungstoleranz, Rillenstruktur und Oberflächenbehandlung verfügbar.
5. Reduziert effektiv das Risiko von Elektrodenschlupf und Rundlauffehlern und stabilisiert den Funkenstreckenstatus bei langfristigen Hohlraumbearbeitungsaufgaben.
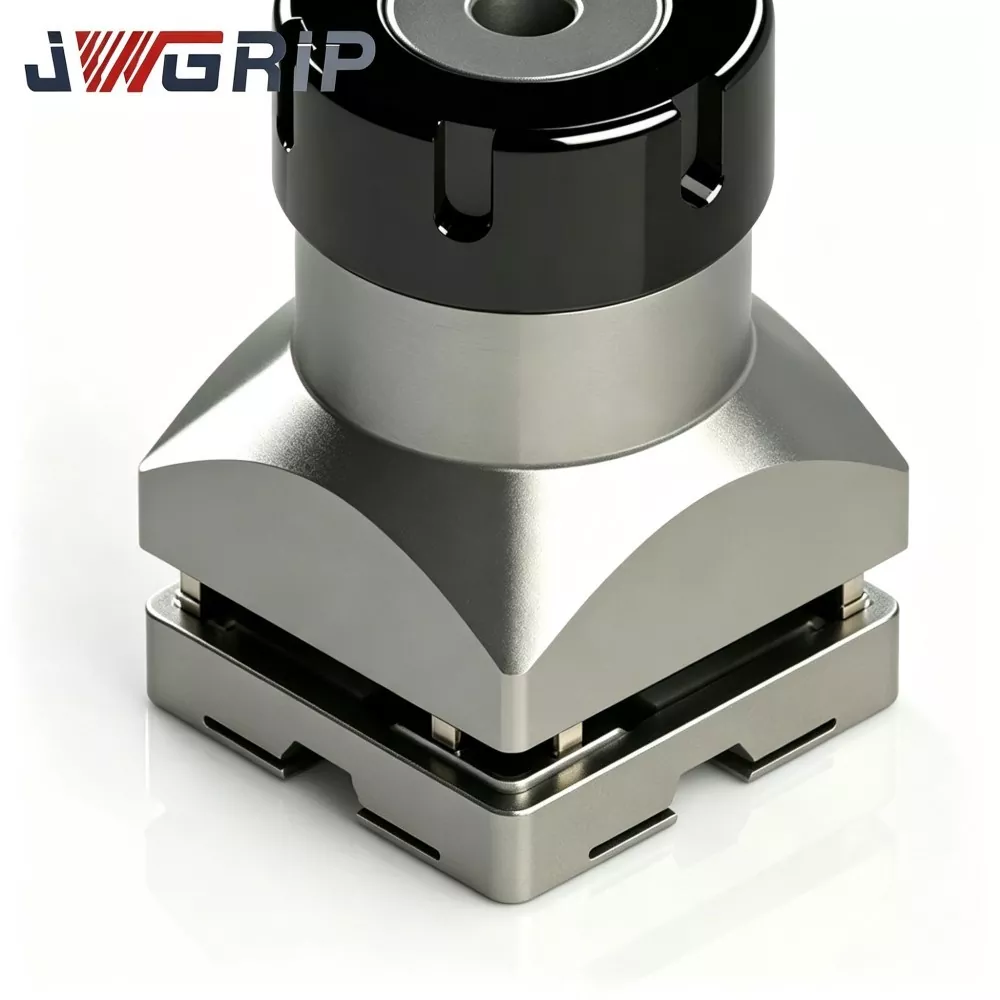
Strukturelle Merkmale
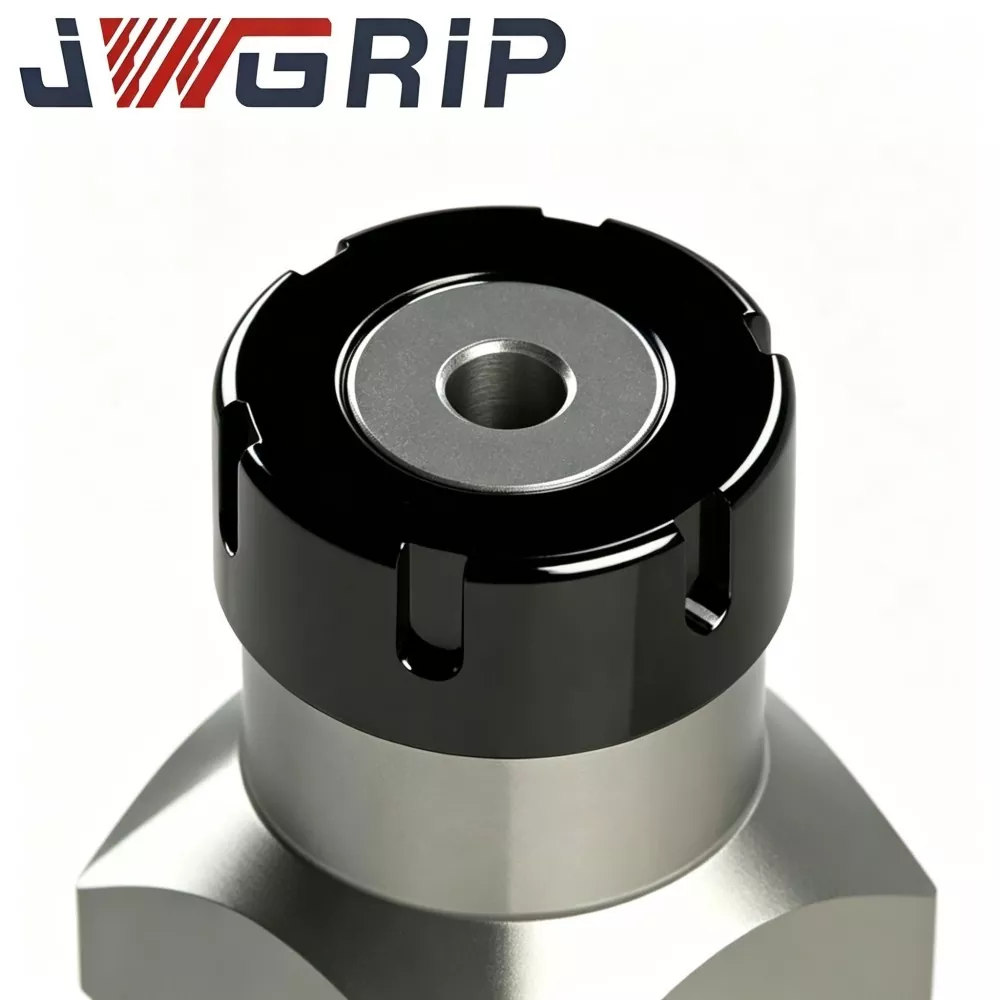
Die JWGRIP R-Typ-ER32-Spannzange für den EDM-Elektrodenhalter ist eine hochpräzise elastische Klemmkomponente, die ausschließlich für Senkerodier-Elektrodenhalterbaugruppen entwickelt wurde:
1. In der ER32-Haltermutter und im Halterhauptkörper installiert. Wenn die Haltermutter festgezogen wird, sorgt sie für eine gleichmäßige Druckkraft in Umfangsrichtung, um die Rundschaftelektroden in der voreingestellten Position zu fixieren.
2. Herkömmliche Universal-ER32-Spannzangen sind ursprünglich für CNC-Frässpindeln konzipiert; Sie sind nicht für EDM-spezifische Bedingungen optimiert: kontinuierliche Pulsvibration, Spritzer von dielektrischer Flüssigkeit und häufiger Elektrodenwechsel.
3. Das verbesserte Schlitz-Nut-Layout vom R-Typ verteilt die elastische Spannung über den Spannzangenkörper neu, reduziert die lokale Spannungskonzentration und verbessert die elastische Erholungsleistung nach wiederholten Öffnungs-/Schließzyklen, wodurch ein geringer Rundlauffehler bei kontinuierlichem Erodierbetrieb aufrechterhalten wird.
Anwendungsbereich: Es handelt sich um ein zentrales Verbrauchsmaterial für Werkstätten für Kunststoffspritzguss, Druckgussformen, Präzisionsstanzformen, Formen medizinischer Teile und Formen optischer Komponenten. Es spannt Rundschaft-EDM-Elektroden aus Kupfer, Graphit und Kupfer-Wolfram. Direkte Drop-In-Installation ohne zusätzliche mechanische Änderungen. Für nicht standardmäßige Elektrodenschaftabmessungen wird eine auf OEM-Zeichnungen basierende Änderung unterstützt.
Wichtige technische Leistungen
1. Optimierte R-Typ-Schlitz-Nuten-Verteilungsstruktur Im Vergleich zu gewöhnlichen ER32-Spannzangen gleicht die neu angeordnete R-Typ-Schlitz-Nuten-Anordnung die elastische Spannungsverteilung aus. Während der Klemmung des Elektrodenschafts erzeugt jeder Abschnitt eine homogene Presskraft, vermeidet lokale Verformungen des Elektrodenschafts und unterdrückt einen Gesamtrundlauf der Elektrodenklemmeinheit.
2. Sorgfältig ausgewähltes Federstahl-Rohmaterial. Verwendet speziellen Federstahl anstelle von gewöhnlichem Kohlenstoffstahl. Nach präzisem Abschrecken, Anlassen und mehrstufigen thermischen Entspannungszyklen bleibt die Elastizität auch nach Hunderten von Klemm-Löse-Zyklen stabil und widersteht dauerhafter plastischer Verformung.
3. Hochpräzises Innenloch-Honen von Craft. Die innere Spannbohrung wird feingeschliffen. Die hervorragende Rundheit des Innenlochs und die Glätte der Oberfläche reduzieren Abriebspuren auf den Elektrodenschäften bei wiederholtem Austausch und verhindern die Ansammlung von Mikropartikeln, die die Positionierungsabweichung verschlimmern würden.
4. Gute Korrosionsbeständigkeit der dielektrischen Flüssigkeit. Eine spezielle Oberflächen-Korrosionsschutzbehandlung verlangsamt die chemische Erosion durch langfristigen Kontakt mit der dielektrischen EDM-Flüssigkeit. Es verringert das Rostrisiko in der feuchten EDM-Tankumgebung und verlängert die Lebensdauer.
5. Umfassende Kompatibilität mit Standard-ER32-EDM-Haltern. Entspricht den grundlegenden ER32-Außenmaßstandards und passt für die meisten kommerziellen ER32-Form-EDM-Elektrodenhalterkörper und Spannmuttern. Endbenutzer müssen die vorhandene Halterungshardware nicht ersetzen.
6. Flexible Fabrikdirekt- und OEM-Anpassung. Die Spezifikationen für den Standardklemmdurchmesser decken die gängigen Elektrodenschaftgrößen ab. OEM kann die Innenbohrungstoleranz, die Schlitz-Nut-Tiefe, die Feinabstimmung der Außenabmessungen und die Oberflächenbehandlung gemäß Kundenzeichnungen oder physischen Mustern anpassen.
7. Zuverlässige Chargenkonsistenz. Jedes Produktionslos wird einer Stichprobenprüfung für mehrere Artikel unterzogen. Wichtige Abmessungs-, Einspannrundlauf- und Härtedaten werden in Chargeninspektionsdateien aufgezeichnet und garantieren so eine stabile Leistung für Unternehmen, die Formen herstellen und in großen Mengen einkaufen.
Vollständiger Produktionsworkflow
Jede Charge der JWGRIP R-Type ER32-Spannzange folgt einem streng kontrollierten Fertigungsablauf in allen Schritten:
① Eingangskontrolle des Rohmaterials
② CNC-Präzisionsdrehen für Außenkontur
③ Schlitznutfräsen
④ Hochpräzise Innenlochvorbearbeitung
⑤ Mehrstufige Wärmebehandlung (Abschrecken, Anlassen, Spannungsarmglühen)
⑥ Feinhonen der Innenbohrung
⑦ Entgraten und Kantenbearbeitung
⑧ Oberflächen-Korrosionsschutzbehandlung
⑨ mehrdimensionale Leistungstests
⑩ Chargensortierung und Lagerung von Fertigwaren.
Qualitätskontrollspezifikationen
Die Produktion erfolgt nach den Standards des Qualitätsmanagementsystems ISO 9001.
Kerntestgegenstände: Dimensionsmessung, Härteüberprüfung, Spannunlauferkennung, Simulationstest zur elastischen Ermüdung.
Alle Messgeräte werden regelmäßig messtechnisch kalibriert, um die Authentizität und Wiederholbarkeit der Testergebnisse sicherzustellen.
Chargenkontrollberichte werden für jede Charge archiviert; Materialzertifikate und teilweise Prüfprotokolle Dritter können auf Kundenwunsch zur Verfügung gestellt werden.
Betriebs- und Lagervorschlag:
Bewahren Sie Spannzangen in separaten, kollisionssicheren Werkzeugkastenfächern auf. Vor der Installation von Feuchtigkeit, Metallspänen und harten Kratzern fernhalten. Innenbohrung vor jeder Montage gründlich reinigen. Späne oder Rückstände von dielektrischer Flüssigkeit in der Bohrung beeinträchtigen die Spanngenauigkeit erheblich.
Warum JWGRIP wählen?
1. Das auf Erodiermaschinen spezialisierte Forschungs- und Entwicklungsteam für Werkzeuge sammelt umfangreiche Erfahrungen in der Entwicklung von Senkerodier-Klemmzubehör. Wir kopieren nicht einfach Fräs-Spannzangenkonstruktionen; Produktoptimierungen basieren auf dem umfassenden Feedback der Formtechniker an vorderster Front.
2. Leistungsprüfung der gesamten Charge vor dem Versand. Viele Wettbewerber führen nur Stichprobenprüfungen durch. Jede fertige JWGRIP-R-Typ-ER32-Spannzange durchläuft die Spannunrundheitsprüfung, bevor sie an Einheiten ausgeliefert wird, die nicht den Anforderungen entsprechen.
3. Stabile Direktlieferung ab Werk und ausgereifter OEM-Prozess. Waren mit Standardspezifikation sorgen für eine stabile Lieferung. Bei Bestellungen mit geänderten Abmessungen oder besonderen Oberflächenanforderungen überprüft das Ingenieurteam die OEM-Zeichnungen innerhalb von 12 Arbeitstagen und gibt Feedback zur Machbarkeit. Standardvorlaufzeit: 10–15 Werktage; Die OEM-Vorlaufzeit wird entsprechend der Komplexität der Zeichnung bestätigt.
4. Anwendungsorientierter, professioneller technischer Support. Wenn Kunden auf anormale Klemmungen, übermäßigen Rundlauf und andere Probleme bei der Montage vor Ort stoßen, bietet das Team des technischen Supports praktische Installationsanleitungen und Fehlerbehebung auf der Grundlage echter Erfahrungen aus Erodierwerkstätten.
5. Vollständiger Chargenrückverfolgbarkeitsmechanismus Jede Produktionscharge trägt eine unabhängige Chargenkennzeichnung. Wenn unerwartete bearbeitungsbedingte Probleme auftreten, können die ursprünglichen Produktionsparameter und Prüfprotokolle schnell für eine technische Ursachenanalyse abgerufen werden.
FAQ
F1: Kann die JWGRIP R-Type ER32-Spannzange nach der Installation einen Rundlauffehler von Null erreichen?
A1: Ein Rundlauffehler kann mit keiner elastischen Spannzangenbaugruppe erreicht werden. Unter Standardtestbedingungen mit passendem Halter und qualifiziertem Teststab wird der montierte Rundlauf auf ≤0,003 mm kontrolliert. Der tatsächliche Gesamtrundlauf der Maschine wird auch durch die Rundheit des Elektrodenschafts, den Oberflächenzustand, das Anzugsdrehmoment der Mutter und den Verschleiß des Halterkörpers beeinflusst. Halten Sie die zusammenpassenden Komponenten in gutem Zustand, um eine optimale Spanngenauigkeit zu gewährleisten.
F2: Ist diese Spannzange für schwere Graphitelektroden mit großem Durchmesser geeignet?
A2: R-Typ-ER32-Spannzange für EDM-Elektrodenhalter unterstützt die Graphitelektrodenklemmung. Bewerten Sie bei großen, schweren Graphitelektroden die Spindellast und das Anzugsdrehmoment. Übermäßiges Gewicht oder zu starkes Anziehen beschleunigen die elastische Ermüdung der Spannzange und verkürzen die Lebensdauer. Passen Sie das Elektrodengewicht an die Spannkapazität der Spannzange in der realen Produktion an.
F3: Können Sie OEM herstellen, wenn die Parameter des Spanninnendurchmessers oder der Schlitz-Nut vom Standard-ER32 abweichen?
A3: Ja. Bitte stellen Sie vollständige technische Zeichnungen oder physische Muster zur Verfügung und markieren Sie die Abmessungen der Klemmbohrung, die Toleranz, die Schlitz-Nut-Spezifikationen, die angestrebte Härte und die Anforderungen an die Oberflächenbehandlung. Die technische Abteilung bewertet die Herstellbarkeit und erstellt ein formelles Angebot.
F4: Welche Artikel fallen unter die Garantie?
A4: Dies ist ein hochpräzises Verschleißwerkzeug. Die Garantie gilt für herstellungsbedingte Mängel, wie z. B. einen nicht den Spezifikationen entsprechenden Rundlauffehler zum Zeitpunkt des Versands. Schäden, die durch Kratzer, Überlastspannung, falsches Drehmoment, Spanklemmen und langfristigen Ermüdungsverschleiß durch den Produktionseinsatz verursacht werden, sind von der Garantie ausgeschlossen.
Leitfaden zur Spannzangenauswahl und Tipps für den täglichen Werkstattbetrieb
1. Wählen Sie den nominalen Klemmdurchmesser so nah wie möglich an der tatsächlichen Abmessung des Elektrodenschafts. Verwenden Sie eine Spannzange nicht für einen zu großen Größenbereich; Der große Spalt erzeugt einen ungleichmäßigen Spanndruck und einen höheren Rundlaufwert.
2. Vor der formellen Herstellung der Form reinigen Sie die Innenbohrung der Spannzange, den Hohlraum der Haltermutter und die Oberfläche des Elektrodenschafts vollständig, um Metallspäne und Rückstände der dielektrischen Flüssigkeit zu entfernen.
3. Führen Sie nach dem Zusammenbau vor der Funkenerosionsbearbeitung eine Rundlaufprüfung mit einer Messuhr durch. Durch diese Vorprüfung wird das Risiko von Ausschuss im Formhohlraum, der durch Abweichungen der Spannkomponenten verursacht wird, erheblich verringert.
4. Für Formenbaubetriebe mit mehreren Maschinen bereiten Sie mehrere Spannzangen vor, die den häufig verwendeten Elektrodenschaftgrößen entsprechen. Entsorgen Sie stark abgenutzte Spannzangen. Wenn bei der routinemäßigen Inspektion elastische Schwächungen, dauerhafte Verformungen oder Oberflächenrisse festgestellt werden, ist ein sofortiger Austausch erforderlich, auch wenn die theoretische Lebensdauer nicht erreicht wird.
5. Implementieren Sie eine klassifizierte Lagerung und eine regelmäßige Zustandsprüfung des Spannzangenbestands, um eine stabile Erodierbearbeitungskonsistenz für langfristige Serienproduktionsprojekte aufrechtzuerhalten.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen