Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





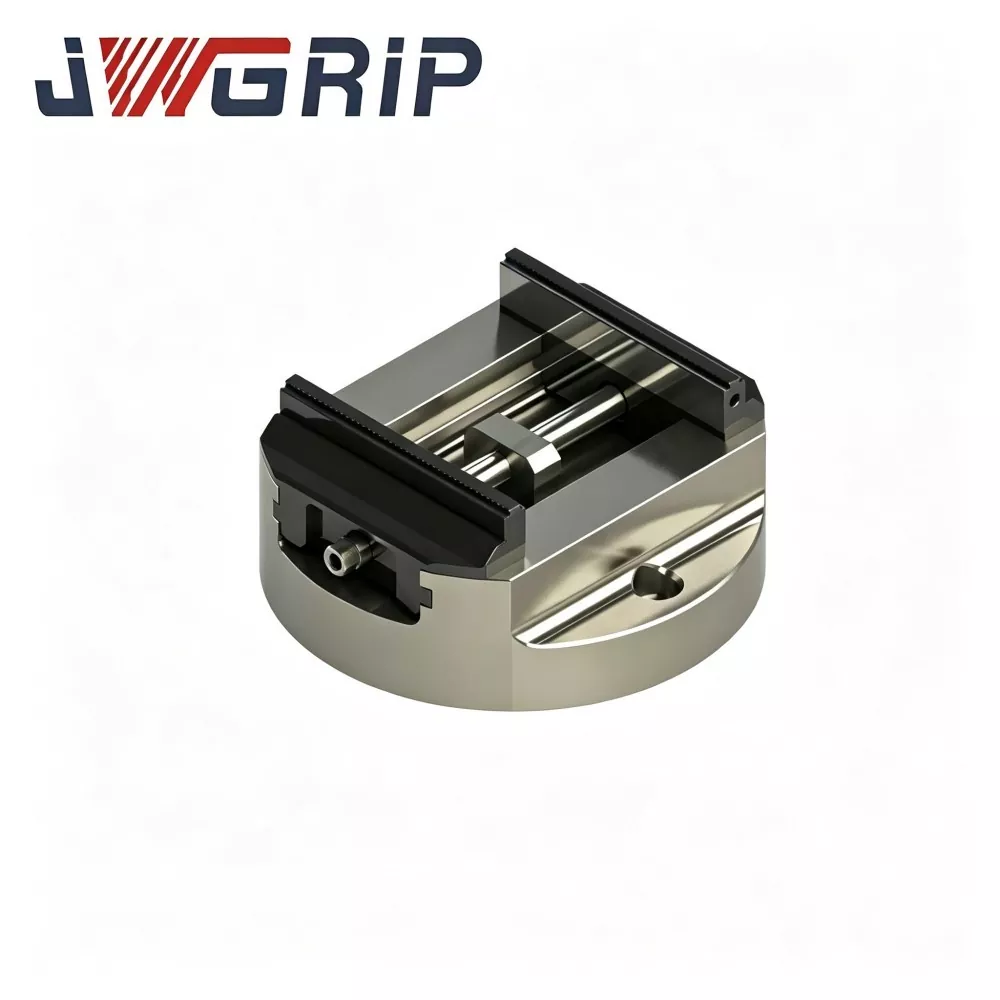
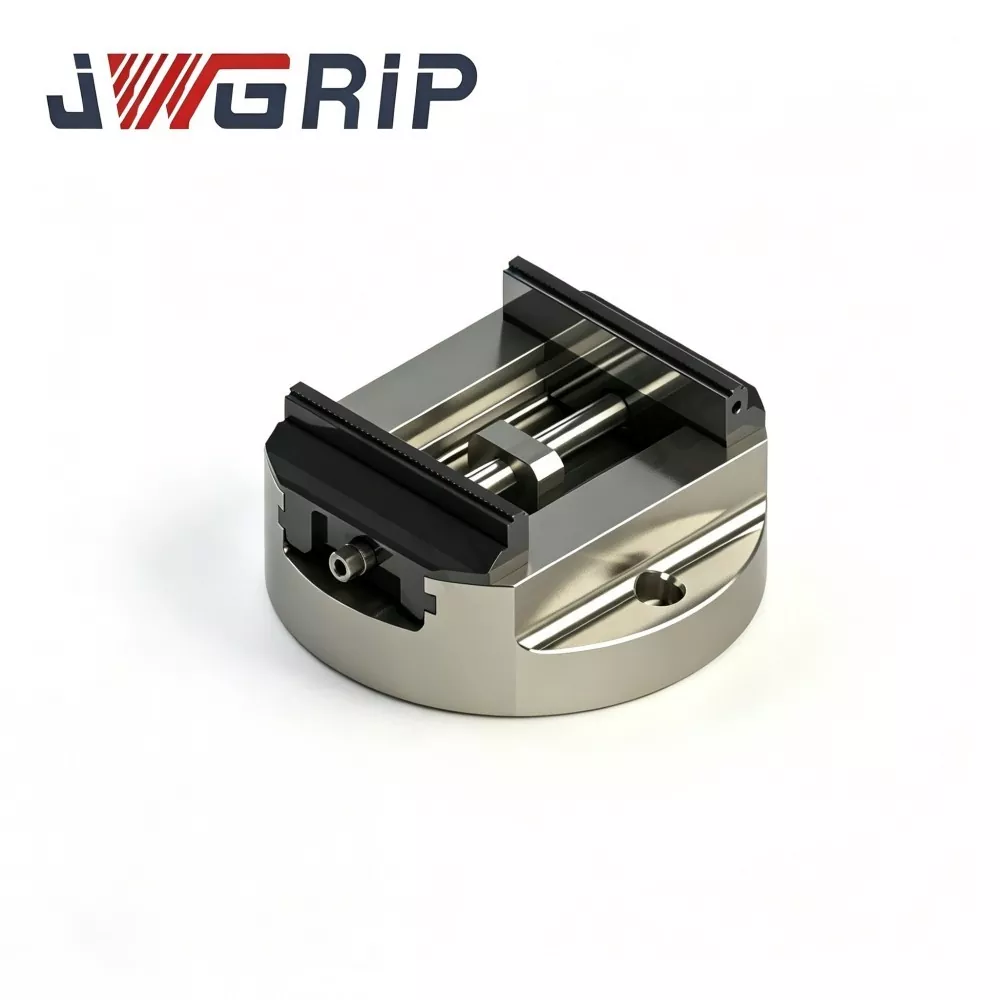
Hochleistungs-Selbstzentrierungsschraubstock mit runder Basis für die 5-Achsen-Bearbeitung
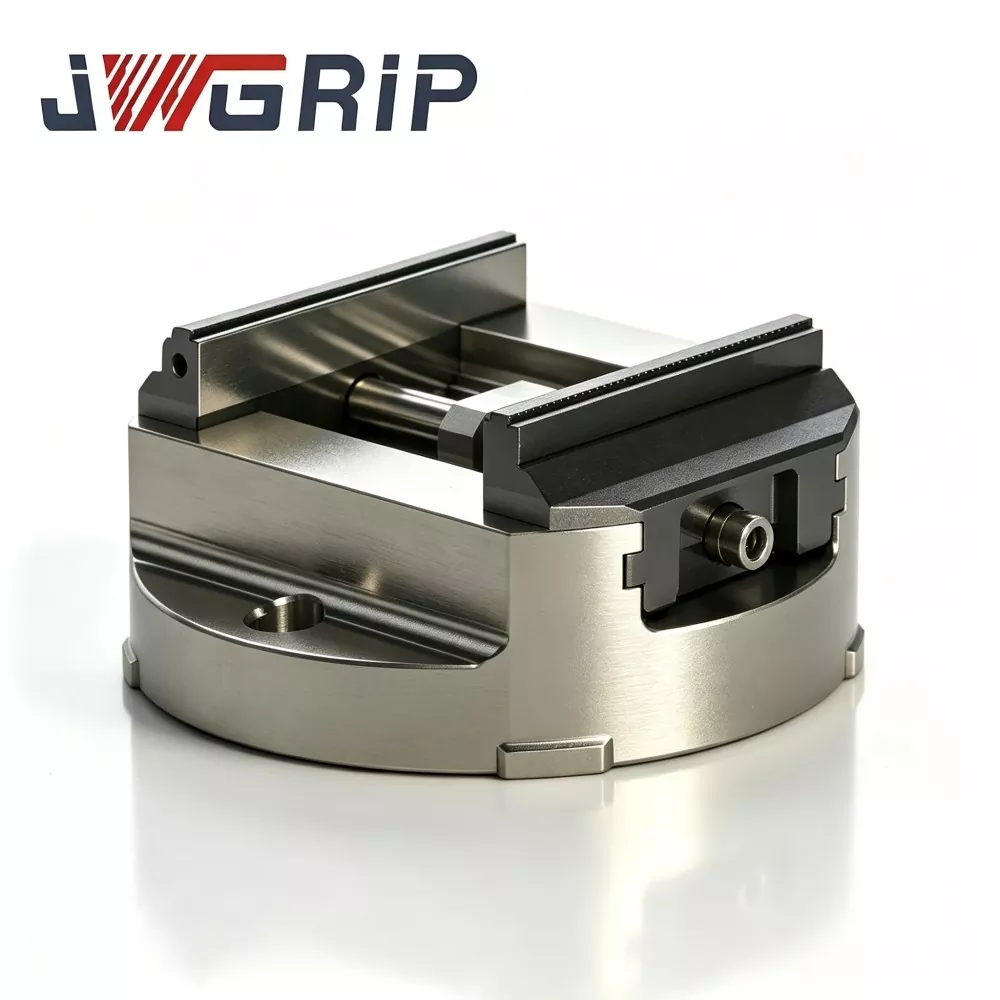
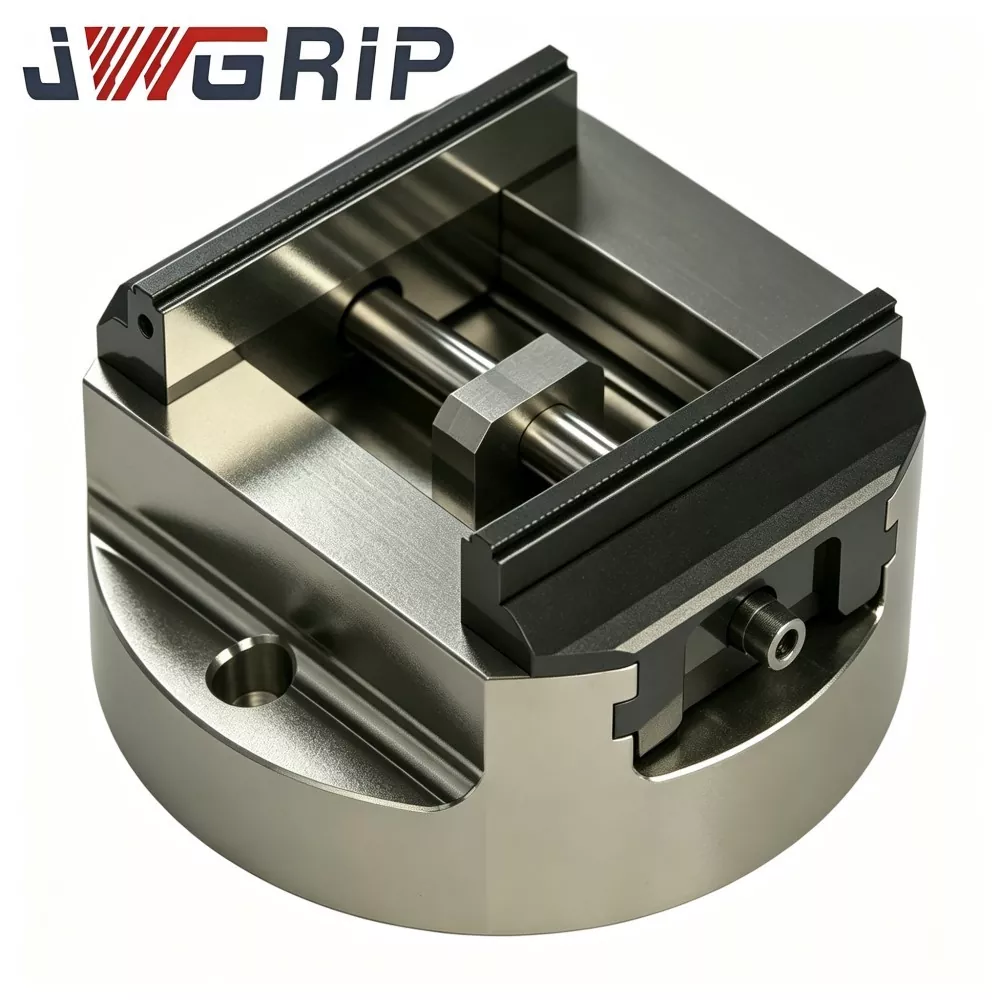
JWGRIP ist der professionelle Hersteller und Lieferant von Hochleistungs-Selbstzentrierungsschraubstöcken mit runder Basis in neuem Design für die 5-Achsen-Bearbeitung in China, mit Standardspezifikationen, die für eine pünktliche Projektlieferung vollständig auf Lager sind. Es handelt sich um eine speziell entwickelte integrierte Spannvorrichtung mit hoher Steifigkeit, die professionell für hochbelastete 5-Achsen-Simultanbearbeitungs-, Wiegen- und Drehtischbearbeitungsszenarien optimiert ist. Durch die Verwendung einer verbesserten, verdickten runden Basisstruktur und die Herstellung aus hochwertigen Materialien und strengen industriellen Produktionsstandards vereint es eine hohe Kippfestigkeit, eine hocheffiziente Werkstückaufstellung und eine langlebige modulare Struktur in einer einzigen integrierten Einheit.
Dieser hochleistungsfähige, selbstzentrierende Schraubstock mit runder Basis und hoher Beanspruchung zeichnet sich durch eine hervorragende Kippfestigkeit, einen effizienten Spannvorgang, eine extrem lange Lebensdauer und eine benutzerfreundliche modulare Wartung aus. Die verdickte runde Basis besteht aus hochfestem legiertem Stahl und durchläuft mehrere spannungsmindernde Alterungsprozesse, um interne Restspannungen gründlich zu beseitigen und eine stabile strukturelle Leistung unter wechselnden Bedingungen mit hohem Schnittdrehmoment und großen Schwenkwinkeln aufrechtzuerhalten. Kernzentrierungsübertragungsbaugruppen werden durch hochpräzise Schleiftechnologie fertiggestellt, um eine genaue und gleichmäßige Zentrierleistung nach wiederholtem Rundschalten und langfristigem zyklischem Betrieb zu gewährleisten.
Der selbstzentrierende Hochleistungsschraubstock mit runder Basis für die 5-Achsen-Bearbeitung verfügt über eine hervorragende Beständigkeit gegen Spänerosion und Kühlmittelkorrosion und vermeidet effektiv internen Komponentenverschleiß und Genauigkeitsverlust in rauen Werkstattumgebungen. Diese in China hergestellte Vorrichtung ist weit verbreitet für schwere Formkomponenten, Strukturteile aus hochfesten Legierungen, hochbelastbare rotierende Werkstücke und mechanische Präzisionsgussteile einsetzbar und bietet stabile, zuverlässige und hochbelastbare Spannlösungen für globale 5-Achsen-CNC-Bearbeitungswerkstätten mit schwerer Zerspanung.
Engpässe in der Praxis
1. Kippmoment bei großen Kippwinkeln
Wenn der Wiegentisch das Werkstück in einer Neigung von 45°–90° schwenkt, erzeugt die Kombination aus Schwerkraft und tangentialer Schnittkraft eine enorme Kipplast auf der Schraubstockbasis. Dünnwandige, gewöhnliche Schraubstöcke mit runder Basis erzeugen Mikroverformungen, die zu einer Verschiebung des Zentrierbezugspunkts und zu Unstimmigkeiten bei den Maßen auf mehreren Flächen nach der Indexierung führen.
2. Hoher Bedarf an Rohlingsspannung
Formstahl, dicke Gussteile und Rohlinge aus hochfesten Legierungen erfordern eine sehr hohe Spannkraft, um dem 5-Achsen-Schneidstoß standzuhalten. Herkömmliche Zahnstangen-Übertragungssätze unterliegen bei hoher Spannkraft einer elastischen Verformung, was zu einer asymmetrischen Backenbewegung und einem teilweisen Durchrutschen des Werkstücks führt.
3. Zeitaufwändige Ausrichtung des Bezugspunkts auf der Maschine
Herkömmlichen Designs mit rundem Sockel fehlt ein optimierter konzentrischer Montagepunkt. Jede Schraubstockinstallation auf dem Wiegentisch erfordert eine wiederholte Justierung der Messuhr, was erhebliche nebenschneidende Nebenzeit in Anspruch nimmt.
4. Harte 5-Achsen-Werkstattverschmutzung
Bei der 5-Achsen-Bearbeitung entstehen massive Kühlmittelspritzer und Metallspäne aus allen Richtungen. Durch eine unzureichende Abdichtung können Verunreinigungen in die innere Getriebekammer eindringen und zu Blockierungen, Korrosion und fortschreitendem Genauigkeitsverlust führen.
5. Hohe Wartungskosten bei kontinuierlicher Schwerlastproduktion
Nicht modulare Backenkonstruktionen erfordern den Austausch des gesamten Schraubstocks, sobald sich die Backenoberflächen bei langfristiger Schwerlastspannung abnutzen, was die Betriebskosten der Werkstatt langfristig erhöht.
Der hochbelastbare selbstzentrierende Schraubstock JWGRIP mit runder Basis wurde durch fünf Kernmaßnahmen gegen alle oben genannten Engpässe entwickelt: verdickte, verstärkte runde Basis, hochbelastbares Getriebe mit vergrößertem Querschnitt, für den Wiegentisch optimiertes Montagedatum, mehrschichtige, vollständig geschlossene Labyrinthdichtung und modulares, austauschbares Hartbackensystem.
Zusammensetzung der Versammlung
Der robuste selbstzentrierende Schraubstock JWGRIP mit runder Basis für die 5-Achsen-Bearbeitung besteht aus fünf Kernbaugruppen:
· Verdickte, verstärkte, spannungsentlastete runde Basis
· Hochbelastbare, synchrone Zahnstangengetriebeeinheit mit vergrößertem Querschnitt
· Modularer, austauschbarer Hartbackensatz mit hoher Härte
· Cradle-Tisch-optimierte Montage-Bezugsplattform
· Mehrschichtige, vollständig geschlossene Labyrinthdichtungseinheit
1. Verdickte, verstärkte runde Basis
Dickwandiger Guss aus hochfestem legiertem Stahl mit dichter radialer Verstärkungsrippenanordnung. Mehrere stressabbauende Alterungszyklen beseitigen Restspannungen. Bei großer Neigung des Wiegentisches und hoher Schnittkraft unterdrückt die Basis wirksam Mikroverformungen und sorgt für die Stabilität des Zentrierbezugspunkts nach wiederholter Indexierung.
2. Hochleistungssynchrones Zahnstangengetriebe
Vergütete Zahnstangenkomponenten mit vergrößertem Querschnitt widerstehen einer elastischen Verformung mit hoher Klemmkraft. Doppelbacken gewährleisten eine hochpräzise synchrone Verschiebung auch beim Spannen schwerer massiver Rohlinge und vermeiden so eine asymmetrische Spannkraft und ein teilweises Verrutschen des Werkstücks beim 5-Achsen-Schwenkschneiden.
3. Modulares, austauschbares Hartbackensystem
Hartbacken verfügen über ein unabhängiges, abnehmbares, modulares Design. Mehrere Backenprofiloptionen für zylindrische, abgestufte und unregelmäßige Hochleistungswerkstücke verfügbar. Nach längerem Verschleiß durch starke Belastung können die Backen einzeln ausgetauscht werden, ohne dass der gesamte Schraubstock ausgetauscht werden muss.
4. Wiegentisch-optimiertes Montagedatum
Der konzentrische Bezugspunkt des Außenkreises und die Anordnung der Positionierungsstifte/Befestigungslöcher entsprechen den gängigen Standards für Wiegentische. Die Installation mit direkter Positionierung wird unterstützt, wodurch die Abhängigkeit von kundenspezifischen Adapterplatten verringert und die durch Übergangsteile verursachten gestapelten Montagetoleranzen reduziert werden.
5. Mehrschichtige, vollständig geschlossene Labyrinthdichtung
Die mehrstufige Labyrinthstruktur und die verschleißfesten Gummidichtringe bilden einen Multibarrierenschutz. Es verhindert, dass große Kühlmittelspritzer und Metallspäne aus der 5-Achsen-Bearbeitung in die interne Schwerlast-Getriebekammer eindringen und verhindert so ein Blockieren des Getriebes und eine Präzisionsdämpfung.
Arbeitszusammenfassung
Nachdem der Schraubstock mit Positionierungsstiften und Bolzen auf der Montageebene zwischen Wiege und Tisch befestigt wurde, legen Sie das schwere Werkstück zwischen die harten Backen. Internes Hochleistungs-Synchrongetriebe aktivieren; Doppelbacken bewegen sich synchron, um die automatische Zentrierklemmung abzuschließen. Wenn der Wiegentisch große Neigungswinkel und Drehindizierungen für die Mehrflächenbearbeitung ausführt, widersteht die verdickte, verstärkte runde Basis dem Kippmoment. Die mehrschichtige Labyrinthdichtung schützt die inneren Getriebeteile. Modulare Backen können ausgetauscht werden, um sie an unterschiedliche Geometrien schwerer Werkstücke anzupassen.
Technische Kern-Highlights
1. Verdickte, verstärkte Konstruktion mit rundem Boden und hervorragender Kippsicherheit
Im Gegensatz zu dünnwandigen, gewöhnlichen Schraubstöcken mit runder Basis erhöhen die verdickte Wand sowie die dichte Anordnung der radialen Verstärkungsrippen und die mehrstufige Spannungsentlastung die strukturelle Steifigkeit erheblich. Unter dem enormen Kippmoment, das durch die große Neigung des Wiegentisches zusammen mit der hohen Schnittkraft erzeugt wird, wird eine Mikroverformung der kreisförmigen Basis wirksam unterdrückt. Der Zentrierbezugspunkt bleibt auch nach wiederholten Indexierungsbewegungen stabil und gewährleistet so die Maßhaltigkeit der Mehrseitenbearbeitung für Werkstücke mit hoher Beanspruchung.
2. Hochbelastbare, synchrone Zahnstangen-Getriebebaugruppe
Vergütete Zahnstangenkomponenten mit vergrößertem Querschnitt widerstehen einer elastischen Verformung mit hoher Klemmkraft. Selbst beim Spannen schwerer massiver Rohlinge sorgen die Doppelbacken für eine hochpräzise synchrone Verschiebung und vermeiden so eine asymmetrische Spannkraft und ein teilweises Verrutschen des Werkstücks beim 5-Achsen-Schwenkschneiden. Erfüllen Sie die hohen Spannanforderungen von Formstahl, dicken Gussteilen und hochfesten Legierungsrohlingen.
3. Montagebezugspunkt optimiert für gängige 5-Achsen-Drehtische im Wiege-Stil
Der konzentrische Bezugspunkt des Außenkreises und die Anordnung der Positionierungsstifte/Befestigungslöcher entsprechen den gängigen Standards für Wiegentische. Die Installation mit direkter Positionierung wird unterstützt, wodurch die Abhängigkeit von kundenspezifischen Adapterplatten verringert wird. Es verringert die durch Übergangsteile verursachte Stapelbaugruppentoleranz und verringert den Arbeitsaufwand für die Vorbereitung der Vorrichtungen vor der Produktion.
4. Mehrschichtige, vollständig geschlossene Labyrinth-Dichtungseinheit
Die mehrstufige Labyrinthstruktur und die verschleißfesten Gummidichtringe bilden einen Multibarrierenschutz. Es schützt vor massiven Kühlmittelspritzern und Metallspänen bei der 5-Achsen-Bearbeitung, die in die interne Schwerlast-Getriebekammer eindringen. Verhindern Sie Getriebeblockaden und Präzisionsdämpfung, die durch Werkstattschadstoffe verursacht werden, und verbessern Sie die dauerhafte Betriebsleistung bei kontinuierlicher Massenproduktion unter hoher Belastung.
5. Modulares, austauschbares Hartbackensystem mit hoher Härte
Hartbacken verfügen über ein unabhängiges, abnehmbares, modulares Design. Nach längerem Verschleiß durch starke Belastung können die Backen einzeln ausgetauscht werden, ohne dass der gesamte Schraubstock ausgetauscht werden muss. Für zylindrische, abgestufte und unregelmäßige Hochleistungswerkstücke stehen mehrere Backenprofiloptionen zur Verfügung, die eine flexible Konfiguration für verschiedene Produktionschargen ermöglichen.
6. Umfassender technischer Support für kundenspezifische OEM-Entwicklungen
Als in China ansässiger Vorrichtungshersteller unterstützt das JWGRIP-Werk die projektorientierte kundenspezifische OEM-Entwicklung. Die gezielte Anpassung umfasst die Änderung des Spannhubs, die Entwicklung spezieller Backenprofile, die Neuanordnung der Montagelöcher für nicht standardmäßige Wiegentische und eine spezielle Optimierung der Schwerlastbelastung, um individuelle Vorrichtungsanforderungen bei komplexen 5-Achsen-Schwerlastbearbeitungsprojekten zu erfüllen.
Anwendungsbereiche
1. Hochleistungsformenbau
Große Formkerne, schwere Formeinsätze und dicke Formbasiskomponenten. Die Schwerlastklemmung widersteht den Stößen beim 5-Achsen-Schruppfräsen. Die umkippsichere runde Basis gewährleistet die Maßhaltigkeit der mehrseitigen Indizierung, senkt die Ausschussrate bei Probeläufen und verkürzt den Werkzeugentwicklungszyklus.
2. Bearbeitung hochfester Legierungsstrukturteile
Hochfeste Legierungsrohlinge für die Luft- und Raumfahrt, schwere Strukturrahmen. Hochpräzise Synchronzentrierung erfüllt strenge Anforderungen an Koaxialität und Positionstoleranz für hochwertige Legierungskomponenten.
3. Verarbeitung schwerer Gusseisen- und Gießereiteile
Dicke Gussrohlinge, schwere mechanische Gussteile. Das Hochleistungsgetriebe und die Konfiguration mit harten Backen halten dem Schruppfräsen von Gusswerkstücken mit hohem Materialabtrag unter 5-Achsen-Neigungsbedingungen stand.
4. Produktion von Schwermaschinen- und Maschinenkomponenten
Große Grundplatten, schwere Strukturhalterungen und schwere Teile mit Drehfunktion. Der große Spannkraftbereich und die umkippsichere Basis passen sich den unterschiedlichen Geometrien schwerer Geräteteile an.
5. Herstellung schwerer Strukturteile mit neuer Energie
Große Batteriegehäuse-Rohlinge, schwere Fahrgestellrahmen. Das 5-Achsen-Mehrseitenfräsen und -bohren mit stabiler Zentrierleistung unterstützt den Massenproduktionsdurchsatz.
6. Allgemeine Schwerlast-Mehrachsen-Präzisionswerkstätten
Verschiedene schwere mechanische Teile mit Drehfunktion. Unterstützt den häufigen Wechsel schwerer Werkstückvarianten. Der für den Wiegentisch optimierte Montagebezug reduziert den Aufwand für die Einrichtung der Vorrichtung in 5-Achsen-Werkstätten.
Installationsablauf
1. Reinigungsinspektion vor der Installation
Reinigen Sie die Montageebene des Drehtischs der Wiege, die untere Kontaktfläche der runden Basis des Schraubstocks und die Löcher für die Positionierungsstifte gründlich. Metallspäne, Kühlmittelrückstände und Ölflecken vollständig entfernen. Winzige Fremdpartikel verursachen ein Kippen des Schraubstocks, verstärken die Abweichung bei der Neigung des Wiegentisches in großem Winkel und beeinträchtigen die Genauigkeit der Mehrflächenbearbeitung von Werkstücken mit hoher Beanspruchung erheblich.
2. Positionierung und Befestigung des Bezugspunkts
Platzieren Sie den Schraubstock auf der Montageebene zwischen Wiege und Tisch und setzen Sie die Positionierungsstifte ein. Führen Sie die Zentrierungseinstellung der Messuhr unter Bezugnahme auf den äußeren konzentrischen Bezugspunkt der runden Basis durch. Nachdem die Zentrierung abgeschlossen ist, ziehen Sie die Befestigungsschrauben streng gemäß dem von der Werkzeugmaschine angegebenen Drehmomentwert an. Überprüfen Sie, ob der Schraubstock fest sitzt, ohne zu wackeln oder ein Positionsspiel zu verursachen.
3. Spanneinstellung für schwere Werkstücke
Platzieren Sie schwere Werkstücke zwischen harten Backen. Aktivieren Sie den synchronen selbstzentrierenden Spannmechanismus. Passen Sie die Spannkraft je nach Werkstückmaterial und Schneidprozess an. Wenden Sie bei schweren massiven Rohlingen eine ausreichend hohe Spannkraft an, um der kombinierten Belastung aus 5-Achsen-Kippmoment und Frässchnittkraft standzuhalten. Vermeiden Sie eine unzureichende Spannkraft, die zum Verrutschen des Werkstücks führen kann.
4. Cradle-Tisch-Vollbereichsüberprüfung im Leerlauf
Führen Sie eine vollständige Neige- und Drehindexierungs-Leerlaufbewegung des Wiegentisches durch. Simulieren Sie tatsächliche 5-Achsen-Arbeitsbedingungen, prüfen Sie auf mechanische Interferenzen und stellen Sie sicher, dass bei simuliertem Kippmoment und Schnittlast keine Tendenz zur Verschiebung des Werkstücks auftritt. Nur wenn der Leerlauftest bestanden wird, kann in die Probeschnittphase übergegangen werden.
5. Testschnitt-Genauigkeitsvalidierung
Führen Sie eine Probebearbeitung mit einem Testrohling für schwere Beanspruchung durch. Messen Sie mehrseitige Dimensions- und geometrische Toleranzindizes. Stellen Sie sicher, dass die Zentrierstabilität und die Anti-Umkipp-Leistung den technischen Anforderungen genügen, bevor Sie mit der formellen Massenproduktion beginnen.
Wartungsplan
1. Tägliche Routinewartung: Reinigen Sie nach jeder Produktionsschicht die Spannflächen mit harten Backen und die untere Bezugsfläche mit runder Basis. Entfernen Sie angesammelte Späne und Kühlmittelrückstände, um Ursachen für Positionsabweichungen zu beseitigen.
2. Halbmonatliche Schmierarbeiten. Wartungszugang zur Dichtungseinheit öffnen. Spritzen Sie ein spezielles hochviskoses Anti-Verschleiß-Schmierfett in das hochbelastete Zahnrad-Zahnstangen-Getriebepaar ein. Halten Sie die synchrone Bewegung der Backen reibungslos und stabilisieren Sie den Übertragungsspaltstatus bei kontinuierlicher 5-Achsen-Indexierung.
3. Regelmäßige Inspektion der Verschleißteile. Überprüfen Sie regelmäßig die Kontaktflächen der harten Backen. Ersetzen Sie die Modulbacken unabhängig voneinander, wenn Kratzer oder Abnutzung die Klemmqualität beeinträchtigen. Führen Sie die Produktion NICHT mit verschlissenen Backen weiter; Dies führt bei schwer beanspruchten Werkstücken zu Zentrierfehlern.
4. Vierteljährliches Verfahren zur Bezugsüberprüfung: Entfernen Sie den Schraubstock vierteljährlich vom Wiegentisch. Untersuchen Sie die Unterseite des runden Sockels auf Druckstellen oder Einkerbungen. Messen Sie die selbstzentrierende Wiederholgenauigkeit mit Messgeräten und erkennen Sie subtile Genauigkeitsabweichungen, bevor es zu Ausschuss in der Massenproduktion kommt.
5. Langfristiger Schutz bei Leerlauflagerung. Reinigen Sie die gesamte Schraubstockeinheit vollständig, wenn Sie sie längere Zeit außer Betrieb halten. Tragen Sie eine Anti-Rost-Schutzschicht auf die Rundbasis-Bezugs- und Backenarbeitsflächen auf. In trockener, staubgeschützter Umgebung lagern.
6. Regeln für verbotene Vorgänge: Verbieten Sie das Spannen mit zu großem Hub und das Halten des Werkstücks mit zu hoher Belastung. Schlagen Sie niemals mit schweren Werkzeugen auf den Schraubstockkörper oder die Backen, um eine Verformung der runden Basis und eine Beschädigung der inneren Getriebekomponenten zu vermeiden.
Häufige Fehlerdiagnose und -behebung
Fehler 1: Mehrseitige Dimensionsinkonsistenz nach 5-Achsen-Indizierung
· Wahrscheinliche Ursachen: Abnutzung der Backenoberfläche; unzureichende Klemmkraft; lose Befestigungsschrauben für den runden Sockel; Eine unzureichende Schmierung führt zu einer Drift des Getriebepaarspalts
· Lösungen: Ersetzen Sie abgenutzte modulare Backen; Spannkraft an Werkstückeigenschaften anpassen; Befestigungsschrauben mit dem Standarddrehmoment nachziehen; Spezialschmierfett auffüllen und Zentriergenauigkeit erneut überprüfen.
Fehler 2: Langsame Kieferbewegung, beeinträchtigte Synchronzentrierungsleistung
· Mögliche Ursachen: Späne/Kühlmittel dringen in die abgedichtete Getriebekammer ein; Schmierstoffmangel; Versatz des Übertragungspaarspiels
· Lösungen: Offenes Dichtungsgehäuse; Reinigen Sie die inneren Zahnstangenbaugruppen vollständig. Verschleißschutzfett nachfüllen; Feinabstimmung der Übertragungsspielparameter.
Fehler 3: Nach wiederholten Indexierungszyklen zwischen Wiege und Tisch tritt eine Positionsverschiebung auf
· Wahrscheinliche Ursachen: Fremdkörper, die zwischen dem unteren Bezugspunkt des runden Sockels und der Wiege-Tisch-Ebene eingeschlossen sind; Montageschraube zu wenig angezogen; lokale Mikroverformung durch langfristigen Überlastbetrieb
· Lösungen: Schraubstock demontieren; zwei Passflächen gründlich reinigen; Schrauben mit vorgeschriebenem Drehmoment nachziehen; Überprüfen Sie die runde Basis auf dauerhafte Verformung. Ersetzen Sie die Schraubstockeinheit, wenn eine bleibende Verformung vorliegt.
Fehler 4: Mikroschlupf des Werkstücks beim 5-Achsen-Schruppfräsen mit hoher Belastung
· Mögliche Ursachen: Unzureichendes Sperrdrehmoment; Spänereste haften an den Hartbacken-Spannflächen
· Lösungen: Sperrdrehmoment moderat erhöhen; Reinigen Sie die Kontaktflächen der Backen vollständig, bevor Sie Werkstücke einspannen.
Verpackung und Versand
JWGRIP Hochleistungs-Selbstzentrierungsschraubstock mit runder Basis für die 5-Achsen-Bearbeitung:
· Standardmäßig vorrätige Modelle unterstützen einen schnellen weltweiten Versand.
· Jeder Schraubstock wird vor Verlassen des Werks einer strengen Präzisionsprüfung mehrerer Artikel unterzogen, begleitet von einem formellen Präzisionstestbericht und einem Produktqualifikationszertifikat.
· Für alle Bezugsflächen wird eine Rostschutz-Passivierungsbehandlung angewendet.
· Einzelprodukte bestehen aus stoßdämpfender Perlbaumwolle und einer hochfesten Kartonverpackung.
· Bei exportorientierten Bestellungen werden stoßfeste, begasungsfreie Holzkisten-Trennverpackungen eingesetzt, die das Rundbasis-Bezugssystem und die Arbeitsflächen mit harten Backen vor Präzisionsschäden beim See-Land-Langstreckentransport schützen.
· Änderungsaufträge für kundenspezifische OEM-Entwicklungen folgen einer gemeinsam ausgehandelten Vorlaufzeit.
Bewertungspunkte für die technische Auswahl
Hochleistungs-Selbstzentrierungsschraubstock mit runder Basis für die 5-Achsen-Bearbeitung zielt auf Bearbeitungsszenarien mit hoher Last und Mehrfachwinkel-Kipp-Indexierung von 5-Achsen-Geräten mit Wiege ab. Es löst die Kernprobleme der Branche:
· Unzureichende Kippfestigkeit der runden Basis
· Zentrierdrift bei wiederholter Indizierung
· Schlechte Anpassungsfähigkeit an den Wiegentisch
· Unzureichende Klemmkraft für schwere massive Rohlinge
· Rascher Verschleiß durch raue 5-Achsen-Werkstattumgebung
Standardversionen auf Lager eignen sich für die meisten gängigen 5-Achsen-Werkzeugmaschinenprojekte im Cradle-Stil und zeichnen sich durch kurze Lieferzeiten und stabile Hochleistung aus. Für Projekte mit nicht standardmäßigen Einbaumaßen des Wiegentisches, extrem schwer belastbaren Werkstücken oder besonderen Anforderungen an das Backenprofil wird empfohlen, den kundenspezifischen Entwicklungs-Engineering-Service eines OEM in Anspruch zu nehmen.
Bei der Durchführung einer Auswahlbewertung:
1. Bestätigen Sie zunächst das maximale Werkstückumrissmaß und den erforderlichen Spannhub.
2. Überprüfen Sie die physischen Abmessungen und die Anordnung der Positionierungsstifte des 5-Achsen-Drehtisches im Wiegenstil vor Ort.
3. Dieser Schraubstock zeichnet sich durch eine langlebige Strukturleistung bei hoher Beanspruchung, eine benutzerfreundliche Bedienung und einen leicht zu wartenden modularen Aufbau aus.
4. Es senkt effektiv die Ausschussquote von hochbelastbaren 5-Achsen-Teilen und senkt die langfristigen Werkstattwartungskosten.
FAQ
F1: Kann dieser Schraubstock ein großes Kippmoment aushalten, wenn der Wiegentisch auf den maximalen Winkel neigt?
Ja. Die verdickte, verstärkte, spannungsentlastete runde Basisstruktur ist speziell für die Arbeitsbedingungen mit großen Kippmomenten von 5-Achsen-Maschinen mit Wiege optimiert. Es begrenzt Mikroverformungen bei maximalem Neigungswinkel und hoher Schnittbelastung.
F2: Muss ich den gesamten Schraubstock austauschen, wenn die harten Backen durch starke Belastung abgenutzt sind?
Nein. Harte Backen verfügen über ein unabhängiges, modulares, abnehmbares Design. Abgenutzte Backen können separat ausgetauscht werden, ohne dass die gesamte Schraubstockeinheit ausgetauscht werden muss, wodurch die langfristigen Wartungskosten gesenkt werden.
F3: Kann es direkt auf gängige 5-Achsen-Drehtische im Cradle-Stil montiert werden?
Die Anordnung der Befestigungslöcher und Positionierungsstifte der Standardversion entspricht den gängigen Spezifikationen für Wiegentische. Für spezielle, nicht standardmäßige Cradle-Table-Geräte kann die kundenspezifische OEM-Entwicklung adaptive Modifikationen realisieren.
F4: Ist der selbstzentrierende Hochleistungsschraubstock mit runder Basis für die 5-Achsen-Bearbeitung für das Schruppfräsen unter hoher Belastung und mit großer Materialentfernungsrate geeignet?
Ja. Das hochbelastbare Synchrongetriebe und die Hartbackenkonfiguration mit hoher Härte erfüllen die Schruppbearbeitung von dicken Gussstahlrohlingen und schweren Gusswerkstücken unter 5-Achsen-Neigungsbedingungen.
F5: Ist nach der anfänglichen Bezugspunktzentrierung bei jedem Chargenwechsel eine erneute Ausrichtung der Messuhr erforderlich?
Nach Abschluss der einmaligen Bezugspunktzentrierung bei der Erstinstallation bleibt die relative Positionsbeziehung zwischen Schraubstock und Wiegentisch unverändert. Bei der Chargenüberprüfung ist lediglich eine Sichtprüfung ohne wiederholte vollständige Zentrierung der Messuhr erforderlich.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen