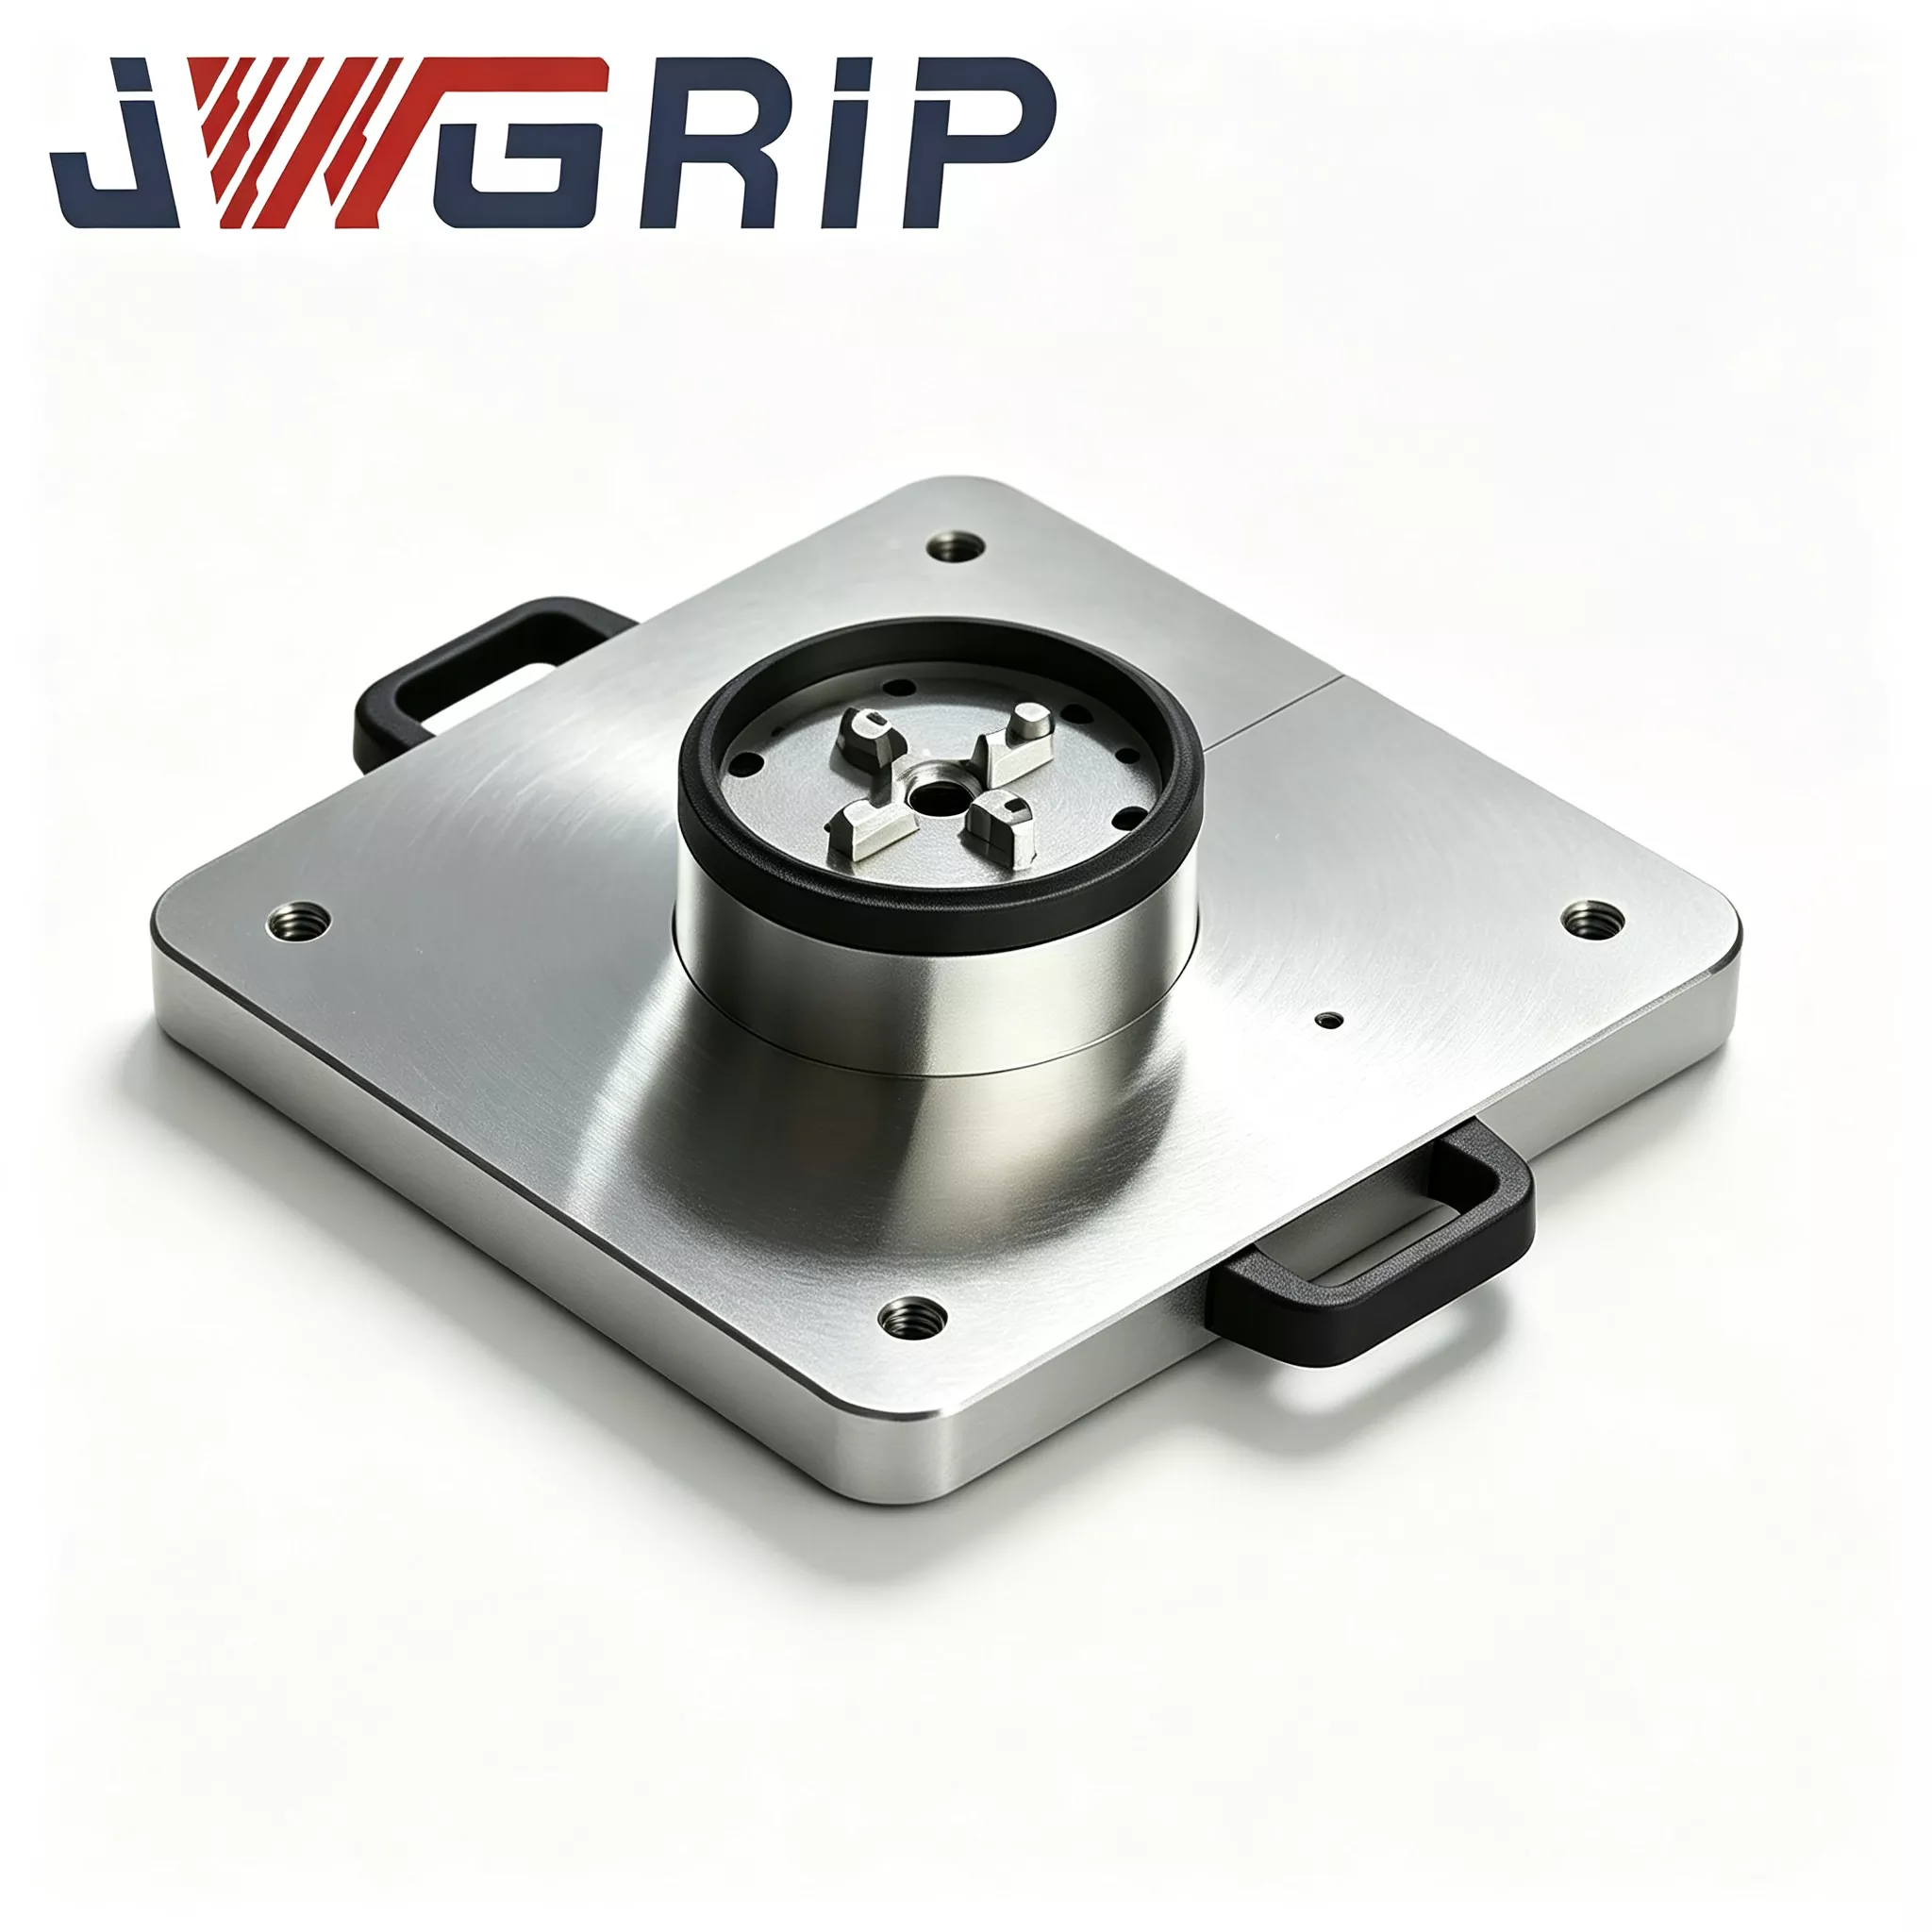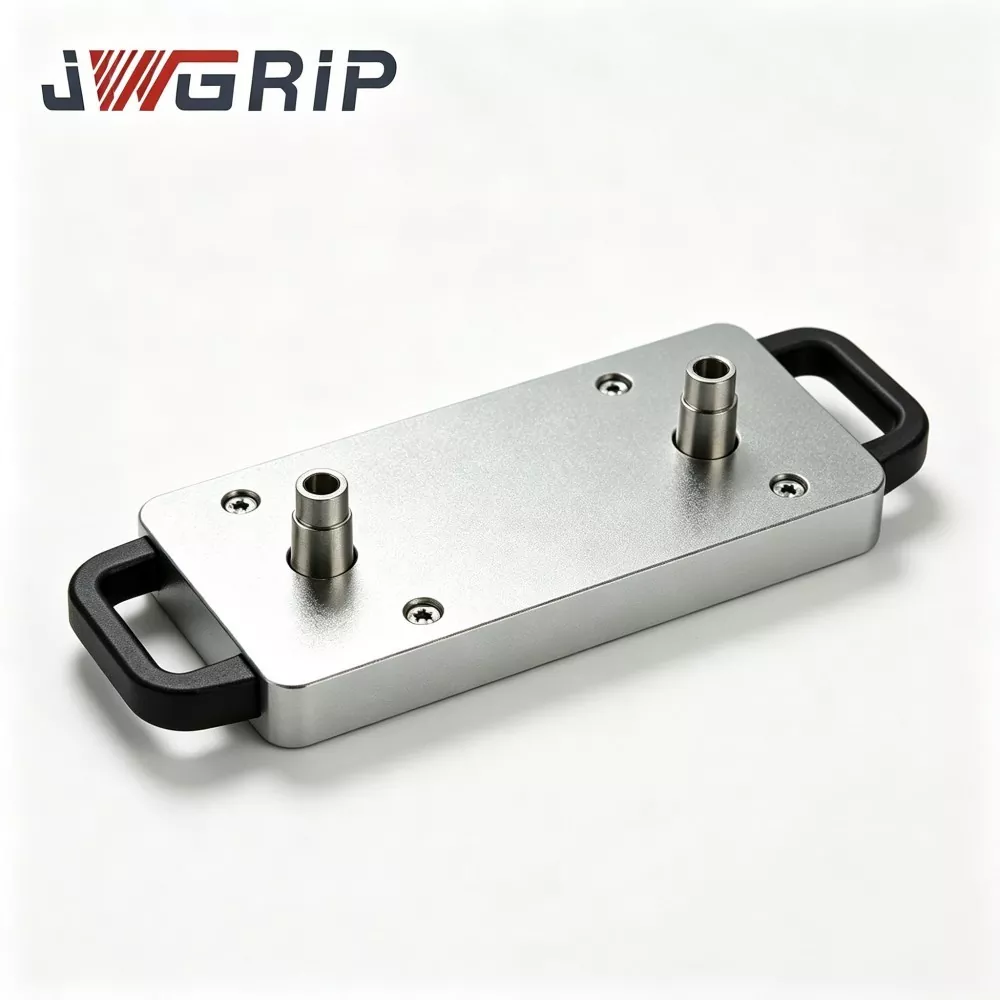
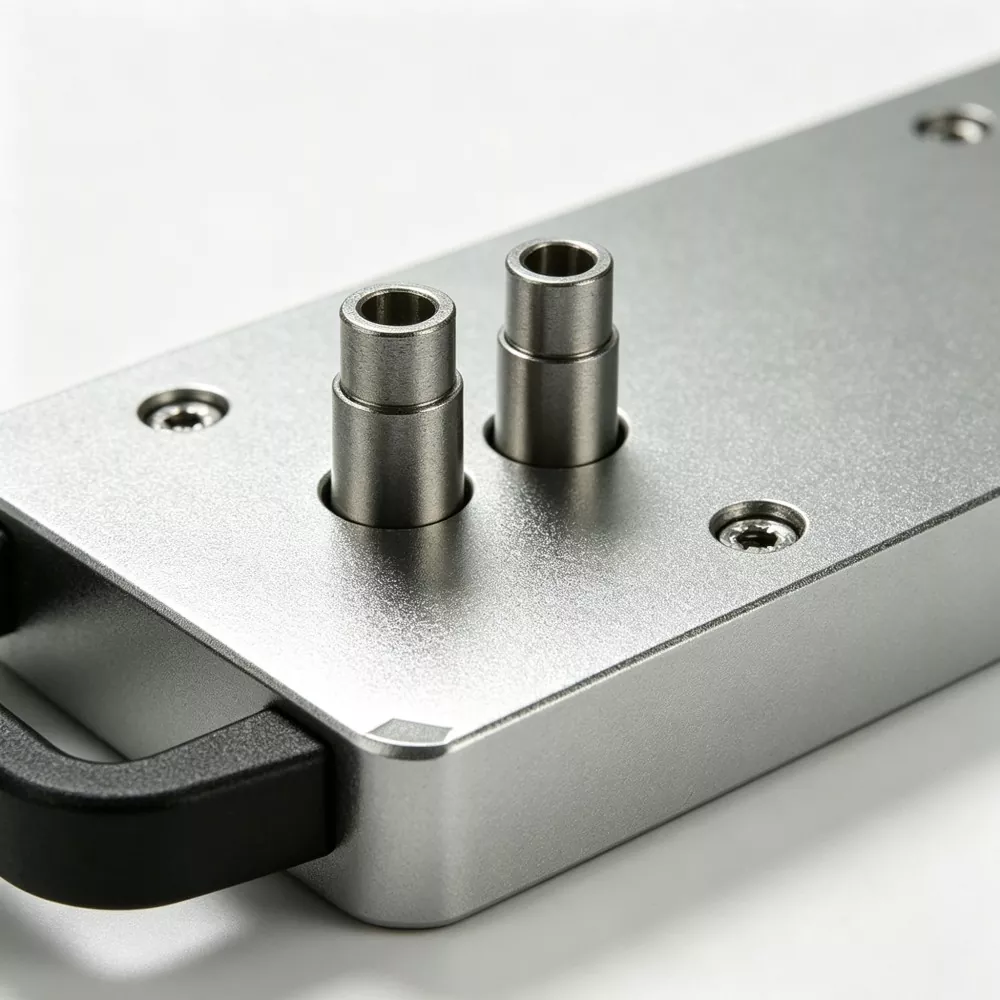
Einführung eines integrierten monolithischen Strukturdesigns,Nullpunktpalette mit zwei Zentren für die CNC-BearbeitungIntegriert zwei vollständig unabhängige Nullpunkt-Lokalisierungseinheiten auf einer einzigen integrierten Basis. Der standardmäßige feste Achsabstand von 200 mm wird vor der Auslieferung im eigenen Haus präzise geschliffen und vollständig kalibriert, mit präziser Parallelität, Achsabstand und Höhenkonsistenz zwischen zwei Stationen. Es zeichnet sich durch eine stabile Positionierungsleistung, eine hohe Gesamtpräzision und eine hervorragende Struktursteifigkeit aus und bildet eine solide Grundlage für die synchrone Bearbeitung zweier Werkstücke.
Haupthardwarekomponenten
Die JWGRIP Two-Center Zero-Point Pallet 200 besteht aus den folgenden Schlüsselbaugruppen:
- ①Monolithischer Grundkörper aus legiertem Stahl
- ②Zwei komplette Nullpunkt-Positionierungsbuchsenbaugruppen mit festem Achsabstand von 200 mm
- ③Synchrones pneumatisches Verriegelungsmodul
- ④Umlaufende Spanumleitungsnuten für jede Positionierstation
- ⑤Druckluftanschluss
- ⑥Schutzabdeckungen für Leerlauf-Ortungsstation

Zwei umschaltbare Produktionsmodi
Zwei-Stationen-Bearbeitungsmodus für gepaarte Teile
1. Montieren Sie manuell oder per Roboter zwei mit Zugbolzen ausgestattete Vorrichtungsbasen auf der linken bzw. rechten Positionierungsstation.
2. 0,5–0,7 MPa Druckluft zuführen; Das Pneumatikmodul verriegelt synchron beide Positionierbuchsen.
3. Das Sperrbestätigungssignal wird an die CNC-Steuerung zurückgemeldet und die Maschine führt Fräs-, Bohr- und andere Schneidvorgänge für zwei Werkstücke gleichzeitig aus.
4. Sobald die Bearbeitung abgeschlossen ist, lassen Sie den Luftdruck ab, um ihn zu entriegeln. zwei fertige Werkstückpaare können in einem Handlingszyklus entnommen werden.
Einzelstationsmodus für die unabhängige Teilebearbeitung
1. Montieren Sie den Gerätesockel nur auf einer Positionierungsstation.
2. Bringen Sie die Schutzabdeckung an der unbenutzten Station an.
3. Die Palette fungiert als Standard-Single-Center-Nullpunktpalette für die asymmetrische Einzelteilbearbeitung.
Kerntechnik


Prozessvorteile
Echter Fall
Die JWGRIP-Zwei-Zentren-Nullpunktpalette für die CNC-Bearbeitung wird häufig von hydraulischen Komponentenfabriken, Teileverarbeitern für neue Energien und Herstellern von Formenbau eingesetzt. Zwei Vor-Ort-Fälle zeigen spürbare betriebliche Verbesserungen.
Fall 1: Inländischer Hersteller von hydraulischen Ventilblöcken
Vor der Einführung der JWGRIP-Lösung nutzte der Kunde zwei unabhängige Single-Center-Nullpunktpaletten für die paarweise Bearbeitung von Ventilblöcken.
Jeder Chargenwechsel erforderte 20 bis 30 Minuten für die Ausrichtung an zwei Stationen.
Schneidvibrationen führten während der Massenproduktion zu geringfügigen Stationsverschiebungen und führten zu periodischem Chargenausschuss aufgrund einer nicht den Spezifikationen entsprechenden Symmetrie.
Nach der Einführung von acht Sets:
- Die relative Positionsabstimmung mit zwei Stationen wurde vollständig entfernt. Vorrichtungen können direkt für die Bearbeitung montiert werden.
- Viermonatige Produktionsstatistiken zeigen, dass die symmetriebedingte Ausschussrate um 76 % gesunken ist.
- Die zuvor für die Kalibrierung aufgewendete Zeit wird in effektive Schneidzeit umgewandelt, wodurch der Durchsatz pro Maschine erheblich steigt.
Fall 2: Automatisierte Produktionslinie für neue Energien in Ostchina
Diese Fabrik installierte JWGRIP-Nullpunktpaletten mit zwei Zentren auf automatischen CNC-Produktionslinien für links-rechts-symmetrische Batteriegehäusekomponenten.
Roboter führen das Be- und Entladen von Doppelvorrichtungen innerhalb eines Zyklus durch und führen die Synchronbearbeitung von zwei Teilen durch.
Die Produktionslinie läuft auch in der Nachtschicht mit minimalem Personalaufwand vor Ort stabil und ohne häufige manuelle Kalibrierungsarbeiten der Vorrichtungen.
Qualitätsprüfung
Alle JWGRIP-Nullpunktpaletten mit zwei Zentren werden vollständig im eigenen Haus bearbeitet und montiert, ohne dass ein Dritter die komplette OEM-Einheit auslagern muss.
Vollständiger Fertigungsworkflow
- Schmieden und Härten von Rohlingen aus legiertem Stahl
- Grobbearbeitung
- Erstes stressfreies Altern
- Halbfertigbearbeitung
- Sekundäres Altern durch Stressabbau
- 5-Achsen-Schleifmaschine: Schleifen Sie zwei Buchsen-Befestigungslöcher mit einer einmaligen Spannvorrichtung
- Einpressen der Buchse
- Generalversammlung
- Luftdichtheits-Druckhalteprüfung
- KMG-Inspektion in allen Abmessungen
- Rostschutzbehandlung
- Stoßsichere Verpackung in Exportqualität
Inspektionscheckliste
✔ Unabhängiger wiederholter Positionierungsgenauigkeitstest für jede Ortungsstation
✔ KMG-Messtechnik für Achsabstand, Parallelität und Höhenausgleich an zwei Stationen
✔ 5-minütiger Luftdichtheitstest; maximal zulässiger Druckabfall ≤0,02 MPa
✔ Funktionsüberprüfung der zyklischen Verriegelung und Entriegelung
Produktbewertung
1. Bestätigen Sie Ihren tatsächlichen Produktionsbedarf für die Bearbeitung paarweise symmetrischer Teile. Stellen Sie sicher, dass nach der Installation von zwei Gerätesockeln keine mechanischen Störungen auftreten.
2. Überprüfen Sie die Spezifikationen Ihrer Nullpunkt-Zugbolzen vor Ort. Standardausführung passend zu D20-Anzugsbolzen. Auf Anfrage können kundenspezifische Buchsenbaugruppen für alternative Anzugsbolzengrößen entwickelt werden.
3. Für die Integration von Roboter-Automatisierungslinien: Stellen Sie sicher, dass der Luftdruck in der Werkstatt stabil zwischen 0,5 und 0,7 MPa bleibt, und reservieren Sie IO-Signalpunkte für das SPS-Steuerungssystem.
4. Berechnen Sie die Gesamtstapelhöhe von Werkstück und Vorrichtung und bewerten Sie das Kollisionsrisiko beim Schwenken des Werkzeugs oder beim Neigen der Spindel. Wenn Sie Bedenken haben, senden Sie Werkstückzeichnungen zur Interferenzbeurteilung an das technische Team von JWGRIP.
Betriebsanleitung
Befestigen Sie die Palette auf dem Arbeitstisch der Werkzeugmaschine und ziehen Sie die Schrauben unter strikter Einhaltung der im JWGRIP-Benutzerhandbuch angegebenen Drehmomentwerte an. Eine gewaltsame Befestigung mit zu hohem Drehmoment ist verboten. Ein zu hohes Schraubendrehmoment führt zu einer Mikroverformung der Basis und beeinträchtigt die geometrische Genauigkeit der beiden Stationen.
Öl-Wasser-Filter am vorderen Ende des Lufteinlasses anbringen. Feuchtigkeit und Verunreinigungen, die in die Positionierbuchsen eindringen, verursachen Rost und Abrieb und führen zu einer Abweichung der Genauigkeit.
Sprühen Sie alle 100 Arbeitsstunden ein Trockenschmiermittel-Aerosol in die Nullpunktbuchsen. Flüssiges Motoröl ist verboten, da flüssiges Öl Metallspäne anzieht und zu Buchsenklemmen führt.
Bei jedem Schichtwechsel Positionierbuchsen und umliegende Spanableitungsnuten gründlich mit Druckluft ausblasen. Lassen Sie niemals Metallspäne auf den Bezugsflächen liegen.
Vermeiden Sie den Aufprall schwerer Gegenstände auf die Bezugsflächen der Palette. Durch Kollisionen verursachte Verformungen der Basis können normalerweise nicht vor Ort repariert werden und beeinträchtigen die relative Genauigkeit der beiden Stationen dauerhaft.
Betreiben Sie das Gerät nicht unter Überlastbedingungen, die das maximal zulässige Gewicht der Vorrichtung überschreiten.
Verpackung und Versand
Verpackung: Stoßsichere Massivholzkisten in Exportqualität mit dickem Schaumstoff-Innenpuffer. Präzise Bezugsflächen werden gut vor Vibrationen und Kollisionsrisiken während des Langstreckentransports auf dem Seeweg geschützt.
Standardvorlaufzeit: 14–20 Werktage. Teilweise werden Standard-SKUs auf Lager gehalten, um einen beschleunigten Versand zu ermöglichen.
Kundendienst
Garantie: Die 12-monatige Garantie auf das gesamte Gerät deckt Herstellungsfehler ab, mit Ausnahme menschlicher Fehlbedienung. Qualifizierte Ansprüche genießen einen kostenlosen Reparatur- oder Ersatzteilaustauschservice.
Remote-Ressourcen: Es wird eine Online-Dokumentation zur Installation und Inbetriebnahme bereitgestellt. Für Großauftragsprojekte steht kostenpflichtiger technischer Fernsupport zur Verfügung.
Kundenspezifische Modifikation: Einstellung des Achsabstands der Stütze, Änderung der Zugbolzenspezifikation und Neuanordnung des pneumatischen Schaltkreislayouts.
Musterbewertung: Bewertungsprobe kann vereinbart werden; Der Käufer trägt die Kosten für die Musterfracht.
Häufig gestellte Fragen
F1: Kann die JWGRIP Two-Center-Nullpunktpalette für die CNC-Bearbeitung eine Einzelteilbearbeitung mit nur einer Station durchführen?
A: Ja. Platzieren Sie eine Schutzabdeckung über der Leerstation, und sie funktioniert wie eine normale Nullpunktpalette für eine einzelne Station. Das Umschalten der Modi unterstützt sowohl Einzel- als auch Paarproduktionsszenarien, ohne die Gesamtleistung der Palette zu beeinträchtigen.
F2: Warum schwankt die Genauigkeit des Achsabstands bei zwei Stationen nach einer gewissen Betriebszeit?
A: Typische Grundursachen: Metallspäne, die in Positionierungsspalten eingeschlossen sind; Rostbildung der Buchse durch mit Feuchtigkeit vermischte Druckluft; Bodenverformung durch heftigen Aufprall; Mikroverformung durch Langzeitüberlastung. Führen Sie zunächst eine gründliche Reinigung und Wartung durch. Durch Kollisionen verursachte Bodenverformungen können in der Regel nicht vor Ort repariert werden und erfordern eine Beurteilung der Werksrücksendung.
F3: Können meine vorhandenen alten Nullpunkt-Befestigungsbasen auf dieser Palette wiederverwendet werden?
A: Vorrichtungssockel, die mit standardmäßigen D20-Nullpunkt-Zugbolzen ausgestattet sind, können direkt verwendet werden. Für andere Anzugsbolzenspezifikationen sind maßgeschneiderte Buchsenbaugruppen erforderlich.
F4: Ist die JWGRIP Two-Center Zero-Point Pallet 200 mit 5-Achsen-CNC-Werkzeugmaschinen kompatibel?
A: Es funktioniert mit 5-Achsen-Maschinen. Bitte geben Sie in der Auswahlphase die Gesamthöhe des Werkstücks plus Vorrichtung an. JWGRIP beurteilt für Sie das Risiko einer Spindelkippkollision.
Einblicke in Beschaffungsentscheidungen
Viele Hersteller, die symmetrisch gepaarte Werkstücke herstellen, tendieren dazu, zwei separate Single-Center-Paletten zu kaufen, um die Beschaffungskosten im Voraus zu senken. Es entstehen jedoch immer wieder versteckte Kosten durch wiederholte Ausrichtungsarbeitsstunden und symmetriebedingten Werkstückausschuss.
Die JWGRIP-Nullpunktpalette mit zwei Zentren für die CNC-Bearbeitung integriert zwei Bezugspunkte auf einer monolithischen Basis. Es befasst sich mit Symmetrierisiken, die sich aus der Kalibrierung einzelner Paletten und dem durch Vibrationen verursachten Positionsversatz ergeben. Es reduziert umfassende Produktionsverluste bei der Herstellung von Paarteilen und eignet sich sowohl für traditionelle Handwerksbetriebe als auch für Fabriken, die eine Modernisierung der Automatisierungslinie durchführen.
Sind Sie bereit, Ihre Paarteilbearbeitung zu verbessern?
Fordern Sie ein Angebot oder ein Bewertungsmuster für die JWGRIP Two-Center Zero Point Pallet an.
Kontaktieren Sie jetzt JWGRIP* Für kundenspezifische Achsabstände, Zugbolzenspezifikationen oder Automatisierungsintegration wenden Sie sich bitte an unsKontaktieren Sie unser technisches Team. Kompatibel mit Standard-D20-Zugbolzen.