Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





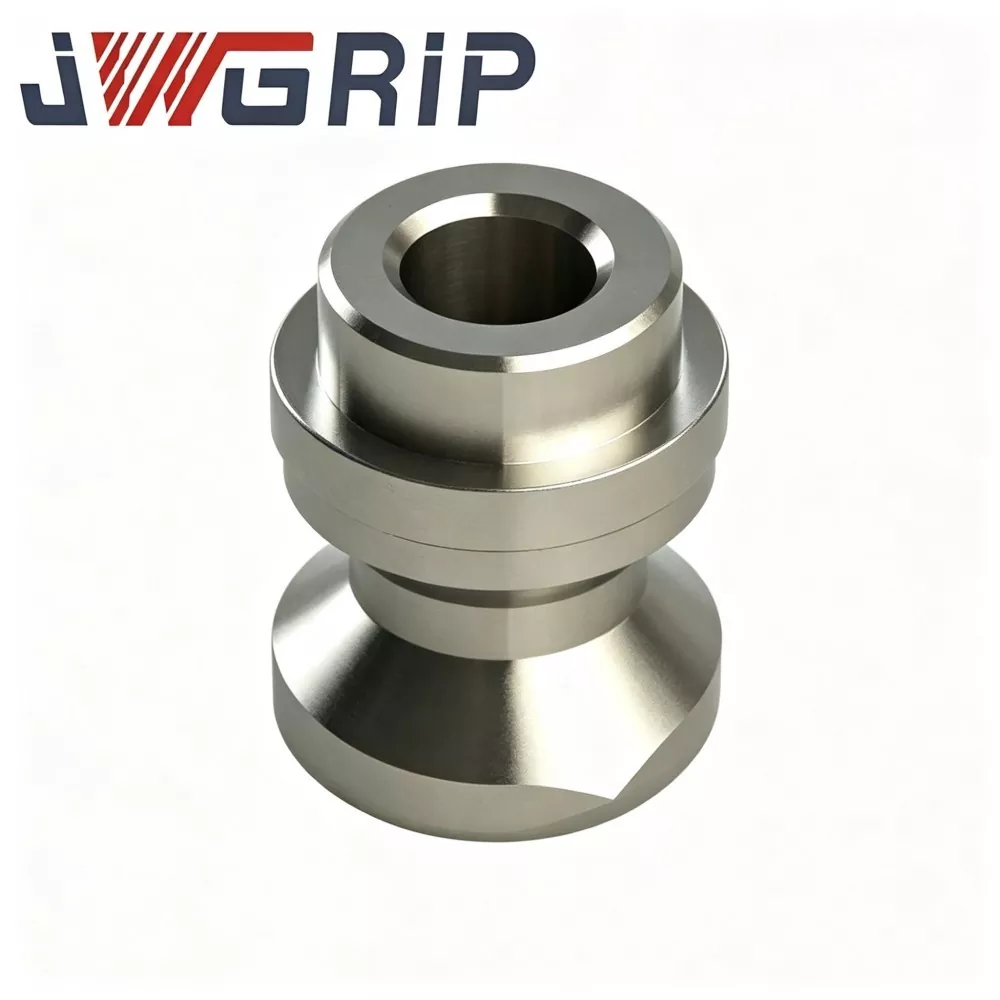
Präzisions-D20-Nullpunkt-Anzugbolzen für CNC-Vorrichtung
JWGRIP ist der professionelle Hersteller und Lieferant von Präzisions-D20-Nullpunkt-Zugbolzen für CNC-Vorrichtungen in China und bietet Direktvertriebsservice ab Werk mit Standardmodellen, die vollständig auf Lager sind, um globale Vorrichtungsintegratoren, CNC-Maschinenwerkstätten und Werkzeugwartungsabteilungen zu bedienen. Es handelt sich um eine hochleistungsfähige kerntragende Positionierungskomponente, die speziell für Nullpunktspann-Werkzeugsysteme der D20-Serie entwickelt und abgestimmt wurde. Durch die Integration von Benchmark-Positionierung, Verriegelungskraftübertragung und Verdrehsicherungsfunktionen in einer einzigen optimierten Struktureinheit passt es sich perfekt an Hochgeschwindigkeits-Fräs-, Bohr- und mehrachsige Verbundschneideprozesse an.
Der Präzisions-D20-Nullpunkt-Zugbolzen für CNC-Vorrichtungen besteht aus einem Rohling aus hochfestem legiertem Stahl, der durch professionelles Warmschmieden, mehrstufiges Anlassen sowie Aufkohlungs- und Abschreckbehandlung der sphärischen Oberfläche verarbeitet wird. Im Gegensatz zu gewöhnlichen Anzugsbolzen aus Stangenmaterial ohne strukturelle Optimierung optimiert es die interne Metallfaserverteilung entlang des Kraftübertragungspfads und reduziert effektiv sphärische Abplatzungen, Schulterverformungen und Gewindeermüdungsschäden unter langfristigen zyklischen Spannbedingungen mit hoher Belastung. Mit der extrem stabilen Beibehaltung der geometrischen Toleranzen nach wiederholten Spannzyklen erfüllt die langlebige Komponente vollständig die CE-Normen für mechanische Sicherheit für Hilfsteile von Werkzeugmaschinen.
Jede Charge wird einer strengen Rohmaterialspektralprüfung, Schmiedefehlerprüfung, Härteeinstufung, sphärischem Präzisionsschleifen und zyklischen Spannsimulationstests unterzogen, um eine gleichbleibende Qualität sicherzustellen. Es ist weit verbreitet für die Montage neuer Vorrichtungen und die Austauschwartung von gealterten und verformten Anzugsbolzen in Produktionslinien. Es unterstützt die Kleinserien-Testproduktion und die Großserienbestellung sowie die OEM- und personalisierte Anpassung von Schultergröße, Gewindespezifikation und Oberflächenverstärkungstechnologie und bietet zuverlässige, hochpräzise Nullpunktpositionierungslösungen für die moderne flexible CNC-Bearbeitungsproduktion.
Funktionsanalyse
Die Nullpunkt-Spannvorrichtungstechnologie verkürzt die Zeitspanne für den Vorrichtungswechsel bei der CNC-Bearbeitung mit mehreren Varianten drastisch und hat sich zum Standardwerkzeug für 3-Achsen- und 5-Achsen-Bearbeitungszentren entwickelt. Der D20-Nullpunkt-Anzugbolzen wird unter der Unterseite der Vorrichtungsplatte befestigt und arbeitet mit der D20-Spannzange im Inneren der Nullpunktbasis zusammen. Es ermöglicht eine schnelle Verriegelung und eine hochpräzise wiederholte Positionierung der Befestigungsplatten.
Typische Fehlerkette durch defekten Spannbolzen:
① Abplatzungen/Einkerbungen der sphärischen Oberfläche → Abweichung des Positionsbezugspunkts
② Plastische Verformung der Schulter → Abnahme der Rechtwinkligkeit
③ Gewindeverschleiß/-beschädigung → unzureichende Vorspannkraft
④ Endergebnis: Verschiebung der Positionierung der Spannplatte, instabile Spannkraft, Schwankungen der Chargenteilabmessungen, verstecktes Sicherheitsrisiko beim Hochgeschwindigkeitsschneiden.
Kernfunktion
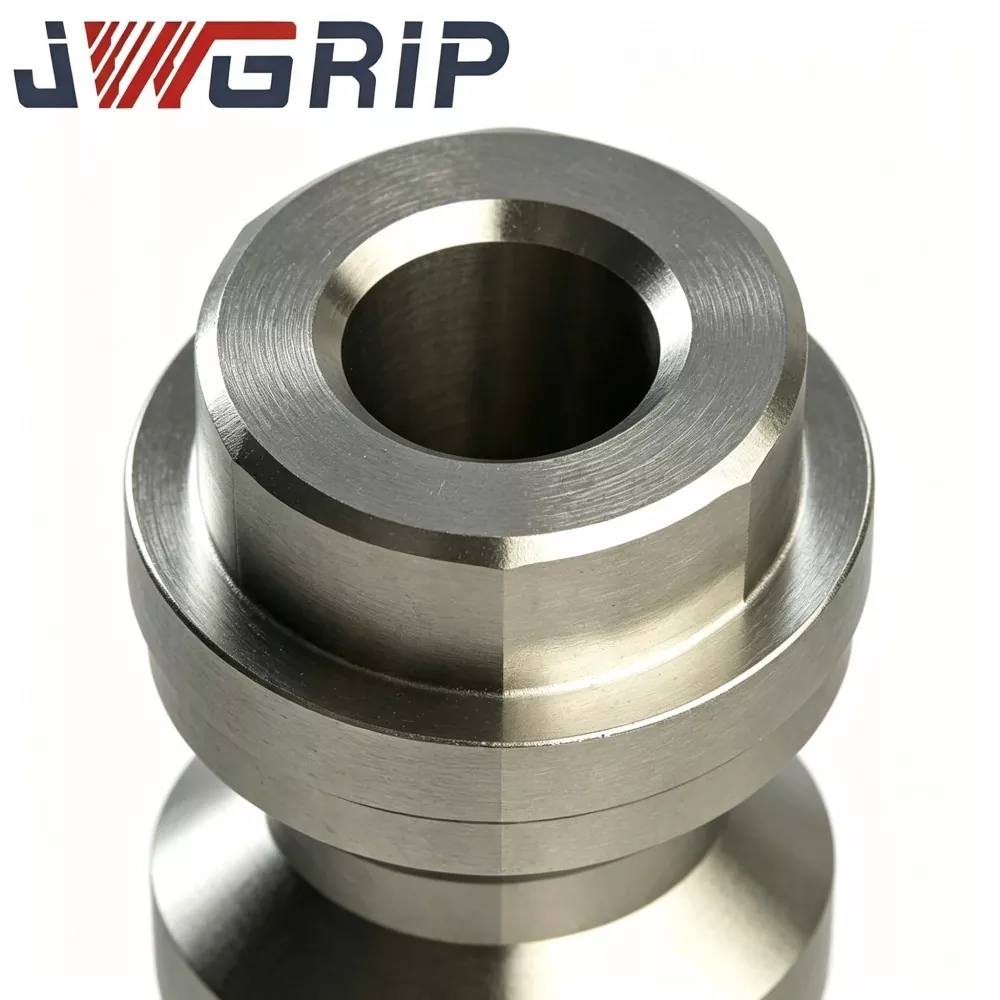
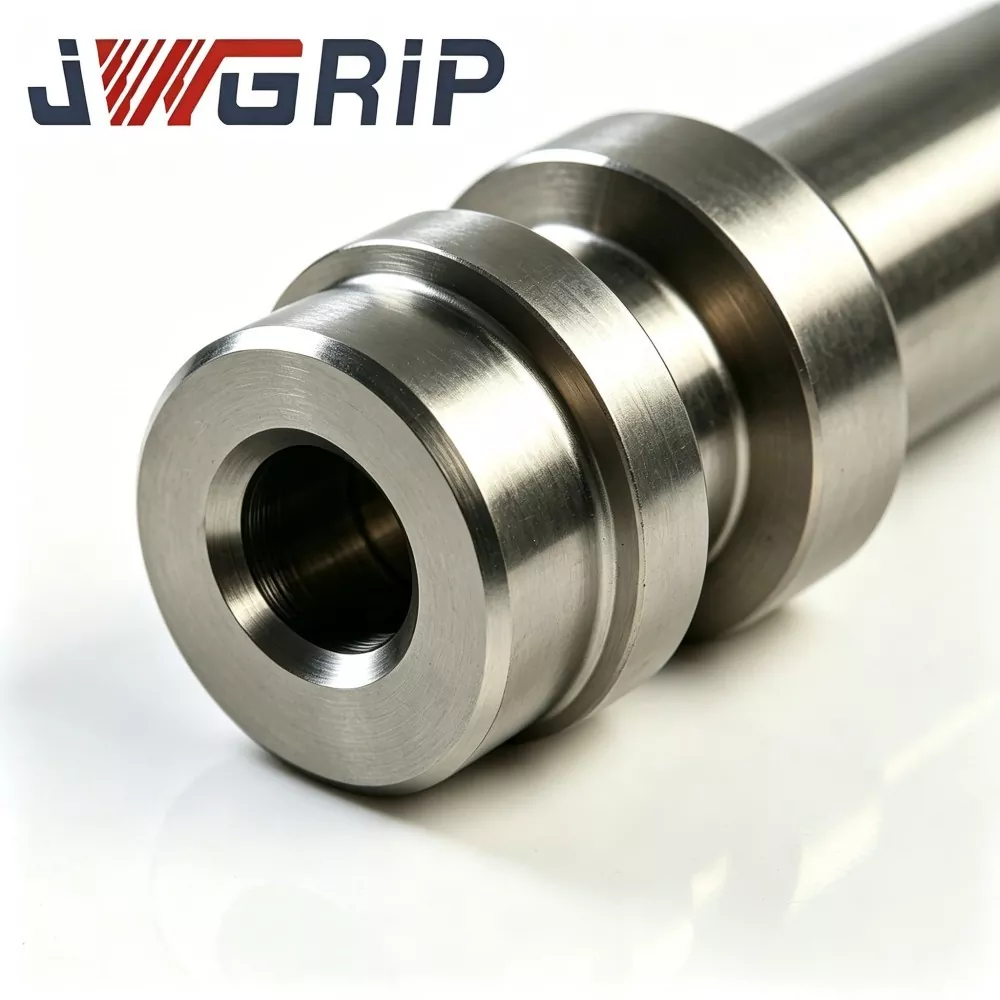
Der Precision Precision D20 Nullpunkt-Zugbolzen für CNC-Vorrichtungen ist in drei Hauptfunktionsabschnitte unterteilt:
1. Verbindungssegment mit Gewinde
Befestigt den gesamten Zugbolzen an der Unterseite der Befestigungsplatte; überträgt ein partielles axiales Vorspannmoment. Die Präzision der Gewindebearbeitung bestimmt direkt die Rechtwinkligkeit zwischen dem sphärischen Aufnahmekopf und der Bezugsebene der Vorrichtungsplatte.
2. Referenzschultersegment
Dient als Montagereferenzfläche beim Einschrauben des Spannbolzens in die Befestigungsplatte; trägt eine teilweise axiale Vorspannkraft. Die Ebenheit und Rechtwinkligkeit der Schulter sind entscheidende Indikatoren für die Gesamtgenauigkeit der Wiederholpositionierung der Vorrichtung.
3. Kugelförmiges Aufnahmekopfsegment
Kern-Paar-Arbeitsbereich, kontaktiert und arbeitet mit der Spannzange innerhalb der Nullpunktbasis zusammen; übernimmt die Pull-Down-Verriegelungskraft und bildet einen geometrischen Positionierungsmaßstab. Die sphärische Oberfläche erfährt bei jedem Spann- und Lösezyklus einen hohen lokalen Kontaktdruck.
Produktionsrisiken:
1. Der kugelförmige Positionierungskopf unterliegt in jeder Klemmschlaufe einer zyklischen hohen Kontaktbeanspruchung, wodurch ein hohes Risiko von Kontaktermüdungsschäden besteht.
2. Die Referenzschulter kann bei übermäßigem Installationsdrehmoment das Risiko einer Mikroverformung erzeugen.
3. Das Gewindesegment ist während des Schneidvorgangs einer kombinierten Spannung und Vibrationsbelastung ausgesetzt.
Bei marktüblichen, kostengünstigen Anzugsbolzen wird nur das Drehen von Stangenmaterial ohne Warmschmieden verwendet; Der Metallfaserfluss wird unterbrochen, die Anti-Ermüdungsleistung nimmt bei wiederholtem Spannen unter hoher Last stark ab. JWGRIP verwendet einen warmgeschmiedeten Rohling, der dafür sorgt, dass sich die Metallfasern kontinuierlich entsprechend der Kraftübertragungsrichtung verteilen. Wenn die Dicke oder das Belastungsniveau der Vorrichtungsplatte von den Standardspezifikationen abweicht, können die Abmessungen jedes Segments und die Materialkonfiguration durch kundenspezifische OEM-Bestellungen angepasst werden.
Produktionsqualität
Jede Charge des JWGRIP Precision D20 Nullpunkt-Zugbolzens für CNC-Vorrichtungen durchläuft vor der Auslieferung einen mehrstufigen Qualitätskontroll-Workflow:
1. Inspektion der spektralen Zusammensetzung des Rohmaterials, Überprüfung der Einhaltung der Materialqualität von legiertem Stahl.
2. Warmumformung, zerstörungsfreie Schmiedefehlerprüfung.
3. Mehrstufige Temper-Wärmebehandlung, Härteeinstufungstest.
4. Halbfertigdrehen zum Vorformen von Gewinde, Schulter und Kugelkopf.
5. Oberflächenverfestigungsbehandlung mit Aufkohlung und Abschreckung der sphärischen Oberfläche.
6. Ultrapräzises Schleifen und Gewindefinishen sphärischer Oberflächen.
7. Durch Probenahme eines simulierten Ermüdungstests mit zyklischer Klemmung wird die Anti-Ermüdungsleistung unter Nennlast überprüft.
Nur Anzugsbolzen, die die vollständige Artikelprüfung bestehen, gelangen in den Fertigwarenbestand zum Versand. Nicht konforme Produkte werden abgelehnt und nicht an die Kunden weitergegeben.
Typische Referenz zur Fehlerdiagnose vor Ort
|
Fehlerphänomen |
Mögliche Ursache |
Vorgeschlagene Gegenmaßnahme |
|
Abweichungen bei der Wiederholgenauigkeit der Vorrichtung |
Abplatzungen/Einkerbungen am Kugelkopf; Nullpunkt-Spannzangen-Kratzer im Innenhohlraum; Verformung der Zugbolzenschulter |
Aussehen des Spannbolzens prüfen; Nullpunktspannzange prüfen; Ersetzen Sie beschädigte Komponenten |
|
Der Anzugsbolzen löst sich auf der Befestigungsplatte |
Gewindeschaden; unzureichendes Anzugsdrehmoment; Lochfehlausrichtung während der Installation |
Fadenzustand prüfen; Wenden Sie das empfohlene Drehmoment an. garantieren die Koaxialität der Löcher beim Zusammenbau |
|
Beim Schneiden treten deutliche Vibrationen auf |
Fremdkörper zwischen Kugelkopf und Spannzange eingeklemmt; Spannbolzen locker |
Zerlegen, Kontaktfläche reinigen; Anzugsbolzen nach Drehmomentvorgabe wieder festziehen |
Installationserinnerungen
1. Befolgen Sie bei der Montage des Zugbolzens auf der Befestigungsplatte genau das offiziell empfohlene Anzugsdrehmoment. Ein zu hohes Drehmoment führt zu einer dauerhaften Schulterverformung. Ein unzureichendes Drehmoment führt zu einer Gewindelockerung unter Schnittvibrationen.
2. Halten Sie die Aufnahmefläche des Kugelkopfes vollständig trocken und sauber. Tragen Sie niemals Fett oder Öl auf den kugelförmigen Kontaktbereich auf.
3. Überprüfen Sie während der Massenproduktion regelmäßig das Aussehen des Spannbolzens: Überprüfen Sie den Kugelkopf auf Einkerbungen, Abplatzungen und Risse. Überprüfen Sie Schulter und Gewinde auf Verformung oder Verschleiß.
4. Ersetzen Sie den Anzugsbolzen sofort, wenn der Kugelkopf sichtbare Schäden aufweist oder die Wiederholgenauigkeit nach gründlicher Reinigung nicht wiederhergestellt werden kann. Setzen Sie die Produktion NICHT mit defektem Anzugsbolzen fort.
5. Halten Sie sich bei Anzugsbolzen mit Sonderabmessungen strikt an die Anforderungen der technischen Zeichnung hinsichtlich der Senkungstiefe der Vorrichtungsplatte, der Lochkoaxialität und der Ebenheit.
Kundendienst
1. Garantieerklärung: Bei korrekter Installation, drehmomentkonformer Montage und Nenn-Klemmzyklus-Betriebsbedingungen gilt für den nicht verbrauchbaren Hauptkörper eine 1-Jahres-Garantie. Schäden, die durch Überlastung der Klemmung, falsches Anzugsdrehmoment, Abrieb durch Fremdkörper, künstliche Kollisionen und chemische Korrosion außerhalb der Spezifikation verursacht werden, sind vom Garantieumfang ausgeschlossen.
2. Technische Online-Fernberatung für Installation und Fehleranalyseunterstützung. Globale Kunden können technische Anfragen per E-Mail stellen; Ingenieure antworten innerhalb von 24 Arbeitsstunden.
3. Vollständige Maßzeichnungen und Materialleistungsdokumentation für jede Bestellung.
4. Technische Beratung auf technischer Ebene für kundenspezifische OEM-Projekte: Anpassung der Schultergröße, Änderung der Gewindespezifikation, Optimierung sphärischer Toleranzen, spezielle Oberflächenbehandlung usw.
5. Ersatzteil-Chargenlieferung für den wiederholten Kauf von Standard- oder kundenspezifischen Anzugsbolzen.
Referenz zur Beschaffungsauswahl
Kernwert des JWGRIP Precision Precision D20 Nullpunkt-Anzugbolzens für CNC-Vorrichtung:
Warmgeschmiedete kontinuierliche Metallfaserstruktur, mehrstufige Wärmebehandlung plus Aufkohlen und Abschrecken der sphärischen Oberfläche, strenge mehrstufige Eingangs- und Prozessqualitätskontrolle, kompatibel mit dem gängigen D20-Nullpunktsystem, unterstützt OEM-Maß-/Oberflächenbehandlungsanpassung.
Es löst häufige Engpässe auf der Zubehörseite des Nullpunkt-Befestigungssystems: Abplatzen der sphärischen Oberfläche, Schulterverformung, Gewindeermüdungsfehler, kurze Lebensdauer von aus Stangenmaterial gedrehten, kostengünstigen Anzugsbolzen.
Auswahlerinnerungen:
1. Bestätigen Sie vor der Bestellung die Übereinstimmung der Nullpunktsystemspezifikation und die Kompatibilität der Montageabmessungen.
2. Klären Sie die Dicke der Vorrichtungsplatte, die tatsächliche maximale Spannkraft und die Schneidumgebung in der Werkstatt (normal/stark korrodierend), um zu entscheiden, ob eine Standard- oder eine kundenspezifische Version übernommen werden soll.
3. Standardversionen ermöglichen kurze Lieferzeiten; Nutzen Sie den kundenspezifischen OEM-Engineering-Service für spezielle Schultergrößen-, Gewinde- oder Oberflächenverstärkungsanforderungen.
FAQ
F1: Können Standard-D20-Anzugsbolzen direkt Anziehbolzen von Nullpunktsystemen anderer Marken ersetzen?
Die Standardversion passt nur für Nullpunktsysteme der D20-Spezifikation mit vollständig abgestimmten Abmessungen. Wenn sich die Abmessungen unterscheiden, müssen OEM-spezifische Anzugsbolzen verwendet werden.
F2: Wie lässt sich beurteilen, wann der Zugbolzen ausgetauscht werden muss?
Ersetzen Sie den Kugelkopf sofort, wenn er sichtbare Eindrücke, Abplatzungen oder Risse aufweist; oder die Wiederholgenauigkeit kann nach gründlicher Reinigung nicht wiederhergestellt werden.
F3: Kann ich zur Schmierung Fett auf den sphärischen Aufnahmekopf auftragen?
Nein. Die sphärische Kontaktfläche muss trocken und sauber bleiben. Fett absorbiert Metallspäne und birgt die Gefahr von Spannfehlern.
F4: Was ist der wesentliche Unterschied zwischen geschmiedeten Anzugsbolzen und gewöhnlichen, aus Stangenmaterial gedrehten Anzugsbolzen?
Der heißgeschmiedete Rohling bildet einen kontinuierlichen inneren Metallfaserfluss und verbessert die Anti-Kontakt-Ermüdungsleistung bei wiederholten Spannzyklen. Beim einfachen Drehen von Stangenmaterial werden Metallfasern abgeschnitten, was zu einer verkürzten Lebensdauer unter langfristigen zyklischen Arbeitsbedingungen führt.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Verwandte Produkte
Nachrichtenempfehlungen