Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





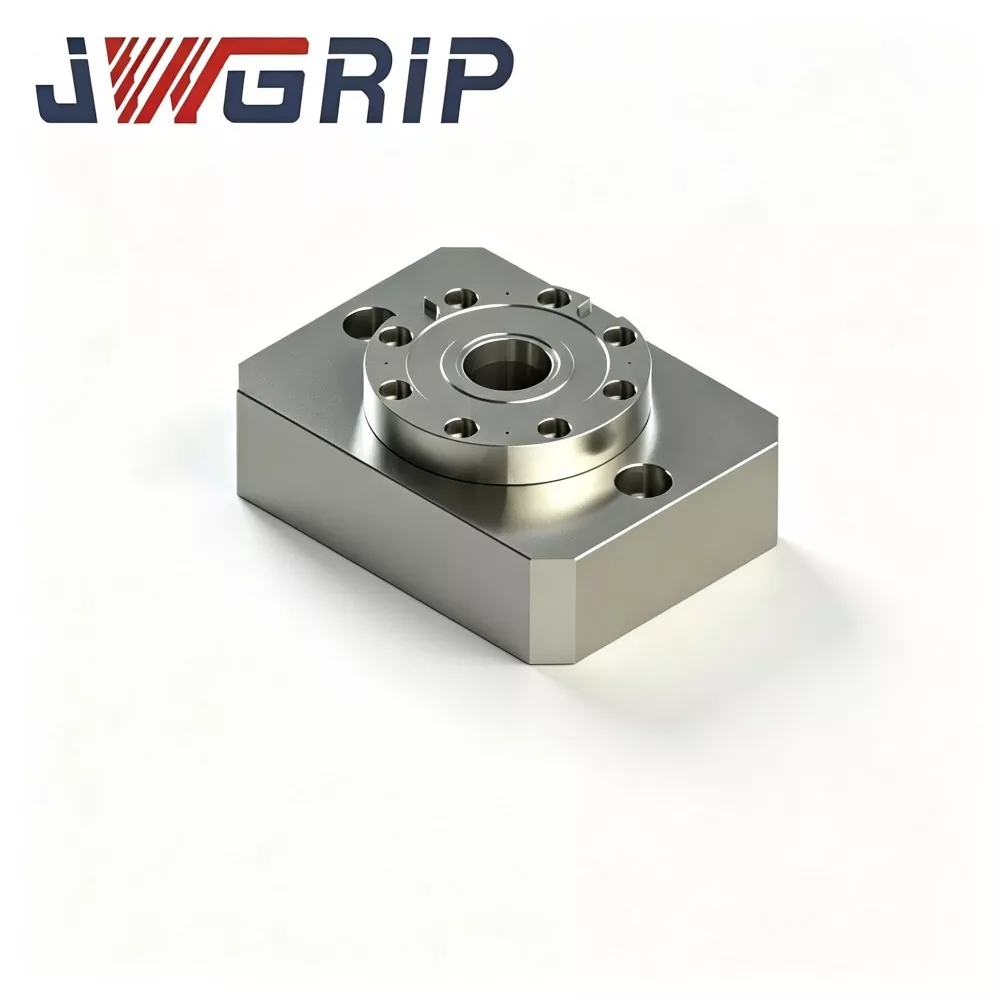
Nullpunkt-Spannplatte mit sechs Positionen
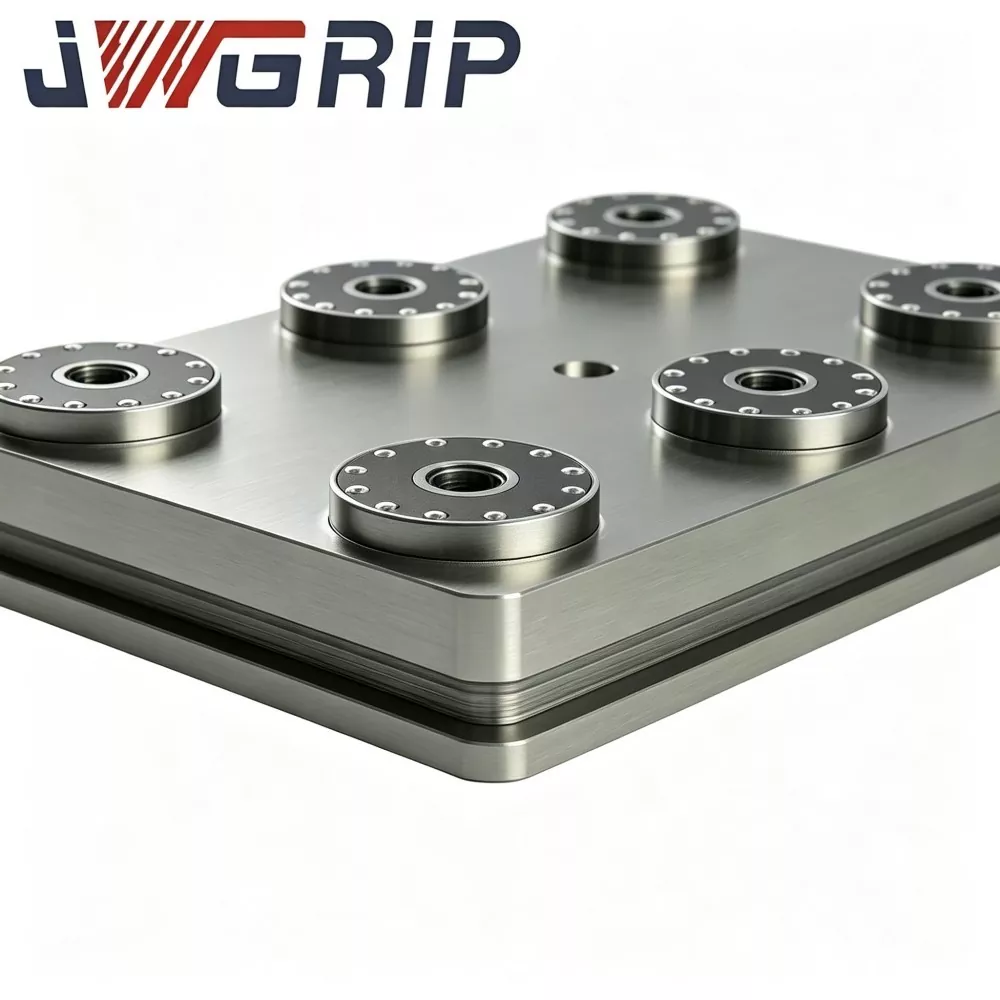
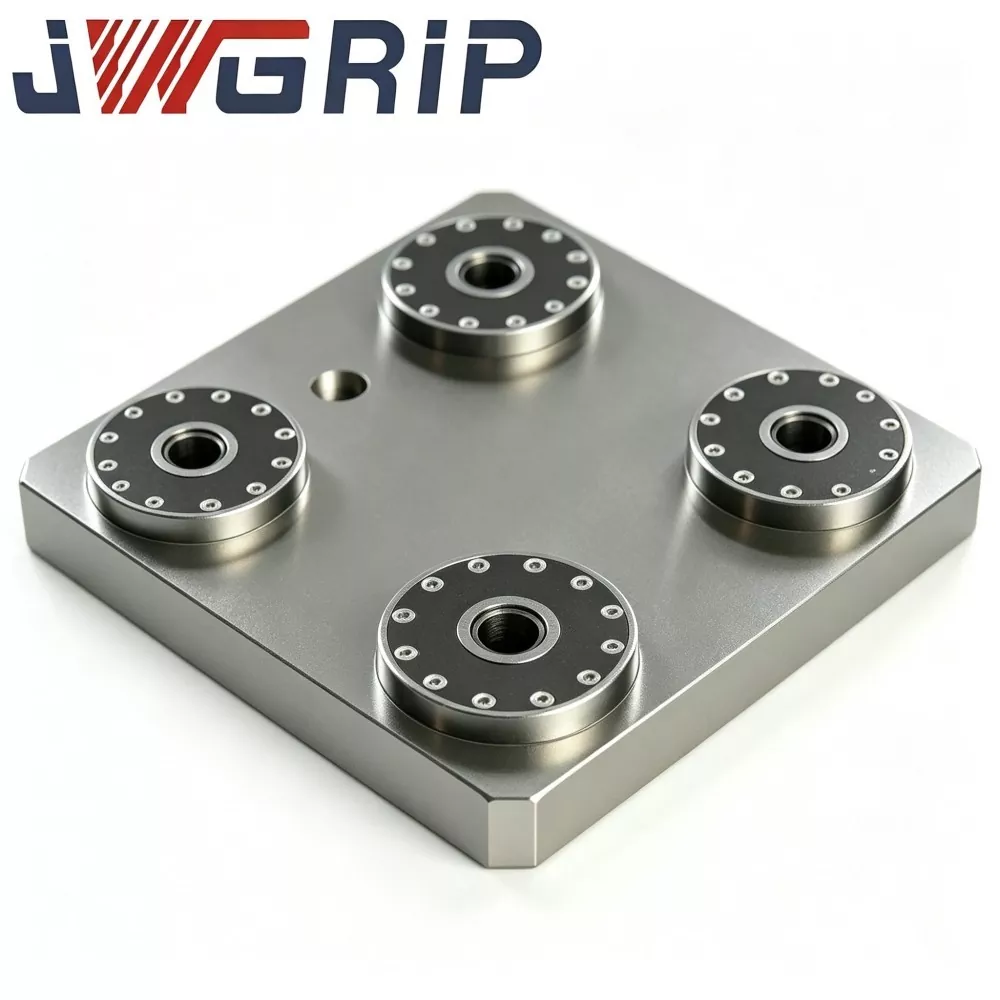
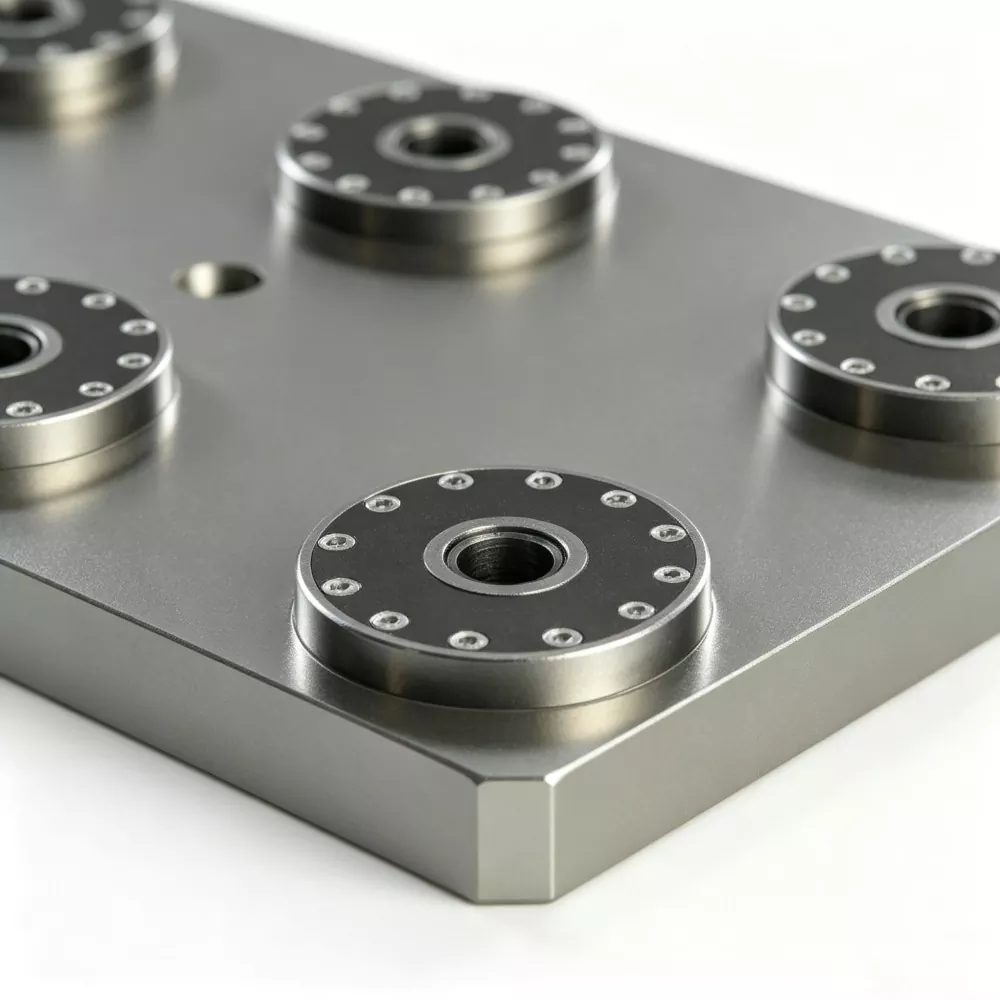
JWGRIP ist der Hersteller und Lieferant der professionellen Nullpunkt-Klemmplatte mit sechs Positionen in China. Es handelt sich um eine integrierte Nullpunktspannvorrichtung mit mehreren Stationen, die speziell für flexible Produktionsszenarien beim hocheffizienten CNC-Fräsen und Schleifen entwickelt wurde. Dieses Produkt integriert sechs unabhängige Nullpunktverriegelungseinheiten auf einer einzigen integrierten Hochleistungsbasis und ermöglicht so die gleichzeitige Montage mehrerer Vorrichtungen und mehrerer Werkstücke. Es verfügt über ein All-in-One-Strukturdesign ohne verstreute modulare Baugruppen, kann direkt auf Werkzeugmaschinen-Arbeitstischen installiert werden und passt zu Offline-Voreinstellsystemen, um die Gesamtbetriebseffizienz von Präzisionsbearbeitungswerkstätten erheblich zu verbessern.
Die Sechs-Positionen-Nullpunkt-Spannplatte verfügt über eine integrierte einteilige Formgebung und eine integrierte Präzisionsbearbeitungstechnologie. Die gesamte Grundplatte wird im eigenen Haus umfassend gefräst, einer Spannungsentlastungsbehandlung und einem einheitlichen Präzisionsschliff unterzogen, wobei alle sechs Nullpunktpositionierungslöcher in einer einmaligen Spannbearbeitung fertiggestellt werden. Es sorgt effektiv für minimale Positionsabweichungen zwischen Stationen und eine äußerst konsistente wiederholte Positionierungsgenauigkeit jeder Station. Das Produkt besteht aus hochfestem legiertem Gussstahl mit mehreren Alterungsbehandlungen zur Beseitigung innerer Spannungen und zeichnet sich durch hervorragende strukturelle Stabilität und Verformungsbeständigkeit bei langfristiger Schneid- und Schleifbelastung aus.
Jede Station ist mit einer unabhängigen splitterfesten Dichtungsstruktur ausgestattet, um interne Verriegelungskomponenten vor Schneidflüssigkeit, Metallspänen und Schleifstaub zu schützen. Es unterstützt das Offline-Vorspannen verschiedener Vorrichtungen und Werkstücke und ermöglicht die synchrone oder unabhängige Verriegelung von sechs Stationen je nach Produktionsanforderungen. Es wird häufig bei der Stapelverarbeitung von Formeinsätzen, kleinen Teilen für die Luft- und Raumfahrt sowie hydraulischen Präzisionskomponenten eingesetzt, reduziert effektiv die Häufigkeit des Austauschs von Vorrichtungen und steigert die Gesamtanlageneffizienz vertikaler Bearbeitungszentren erheblich.
Komplette Hardware-Montage
Die JWGRIP Nullpunkt-Spannplatte mit sechs Positionen besteht aus einer einteiligen geschmiedeten Basis aus legiertem Stahl mit sechs Nullpunkt-Buchsenanordnungen, die gleichmäßig in einem 360-Grad-Kreislayout um die Mittelachse angeordnet sind. Komplettset-Komponenten:
· Einteiliges Basissubstrat aus geschmiedetem legiertem Stahl
· Sechs Gruppen von Nullpunkt-Positionierungsbuchsenbaugruppen in kreisförmiger Gleichwinkelverteilung
· Eingebauter synchroner pneumatischer Verteilerkreis
· Haupt-Drucklufteinlassanschluss
· NPN-Sperrstatus-Signalausgangsschnittstelle
· Senklöcher für die Montage am Arbeitstisch
· Schutzabdeckplatten für Leerlaufstationen
Produktionsmodi
Modus 1: Vollständiger Massenproduktionsmodus mit sechs Stationen
1. Befestigen Sie die Klemmplatte mit sechs Positionen fest auf dem Arbeitstisch der CNC-Werkzeugmaschine.
2. Platzieren Sie sechs mit D20-Nullpunkt-Zugbolzen vormontierte Befestigungssockel jeweils auf den sechs kreisförmigen Positionierungsstationen.
3. 0,5–0,7 MPa Druckluft zuführen; Der interne synchrone Luftkreislauf treibt sechs Buchsenbaugruppen zur gleichzeitigen Verriegelung an.
4. Sperrbestätigungssignal wird an das CNC-System ausgegeben; Die Maschine führt Bearbeitungsprogramme aus und beendet den Schnitt von sechs rotierenden Werkstücken in einem Zyklus.
5. Nach Abschluss der Bearbeitung den Luftdruck zum Entriegeln ablassen. Sechs Vorrichtungen können in einem Arbeitsschritt entnommen werden.
Modus 2: Partial-Station Selective-Enable-Modus
1. Aktivieren Sie nur 2–5 Stationen für Bestellungen mit geringem Volumen.
2. Bringen Sie passende Schutzabdeckungen über den verbleibenden Leerlaufstationen an, um das Eindringen von Spänen und Schneidflüssigkeit in die Buchsen zu verhindern.
Eine einzige Hardwareeinheit deckt sowohl die Bemusterung kleiner Stückzahlen als auch die Massenproduktion großer Stückzahlen ab. Es besteht keine Notwendigkeit, mehrere Vorrichtungen mit unterschiedlichen Stationsmengen zu kaufen.
Richtlinienhinweis
· Geschmiedete Rohlinge aus legiertem Stahl durchlaufen eine Vorbearbeitung, Vorschlichtung und zwei spannungsarme Alterungszyklen. Kreisförmig angeordnete Stationen reagieren sehr empfindlich auf Substratverformungen. Bei nicht abgebauter Restspannung verschieben sich Stationspositionen und Indexierungswinkel bei Temperaturschwankungen und kontinuierlichen Schnittvibrationen, wodurch die Maßhaltigkeit von sechs Werkstücken beeinträchtigt wird.
· Befestigungslöcher für alle sechs Positionierungsbuchsen werden auf einer 5-Achsen-Schleifmaschine unter einmaliger Aufspannung geschliffen, um die Indexgenauigkeit der Stationen und die Koaxialität mehrerer Stationen zu gewährleisten.
· Positionierungsbuchsen bestehen aus hochhartem Lagerstahl; Innenbohrungen werden abgeschreckt und anschließend gehont.
Technologische Verbesserungen
1. Das werksseitig kalibrierte kreisförmige Gleichwinkel-Layout gewährleistet Indexierungsgenauigkeit und Koaxialität an mehreren Stationen. Im Vergleich zur manuellen Montage von sechs einzelnen Einzelzentrierungsspannfuttern vor Ort eliminiert diese monolithische Platte Indexierungsungleichmäßigkeiten und koaxiale Abweichungen, die durch menschliche Montagefehler verursacht werden. Auf der Ebene der Vorrichtungshardware ist eine gleichbleibende Maßhaltigkeit für sechs bearbeitete Teile gewährleistet.
2. Der Aufbau mehrerer Stationen vor Ort und wiederholte Kalibrierungsarbeiten mit Zeigern entfallen. Nach der Montage und Verschraubung der Platte kann die Produktion sofort beginnen. Bediener passen nicht mehr jede Spannfutterposition einzeln an der Maschine an, was die Chargenwechselzeit erheblich verkürzt.
3. Flexibler Wechsel zwischen Massenproduktion und Kleinserien-Probenahme. Unterstützt vollständige Läufe mit hohem Durchsatz an sechs Stationen sowie den Betrieb mit Teilstationen für Bestellungen mit geringem Volumen. Ruhestationen werden einfach durch Schutzplatten abgedeckt. Es ist nicht erforderlich, mehrere Vorrichtungen mit unterschiedlicher Stationsanzahl auf Lager zu halten, und der Lagerdruck bei Vorrichtungsersatzteilen wird reduziert.
4. Vermeiden Sie die Risiken einer Stationsdrift, die bei diskreten Multi-Chuck-Arrays häufig auftreten. Die Stationspositionen sind dauerhaft auf der monolithischen Basis fixiert. Ein Lösen der Schrauben und eine allmähliche Stationsverschiebung, ausgelöst durch langfristige Schneidvibrationen (ein häufiges Problem bei Anordnungen mit montierten Spannfuttern), können nicht auftreten, wodurch das Risiko verringert wird, dass die Chargenabmessungen nicht den Spezifikationen entsprechen.
5. Vorhandene D20-Nullpunkt-Zugbolzen-Vorrichtungen wiederverwenden. Vorhandene Vorrichtungssockel können nach dem Nachrüsten von Standard-D20-Nullpunkt-Zugbolzen wiederverwendet werden. Eine vollständige Überholung der Vorrichtung ist nicht erforderlich und frühere Investitionen in die Vorrichtung bleiben erhalten.
6. Anpassbar für den manuellen Werkstattbetrieb und die Nachrüstung von Automatisierungslinien. Reservierte standardisierte pneumatische Anschlüsse und Signalschnittstellen unterstützen den manuellen Vorrichtungswechsel. Es kann mit Robotergreifern verbunden werden, um ein automatisches Be- und Entladen für kreisförmige Vorrichtungsarrays mit sechs Stationen zu ermöglichen.
Echte Fälle
Fall 1: Komponentenfertigungsanlage
Zuvor ordnete der Kunde sechs einzentrige Nullpunktspannfutter manuell in kreisförmigen Anordnungen auf Maschinentischen an.
· Jede Einrichtung einer neuen Bestellung erforderte 2,5 bis 4 Stunden für das Layout und die Kalibrierung der Skalenanzeige
· Durch die Schneidvibration wurden die Positionen der Stationen langsam verschoben, was eine wöchentliche erneute Überprüfung der Indexierung und Koaxialität erforderte
Nach dem Einsatz der JWGRIP Nullpunkt-Klemmplatte mit sechs Positionen:
· Die Produktion beginnt direkt nach der Montage ohne komplexe Layout- und Kalibrierungsverfahren
· Die Dimensionsstreuung zwischen sechs bearbeiteten Werkstücken nimmt merklich ab
· Wöchentliche Arbeitsabläufe zur Stationsüberprüfung entfallen und die effektive Maschinenlaufzeit steigt.
Fall 2: Werkstatt für Lagergehäusekomponenten
Das Werk ist mit stark schwankenden Auftragsvolumina konfrontiert: Die Massenproduktion in der Hochsaison erfordert die gleichzeitige Bearbeitung von sechs Teilen für einen hohen Durchsatz; Für Kleinserienbestellungen außerhalb der Saison sind nur 2–3 Werkstücke pro Zyklus erforderlich. Mit JWGRIP Sechs-Positionen-Spannplatte:
· Betreiben Sie den Vollstationsmodus während Spitzenlastzeiten; Wechseln Sie für Kleinserienaufträge in den Teilstationsmodus
· Beschaffungs- und Lagerkosten für mehrere separate Spezialvorrichtungen werden reduziert.
Qualitätsüberprüfung
Alle JWGRIP-Nullpunkt-Spannplatten mit sechs Positionen werden im gesamten Prozess geschmiedet, wärmebehandelt, CNC-bearbeitet, geschliffen und montiert. Kein komplettes OEM-Outsourcing.
Vollständiger Produktionsworkflow
1. Schmieden von Rohlingen aus legiertem Stahl
2. Schruppbearbeitung
3. Erstes stressabbauendes Altern
4. Halbfertigbearbeitung
5. Sekundärer Stressabbau im Alter
6. 5-Achsen-Schleifmaschine: Schleifen Sie alle sechs Buchsenbefestigungslöcher unter einer Aufspannung
7. Einpressen der Buchse
8. Montage und Abdichtung des internen Synchronluftkreislaufs
9. Luftdichtheits-Druckhaltetest
10. KMG-Inspektion auf Stationsindizierung, Koaxialität und Wiederholungspositionierungsgenauigkeit pro Station
11. Rostschutzbehandlung
12. Stoßfeste Verpackung in Exportqualität
Inspektionscheckliste
· Unabhängiger wiederholter Positionierungsgenauigkeitstest für jede einzelne Station
· KMG-Messtechnik für Sechs-Stationen-Indexierungsgenauigkeit, Koaxialität und relative Position zwischen den Stationen
· 5-minütiger Luftdichtigkeitstest; maximal zulässiger Druckabfall ≤0,02 MPa
· Zyklischer synchroner Funktionstest zum Ver- und Entriegeln aller sechs Stationen
Indexgenauigkeit und Koaxialität der sechs Stationen werden vor der Auslieferung im Werk vollständig überprüft. Der Kunde verlangt keine Kalibrierung der relativen Position auf der Maschine. Jede Einheit wird mit einem Original-KMG-Inspektionsdatenblatt für die Archivierung von Vorrichtungen und Geräten geliefert.
Bewertungsleitfaden
1. Priorisieren Sie die Bewertung der Prozessanforderungen: Dieses Produkt zielt auf rotierende/ringförmige Teile ab, die eine gleichzeitige Bearbeitung mehrerer Teile erfordern. Erwägen Sie alternative Nullpunkt-Spannlösungen für nicht rotierende Werkstücke. Überprüfen Sie die Umrisse der Vorrichtungen, um sicherzustellen, dass es zu keiner physischen Beeinträchtigung zwischen benachbarten Stationen kommt.
2. Bestätigen Sie die Nullpunkt-Zugbolzenspezifikationen vor Ort. Standardversion passend für D20-Anzugsbolzen. Auf Anfrage können kundenspezifische Buchsenbaugruppen für alternative Anzugsbolzenabmessungen entwickelt werden.
3. Für die Integration in die Automatisierungslinie: Gewährleisten Sie einen stabilen Luftdruck in der Werkstatt innerhalb von 0,5 bis 0,7 MPa und reservieren Sie SPS-NPN-Signal-E/A-Punkte.
4. Berechnen Sie die Gesamtstapelhöhe des Werkstücks plus der Vorrichtung. Bewerten Sie Kollisionsrisiken für Schneidwerkzeuge und die Neigung der 5-Achsen-Spindel. Wenn Sie Unsicherheiten haben, senden Sie Werkstückzeichnungen zur Interferenzbeurteilung an das technische Team von JWGRIP.
Technische Spezifikation
· Ziehen Sie die Befestigungsschrauben der Platte streng nach den Drehmomentanforderungen im JWGRIP-Benutzerhandbuch fest. Gewalttätiges Anziehen mit zu hohem Drehmoment ist verboten. Eine Verformung des Substrats beeinträchtigt die Indexierungsgenauigkeit und Koaxialität der kreisförmigen Station.
· Öl-Wasser-Filter an der Vorderseite des Lufteinlasses installieren. Feuchtigkeit und Verunreinigungen, die in die Buchsen eindringen, verursachen Rost und Abrieb, was zu einer Abweichung der Genauigkeit führt.
· Sprühen Sie nach jeweils 80–100 Arbeitsstunden ein Trockenschmiermittel-Aerosol auf jede Nullpunktbuchse. Flüssiges Motoröl ist strengstens verboten, da das Öl Metallspäne festhält und zu Buchsenklemmen führt.
· Reinigen Sie alle Positionierungsbuchsen und Bezugsflächen bei jedem Schichtwechsel mit Druckluft.
· Befestigen Sie passende Schutzabdeckungen an den Leerlaufstationen, um zu verhindern, dass Späne und Schneidflüssigkeit in die Buchsenbaugruppen eindringen.
· Vermeiden Sie den Aufprall schwerer Gegenstände auf die Bezugsflächen der Platte. Durch Kollisionen verursachte Verformungen des Substrats beeinträchtigen die Indizierung und Koaxialität der kreisförmigen Stationen und können kaum repariert werden.
· Niemals über die Nennlastkapazität einer einzelnen Station hinaus arbeiten.
Verpackung und Versand
· Verpackung: Stoßsicheres Massivholzgehäuse in Exportqualität mit dickem Schaumstoff-Innenpuffer zum Schutz kreisförmiger Bezugsflächen bei Langstreckentransporten auf dem Meer.
· Standardvorlaufzeit: 17–23 Werktage. Ausgewählte Standard-SKUs werden für den beschleunigten Versand auf Lager gehalten.
Kundendienst
· Garantie: Die 12-monatige Garantie auf das gesamte Gerät deckt Herstellungsfehler ab, mit Ausnahme von durch Menschen verursachten Schäden. Bei qualifizierten Ansprüchen erhalten Sie eine kostenlose Reparatur oder den Ersatz von Ersatzteilen.
· Technische Ressourcen: Online-Betriebsdokumente und Zeichnungen werden bereitgestellt.
· Kostenpflichtiger Service: Für Projekte mit Großbestellungen ist kostenpflichtiger technischer Remote-Support verfügbar.
· Benutzerdefinierte Modifikation: Unterstützt die Anpassung des kreisförmigen Stationsdurchmessers, die Änderung der Stationsmenge und die Änderung der Zugbolzenspezifikation.
· Musterbewertung: Bewertungsmuster können vereinbart werden; Der Käufer übernimmt die Musterfrachtkosten.
FAQ
F1: Kann die JWGRIP Sechs-Positionen-Nullpunkt-Spannplatte funktionieren, wenn nur Teilstationen aktiviert sind?
A: Ja. Schutzbleche an den Leerlaufstationen anbringen; Dadurch wird die Leistung der Hauptplatte nicht beeinträchtigt. Es unterstützt sowohl Arbeitsszenarien für die Probenahme in kleinen Mengen als auch für die Massenproduktion.
F2: Was ist der Hauptunterschied zu sechs diskreten, in einer Reihe angeordneten Single-Center-Spannfuttern?
A: Die monolithische Platte mit sechs Positionen vervollständigt die Indexierungs- und Koaxialitätskalibrierung im Werk, wodurch Layout- und Einstellarbeiten vor Ort entfallen. Diskrete Single-Chuck-Arrays basieren vollständig auf manueller Kalibrierung auf der Maschine und bergen bei langanhaltenden Schneidvibrationen das Risiko einer Stationsverschiebung.
F3: Können meine vorhandenen D20-Nullpunkt-Befestigungsbasen wiederverwendet werden?
A: Mit Standard-D20-Nullpunkt-Zugbolzen montierte Vorrichtungssockel können direkt verwendet werden.
F4: Kann die JWGRIP Nullpunkt-Spannplatte mit sechs Positionen auf 5-Achsen-CNC-Werkzeugmaschinen eingesetzt werden?
A: Es kann unter kollisionsfreien Bedingungen angewendet werden. Berechnen Sie die Gesamthöhe der Vorrichtung plus Werkstück in der Auswahlphase und bewerten Sie das Kollisionsrisiko durch Kippen der Spindel.
Einblicke in Beschaffungsentscheidungen
Viele Hersteller, die Rotations-Ring-Komponenten herstellen, stehen vor zwei unbefriedigenden Optionen: Entweder sie verbringen viele Arbeitsstunden damit, Anordnungen mit mehreren Spannfuttern vor Ort zusammenzubauen, oder sie kaufen teure, spezielle, einmalige Spezialvorrichtungen für die gleichzeitige Bearbeitung von sechs Teilen.
Die JWGRIP Nullpunkt-Klemmplatte mit sechs Positionen liefert eine vorgefertigte monolithische Basis mit gleichmäßig verteilten sechs kreisförmigen Stationen. Dadurch entfällt eine komplexe Vor-Ort-Kalibrierung, während die Universalität des Nullpunkt-Schnellwechsels erhalten bleibt, sodass Vorrichtungen nach auftragsspezifischen Wechseln nicht überflüssig werden. Es eignet sich gut für die Massenproduktion von rotierenden Teilen wie Flanschen, Lagergehäusen und Ringformen. Wenn das gleichzeitige Spannen von sechs Teilen nur selten erforderlich ist, bewerten Sie das Input-Output-Verhältnis sorgfältig, bevor Sie Bestellungen aufgeben.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen