Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





Einzelzentriertes Nullpunkt-Positionierungsfutter
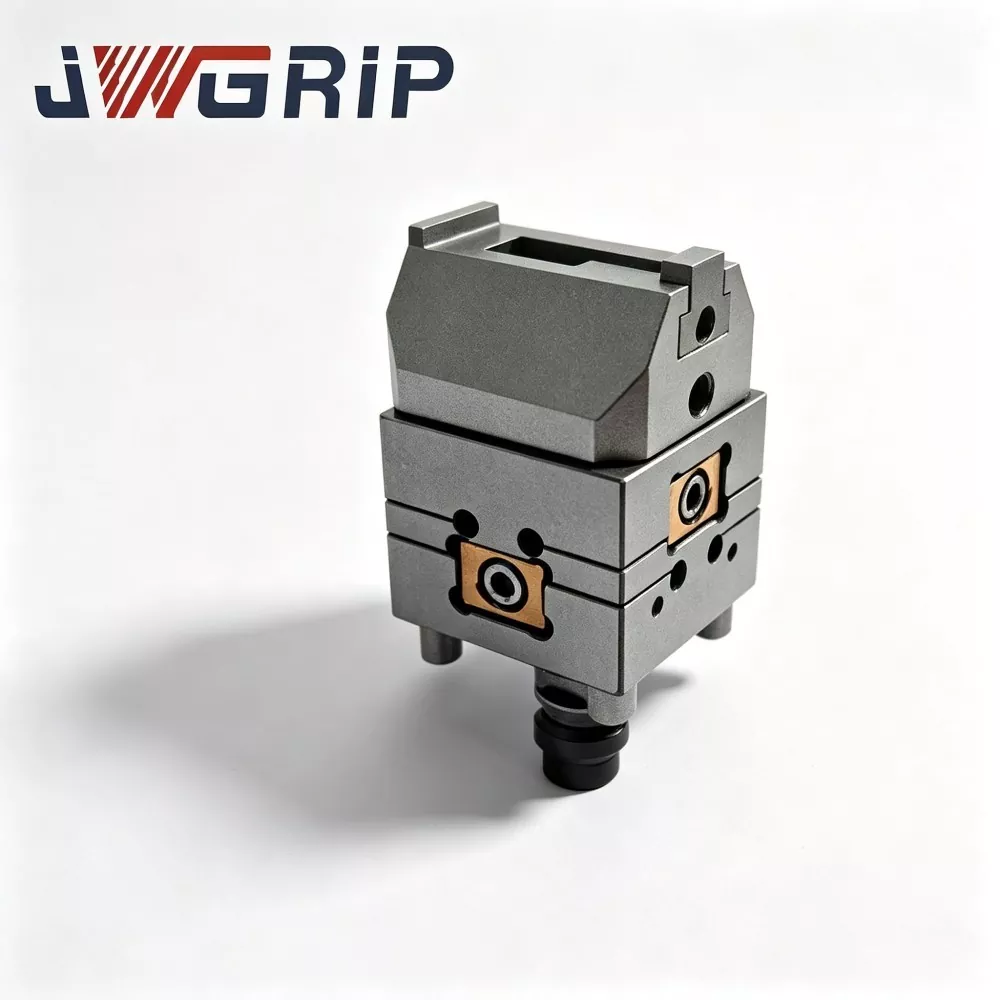
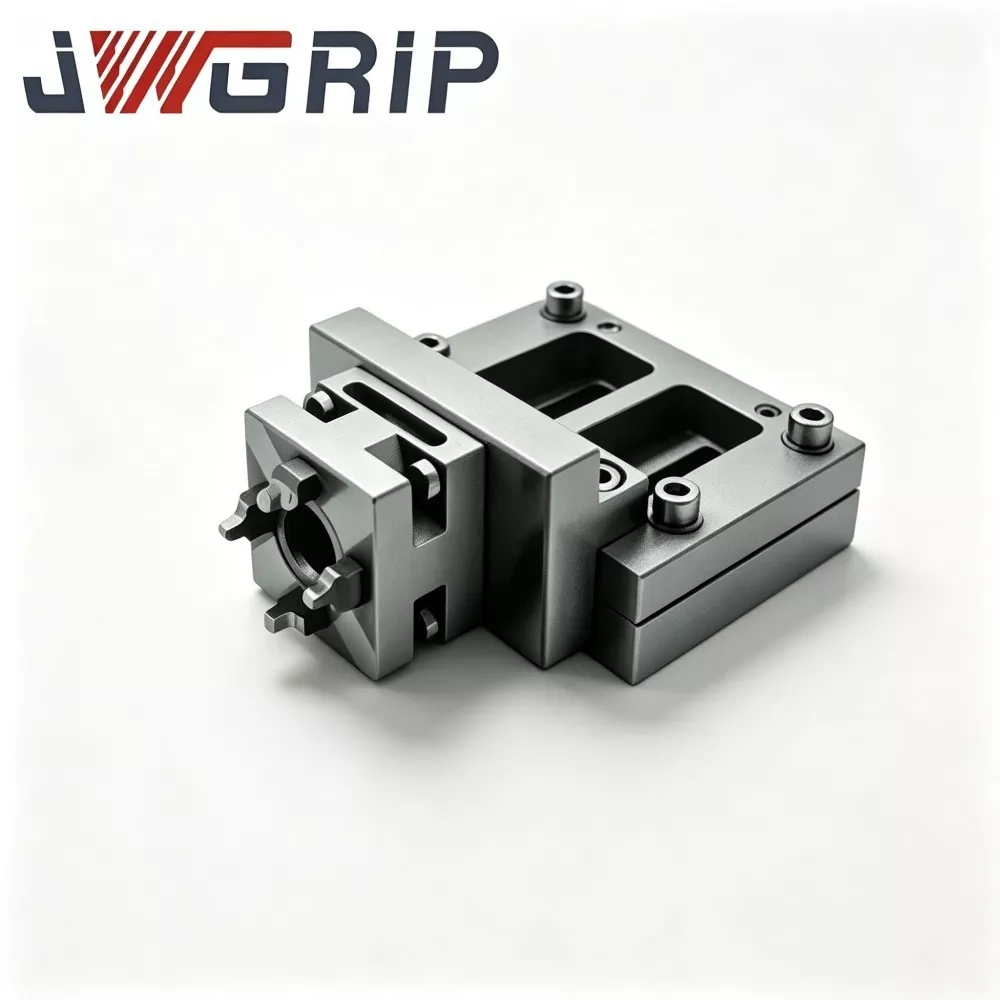
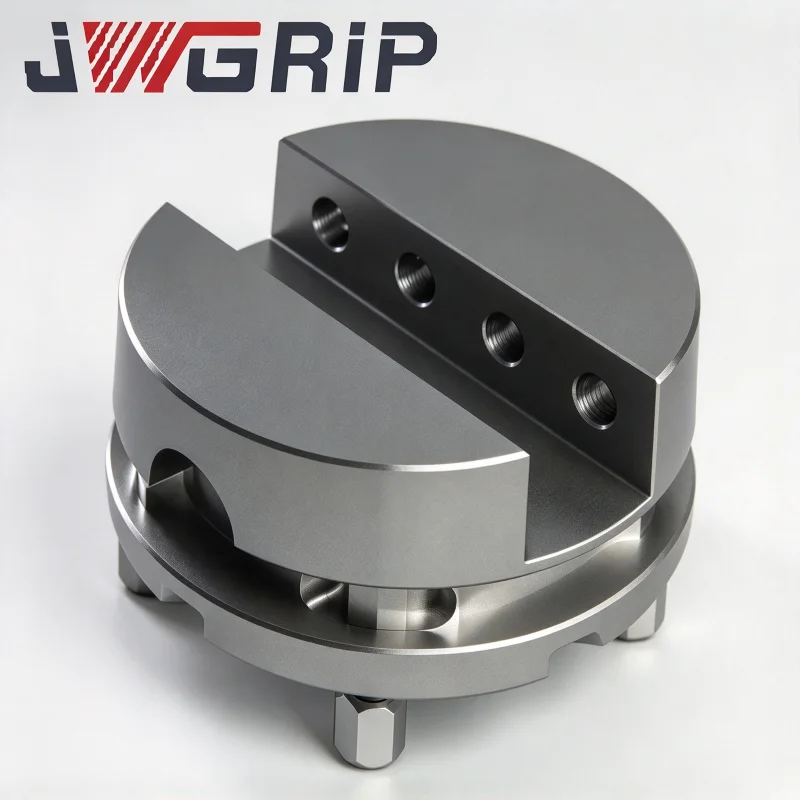
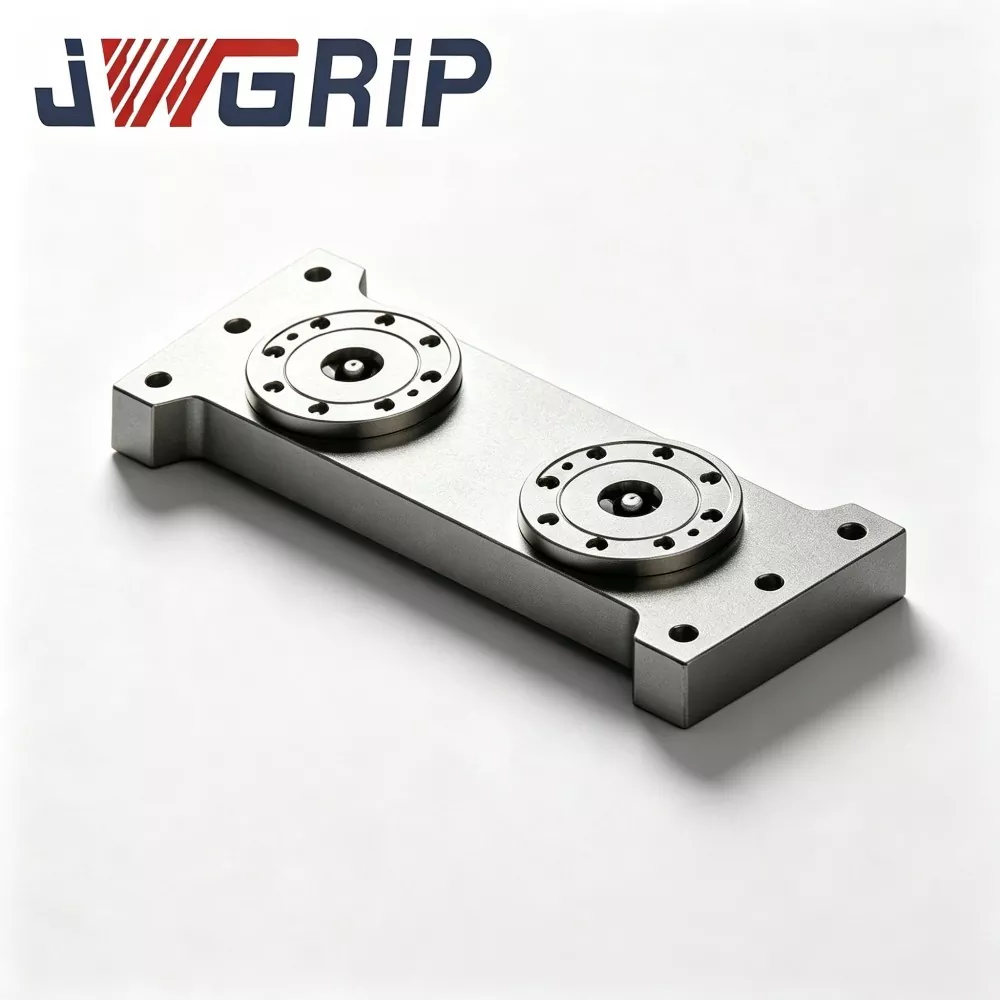
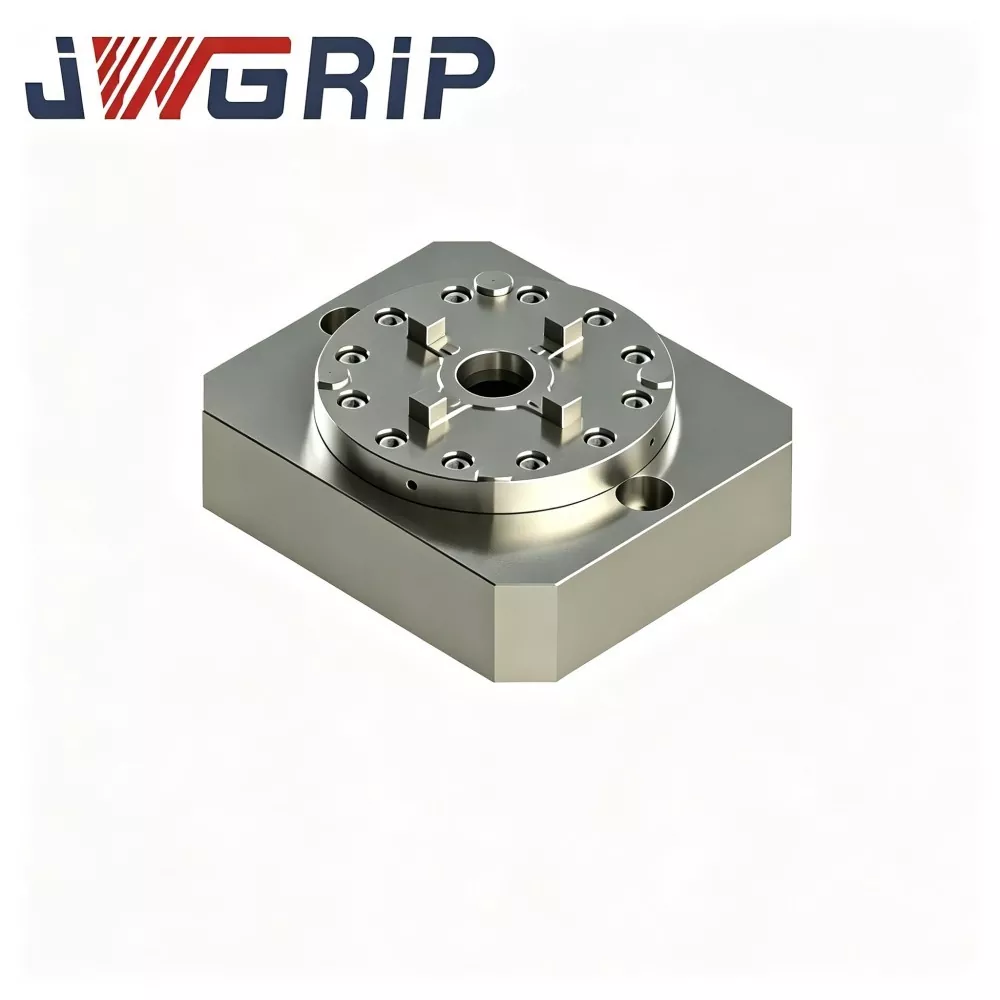
JWGRIP ist der Hersteller und Lieferant des professionellen Single Center Zero Point Positioning Chuck in China. Als modulare Kerneinheit der Standard-Nullpunkt-Spannfutterserie ist dieses Produkt eine eigenständige Einzelpunkt-Nullpunkt-Arretier- und Positionierungsvorrichtung, die speziell für flexible CNC-Schnellwechselsysteme entwickelt wurde. Es verfügt über einen unabhängigen modularen Strukturentwurf, der als grundlegende Montageeinheit für kundenspezifische Vorrichtungsanordnungen dient und die Anordnungsbeschränkungen herkömmlicher integrierter Nullpunktpaletten mit mehreren Stationen effektiv überwindet.
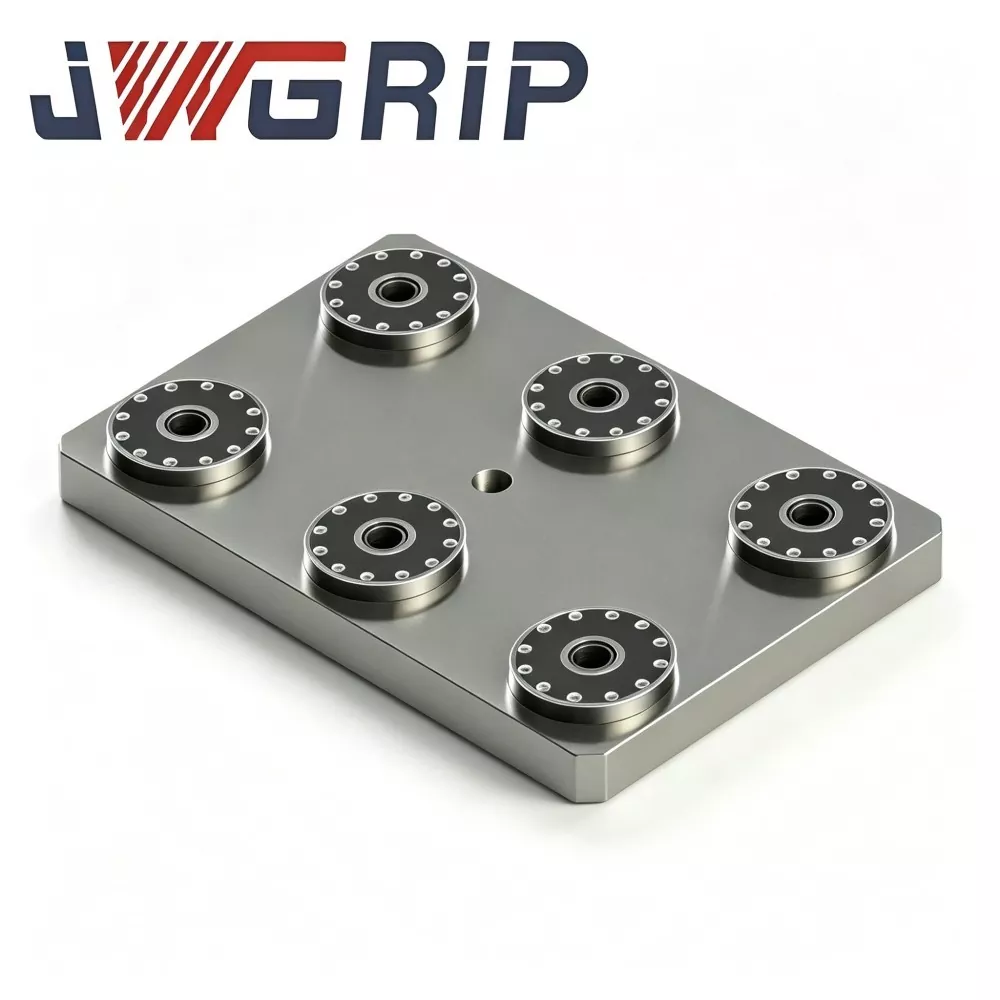
Das Single Center Zero Point Positioning Chuck zeichnet sich durch hohe Positionierungsgenauigkeit, starke strukturelle Kompatibilität und flexible Layout-Skalierbarkeit aus. Im Gegensatz zu integrierten Mehrstationenpaletten mit fester Größe ermöglicht dieses modulare Einpunktspannfutter die freie Kombination mehrerer Einheiten entsprechend den tatsächlichen Werkstückspezifikationen und Spannbasisgrößen. Benutzer können einzelne oder mehrere Spannfutter in beliebigen Array-Layouts mit anpassbaren Achsabständen anordnen und sich so vollständig an die Bearbeitung von Einzelstückproben, sporadische Kleinserienproduktion und Bearbeitungsszenarien für die Formenwartung anpassen.
Es unterstützt den manuellen schnellen Austausch von Vorrichtungen, um die Effizienz der Werkstatteinrichtung zu verbessern, und kann auch als grundlegende modulare Komponente für automatisierte Array-Vorrichtungssysteme verwendet werden. Es ist universell einsetzbar für vertikale Bearbeitungszentren, horizontale Bearbeitungszentren und 5-Achsen-CNC-Werkzeugmaschinen und bietet hochflexible, anpassbare und kostengünstige Nullpunkt-Schnellwechsellösungen für die moderne High-Mix- und Low-Volume-Fertigung.
Kernkomponenten
Jedes JWGRIP Single-Center-Nullpunkt-Positionierungsfutter verfügt über einen eigenständigen Positionierungs- und Verriegelungsmechanismus und ist nicht auf eine externe Grundpalettenplatte angewiesen. Jede Einheit beinhaltet:
Hauptteil des Chucks
Nullpunkt-Positionierungsbuchsenbaugruppe
Eingebauter pneumatischer Verriegelungskolben
Lufteinlasskanäle
Schnittstelle zur Ausgabe von Sperrstatussignalen
Montageflanschlöcher
Bereitstellungsansätze
Modus 1: Eigenständiger Einzelpunktbetrieb
1. Montieren Sie ein Einzelzentralspannfutter auf dem Arbeitstisch der Werkzeugmaschine.
2. Setzen Sie den mit einem Nullpunkt-Anzugsbolzen ausgestatteten Vorrichtungssockel auf das Spannfutter und aktivieren Sie die Verriegelung.
3. Ideal für einteilige Werkstücke, Probenentnahme von Formeinsätzen und Formenreparaturarbeiten.
Modus 2: Multi-Chuck-Array-Kombination
1. Befestigen Sie zwei, vier oder mehr Einzelspannfutter auf T-Nuten-Arbeitstischen der Maschine. Stellen Sie den benutzerdefinierten Achsabstand entsprechend der Grundfläche der Vorrichtungsbasis ein.
2. Befestigen Sie die passende Anzahl von Nullpunkt-Zugbolzen an den Vorrichtungsbasen, um eine Mehrpunkt-Positionierung und -Klemmung zu erreichen.
Hauptunterschied zu vorgefertigten Paletten mit zwei bzw. vier Zentren: Der Abstand zwischen den Spannfuttern wird vom Kunden vor Ort konfiguriert und nicht im Werk voreingestellt, was für unregelmäßige, nicht standardmäßige Vorrichtungsbasen geeignet ist.
Vollständiger Arbeitsablauf
1. Befestigen Sie die Spannflanschschrauben am Arbeitstisch der Werkzeugmaschine.
2. Platzieren Sie den mit Nullpunkt-Anzugsbolzen ausgestatteten Vorrichtungssockel auf der Aufnahmefläche des Spannfutters.
3. 0,5–0,7 MPa Druckluft zuführen. Der interne Kolben treibt den Buchsenmechanismus an, um die Einzugsverriegelung durchzuführen.
4. Nach Abschluss der Verriegelung wird ein NPN-Positionsbestätigungssignal ausgegeben und die CNC-Maschine beginnt mit den Schneidzyklen.
5. Nach Abschluss der Bearbeitung den Luftdruck ablassen. Die Buchsen werden entriegelt und der Gerätesockel kann entfernt werden.
Herstellungstechnik
· Das Futtersubstrat besteht aus vergütetem legiertem Stahl. Die Rohlinge durchlaufen eine Vorbearbeitung, Vorschlichtung und zwei spannungsarme Alterungszyklen, um Restspannungen zu beseitigen, die während der CNC-Bearbeitung entstehen. Bei Anordnungsbedingungen wirkt jedes Spannfutter einer wechselnden Schneid- und Schlagkraft aus; Unentlastete Spannung würde eine unsichtbare Mikroverformung auslösen und die Genauigkeit der wiederholten Ortung über lange Laufzeit beeinträchtigen.
· Positionierungsbuchsen bestehen aus hochhartem Lagerstahl. Innenbohrungen werden abgeschreckt und feinstgehont, um eine zuverlässige wiederholte Positionierungsleistung für jedes einzelne Spannfutter zu gewährleisten.
Wichtiger Hinweis für den Array-Einsatz: Die qualifizierte Genauigkeit einzelner Spannfutter ist nicht gleichbedeutend mit der Genauigkeit des gesamten Array-Systems. Nach der Montage mehrerer Spannfutter auf dem Arbeitstisch müssen die Bediener eine manuelle Anzeige und Ausrichtung durchführen, um die gegenseitigen Positionen zwischen den Spannfuttern zu kalibrieren. Dies ist der grundlegende Unterschied zu monolithischen, werkskalibrierten Paletten.


Handwerkliche Vorteile
1. Freies Layout ohne Einschränkungen beim festen Stationsabstand. Im Vergleich zu integrierten, vorgefertigten Paletten mit mehreren Stationen ermöglichen diese unabhängigen modularen Spannfutter dem Benutzer, den Spannfuttermittenabstand frei zu definieren. Es passt sich an unregelmäßige, nicht standardmäßige Vorrichtungsbasen an und löst das Problem unveränderlicher voreingestellter Lochpositionen auf fertigen Paletten.
2. Kostengünstig für Muster-, Kleinserien- und sporadische Formenreparaturaufträge. Die Nullpunkt-Schnellwechselfunktion kann mit nur einem oder zwei Spannfuttern realisiert werden, ohne große einmalige Investition in vollwertige Mehrstationspaletten. Für Formenmodifikationen und Prototypenmuster mit geringer Auslastung der Arbeitsstationen werden die Vorabinvestitionen reduziert.
3. Platzieren Sie kompakte Arbeitstische mit begrenztem Installationsraum. Einige kompakte 5-Achsen-Bearbeitungszentren und kleine Bearbeitungszentren können keine großen integrierten Nullpunktpaletten aufnehmen. Einzentrige Spannfutter mit kompaktem Formfaktor können verteilt werden, um den begrenzten Platz auf dem T-Nut-Tisch voll auszunutzen.
4. Bequeme schrittweise Kapazitätserweiterung: Setzen Sie in der frühen Projektphase eine kleine Anzahl von Spannfuttern für Probeläufe ein. Wenn das Bestellvolumen später wächst, kaufen Sie einfach zusätzliche identische Spannfutter, um Multi-Spannfutter-Arrays aufzubauen. Bestehende Einheiten bleiben voll nutzbar und es entsteht kein Abfall durch frühere Investitionen.
5. Unterstützt sowohl den manuellen Betrieb als auch Automatisierungsnachrüstungen. Bediener können Vorrichtungen manuell austauschen. Gleichzeitig sind pneumatische Anschlüsse und Signalschnittstellen mit SPS-Steuerungssystemen verbunden. Nach der Array-Anordnung kann das gesamte Vorrichtungssystem mit Industrierobotern zum automatischen Be- und Entladen zusammenarbeiten.
6. Kompatibel mit standardmäßigen D20-Nullpunkt-Zugbolzen in allen unseren Vorrichtungsserien. Vorhandene Vorrichtungssockel können nach dem Nachrüsten von D20-Zugbolzen wiederverwendet werden, wodurch die früheren Investitionen der Kunden in Vorrichtungsanlagen geschützt werden.
Anwendungsgeschichten
JWGRIP Single Center Zero Point Positioning Chuck wird häufig in Formenbaubetrieben und Präzisionskomponentenfabriken mit geringem Volumen eingesetzt. Zwei Praxisbeispiele zeigen die Stärken, aber auch die inhärenten Grenzen modularer Lösungen.
Fall 1: Mittelgroßer Formenbau
Dieser Kunde erhält hauptsächlich Aufträge für die Reparatur von Formen und für die Bemusterung neuer Produkte anstelle einer Massenproduktion.
· Erstinvestition: 4 Sätze JWGRIP-Nullpunkt-Einzelzentrierungsspannfutter. Meistens laufen nur 1-2 Spannfutter zur Bemusterung und Reparatur von Formeinsätzen. Wenn größere Vorrichtungsbasen erforderlich sind, werden vier Spannfutter in einer Array-Anordnung zusammengebaut.
· Ergebnis: Im Vergleich zum Kauf einer kompletten Vierfachpalette sinken die Vorabbeschaffungskosten und die Geräteauslastung verbessert sich bei Kleinserienbestellungen.
· Einschränkung: Jedes Mal, wenn sich die Spezifikationen der Vorrichtungsbasis im Array-Modus ändern, ist eine Neukalibrierung der relativen Spannfutterpositionen erforderlich, was zusätzliche Arbeitsstunden für die Einrichtung erfordert.
Fall 2: Zulieferer für Präzisionskomponenten
Das Werk verfügt über mehrere kompakte 5-Achsen-Bearbeitungszentren, deren Tischfläche keinen Platz für Standard-Nullpunktpaletten mit mehreren Stationen bietet.
· Auf jeder 5-Achsen-Maschine sind zwei JWGRIP-Einzelzentralspannfutter installiert. Der individuell angepasste Spannfutterabstand passt zu den eigenen Vorrichtungsbasen.
· Der Nullpunkt-Schnellwechsel wird bei kompakten 5-Achsen-Geräten realisiert und überwindet den Engpass, der dadurch entsteht, dass vorgefertigte integrierte Paletten nicht auf kleinen Arbeitstischen installiert werden können.
Vollständiger Produktionsworkflow
1. Schmieden und Härten von Rohlingen aus legiertem Stahl
2. Schruppbearbeitung
3. Erstes stressabbauendes Altern
4. Halbfertigbearbeitung
5. Sekundärer Stressabbau im Alter
6. Hochpräzises Schleifen für Bezugsflächen
7. Einpressen der Buchse
8. Zusammenbau der Pneumatikschaltung und der Signalkomponenten
9. Luftdichtheits-Druckhaltetest
10. Unabhängige Prüfung der Genauigkeit einzelner Einheiten
11. Rostschutzbehandlung
12. Verpackung in Exportqualität
Inspektionscheckliste
· Unabhängiger wiederholter Positionierungsgenauigkeitstest für jedes einzelne Spannfutter
· 5-minütiger Luftdichtigkeitstest; maximal zulässiger Druckabfall ≤0,02 MPa
· Zyklischer Funktionstest zum Ver- und Entriegeln
· Funktionsüberprüfung der Signal-Ausgabe-Logik
Bewertungstipps
1. Priorisieren Sie die Bewertung Ihres Produktionsmusters. Wählen Sie JWGRIP-Einzelzentrierungsspannfutter für Muster- und Reparaturarbeiten, nicht standardmäßige unregelmäßige Vorrichtungsbasen oder Maschinen mit begrenzter Tischfläche. Für die langfristige, feste Massenproduktion mit 2 bis 4 Stationen werden eher monolithisch integrierte Paletten empfohlen, um den Kalibrierungsaufwand vor Ort zu reduzieren.
2. Wenn eine Anordnung mit mehreren Spannfuttern geplant ist, überprüfen Sie die Anordnung der T-Nuten der Werkzeugmaschine, um den Abstand für die Flanschmontage zu gewährleisten. Reservieren Sie ausreichend Arbeitsstunden für die Anzeige und Kalibrierung an der Maschine.
3. Halten Sie einen stabilen Luftdruck in der Werkstatt zwischen 0,5 und 0,7 MPa aufrecht. Reservieren Sie SPS-NPN-Signal-E/A-Punkte für automatisierungsorientierte Projekte.
4. Bestätigen Sie die Nullpunkt-Zugbolzenspezifikationen vor Ort. Standardversion passend für D20-Spannbolzen. Für alternative Spannbolzengrößen sind auf Anfrage kundenspezifische Innenbuchsenbaugruppen erhältlich.
Betriebspraktiken
· Befestigen Sie Einzelspannfutter mit Flanschschrauben an Arbeitstischen. Ziehen Sie es streng gemäß den Anforderungen an den Drehmomentwert an. Ein unzureichendes Drehmoment verursacht Mikrobewegungen des Spannfutterkörpers während des Schneidens und beeinträchtigt die Positionierungsgenauigkeit. Ein zu hohes Drehmoment führt zu einer Verformung des Spannfuttersubstrats.
· Installieren Sie einen Öl-Wasser-Filter an der Vorderseite des Lufteinlasses, um Feuchtigkeit und Verunreinigungen zu blockieren und so zu verhindern, dass die Buchse rostet und Abrieb zu einer Genauigkeitsabweichung führt.
· Sprühen Sie alle 80–100 Arbeitsstunden ein Trockenschmiermittel-Aerosol auf die Futterbuchsen. Flüssiges Motoröl ist strengstens verboten, da das Öl metallische Späne festhält und zu Buchsenklemmen führt.
· Blasen Sie die Bezugsfläche des Spannfutters bei jedem Schichtwechsel mit Druckluft sauber.
· Unter Array-Layout-Konfiguration: Immer wenn das Spannfutter-Layout geändert wird, müssen die Bediener die gegenseitigen Spannfutter-Positionen neu angeben und kalibrieren. Alte Koordinatenparameter können nicht direkt wiederverwendet werden.
· Vermeiden Sie starke Stöße auf die Spannfläche des Spannfutters. Eine Kollision wird die Genauigkeit der Einheit dauerhaft zerstören.
Verpackung und Versand
· Verpackung: Jedes einzelne Spannfutter verfügt über einen unabhängigen, stoßfesten Exportkarton mit Schaumstoff-Innenschutz. Bei Großbestellungen mit mehreren Spannfuttern werden Exportkoffer aus Massivholz verwendet.
· Standardvorlaufzeit: 13–19 Werktage. Ausgewählte Standard-SKUs werden für den beschleunigten Versand auf Lager gehalten.
Kundendienst
· Garantie: Die 12-monatige Garantie auf die gesamte Einheit deckt Herstellungsfehler bei einzelnen Spanneinheiten ab. Die gegenseitige Positionsgenauigkeit der Array-Baugruppe nach der Installation beim Kunden vor Ort ist von der Garantie ausgeschlossen, die zu den Inbetriebnahmearbeiten beim Kunden gehört.
· Technische Dokumente: Online-Betriebsdokumente und Zeichnungen werden bereitgestellt.
· Kostenpflichtiger Service: Für Großbestellungen ist technischer Fernsupport verfügbar.
· Kundenspezifische Modifikation: Anpassung der Flanschabmessungen, Änderung der Zugbolzenspezifikation möglich.
· Probenbewertung: Es kann ein Einzelfutter-Bewertungsmuster arrangiert werden. Der Käufer übernimmt die Musterfrachtkosten.
FAQ
F1: Sind die gegenseitigen Positionen mehrerer Spannfutter im Array-Layout im Werk vorkalibriert?
A: Nein. Die werkseitige Inspektion garantiert nur die Genauigkeit jedes einzelnen Spannfutters. Nach der Array-Montage auf dem Arbeitstisch der Werkzeugmaschine müssen der Achsabstand und die Parallelität zwischen den Spannfuttern vom Kunden manuell auf der Maschine angezeigt und kalibriert werden. Dies ist ein inhärentes Merkmal modularer Einheiten.
F2: In welchen Fällen sollte ich die Wahl dieses Single-Center-Nullpunkt-Positionierungsfutters vermeiden?
A: Für die Massenproduktion mit dauerhaft fester Stationsanordnung werden monolithisch integrierte Paletten bevorzugt, um wiederholte Kalibrierungsarbeiten zu vermeiden. Es wird auch nicht für den Einsatz von Arrays in großem Maßstab empfohlen, wenn es in Ihrer Werkstatt an Technikern mangelt, die mit Zeigeranzeige- und Ausrichtungsarbeiten vertraut sind.
F3: Können diese Spannfutter mit meinen vorhandenen Nullpunktpaletten kombiniert werden?
A: Vorrichtungsbasen können gemeinsam genutzt werden, solange die Zugbolzenspezifikation dem D20-Standard entspricht. Selbst bei gemischten Layouts ist die Kalibrierung der relativen Positionen auf der Maschine immer noch obligatorisch.
F4: Kann das JWGRIP Single Center Zero Point Positioning Chuck auf 5-Achsen-Maschinen verwendet werden?
A: Ja. Seine kompakte Stellfläche eignet sich für kompakte 5-Achsen-Geräte. Bewerten Sie Kollisionsrisiken zwischen Vorrichtung, Spannfutter und Spindelneigungsbewegung während der Auswahlphase.
Einblicke in Beschaffungsentscheidungen
Die Kernstärke des JWGRIP Single-Center Zero-Point Positioning Chuck liegt in der modularen Flexibilität. Teilweise Arbeitsstunden für die Inbetriebnahme vor Ort werden gegen frei konfigurierbare Stationsabstände, umfassende Maschinenkompatibilität und stufenweise erweiterbare Investitionen eingetauscht.
Diese modulare Einheit ist im Vergleich zu integrierten monolithischen Paletten nicht überall „überlegen“. Es zielt auf bestimmte Produktionsmodi ab: Musterbemusterung und Formenreparatur von Prototypen, unregelmäßige, nicht standardmäßige Vorrichtungen, CNC-Maschinen mit kleiner Tischgröße und Fabriken, die eine schrittweise Einführung des Nullpunktsystems planen.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen