Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





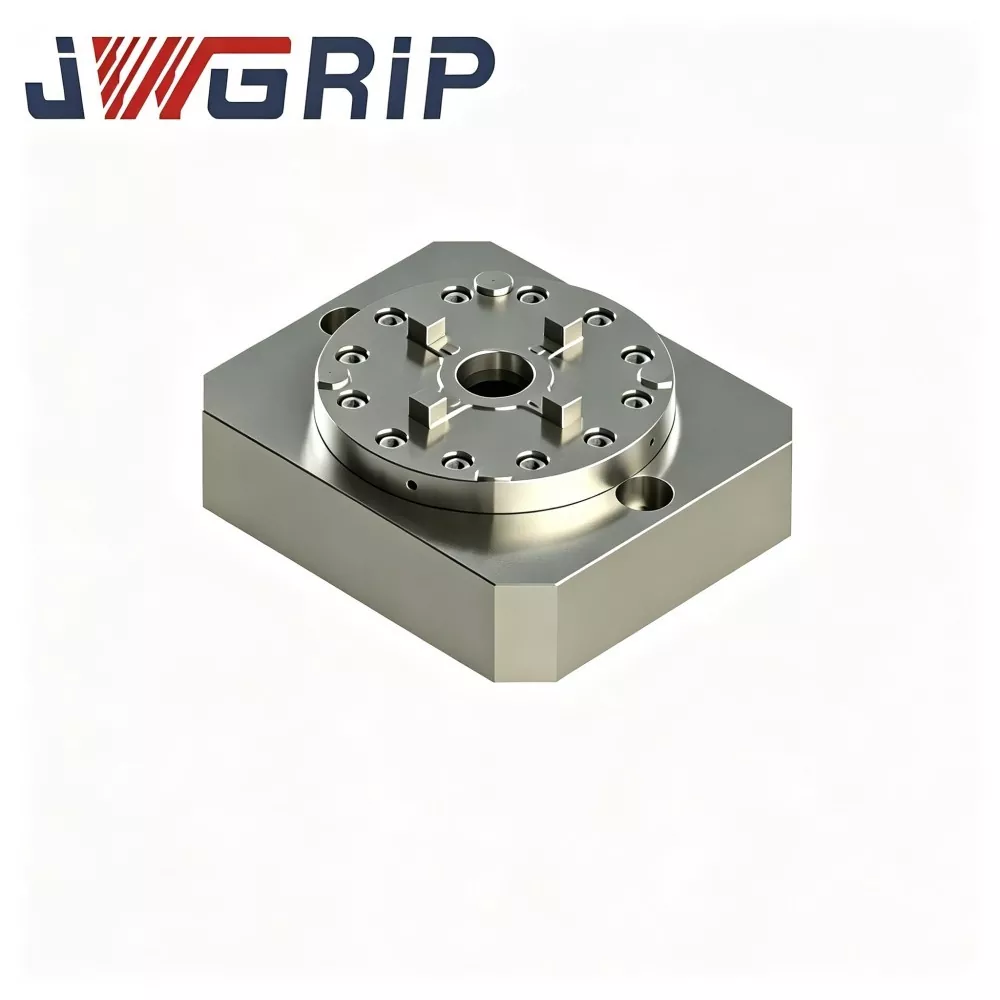
Integriertes Single-Center-Nullpunkt-Spannfutter
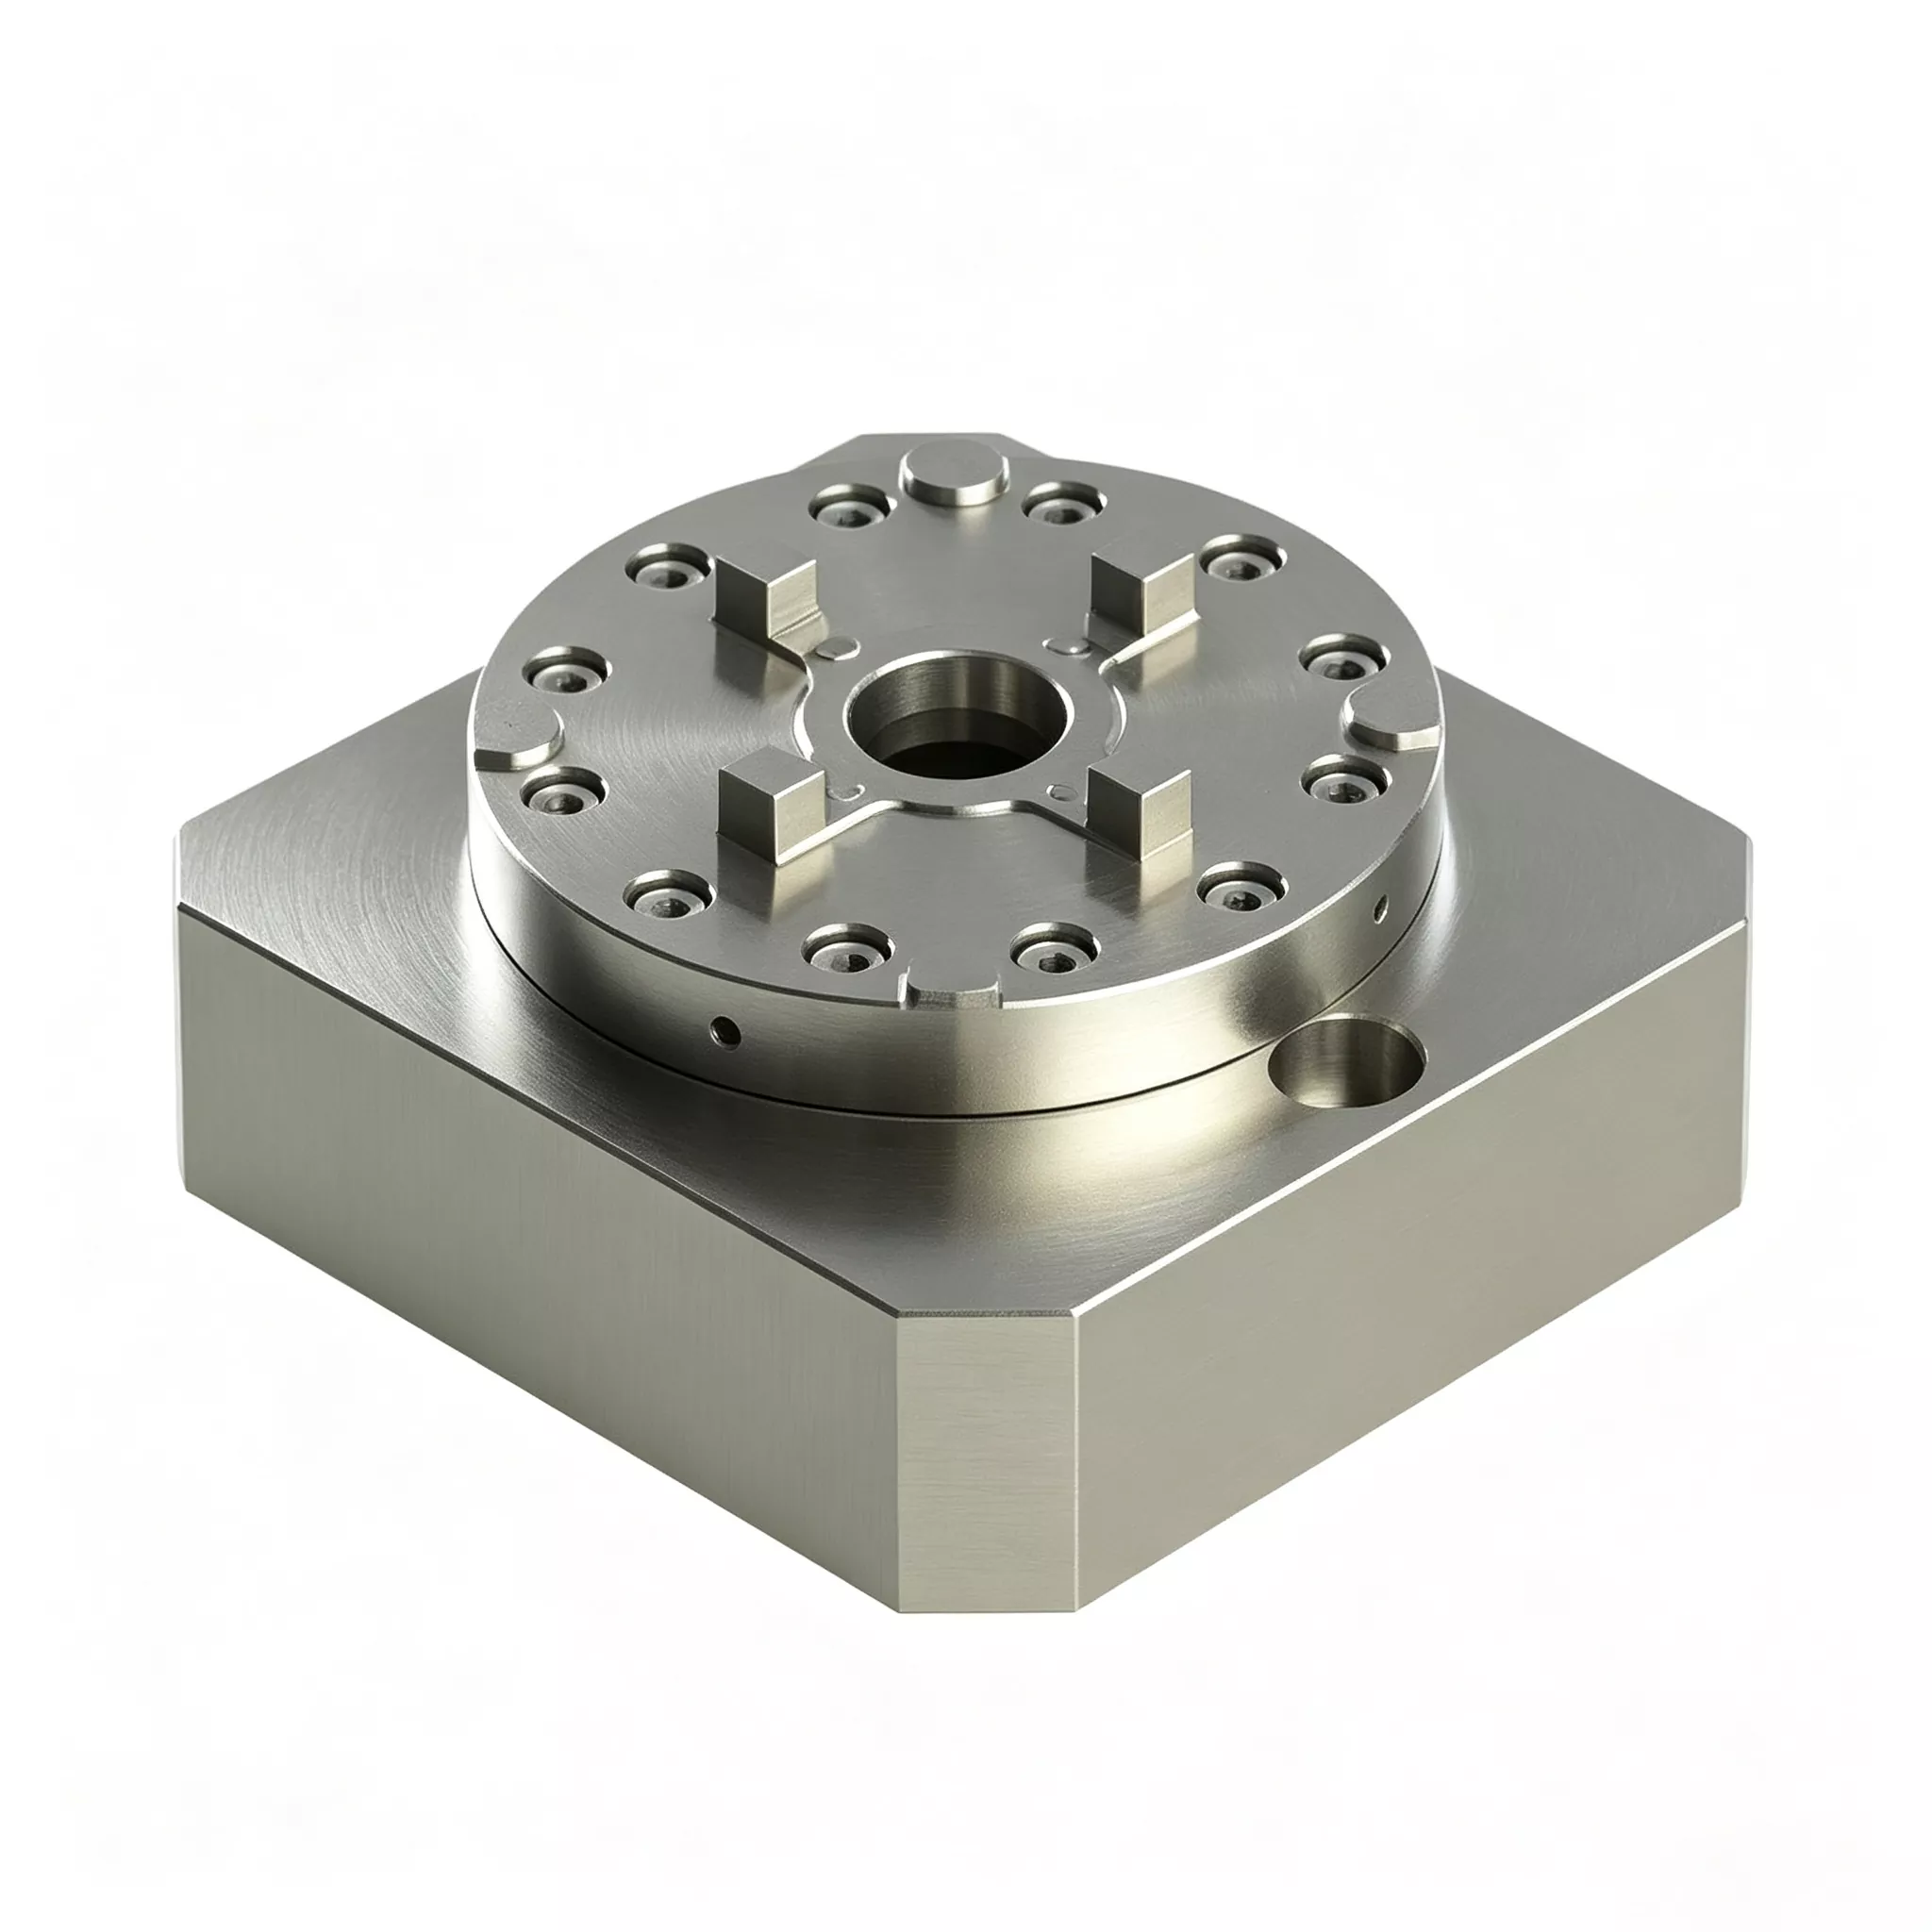
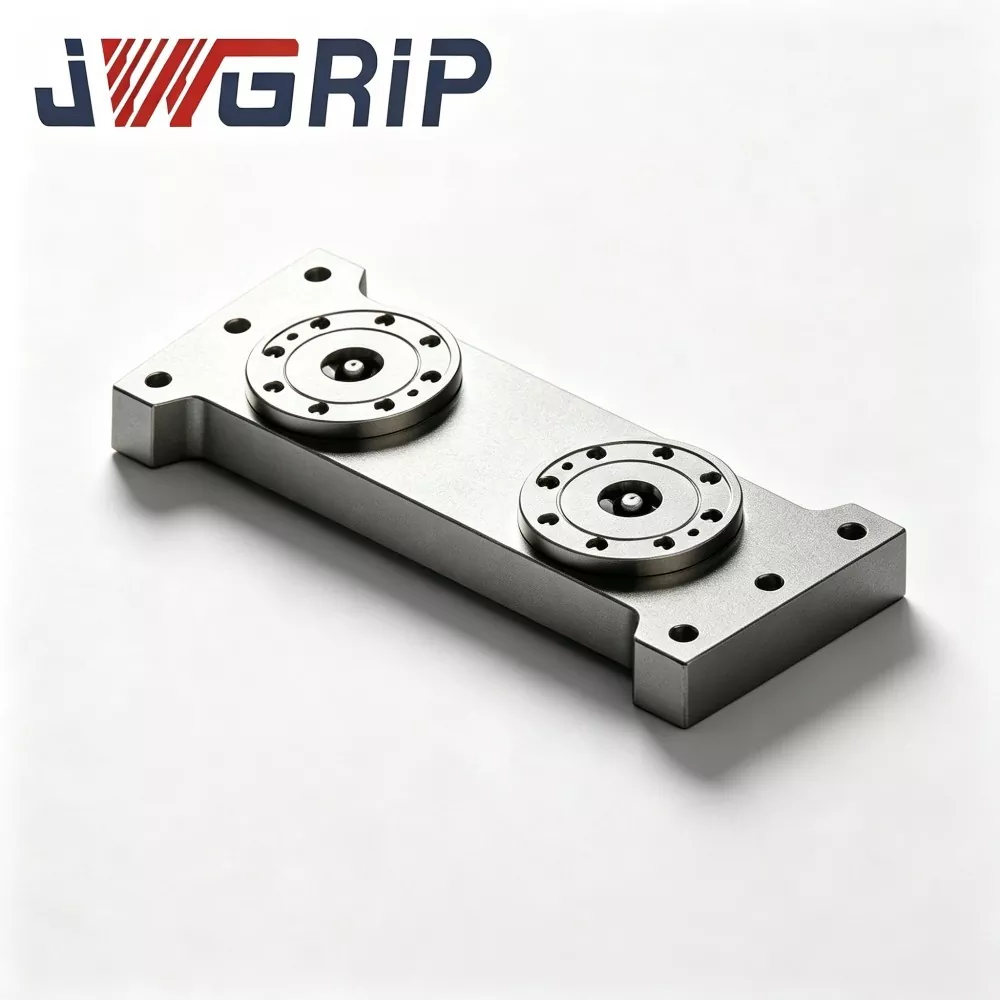
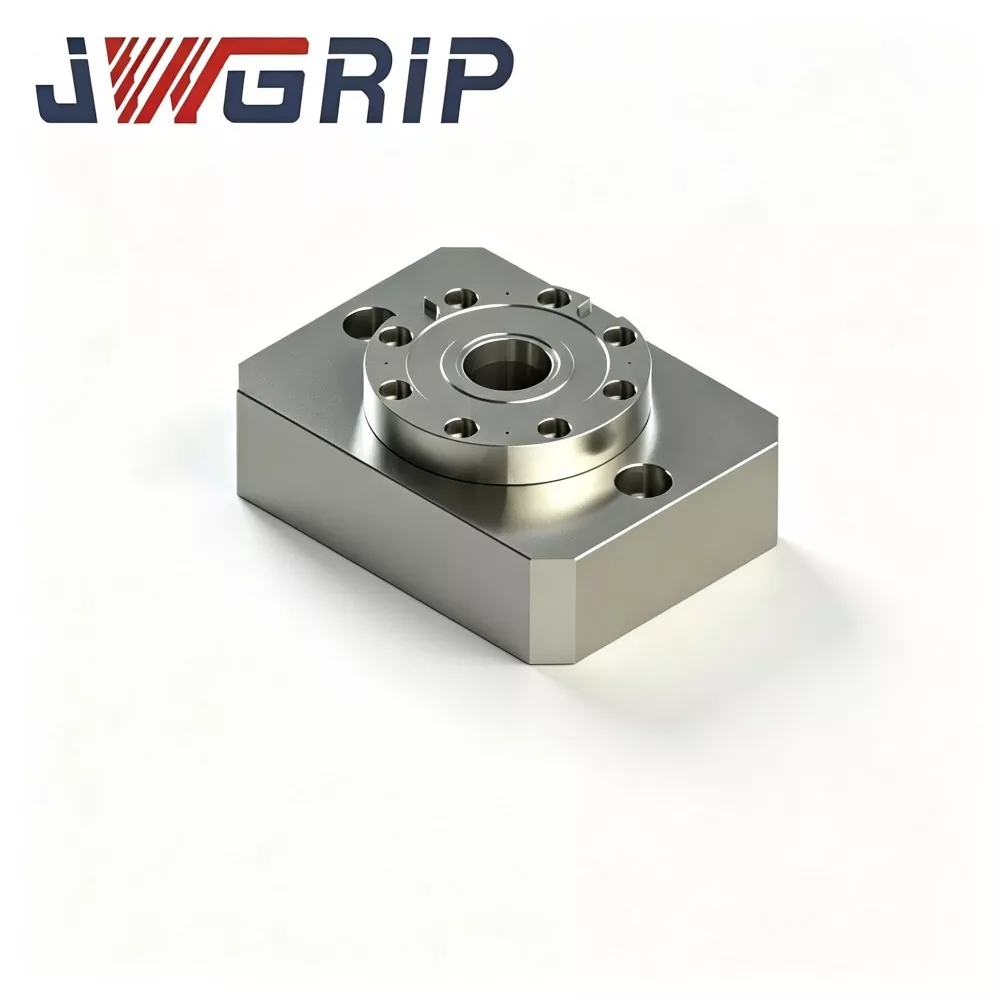
JWGRIP bietet werksseitigen Direktvertrieb von kundenspezifischen integrierten Single-Center-Nullpunkt-Spannfuttern in China. Es handelt sich um eine integrierte All-in-One-Positionier- und Spannvorrichtung, die speziell für moderne CNC-Dreh-Fräs-Verbundmaschinen und vertikale Bearbeitungszentren optimiert ist. Im Gegensatz zu herkömmlichen geteilten Vorrichtungskombinationen integriert dieses Produkt einen selbstzentrierenden Klemmmechanismus mit einer einzigen Mitte und eine Positionierungsstruktur mit Nullpunktverriegelung in einem kompletten monolithischen Körper, sodass kein zusätzliches passendes Zubehör erforderlich ist.
Durch die Verwendung eines integralen, einteiligen Formdesigns macht das integrierte Nullpunkt-Spannfutter mit einzelner Mitte den Montage- und Kalibrierungsvorgang für einzelne Vorrichtungen vor Ort überflüssig. Die gesamte Abstimmung der Kernkomponenten, das Präzisionsschleifen und die Vorinbetriebnahme werden im Werk durchgeführt, was Endbenutzern eine Plug-and-Play-Nutzung mit einheitlicher und stabiler Single-Center-Referenzgenauigkeit ermöglicht. Die Schlüsselflächen des Produkts werden aus verstärktem legiertem Stahl und vollständiger spannungsarmer Wärmebehandlung hergestellt und durch Hochpräzisionsschleifen bearbeitet, was eine hervorragende und wiederholbare Konzentrizität bei häufigem Palettenwechsel gewährleistet.
Ausgestattet mit einer internen Labyrinth-Dichtungsstruktur isoliert es effektiv Schneidemulsion und Metallspäne und sorgt so für eine stabile Leistung bei starker Zerspanung und Bearbeitungsbedingungen mit hohem Spananteil. Dieses hocheffiziente Spannfutter unterstützt die Offline-Voreinstellung und den schnellen Palettenwechsel und ist vielseitig einsetzbar für die Präzisionsbearbeitung von wellen- und scheibenförmigen Werkstücken in der Automobil-, Hydraulikkomponenten- und Formenindustrie und ermöglicht eine automatisierte, hochpräzise und hocheffiziente flexible Produktion.
Hardware der Kerneinheit
Jedes JWGRIP Integrated Single-Center Nullpunkt-Spannfutter wird aus einem einteiligen Schmiederohling hergestellt. Zwischen Anlageflächen, Montageflanschen und internen Luftkanälen sind keine Montagenähte vorhanden. Die komplette Baugruppe beinhaltet:
Einteiliges geschmiedetes Substrat
Eingebaute Kolbenbaugruppe mit pneumatischer Verriegelung
Nullpunkt-Positionierungsbuchsenbaugruppe
Intern integrierte pneumatische Durchgänge
NPN-Sperrstatus-Signalausgangsschnittstelle
Senkbohrungen für die Flanschmontage
Zwei Bereitstellungsmodi
Modus 1: Eigenständiger Einzelpunktbetrieb
1. Futterflansch am Arbeitstisch der Werkzeugmaschine befestigen.
2. Montieren Sie die mit D20-Nullpunkt-Zugbolzen vorgerüstete Vorrichtungsbasis auf der Bezugsfläche für die Positionierung des Spannfutters.
3. 0,5–0,7 MPa Druckluft zuführen; Der interne Kolben treibt die Buchsen an, um die Einzugsverriegelung abzuschließen.
4. Positionsbestätigungssignalausgänge, CNC-Maschine führt schwere Zerspanungszyklen aus.
5. Nachdem die Bearbeitung abgeschlossen ist, lassen Sie den Luftdruck zum Entriegeln ab und entfernen Sie die Vorrichtungsbasis.
Modus 2: Multi-Chuck Array Heavy-Duty-Befestigungsmodus
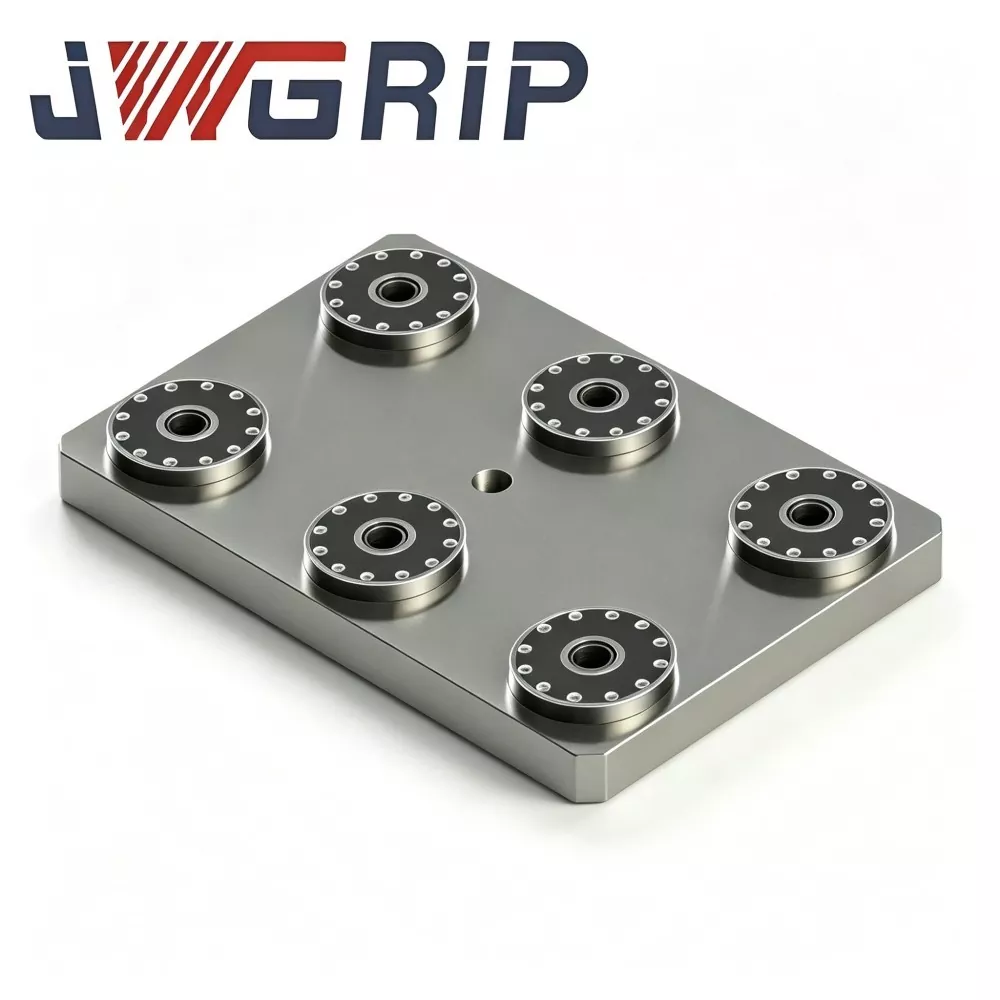
1. Ordnen Sie mehrere integrierte Spannfutter mit Einzelzentrierung auf T-Nuten-Arbeitstischen für Werkzeugmaschinen entsprechend dem Gewicht der Vorrichtungsbasis und den Außenabmessungen an. Mehrere Einheiten teilen sich die Schneidlasten gemeinsam.
Wichtiger Hinweis: Ähnlich wie bei modularen geteilten Spannfuttern erfordern die relativen Positionsbeziehungen zwischen auf Arrays montierten Spannfuttern immer noch eine Anzeige und Ausrichtung an der Maschine, was zum Umfang der Inbetriebnahme vor Ort beim Kunden gehört.
Material & Accuracy Design Notes
Vergütete Rohlinge aus legiertem Stahl werden nach dem Schmieden einer doppelten Spannungsarmalterung unterzogen. Bei starker zyklischer Stoßbelastung führt eine unzureichende Spannungsfreisetzung zu einer langsamen Verformung des Substrats und verkürzt die Lebensdauer der Vorrichtung.
Positionierungsbuchsen aus hochhartem Lagerstahl erhalten eine Abschreckung und eine Feinbearbeitung der Innenbohrung durch Honen, was eine wiederholbare Positionierungsgenauigkeit von ±2 μm pro einzelne Einheit liefert.
Die einteilige Schmiedelösung erfordert längere Produktionszyklen und höhere Materialkosten, was im Vergleich zu geteilten Spannfuttern zu einem höheren Ab-Werk-Preis führt. Dennoch werden versteckte Kosten, die durch spätere Ausfallzeiten und häufigen Austausch von Ersatzteilen entstehen, erheblich reduziert.
Kernvorteil
1. Risiko von durch Gelenke ausgelösten Ausfällen eliminieren und ungeplante Ausfallzeiten der Produktionslinie reduzieren. Die Entspannung der Bolzenverbindungen bei geteilten Spannfuttern führt zu versteckten fortschreitenden Ausfällen, die zeitweise zu Problemen mit Werkstückabweichungen außerhalb der Spezifikation und zu ungeplanten Ausfallzeiten führen. Das fugenlose monolithische Schmieden beseitigt diese Fehlerquellen und reduziert den Arbeitszeitverlust, der durch die Fehlerbehebung bei Prozessfehlern entsteht.
2. Verlängert die Lebensdauer der Vorrichtung und verringert die Beschaffungshäufigkeit von Ersatzteilen. Bei gleicher hoher Produktionsintensität verhindern monolithisch geschmiedete Substrate ein Lösen an den Montageverbindungen. Die Lebensdauer wird verlängert. Benutzer müssen sich nicht mehr mit dem häufigen Austausch des kompletten Spannfutters und dem Nachfüllen von Schraubenersatzteilen begnügen, was den langfristigen Druck auf den Ersatzteilbestand verringert.
3. Behalten Sie trotz monolithischer Konstruktion die Flexibilität des modularen Layouts bei. Es werden sowohl die eigenständige Einzelpunktnutzung als auch das Array-Layout mit mehreren Spannfuttern unterstützt. Die Fabriken wählen die Spannfuttermenge entsprechend den tatsächlichen Anforderungen an die Werkstückbelastung aus. Frei von den festen Stationsgrenzen vorgefertigter Paletten, passt es sich an nicht standardmäßige Hochleistungsbefestigungsbasen an.
4. Vorhandene D20-Nullpunkt-Zugbolzen-Befestigungselemente wiederverwenden. Eigene Hochleistungs-Befestigungssockel können nach dem Nachrüsten von Standard-D20-Nullpunkt-Zugbolzen direkt wiederverwendet werden. Eine Massenüberholung von Vorrichtungen ist nicht erforderlich und frühere Investitionen in Vorrichtungen bleiben gut erhalten.
5. Doppelte Unterstützung für manuell durchgeführte Werkstätten und Automatisierungs-Upgrade-Projekte. Der integrierte G1/8-Luftanschluss und die NPN-Signalausgangsschnittstelle ermöglichen den direkten Betrieb im manuellen Modus. Bei Automatisierungsprojekten wird es mit SPS- und Industrierobotern verbunden, um das automatische Be- und Entladen von Schwerlastvorrichtungen zu realisieren.
Anwendungsfälle
Fall 1: Hochleistungs-Formenbaufabrik
Dieser Kunde hat zuvor Chargen von geteilten Einzelzentralspannfuttern zum Schruppen von Formrohlingen gekauft. Obwohl der Kaufpreis pro Einheit niedrig war:
· Jedes Quartal traten 2–3 versteckte gelenkbedingte Ausfälle auf
· Die Spannungsentspannung der Schraube löste zeitweilige Maßabweichungen des Werkstücks aus
· Jeder Fehler führte zu einem durchschnittlichen Produktionsausfall von 4 bis 8 Stunden, zuzüglich verschrotteter Formrohlinge und zusätzlicher Ausgaben für Ersatzschrauben oder komplette Spannfutter
Nach dem Wechsel zum JWGRIP Integrated Single Center Zero Point Spannfutter:
· Keine zeitweiligen Ausfälle außerhalb der Spezifikation, die auf Defekte an Montageverbindungen zurückzuführen sind, innerhalb von zehn aufeinanderfolgenden Monaten nach der Produktion
· Selbst bei höheren Stückkosten sanken die Gesamtkosten für Ausfallzeiten, Werkstückausschuss und den Kauf von Ersatzteilen deutlich.
Fall 2: Subunternehmer für Maschinenbau und Komponenten
Der Kunde bearbeitet Werkstücke aus dicken Blechen auf 5-Achsen-Maschinen mit einem Multi-Chuck-Array-Layout.
Alte geteilte Spannfutter erforderten eine vollständige Demontage und eine erneute Überprüfung des Schraubendrehmoments alle zwei Monate, was wertvolle Maschinenproduktionsstunden in Anspruch nahm.
Nach dem Einsatz der monolithischen JWGRIP-Spannfutter entfallen diese regelmäßigen Arbeitsabläufe zur Nachdrehmomentprüfung, wodurch eine effektivere Bearbeitungszeit ermöglicht wird.
Vollständiger Produktionsworkflow
1. Einteiliger Rohling aus legiertem Stahl
2. Schruppbearbeitung
3. Erstes stressabbauendes Altern
4. Halbfertigbearbeitung
5. Sekundärer Stressabbau im Alter
6. Hochpräzises Schleifen für Bezugsflächen
7. Innenbearbeitung von pneumatischen Kanälen mit tiefen Bohrungen
8. Buchse einpressen
9. Baugruppe der pneumatischen Signalkomponenten
10. Luftdichtheits-Druckhaltetest
11. Unabhängige Genauigkeitsprüfung einer einzelnen Einheit
12. Rostschutzbehandlung
13. Stoßfeste Verpackung in Exportqualität
Inspektionscheckliste
· Einzelspannfutter-Wiederholpositionierungsgenauigkeitstest
· 5-minütiger Luftdichtigkeitstest; Maximal zulässiger Druckabfall ≤0,02 MPa
· Zyklischer Haltbarkeitstest zum Verriegeln und Entriegeln
· Funktionsüberprüfung der Signal-Ausgabe-Logik
Hinweis: Die Werksinspektion garantiert nur die Genauigkeit für einzelne Einzelspannfutter. Die gegenseitige Positionsgenauigkeit nach der Montage des Array-Layouts hängt von der Anzeige und Ausrichtung an der Maschine des Kunden ab und ist nicht durch die Werksinspektion abgedeckt. Jede Einheit wird mit einem Datenblatt zur Werksinspektion für die Einzeleinheit zur Archivierung der Kundenausrüstung geliefert.


Bewertungs- und Auswahlberatung
1. Analysieren Sie reale Schnittbedingungen: Berechnen Sie den Anteil von Hochleistungsschrupp- und Hochvorschubfräsaufgaben. Dieses Produkt eignet sich am besten für Szenarien mit hohem Schwerzerspanungsanteil. Geteilte Spannfutter bieten insgesamt ein besseres Preis-Leistungs-Verhältnis für Werkstätten, in denen vorwiegend leichte Schneidarbeiten durchgeführt werden.
2. Führen Sie eine Bewertung der Gesamtbetriebskosten (TCO) durch: Berücksichtigen Sie neben dem Kaufpreis der Einheit auch mögliche Ausfallzeiten, Arbeitsstunden, Verlust von Werkstückabfällen, regelmäßige Nachkontrollen und die Häufigkeit des Ersatzteilaustauschs.
3. Für den Einsatz im Array-Layout: Berechnen Sie die von jedem Spannfutter getragene Last und überschreiten Sie niemals die Nennkapazität. Bestätigen Sie die T-Nuten-Kompatibilität der Werkzeugmaschine für die Flanschfläche von Φ130 mm.
4. Halten Sie den Luftdruck in der Werkstatt stabil bei 0,5–0,7 MPa. Reservieren Sie SPS-NPN-Signal-E/A-Punkte für automatisierungsorientierte Projekte.
5. Bestätigen Sie die Spezifikationen der Zugbolzen vor Ort. Für nicht standardmäßige Anzugsbolzengrößen sind auf Anfrage kundenspezifische Buchsenbaugruppen erhältlich.
Installations- und Wartungsspezifikationen
Befestigen Sie die Flanschschrauben streng gemäß den Drehmomentanforderungen aus dem JWGRIP-Benutzerhandbuch. Ein unzureichendes Drehmoment führt zu Mikrobewegungen der gesamten Einheit. Zu hohes Drehmoment drückt den Flansch zusammen und verformt das Substrat.
Installieren Sie einen Öl-Wasser-Filter an der Vorderseite des Lufteinlasses, um Feuchtigkeit und Verunreinigungen zu blockieren und so ein Rosten der Buchse und eine durch Abrieb verursachte Genauigkeitsabweichung zu verhindern.
Sprühen Sie nach jeweils 80–100 Arbeitsstunden ein Trockenschmiermittel-Aerosol auf die Buchsen. Flüssiges Motoröl ist strengstens verboten, da Öl Metallspäne anzieht und zu Buchsenklemmen führt.
Nach jedem Schichtwechsel die Anschlagfläche mit Druckluft ausblasen.
Geben Sie die relativen Koordinaten neu an und kalibrieren Sie sie neu, wenn das Array-Layout geändert wird. Alte Koordinatenparameter können nicht direkt wiederverwendet werden.
Vermeiden Sie den Aufprall schwerer Gegenstände auf die Bezugsfläche. Durch Kollisionen verursachte Verformungen des Schmiedesubstrats können nicht vor Ort repariert werden.
Verpackung und Versand
· Verpackung: Jedes einzelne Spannfutter ist in einem einzelnen, stoßfesten Exportkarton mit Schaumstoff-Innenpuffer verpackt. Für Großbestellungen werden Exportkisten aus Massivholz verwendet.
· Standardvorlaufzeit: 16–22 Werktage. Ausgewählte Standard-SKUs werden für den beschleunigten Versand auf Lager gehalten.
Kundendienst
Garantie: Die 12-monatige Garantie deckt Herstellungsfehler nur bei der eigenständigen Spanneinheit ab. Die gegenseitige Positionsgenauigkeit der Array-Baugruppe nach der Installation beim Kunden vor Ort ist vom Garantieumfang ausgeschlossen.
Technische Ressourcen: Online-Zeichnungen und Betriebsdokumente werden bereitgestellt.
Kostenpflichtiger Service: Für Großbestellungen steht technischer Fernsupport zur Verfügung.
Benutzerdefinierte Modifikation: Anpassung der Flanschabmessungen und Änderung der Zugbolzenspezifikation werden unterstützt.
Musterbewertung: Bewertungsprobe kann vereinbart werden; Der Käufer übernimmt die Musterfrachtkosten.
FAQ
F1: Erzielt das JWGRIP Integrated Single Center Zero Point Spannfutter höhere Werte für die statische Genauigkeit im Vergleich zu geteilten Spannfuttern?
A: Die nominelle Genauigkeit der wiederholten Positionierung einer einzelnen Einheit bleibt ±2 μm. Der Index der statischen Genauigkeit selbst wird nicht verbessert. Sein Kernwert liegt in der Eliminierung fortschreitender versteckter Fehler, die durch die Lockerung der Schraubenverbindung verursacht werden, wodurch Ausfallzeiten und Werkstückverluste reduziert werden. Es bringt eine Verbesserung der Zuverlässigkeit statt einer statischen Spezifikationsaktualisierung.
F2: Muss ich für alle Hochleistungsszenarien monolithische integrierte Spannfutter wählen?
A: Nicht unbedingt. Geteilte Spannfutter sind immer noch machbar, wenn selten schwere Aufgaben ausgeführt werden und eine regelmäßige erneute Überprüfung des Schraubendrehmoments an der Maschine durchgeführt werden kann. Bitte treffen Sie Entscheidungen auf der Grundlage umfassender TCO-Berechnungen und nicht allein auf der Grundlage von Hardwarespezifikationen.
F3: Ist für die Einrichtung des Array-Layouts eine regelmäßige erneute Überprüfung des Schraubendrehmoments erforderlich?
A: Für die inneren Komponenten des Spannfutters ist kein Demontage-/Nachziehdrehmoment erforderlich, da keine eingebauten, zusammengebauten Verbindungsschrauben vorhanden sind. Allerdings müssen die Flanschschrauben, mit denen das Spannfutter am Arbeitstisch der Werkzeugmaschine befestigt wird, im Rahmen der Wartungspläne immer noch regelmäßig auf ihr Drehmoment überprüft werden.
F4: Können meine vorhandenen D20-Nullpunkt-Befestigungsbasen mit diesem Spannfutter funktionieren?
A: Vorrichtungssockel, die mit standardmäßigen D20-Nullpunkt-Zugbolzen ausgestattet sind, können direkt verwendet werden.
Einblicke in Beschaffungsentscheidungen
Viele Beschaffungsteams vergleichen die Hardwarepreise nur im Voraus und übersehen dabei versteckte Kosten wie Ausfallzeiten, Werkstückausschuss, Wartungsaufwand und Ersatzteilverbrauch, nachdem die Vorrichtungen online geschaltet wurden.
Die zentrale Wettbewerbsfähigkeit des JWGRIP Integrated Single Center Zero Point Clamping Chuck beruht nicht auf papierbasierten Spezifikationsparametern. Sein wirklicher Wert liegt in der Verbesserung der Vorrichtungszuverlässigkeit unter anspruchsvollen Schneidbedingungen und in der Verringerung umfassender Verluste, die durch ungeplante Ausfallzeiten und Ausschussteile verursacht werden.
Bei der Auswahl sollten die Gesamtbetriebskosten über den gesamten Lebenszyklus und nicht der einmalige Kaufpreis berücksichtigt werden. Bei Hochfrequenz-Hochleistungsproduktionslinien können zusätzliche Beschaffungskosten durch die Reduzierung von Fehlern schnell ausgeglichen werden. Bei Niederfrequenz-Hochleistungsanwendungen muss das Eingangs-Ausgangs-Verhältnis vor der Bestellung sorgfältig abgewogen werden.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.

Nachrichtenempfehlungen