Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





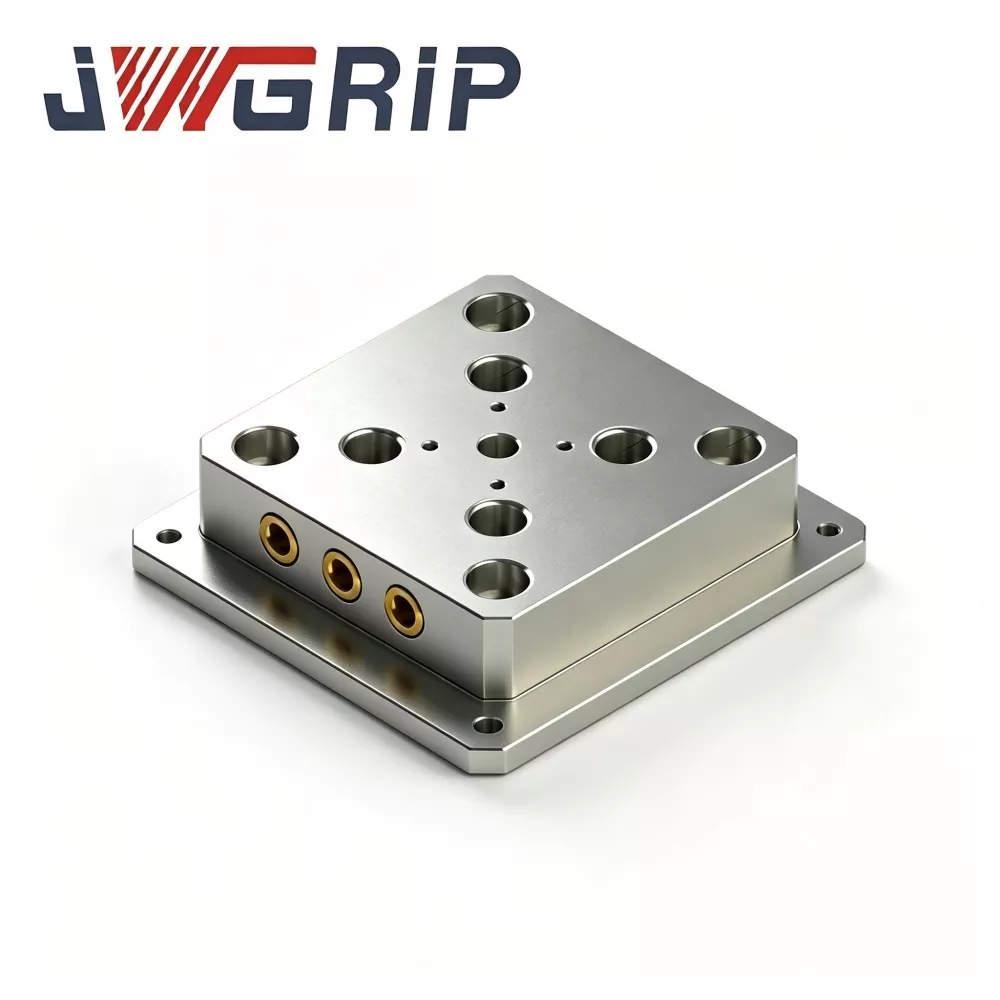
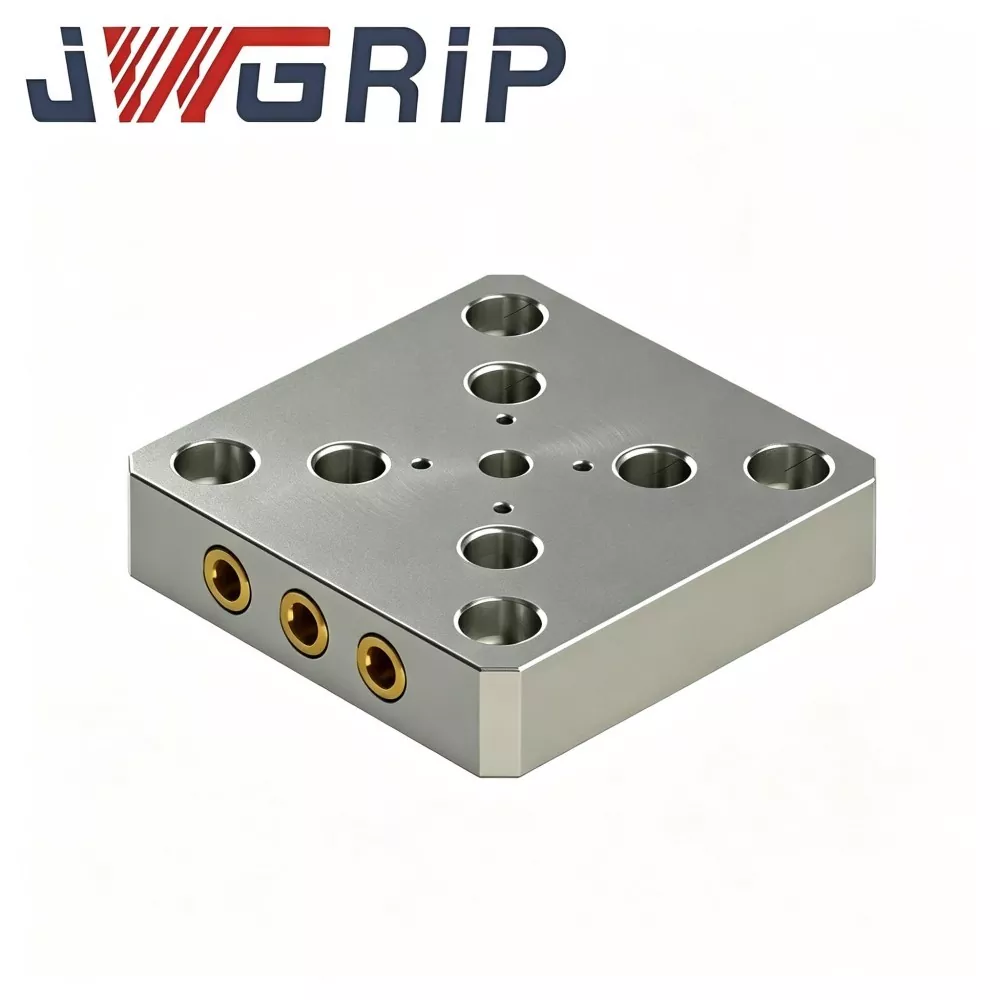
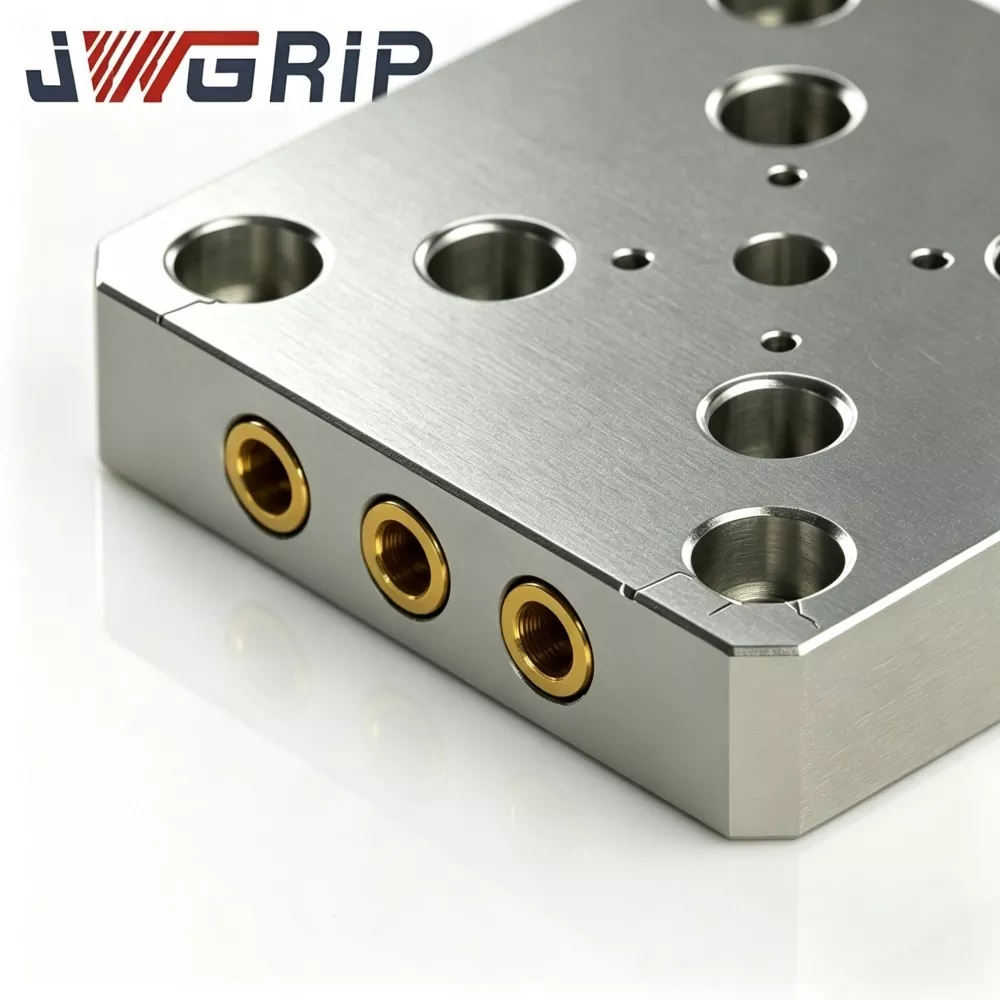
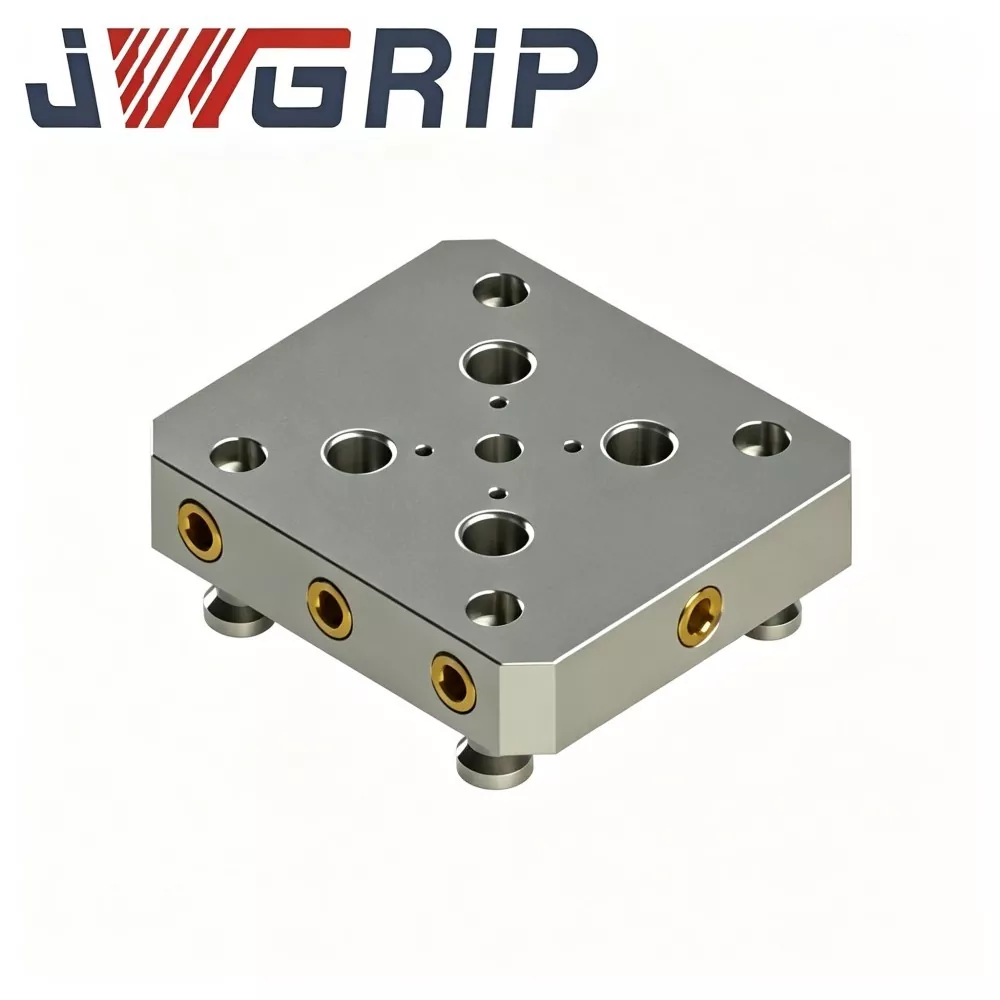
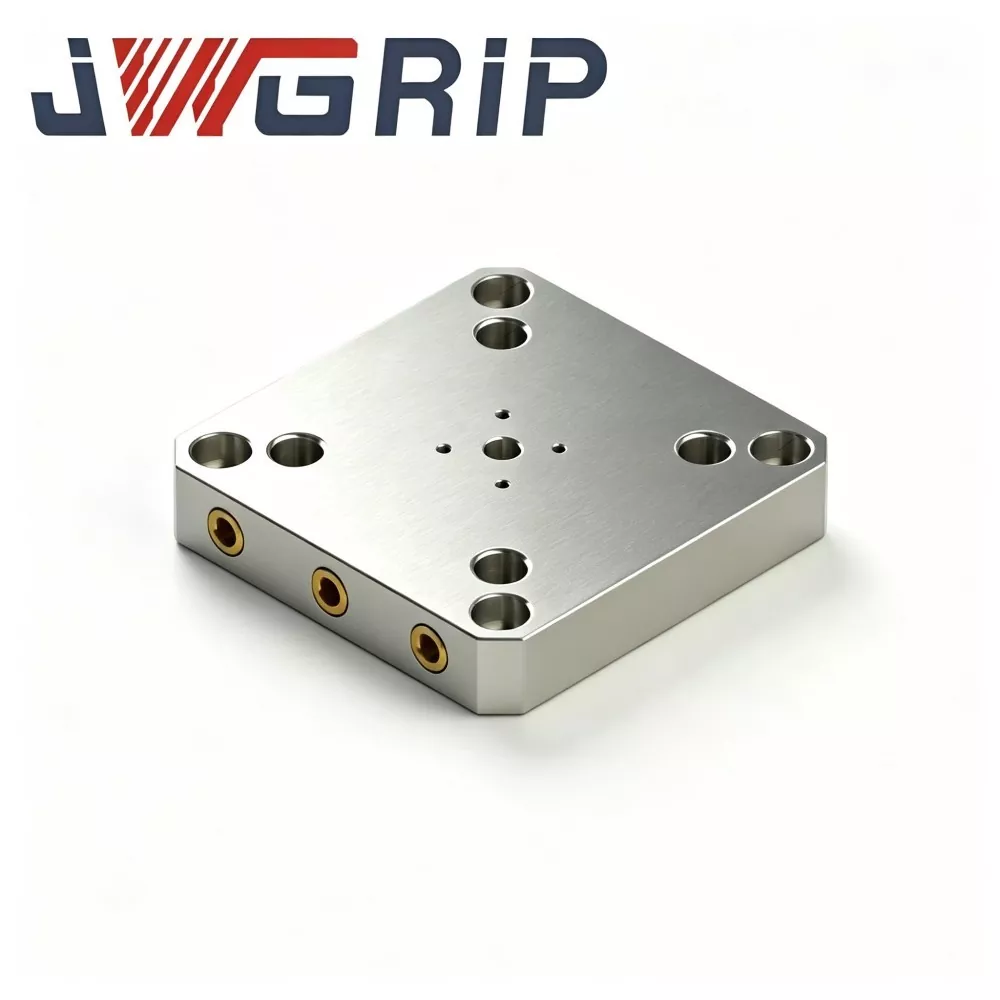
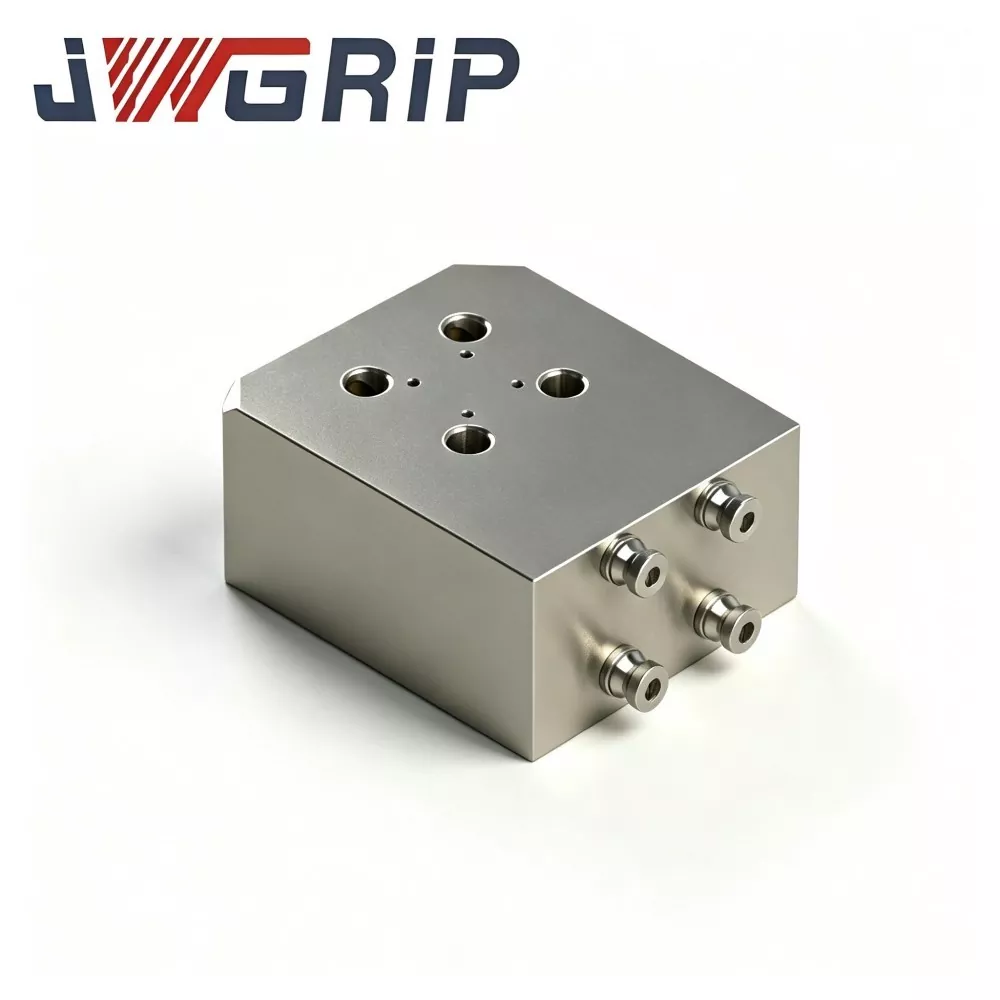
52 Schnellwechsel-Aufspannplatte für CNC-Werkstückhalterung
JWGRIP ist der professionelle Hersteller und Lieferant von Factory Direct & Customized 52 Quick Change Fixture Plate für CNC-Werkstückhalterungen in China. Es handelt sich um eine leistungsstarke integrierte Oberwerkzeugkomponente, die speziell für Nullpunktpositionierungssysteme der Serie 52 in der CNC-Werkstückhalterung entwickelt und abgestimmt wurde. Es integriert die Vorrichtungslagerplattform, den Spannbolzen-Befestigungsbezugspunkt und die zusätzliche Werkstückpositionierungsstruktur in einer einzigen Einheit und ermöglicht so einen schnellen Vorrichtungswechsel für CNC-Bearbeitungsaufgaben mit mehreren Sorten und variablen Chargen, während wiederholte Bezugspunktkalibrierungen und verstreute Übergangswerkzeugkombinationen entfallen.
Diese fortschrittliche 52-Schnellwechsel-Befestigungsplatte besteht aus einer Gussaluminiumlegierung mit hoher Dichte oder einem hochfesten Stahlmaterial, das entsprechend den tatsächlichen Belastungsgraden ausgewählt und durch eine zusammengesetzte Spannungsarmalterungsbehandlung, Präzisionsfräsen in mehreren Durchgängen und hochpräzises Oberflächenschleifen verarbeitet wird. Im Gegensatz zu gewöhnlichen, unbehandelten, gefrästen Vorrichtungsplatten werden interne Restspannungen vollständig abgebaut und die Ebenheitsverformung bei langfristiger wechselnder Spannbeanspruchung in der Hochfrequenz-Serienfertigung wirksam unterdrückt. Diese langlebige Spannplatte zeichnet sich durch stabile Ebenheit und dauerhafte Bezugsgenauigkeit nach wiederholten Schnellwechselzyklen aus und entspricht vollständig den CE-Sicherheitsstandards für Industriemaschinen.
Jede Charge wird einer strengen Prüfung der Rohstoffzusammensetzung, einer Mehrprozess-Präzisionsbearbeitung, einer Ebenheits- und Positionstoleranzprüfung sowie einer simulierten zyklischen Austauschprüfung unterzogen. Die Schnellwechsel-Aufspannplatte 52 für CNC-Werkstückhalterungen ist vielseitig einsetzbar für die Konfiguration neuer CNC-Arbeitsplatzwerkzeuge und den Austausch verformter und bezugspunktverschiebender alter Aufspannplatten in Produktionslinien. Durch die Unterstützung der Standardvorräte und der kundenspezifischen Optimierung von Umrissgröße, Lochanordnung, Materialqualität und Oberflächenanodisierungsbehandlung bietet das Unternehmen stabile, hochpräzise und flexible Schnellwechsel-Werkzeuglösungen für globale CNC-Bearbeitungsfabriken, Vorrichtungsintegratoren und Werkzeugkonstruktionsabteilungen.
Funktionelle Positionierung
Die Nullpunkt-Spannvorrichtungstechnologie verkürzt die Zeit für den Vorrichtungswechsel bei CNC-Aufgaben mit mehreren Varianten drastisch und ist zur gängigen Werkzeuglösung für moderne Mehrachsenwerkstätten geworden. Die 52 Quick Change Fixture Plate ist die obere Werkzeugplattform, die auf den Nullpunktspannfuttern der 52-Serie sitzt. Unter der Platte vormontierte Zugbolzen greifen in die internen Spannzangen ein und arretieren die gesamte Platte in Sekundenschnelle an einem wiederholten Positionierungspunkt auf dem Spannfutter.
Die Platte übernimmt gleichzeitig drei Schlüsselfunktionen:
1. Obere Lagerplattform: flacher oberer Bezugspunkt für die Montage von Schraubstöcken, kundenspezifischen Vorrichtungen oder die direkte Werkstückspannung.
2. Montageschnittstelle für Zugbolzen: Vorgebohrte und mit Gewinde versehene Löcher auf der Unterseite fixieren die Zugbolzen für das 52-Nullpunkt-Spannfuttermuster.
3. Zusätzlicher Werkstückbezugspunkt: Seitenkanten und Passstiftlöcher bieten sekundäre Positionierungsreferenz für wiederholtes Laden.
Häufige Fehlerkaskade, ausgelöst durch eine Spannplatte außerhalb der Toleranz:
1. Ebenheitsverlust/Verzug der oberen Oberfläche → Bezugsabweichung beim Einspannen
2. Positionsverschiebung der Spannbolzen-Befestigungsbohrung → Spannbolzen dringen nicht mehr reibungslos in die Spannzangen ein
3. Abnutzung/Beule der unteren Auflagefläche → Platte sitzt ungleichmäßig auf dem Spannfutter
4. Folge: wiederholte Positionierungsdrift, instabile Spannkraft, Schwankungen der Chargenteilabmessungen, versteckte Sicherheitsrisiken beim Hochgeschwindigkeitsschneiden.
JWGRIP-Standard-52-Befestigungsplatten behalten austauschbare Montagemuster mit gängigen Nullpunktsystemen der 52-Serie bei. Sie eignen sich sowohl für den Neubau von Arbeitsstationen als auch für den Austausch alter Platten mit abweichendem Bezugspunkt in laufenden Produktionslinien vor Ort. Kundenspezifische OEM-Modifikationen sind für nicht standardmäßige Umrissgrößen, spezielle Rasterlochanordnungen, höhere Traglasten und korrosionsbeständige Arbeitsbedingungen verfügbar. Es werden sowohl kleine Probebestellungen als auch großvolumige Matching-Bestellungen von globalen Kunden unterstützt.
Struktur und Leistung
Die Schnellwechsel-Aufspannplatte JWGRIP 52 für CNC-Werkstückhalterungen besteht aus fünf Funktionsabschnitten, die jeweils zur Positionierungsgenauigkeit und Belastbarkeit bei wiederholten Wechselzyklen beitragen:
1. Obere Bezugsfläche (Werkstückmontageebene)
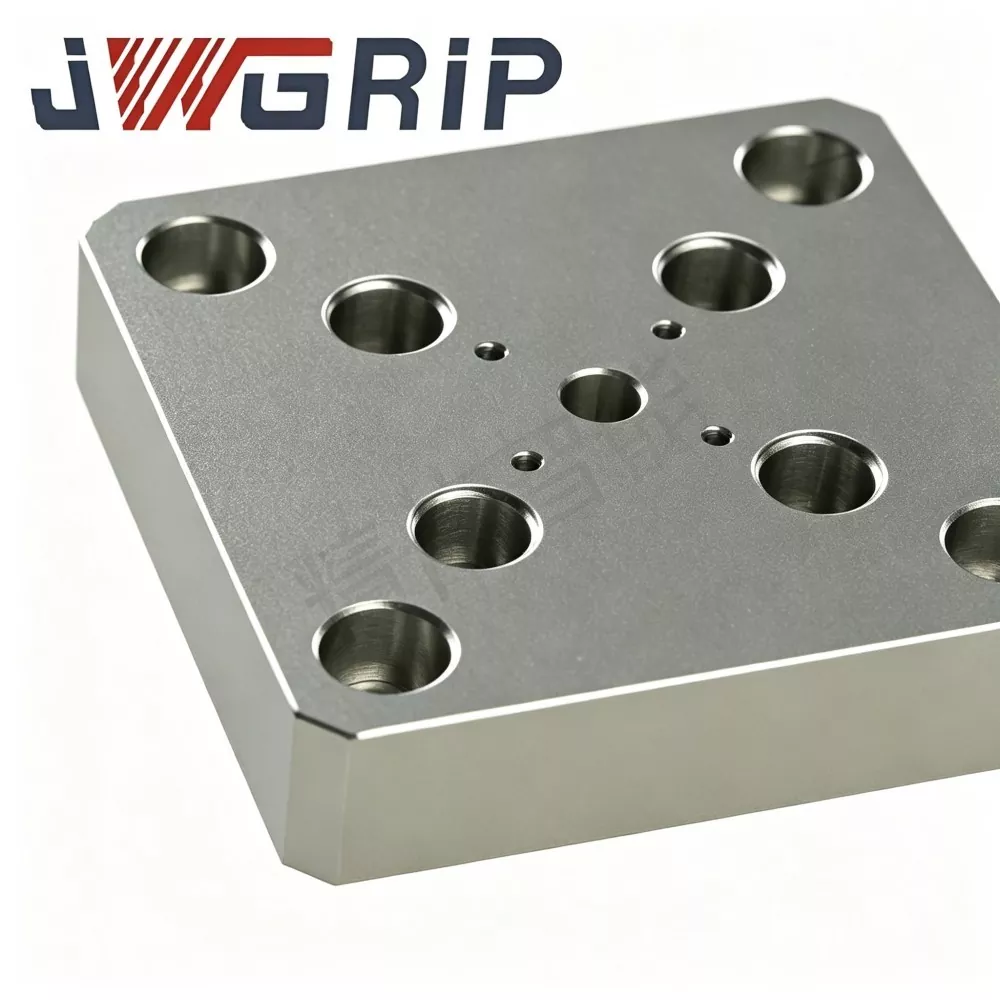
Ultrapräzisionsgeschliffener Flachhobel, gebohrt mit einem standardisierten Raster von Gewindelöchern (und/oder Passstiftlöchern) zur direkten Montage von Schraubstöcken, weichen Backen, kundenspezifischen Vorrichtungen oder Werkstücken. Ebenheit und Parallelität zum unteren Bezugspunkt sind die entscheidenden Indikatoren für die Gesamtgenauigkeit der Bearbeitung.
2. Untere Anlagefläche (Futterpassebene)
Präzise bearbeitete flache Oberfläche, die direkt auf der Nullpunkt-Referenzfläche des Spannfutters der Serie 52 aufliegt. Ihre Ebenheit und Sauberkeit bestimmen direkt, ob sich die Platte nach jedem Austausch innerhalb der erforderlichen Toleranz wiederholt.
3. Befestigungslöcher für Zugbolzen (Gewindelöcher an der Plattenunterseite)
Vorgebohrt und mit Gewinde versehen, passend zum 52-Nullpunkt-Spannbolzenmuster des Spannfutters, verwendet mit passenden Anzugsbolzen. Die Lochpositionstoleranz richtet sich strikt nach dem 52er-Systemabstand; Anzugsbolzen werden von unten eingeschraubt und mit dem angegebenen Drehmoment festgezogen.
4. Seitenbezugskanten/periphere Referenzflächen
Präzisionsgefräste Seitenkanten dienen als periphere Ausrichtungsreferenz zum Laden der Platte auf eine Palette oder zum Finden der Kanten während der Einrichtung. Einige Versionen verfügen über gehärtete Passstiftlöcher zur sekundären Positionierung.
5. Steifigkeitsstruktur (materialabhängig)
Die Versionen aus Aluminiumguss verfügen über eine gerippte Stegstruktur, um das Gewicht zu reduzieren, ohne an Steifigkeit zu verlieren. Die Stahlversionen verfügen über eine Voll- oder Taschenkonstruktion für schwere Schneidarbeiten. Beide Designs werden einer spannungsarmen Alterung unterzogen, um einer langfristigen Ebenheitsabweichung zu widerstehen.
Bei vielen kostengünstigen Marktalternativen handelt es sich einfach um rohgefräste Platten ohne Spannungsentlastung. Interne Restspannungen lösen sich nach der Installation langsam auf, was zu wochenlangen Ebenheitsabweichungen und wiederholten Neukalibrierungen führt. JWGRIP-Gussplatten durchlaufen vor der Endbearbeitung eine Verbundspannungsalterung, sodass die Ebenheit auch nach Tausenden von Wechselzyklen stabil bleibt. Wenn Umrissgröße, Rasteranordnung oder Traglast von den Standardspezifikationen abweichen, kann der OEM-Service Abmessungen, Materialqualität und Oberflächenbehandlung neu anpassen.
Qualitätskontroll-Workflow
Jede Produktionscharge durchläuft aufeinanderfolgende Inspektionsschritte, bevor die Ware das Werk verlässt. Nicht konforme Platten werden zurückgewiesen und gelangen nie in den Fertigwarenbestand.
1. Spektral-/Zusammensetzungsanalyse des Rohmaterials zur Überprüfung der Konformität mit Aluminiumlegierungen oder Stahlsorten.
2. Guss- oder Schmiederohlingsformung sowie zerstörungsfreie Prüfung auf innere Mängel.
3. Verbund-Stressabbau-Alterungswärmebehandlung zum Abbau von Restspannungen.
4. Auf beiden Seiten grob fräsen, um überschüssiges Material zu entfernen.
5. Halbfertigfräsen von Rasterlöchern, Anzugsbolzen-Gewindelöchern und seitlichen Bezugskanten.
6. Oberflächenschleifen der oberen Bezugsebene und der unteren Positionierungsebene abschließen.
7. Präzisionsprüfung: Ebenheit, Parallelität, Lochpositionstoleranz, Prüfung der Gewindestärke.
8. Sampling-simulierte zyklische Swap-and-Clamp-Verifizierung unter Nennlast.
Tabelle zur Fehlerbehebung
|
Fehlerphänomen |
Wahrscheinliche Grundursache |
Empfohlene Lösung |
|
Abweichungen bei der Plattenwiederholungspositionierung nach dem Austausch |
Untere Auflagefläche verzogen/verbeult; Position des Anzugsbolzenlochs verschoben; Verschleiß der Spannzange |
Überprüfen Sie die Ebenheit der Platte und die Bezugsfläche. Muster der Anzugsbolzen prüfen; Spannzange warten oder austauschen |
|
Anzugsbolzen können nicht reibungslos in Spannzangen eingeführt werden |
Drift der Gewindelochposition; verbogene oder übergroße Anzugsbolzen; Späne in Löchern |
Überprüfen Sie die Lochpositionstoleranz. Anzugsbolzen prüfen; Reinigen Sie alle Löcher vor dem Einsetzen |
|
Die Platte wackelt / sitzt ungleichmäßig auf dem Spannfutter |
Zwischen Boden und Spannfutter sind Späne eingeklemmt; verzogene untere Ebene; Fehlende Datumsreinigung |
Spannfutterbezugsfläche und Plattenunterseite vollständig reinigen; Wenn die Ebenheit nicht mehr gewährleistet ist, schleifen Sie die Platte erneut oder ersetzen Sie sie |
|
Offensichtliche Schnittvibrationen oder Rattern |
Platte sitzt nicht richtig; ungleichmäßiges Drehmoment des Anzugsbolzens; Platte für ihre Materialgüte überlastet |
Setzen Sie alle Zugbolzen wieder ein und ziehen Sie sie gleichmäßig fest; Bestätigen Sie die Belastungsbewertung im Vergleich zu den Schnittparametern |
Installationsspezifikation
1. Reinigen Sie die Referenzfläche des Nullpunktspannfutters der Serie 52 und die Auflagefläche der Plattenunterseite gründlich. Entfernen Sie vor dem Einbau alle Späne, Kühlmittelrückstände und Grate.
2. Schrauben Sie die passenden Zugbolzen mit dem offiziell empfohlenen Anzugsdrehmoment in die unteren Löcher der Platte. Ein zu hohes Drehmoment verzerrt die Gewindebohrung und den Bezugspunkt der Platte, ein zu niedriges Drehmoment führt zu einer Lockerung durch Schnittvibrationen.
3. Senken Sie die Platte direkt auf das Spannfutter ab. Stellen Sie sicher, dass alle Anzugsbolzen ohne Gewalt in die Spannzangen eingeführt werden. Betätigen Sie die Klemmung und stellen Sie dann sicher, dass die Platte vollständig flach sitzt und nicht wackelt.
4. Platzieren Sie niemals Unterlegscheiben, Papier oder Klebstoff zwischen der Plattenunterseite und der Bezugsfläche des Spannfutters. Jede Sandwichschicht zerstört die Wiederholgenauigkeit.
5. Überprüfen Sie während der Massenproduktion regelmäßig die Ebenheit der Oberseite und die Bezugskanten. Ersetzen Sie die Platte oder schleifen Sie sie neu, sobald die Ebenheit außerhalb der Toleranz liegt oder die Bezugsflächen Dellen/Verschleiß aufweisen.
6. Bei kundenspezifischen OEM-Platten halten Sie sich strikt an die Zeichnungsanforderungen hinsichtlich Umrissabmessungen, Rasterlochanordnung, Positionen der Zugbolzenlöcher und Bezugsebene.
Verpackung und Versand
JWGRIP 52 Schnellwechsel-Befestigungsplatten – standardmäßig vorrätige SKUs unterstützen einen schnellen weltweiten Bestellversand.
Jede Platte erhält vor dem Verpacken einen unabhängigen Rost-/Korrosionsschutz und einen Oberflächenschutzfilm auf den geschliffenen Bezugsflächen.
Bei Kleinserienbestellungen: Rostschutzbeutel plus Hochleistungskarton, mit Kantenschutz.
Große Exportbestellungen: begasungsfreie, stoßfeste Massivholzkiste mit Trennpolsterung, die Kratzer und Verformungen der Bezugsoberfläche bei der See-Land-Logistik über große Entfernungen verhindert.
Kundenspezifische OEM-Änderungsaufträge folgen einer gegenseitig bestätigten Vorlaufzeit.
Das Datenblatt zur Chargenprüfung und das Protokoll zur Ebenheits-/Abmessungsprüfung liegen jedem Versandpaket bei.
After-Sales-Supportdienste
1. Garantiebedingungen: Bei korrekter Installation, passender Auswahl der Zugbolzen und Nennbetriebsbedingungen gilt für den Hauptkörper der nicht verbrauchbaren Platte eine Garantie von 1 Jahr. Schäden, die durch Überlastschneiden, falsches Spanndrehmoment, spanbedingten Abrieb von Bezugsflächen, künstliche Stöße und nicht den Spezifikationen entsprechende chemische Korrosion entstehen, sind vom Garantieumfang ausgeschlossen.
2. Technische Online-Fernberatung für Installation und Fehleranalyse. Globale Kunden können technische Anfragen per E-Mail senden; Ingenieure antworten innerhalb von 24 Arbeitsstunden.
3. Für jede Bestellung werden vollständige Maßzeichnungen und Dokumentationen zur Materialleistung geliefert.
4. Technische Beratung auf technischer Ebene für OEM-Anforderungen: Anpassung der Umrissgröße, Änderung des Rasterlochlayouts, Verbesserung der Materialqualität, spezielle Eloxierungs-/Oberflächenbehandlungsoptionen.
5. Stabile Ersatzteil-Chargenversorgung für Standard- und kundenspezifische Vorrichtungsplatten für Nachbestellungen.
Beschaffung und technische Bewertung
Kernwert: Verbundspannungs-Alterungsguss/Schmieden, ultrapräzises doppelseitiges Schleifen, strenge mehrstufige interne Qualitätskontrolle, Lochmuster austauschbar mit gängigen Nullpunktsystemen der 52er-Serie, flexible OEM-Größen-/Material-/Oberflächenbehandlungsanpassung.
Die Schnellwechsel-Aufspannplatte 52 für die CNC-Werkstückaufspannung löst typische Engpässe bei der Oberwerkzeugbestückung von Nullpunkt-Aufspannsystemen: Abweichung der Ebenheit der oberen Oberfläche, Positionsverschiebung der Zugbolzenbohrung, Verzug des unteren Bezugspunkts und kurze Lebensdauer von rohgefrästen, unbehandelten Platten.
Bewertungserinnerungen:
1. Bestätigen Sie die Übereinstimmung der Spezifikationen des Nullpunktsystems und die Kompatibilität der Spannbolzen-Lochmuster, bevor Sie eine Bestellung aufgeben.
2. Klären Sie die erforderliche Umrissgröße, die Rasterlochanordnung, die tatsächliche maximale Schnittlast und die Umgebungsbedingungen in der Werkstatt (normal/stark korrodierend) und wählen Sie entsprechend die leichte Aluminiumgussversion oder die starre Stahlversion.
3. Standardartikel auf Lager haben kurze Lieferzeiten; Wählen Sie OEM-Sonderanfertigungen für spezielle Anforderungen an Umrisse, Lochanordnungen oder Oberflächenbehandlungen.
Direkt ab Werk von JWGRIP. Bevorzugte obere Werkzeugplatte für Formen-, Autoteile- und allgemeine Präzisionsbearbeitung mit 3-Achsen-/5-Achsen-Nullpunkt-Vorrichtungssätzen der Serie 52.
FAQ
F1: Können Standard-52-Aufspannplatten direkt mit Nullpunktspannfuttern anderer Marken der 52-Serie kombiniert werden?
Standardversionen sind nur mit Nullpunktsystemen der Serie 52 austauschbar, die über ein vollständig abgestimmtes Anzugsbolzen-Lochmuster und eine Bezugsschnittstelle verfügen. Wenn das Muster abweicht, muss eine vom OEM angepasste Platte übernommen werden.
F2: Welche Signale weisen darauf hin, dass eine Spannplatte ausgetauscht oder nachgeschliffen werden muss?
Ersetzen oder schleifen Sie neu, sobald die Ebenheit der Oberseite außerhalb der Toleranz liegt, der untere Bezug eine Delle/Verwerfung aufweist oder die wiederholte Positionierung nach gründlicher Reinigung des Spannfutters und der Platte nicht wiederhergestellt werden kann.
F3: Können Unterlegscheiben oder Papier unter die Platte gelegt werden, um die Höhe anzupassen?
Nein. Jede Sandwichschicht zwischen der Plattenunterseite und der Spannfutter-Referenzfläche beeinträchtigt die Wiederholgenauigkeit. Die Höhenanpassung muss durch Präzisionsschleifen des Plattenbezugspunkts selbst erfolgen.
F4: Aluminiumgussplatte oder Stahlplatte – was soll man wählen?
Gussaluminium ist leichter, lässt sich schneller austauschen und eignet sich für leichte bis mittlere Schnitte; Versionen aus Stahl (oder Gusseisen) bieten eine höhere Steifigkeit und Ebenheitserhaltung für anspruchsvolles Formen- und Stanzen. Wählen Sie je nach Schnittlast und maschinendynamischen Anforderungen.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen