Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





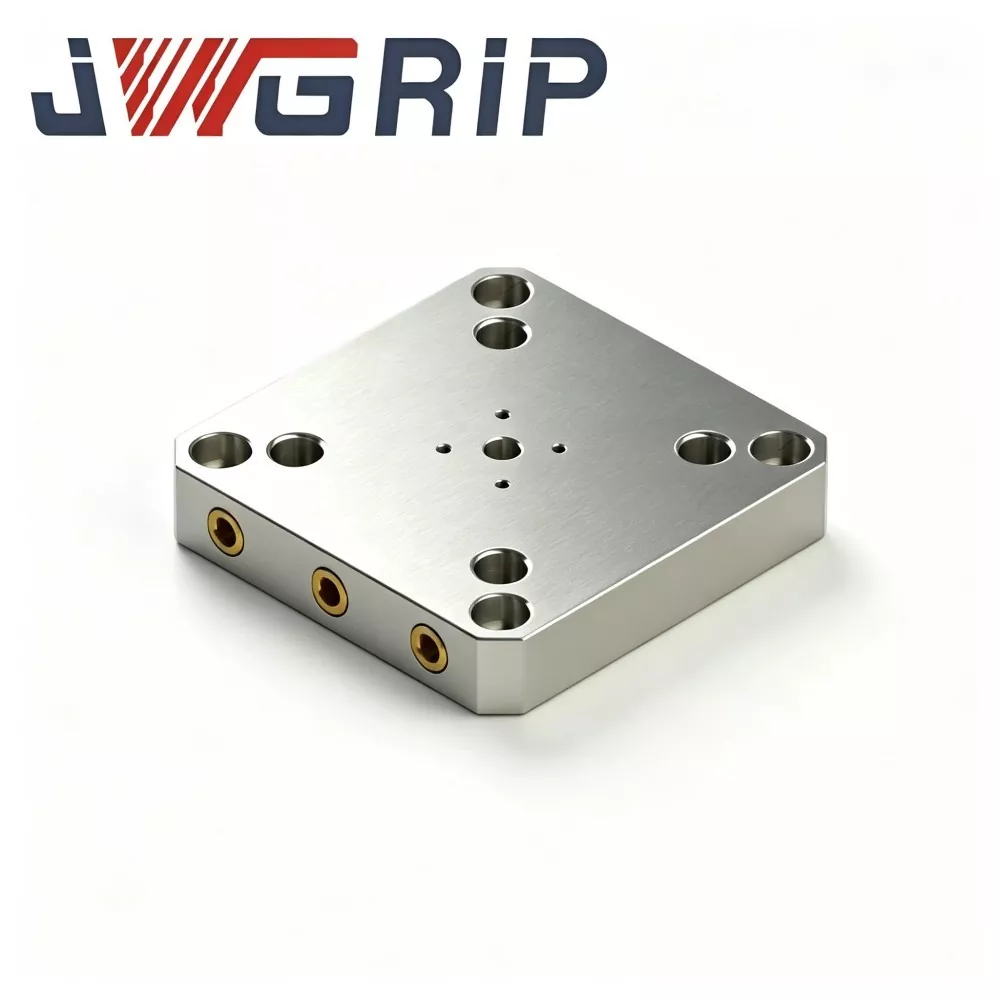
96 Schnellwechsel-Aufspannplatte für CNC-Werkstückhalterung
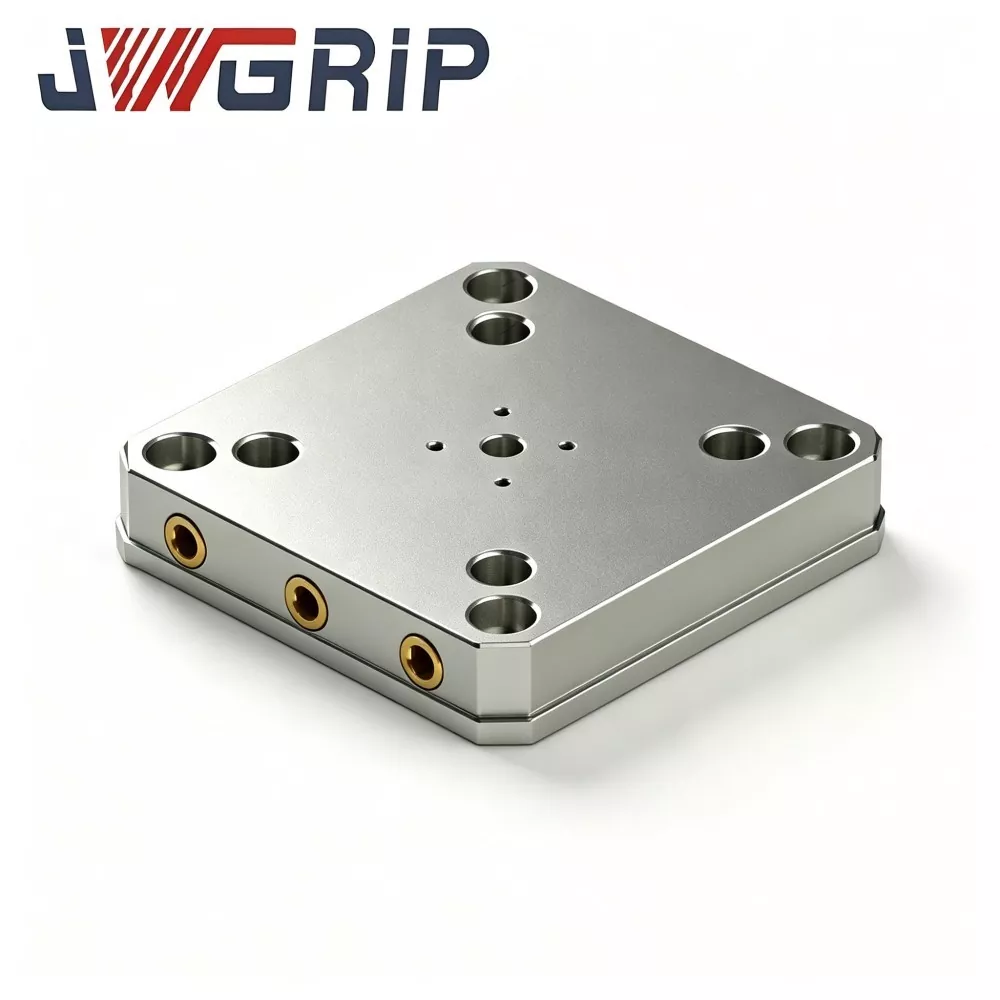
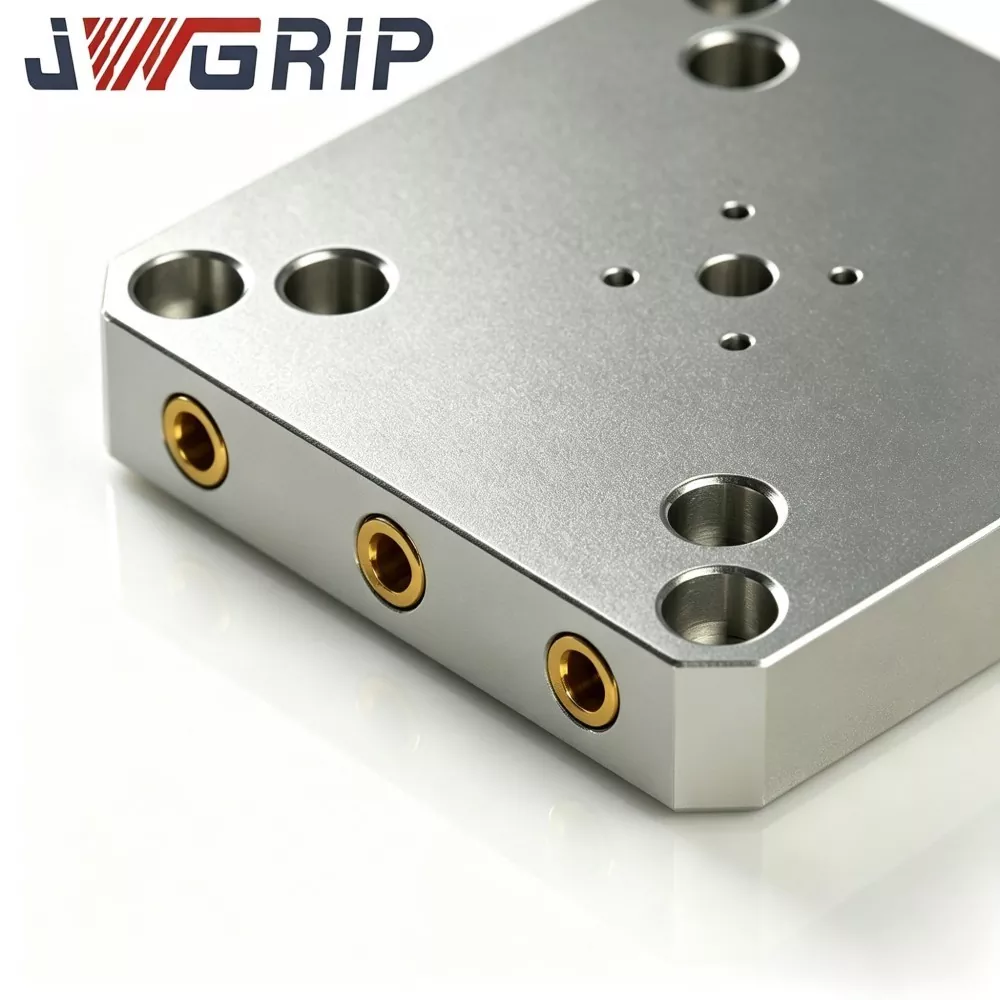
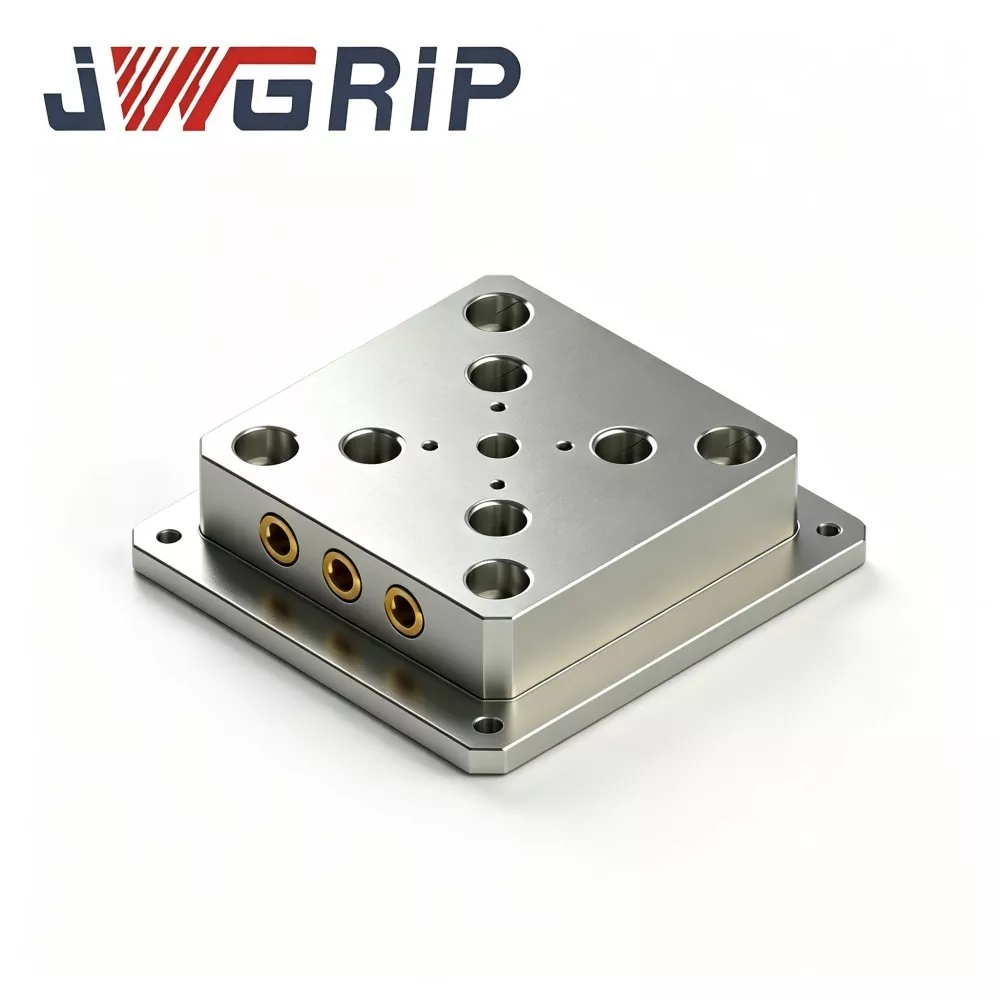
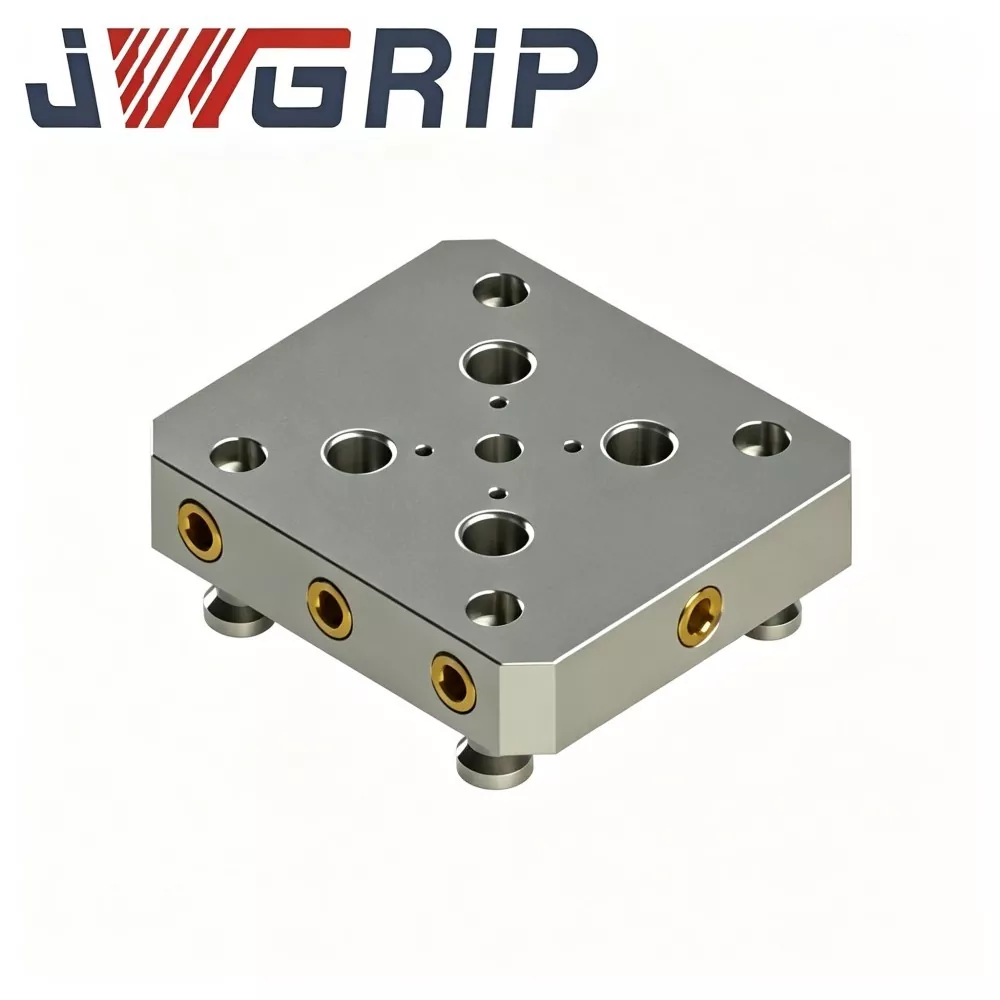
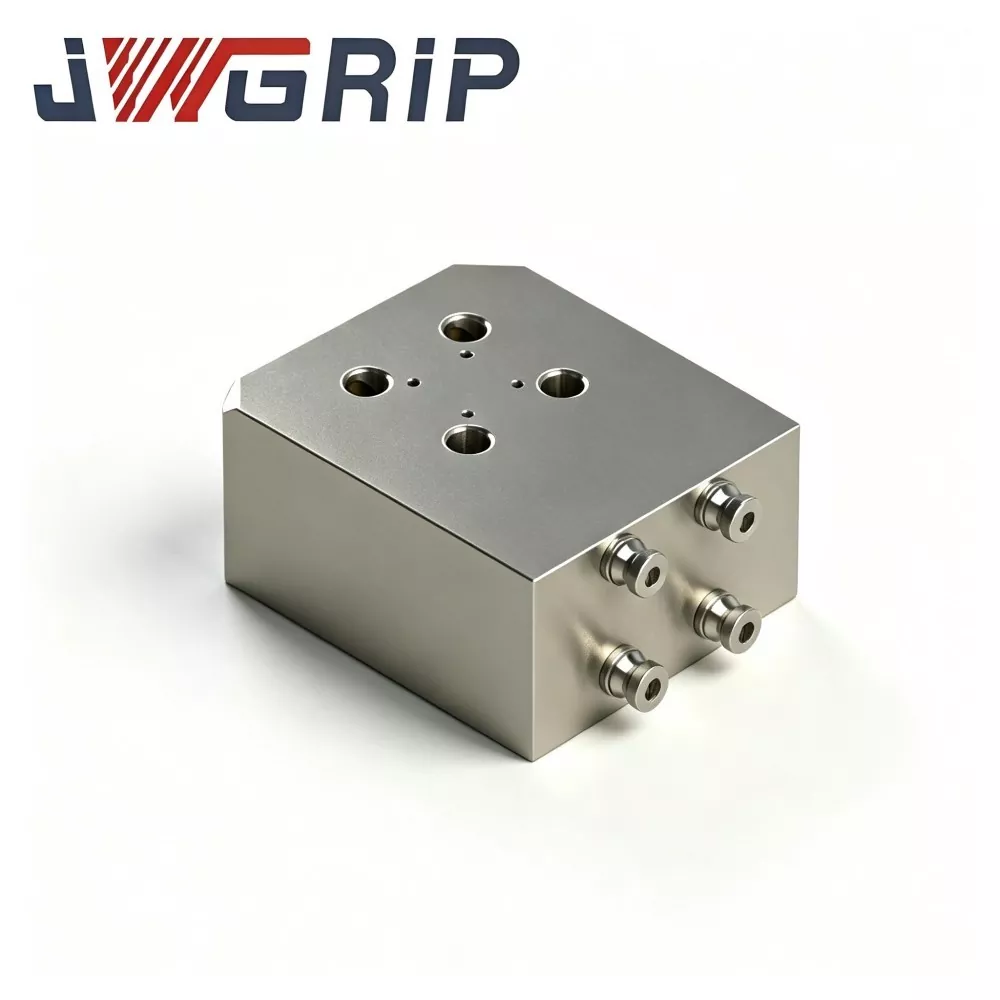
JWGRIP ist der professionelle Hersteller und Lieferant von 96 Schnellwechselplatten für CNC-Werkstückhalterungen in China und bietet Factory Direct-Service mit Standardmodellen, die vollständig auf Lager sind, um die globale Ausschreibung und Projektzusammenarbeit zu unterstützen. Es handelt sich um eine hocheffiziente integrierte obere Werkzeugplatte, die speziell für moderne CNC-Fräs-, Fünf-Achsen-Bearbeitungs- und Formenbauwerkstätten entwickelt wurde. Es integriert ein standardisiertes Anzugsbolzen-Montagemuster der 96er-Serie, einen hochsteifen tragenden Plattenkörper und eine Werkstück-Montageschnittstelle mit Gitteroberseite in einer einzigen Einheit, wodurch eine wiederholte Kalibrierung der Messuhr und zusätzliche Übergangsabstandsplatten entfallen.
Diese leistungsstarke 96-Schnellwechsel-Aufspannplatte für die CNC-Werkstückhalterung ist aus hochwertigem 42CrMo-gehärtetem legiertem Stahl gefertigt und zeichnet sich durch hervorragende Wiederholgenauigkeit, äußerst robuste Struktursteifigkeit und langzeitstabile mechanische Leistung aus. Alle wichtigen Referenzflächen zur Positionierung nutzen die strikte integrierte Bearbeitungstechnologie mit einer Aufspannung, um eine hohe Gesamtbezugskonsistenz sicherzustellen. Nach der Grobbearbeitung werden die Rohlinge aus legiertem Stahl einer vollständigen spannungsarmen Alterungsbehandlung unterzogen, um innere Restspannungen gründlich zu beseitigen und strukturelle Verformungen zu vermeiden, die durch langfristig wechselnde Schnittbelastungen verursacht werden.
Kritische Passflächen – die untere Anlagefläche, die auf den 96 Spannfuttern sitzt, und der obere Bezugspunkt für die Werkstückmontage – werden durch Hochpräzisionsschleifen bearbeitet und sorgen so für eine stabile und zuverlässige Passleistung. Durch die Unterstützung der Offline-Voreinstellung von Vorrichtungen und des schnellen Sperrens/Austauschens auf der Maschine wird der Arbeitsaufwand für die manuelle Ausrichtung effektiv reduziert, die Zeit für die Einrichtung der Vorrichtungen verkürzt und die Ausfallzeit ohne Bearbeitung verringert. Es ist weit verbreitet für die Formenbearbeitung, das mehrachsige Präzisionsfräsen und automatisierte Produktionslinien einsetzbar und bietet eine solide, standardisierte und hocheffiziente modulare Spannplattform für globale industrielle Bearbeitungswerkstätten.
Warum JWGRIP wählen?
Herkömmliche Spannplatten verursachen in den täglichen Formen- und Mehrachsbearbeitungswerkstätten viele Probleme:
· Der häufige Austausch der Vorrichtung erfordert eine wiederholte Installation, Ausrichtung und manuelle Kalibrierung. Die Einrichtungsqualität hängt stark von den Fähigkeiten des Bedieners ab, was zu instabilen Positionierungsergebnissen führt und wertvolle Produktionsstunden verschwendet.
· Selbstgefertigte gewöhnliche Spannplatten verfügen nicht über ein standardisiertes Anzugsbolzenmuster und eine Bezugspunktbearbeitung. Anhaltende wechselnde Schnittbelastungen führen zu Spannungskonzentrationen und geringfügigen Plattenverformungen, wodurch die Positionierungsgenauigkeit und die Maßhaltigkeit der Chargenteile nach und nach beeinträchtigt werden.
JWGRIP verbessert das Produkt von der Rohmaterialverarbeitung bis zum Fertigteilschleifen:
Alle kritischen Positionierungsreferenzflächen basieren auf der Komplettbearbeitungsstrategie mit einer Aufspannung.
Gehärtete Rohlinge aus legiertem 42CrMo-Stahl durchlaufen nach der Grobbearbeitung eine vollständige Spannungsarmalterung, um innere Restspannungen zu entfernen.
Die untere Anlagefläche und der obere Werkstückbezugspunkt sind präzisionsgeschliffen, um einen stabilen Sitz auf Nullpunktspannfuttern der Serie 96 zu gewährleisten.
Das standardmäßige Anzugsbolzenmuster der 96er-Serie ermöglicht die Offline-Voreinstellung der Vorrichtung. Bediener bauen Schraubstöcke und Untervorrichtungen auf der Platte außerhalb der Maschine; Anschließend wird die komplette Platte auf die 96 Spannfutter gesetzt und in Sekundenschnelle arretiert, wodurch die manuelle Ausrichtung entfällt.
Kundenspezifische und OEM-Services unterstützen Werkstücke in Sondergrößen und einzigartige Maschinentisch-Installationsanforderungen und bieten eine zuverlässige modulare Spannplattform für Formenbearbeitung, mehrachsiges Präzisionsfräsen und automatisierte Produktionslinien.
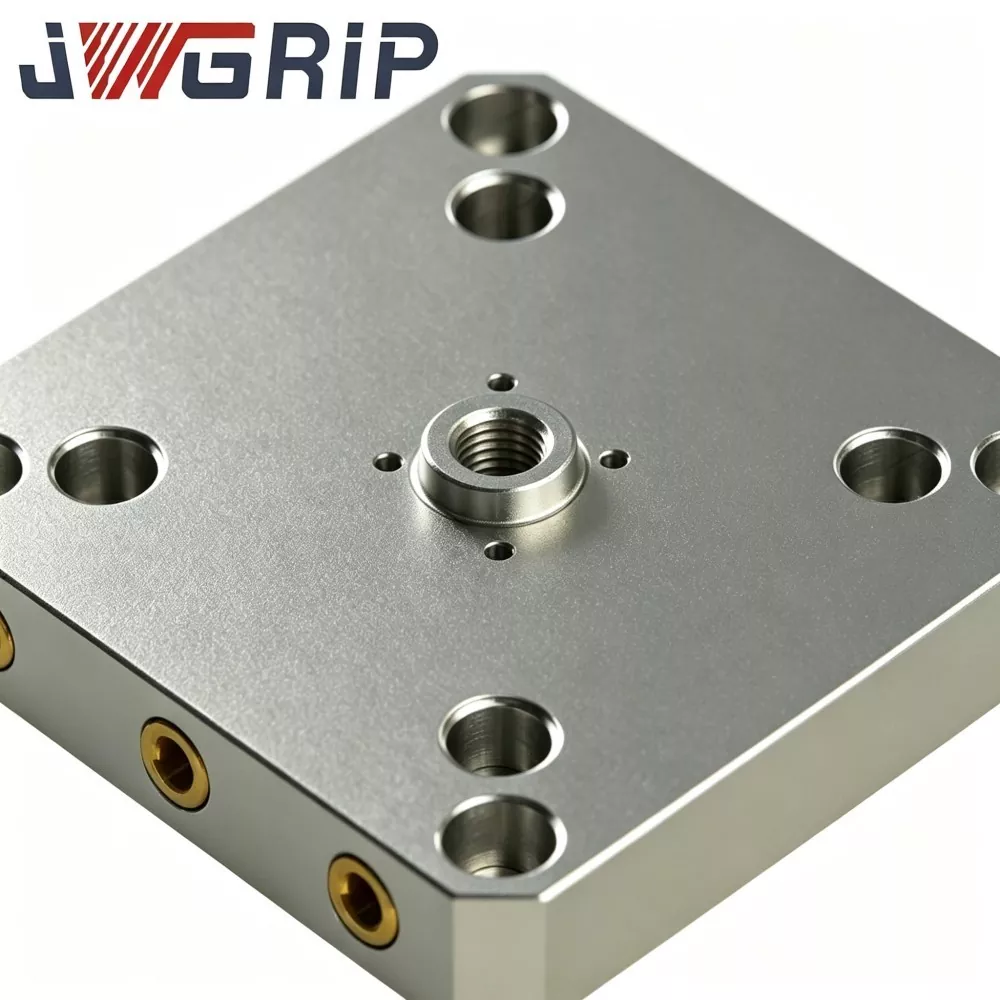
Kernmechanismus
Die Schnellwechsel-Aufspannplatte JWGRIP 96 ist die obere Werkzeugplatte, die zu den auf dem Maschinentisch montierten Nullpunktspannfuttern der Serie 96 passt:
Die untere Anlagefläche entspricht dem Nullpunktmuster der 96er-Serie. Die Gewindelöcher an der Unterseite nehmen passende 96-Muster-Zugbolzen auf, die von unten eingeschraubt werden und in die internen Spannzangen der 96-Spannfutter eingreifen.
Die untere Anlagefläche liegt flach auf den Spannfutter-Referenzflächen auf; Sobald die Spannfutter gespannt sind, wird die gesamte Platte nach unten gezogen und radial/axial auf einem Bezugspunkt mit wiederholter Positionierung positioniert.
Die Oberseite verfügt über ein branchenübliches Rasterlayout aus Gewindelöchern und Passstiftlöchern zur direkten Montage von Schraubstöcken, Untervorrichtungen oder Werkstücken.
Die seitlichen Bezugskanten werden präzisionsgefräst, um Kanten auf der Maschine zu finden und wiederholt zu laden.
Wichtige Highlights des mechanischen Designs:
Alle Positionierungsreferenzpunkte – untere Anlagefläche, Anzugsbolzen-Lochmuster und oberer Bezugspunkt – werden auf einem einzigen Plattenkörper bearbeitet. Die Anzahl der montierten Distanzteile wird minimiert, um eine akkumulierte Toleranzabweichung bei wiederholten Austauschzyklen zu vermeiden.
Die verstärkte Taschen-/Rippenstruktur verteilt die dynamische Schnittkraft über die gesamte Platte, anstatt die Belastung auf lokale Zugbolzenlöcher zu konzentrieren, was die Haltbarkeit unter starken Schnittbedingungen verbessert.
Die Ortungszuverlässigkeit bleibt bei kontinuierlicher, schichtbasierter Produktion stabil, unabhängig davon, ob sie für Ausschreibungs-Workshop-Projekte oder Hochfrequenz-Umrüststandorte verwendet wird.
Technische Leistungen
Stabile Wiederholgenauigkeit: Kritische Bezugsflächen werden in mehreren Durchgängen präzise geschliffen. Wiederholpositionierungsgenauigkeit ≤0,010 mm nach Hunderten von Vorrichtungswechseln. Die Positionstoleranz des Anzugsbolzen-Lochmusters wird streng auf ±0,006 mm kontrolliert, um kumulative Positionierungsabweichungen bei der Teilebearbeitung mit mehreren Aufspannungen zu verhindern.
Körper aus hochfestem, gehärtetem legiertem 42CrMo-Stahl: Integrierte Wärmebehandlung durch Abschrecken und Anlassen sorgt für eine Oberflächenhärte von HRC 54–58. Gute Schlag- und Verformungsbeständigkeit, widersteht Spankratzern, zyklischem Spanndruck und intermittierender starker Schnittbelastung. Weit verbreitet in Formenwerkstätten, Automobilkomponentenfabriken und Verarbeitungsbetrieben für die Luft- und Raumfahrtindustrie.
Offensichtliche Effizienzsteigerung beim Werkzeugwechsel: Nachdem die 96 Spannfutter einmalig auf dem Maschinentisch installiert wurden, dauert ein Spannplattenwechsel nur 8–12 Sekunden. Es ist kein wiederholtes Abgleichen der Messuhr erforderlich. Die unproduktive Rüstzeit sinkt erheblich, was die Gesamteffektivität der Ausrüstung sowohl bei der Massenproduktion als auch bei Prototypenaufträgen mit häufigem Umrüsten erhöht.
Breite Kompatibilität plus kundenspezifische OEM-Unterstützung: Das Standard-Anzugbolzenmuster passt auf handelsübliche Nullpunktspannfutter der 96er-Serie. Das obere Rasterlayout bietet Platz für Standard-Schraubstöcke, Unterplatten und Positionierungsvorrichtungen. Die JWGRIP-Fabrik bietet OEM- und kundenspezifischen Service: Außenabmessungen, Rasterlochanordnung, Anzugsbolzenmuster, Ausweichausschnitte und Höhe der Montagenabe können angepasst werden. Kundenspezifische Versionen erfüllen spezielle Anforderungen für Ausschreibungsprojekte und die Transformation von Automatisierungslinien.
Vollständige Industriezertifizierung und Chargenprüfung: Jede Charge wird einer Dimensionsprüfung, einem Härtetest, einer Ebenheits-/Parallelitätsprüfung und einer Überprüfung der Positionierungsstabilität unterzogen. ISO9001-Inspektionsberichte können für die Einreichung formeller Dokumente zur Ausschreibung bereitgestellt werden.
Produktion & Qualitätskontrolle
Alle JWGRIP 96 Schnellwechsel-Aufspannplatten für CNC-Werkstücke werden in unserem chinesischen Werk nach einem standardisierten mehrstufigen Arbeitsablauf hergestellt und geprüft:
1. Eingangskontrolle des Rohmaterials: 42CrMo-Stahlstange durchläuft eine Analyse der chemischen Zusammensetzung und einen Härtetest; Materialzertifikate beiliegend. Unqualifizierte Rohstoffe werden direkt zurückgewiesen.
2. CNC-Schruppfräsen: Außenkontur, Taschen-/Rippenstruktur und Vorlöcher grob bearbeiten; Lassen Sie auf allen positionierungsrelevanten Flächen Schlichtaufmaß.
3. Wärmebehandlung durch Abschrecken und Anlassen: Steuern Sie die Heiz-, Halte- und Abkühlkurven präzise, um eine Zielhärte von HRC 54–58 zu erreichen und interne Materialspannungen abzubauen. Dieser Schritt ist für die Antiverformungsleistung beim dynamischen Langzeitschneiden zwingend erforderlich.
4. Spannungsabbauende Alterung: Weiterer Abbau von Eigenspannungen, die durch grobe Bearbeitung und Wärmebehandlung entstehen.
5. Beenden Sie die CNC-Bearbeitung: Bearbeiten Sie die unteren Gewindebohrungen des Zugbolzens, die untere Anlagefläche, die oberen Rasterlöcher, die seitlichen Bezugskanten und Hilfsmerkmale. Kritische Maßtoleranz kontrolliert innerhalb von ±0,007–0,012 mm.
6. Mehrstufiges Präzisions-Oberflächenschleifen der oberen und unteren Bezugsebenen, um Ebenheit und Parallelität zu gewährleisten.
7. Überprüfung der Gewindestärke und Montagesimulation des Anzugsbolzens: Stellen Sie sicher, dass jedes Gewindeloch störungsfrei mit dem passenden Anzugsbolzen mit 96 Mustern übereinstimmt.
8. Abschließende umfassende Inspektion: Abmessung, Härte, Ebenheit, Parallelität, Genauigkeit der Position der Anzugsbolzenlöcher und Wiederholpositionierungsleistung auf einem 96-Spannfutter. Jedes Produkt erhält eine eindeutige Rückverfolgbarkeits-Seriennummer. Nicht konforme Platten müssen nachbearbeitet und nicht verpackt werden.
9. Rostschutzreinigung, Schwarzoxid-Oberflächenbehandlung und stoßfeste Sperrholzverpackung.
Risiken einer Fehlbedienung
Beachten Sie beim Einsatz der JWGRIP 96-Schnellwechsel-Befestigungsplatte die folgenden Missbrauchspunkte, um Geräteabstürze oder Positionierungsfehler zu vermeiden:
Bewerten Sie die Gesamthöhe im Voraus. Die kombinierte Höhe der Vorrichtungsplatte plus der oberen Schraubstöcke/Untervorrichtungen kann einen Spindelabsturz auslösen. Führen Sie vor dem formellen Massenschneiden eine Simulationsmessung durch.
Unterscheiden Sie zwischen statischer Tragfähigkeit und dynamischer Schnittbelastung. Selbst bei einem hohen statischen Drucktestwert müssen Benutzer die offiziellen Nennparameter für die dynamische Belastung unter realer Schnittbelastung einhalten.
Vermeiden Sie die Ansammlung von Spänen auf der unteren Anlagefläche und in den Gewindebohrungen der Anzugsbolzen. Eisenspänerückstände zerkratzen die Anlagefläche und führen zu Positionsabweichungen. Führen Sie regelmäßige Reinigungswartungen vor Ort durch.
Anzugsbolzen nur mit dem vorgeschriebenen Drehmoment anziehen. Ein zu hohes Drehmoment verzerrt die Gewindebohrungen und den Plattenbezug; Unterdrehmoment lockert sich unter Schnittvibrationen.
Für Ausschreibungsprojekte: Bestätigen Sie in der frühen Kommunikationsphase das Zertifizierungsformat, den Inhalt des Inspektionsberichts und die Rückverfolgbarkeitsanforderungen für Seriennummern.
Verpackung
Jede JWGRIP-Befestigungsplatte durchläuft eine vollständige Reinigung, wird mit Rostschutzöl besprüht und mit Rostschutzpapier umwickelt. Anschließend wird sie in eine mit Schaumstoff gefüllte, stoßfeste Sperrholzkiste verpackt, um Kollisions- und Vibrationsschäden beim See-, Luftfracht- oder Landtransport zu vermeiden.
Verfügbare Logistikoptionen
Mehrere Logistikauswahlmöglichkeiten für unterschiedliche Auftragsszenarien:
Seefracht: großvolumige Projekttransporte im Rahmen von Ausschreibungen
Luftfracht: dringende Bestandsauffüllung
Internationaler Express: Probelieferung in kleinen Mengen
FAQ
F1: Sind Sie Hersteller oder Handelslieferant der Schnellwechselplatte 96 für CNC-Werkstückhalterungen?
A1: JWGRIP ist ein echter Vorrichtungshersteller mit Sitz in China. Alle Produktionsabläufe werden im eigenen Haus abgeschlossen. Wir bieten OEM-Entwicklungs- und Ausschreibungsunterstützungsdienste an, anstatt als Zwischenhändler zu agieren.
F2: Kann diese Spannplatte für nicht standardmäßige, modifizierte Spannfutter der Serie 96 angepasst werden?
A2: Die Standardversion passt zu branchenüblichen 96-Muster-Nullpunktfuttern. Wenn es sich bei Ihren Spannfuttern um stark modifizierte, nicht standardmäßige Einheiten handelt, senden Sie bitte vor der Bestellung Zeichnungen oder Fotos zur technischen Beurteilung.
F3: Wie hoch ist die Wiederholgenauigkeit der Standard-Aufspannplatte?
A3: Die Standard-Schnellwechselplatte JWGRIP 96 erreicht eine Wiederholgenauigkeit von ≤ 0,010 mm. Nach besonderen technischen Anforderungen können auch höherpräzise Sonderausführungen entwickelt werden.
F4: Wie groß ist der Garantieumfang?
A4: Zwei Jahre Garantie auf herstellungsbedingte Mängel bei Nennlast und korrekter Installation. Schäden, die durch Überlastung, Spankorrosion, mechanische Kollision oder unsachgemäße Wartung verursacht werden, fallen nicht unter die Garantie.
F5: Kann ich ein formelles Angebot und Preislistendokumente erhalten?
A5: Ja. Bitte kontaktieren Sie das JWGRIP-Verkaufsteam. Wir erstellen eine Preisliste oder ein formelles kommerzielles Angebot basierend auf der Produktkonfiguration, dem Bestellumfang und den Geschäftsanforderungen.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen