Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик





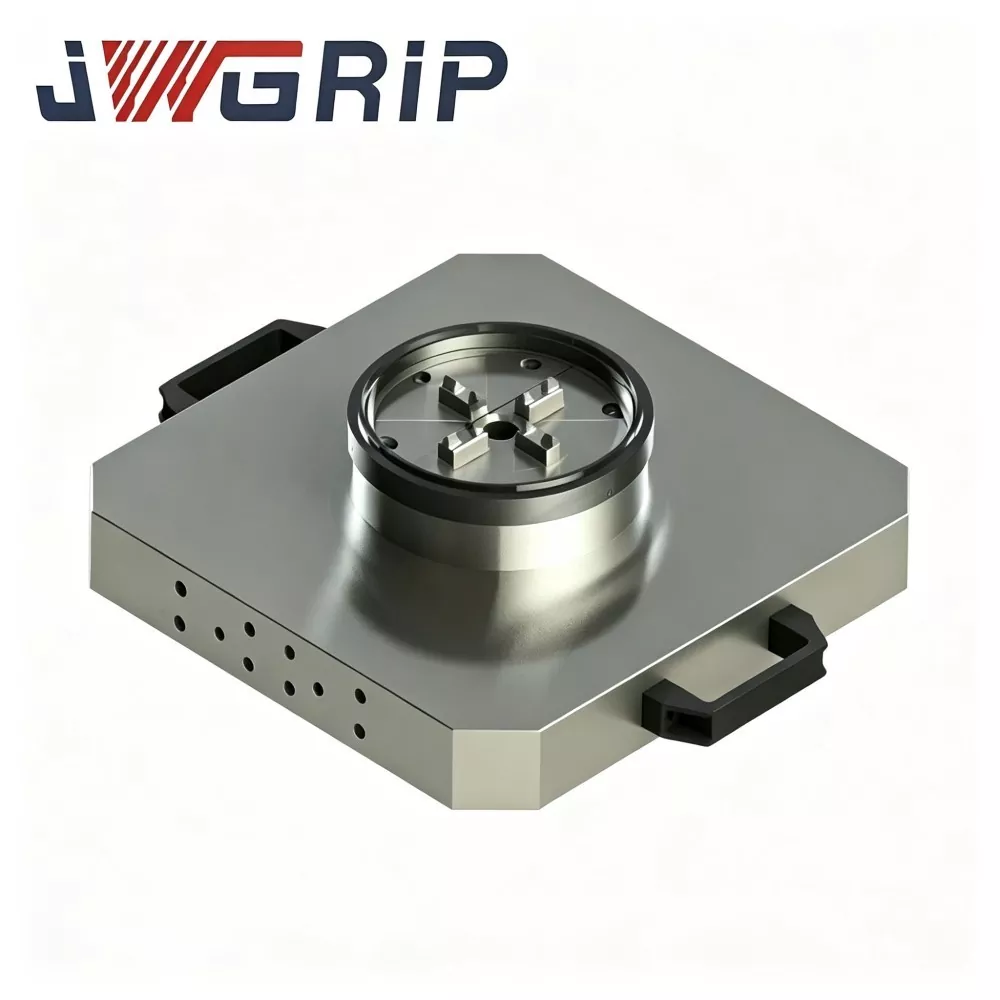
UPC-Nullpunktpalette mit Kraftspannfutter
JWGRIP ist der Hersteller und Lieferant der professionellen UPC-Nullpunktpalette mit Power Chuck in China. Es handelt sich um eine hochpräzise integrierte Spannvorrichtung, maßgeschneidert für moderne Dreh-Fräs-Verbundmaschinen und vertikale Bearbeitungszentren. Dieses Produkt integriert auf innovative Weise den UPC-Standard-Nullpunktverriegelungsmechanismus und das Kraftspannfutter in eine monolithische Palettenstruktur, wodurch die separate Beschaffung und Montage der Nullpunktbasis und des unabhängigen Spannfutterzubehörs vor Ort entfällt.
Die UPC-Nullpunktpalette mit Kraftspannfutter verfügt über ein integriertes All-in-One-Strukturdesign, das eine organische Integration von Positionierungsreferenz- und Kraftspanneinheiten ermöglicht. Alle Kernbearbeitungsverfahren, einschließlich der Schruppbearbeitung auf Legierungsbasis, der Spannungsarmalterungsbehandlung und dem Hochpräzisionsschleifen wichtiger Passflächen, werden durch einmaliges Spannen und interne Vorinbetriebnahme abgeschlossen, wodurch die kumulativen Montagetoleranzen wirksam reduziert und eine stabile und konsistente Positionierungsgenauigkeit gewährleistet wird.
Ausgestattet mit einer mehrschichtigen Labyrinth-Dichtungsstruktur kann die Palette Schneidemulsion, Metallspäne und Schleifpartikel effektiv blockieren, um interne Verriegelungs- und Antriebskomponenten zu schützen und sich so an langfristige, schwere Schneidarbeitsbedingungen anzupassen. Es unterstützt die vollständige Offline-Voreinstellung von Werkstücken und das ultraschnelle Verriegeln und Wechseln von Paletten, wodurch die Einrichtungs- und Fehlerbehebungszeit vor Ort erheblich eingespart wird.
Diese integrierte Vorrichtung ist weit verbreitet für die Serienfertigung von Wellen-Naben-Teilen für die Automobilindustrie, hydraulischen Ventilhülsen und runden Formeinsätzen. Sie standardisiert Spannverfahren, verbessert die Maßhaltigkeit des Werkstücks und erhöht die Gesamtbetriebseffizienz der Werkzeugmaschine für die Präzisionsbearbeitung runder Bauteile umfassend.
Funktionsprinzip
Rüstzeitverschwendung war lange Zeit ein großer Engpass, der den Durchsatz in der CNC-Werkstatt bremste. Herkömmliche Vorrichtungen erfordern eine manuelle Neuausrichtung der Messuhren, wenn Werkstücke oder Paletten ausgetauscht werden. Die manuelle Einstellung hängt stark von der Erfahrung des Bedieners ab, was zu instabiler Positionierungsgenauigkeit und langen, unproduktiven Nebenstunden führt.
Die UPC Nullpunktpalette mit Power Chuck wurde genau für diesen realen Produktionsengpass entwickelt. Im Gegensatz zu herkömmlichen Nullpunktpaletten, die nur eine passive Positionierung bieten, vereint diese Einheit die Nullpunkt-Schnellwechselbasis und das integrierte Kraftspannfutter in einem Stück. Sobald die Palette auf der Nullpunktbasis einrastet, kann das integrierte Kraftspannfutter runde Werkstücke oder individuell angepasste Vorrichtungen ohne zusätzliche Ausrichtungsarbeiten direkt greifen.
Basierend auf umfangreichen Vor-Ort-Daten, die von Automobil-, Hydraulikkomponenten- und Formteilherstellern gesammelt wurden, setzt JWGRIP auf ein vollständig abgedichtetes Strukturdesign. Es schützt interne Positionierungskomponenten vor Schneidspänen und Kühlmittel und sorgt für einen stabilen Betrieb unter kontinuierlichen, starken Zerspanungsbedingungen. Der Palettenwechsel kann innerhalb von Sekunden durchgeführt werden, um die Maschinenauslastung erheblich zu steigern.
Zusammensetzung der Kerneinheit
Die UPC-Nullpunktpalette mit Power-Chuck von JWGRIP ist eine hocheffiziente All-in-One-CNC-Spannvorrichtung mit integriertem Nullpunkt-Schnellwechselsystem und hydraulischem/pneumatischem Power-Chuck:
Verstärkter monolithischer Palettenboden aus Gusslegierung
Nullpunktpositionierungs- und Verriegelungsmodule nach UPC-Standard (übernehmen wiederholte Positionierungs- und Verriegelungsaufgaben)
Eingebaute hydraulische/pneumatische Kraftspanneinheit zur radialen Werkstückspannung
Mehrschichtige Labyrinthdichtungsanordnungen
Schnittstellenanschlüsse für Energiemedium und Signalübertragung
In herkömmlichen Arbeitsabläufen sind Nullpunktpalette und Spannfutter zwei unabhängige Baugruppen. Bediener montieren das Spannfutter manuell auf der Nullpunktpalette und führen vor der Produktion eine Ausrichtungskalibrierung durch. Dieser zusätzliche Montageschritt führt zu einer kumulativen Toleranz und nimmt viel Rüstzeit in Anspruch. JWGRIP schließt die Integration von Basis und Spannfutter im Werk ab. Alle Passflächen werden durch einmaliges Ultrapräzisionsschleifen bearbeitet, um montagebedingte Toleranzen beim Endbenutzer zu beseitigen.
Diese Vorrichtung ist für die Präzisionsbearbeitung runder Rohlinge konzipiert. Es kann eigenständig auf Bearbeitungszentren laufen oder flexible Fertigungszellen bilden, gepaart mit automatischer Be- und Entladung durch Roboter. Es gehört zu einer High-End-Vorrichtung zur Prozessoptimierung und nicht zu einfachen Standard-Spannvorrichtungen.

Stärken integrierter Vorrichtungen
1. Werkseitig abgeschlossenes einteiliges Präzisionsabgleichen und -schleifen. JWGRIP führt die Komponentenabstimmung und das Ultrapräzisionsschleifen im eigenen Haus durch. Die Wiederholgenauigkeit erreicht ±0,002 mm. Kunden sparen sich Montage- und Kalibrierarbeiten zwischen Nullpunktbasis und Spannfutter vor Ort und beseitigen entsprechende Fehlerquellen. Laut Werkstatttestdaten von JWGRIP-Kunden kann die Werkstückwechselzeit im Vergleich zu diskreten Lösungen mit geteilter Montage um 72 % verkürzt werden.
2. Vollständig geschlossene, splittersichere, labyrinthversiegelte Konstruktion. Die mehrschichtige Labyrinthdichtung schützt wichtige Positionierungs- und Spannfutterantriebskomponenten. Schneidspäne, Emulsion und Hochdruckkühlmittel werden daran gehindert, in interne bewegliche Teile einzudringen. Das durch Fremdkörperverunreinigungen verursachte Risiko eines frühzeitigen Verschleißes wird erheblich reduziert und passt sich an Produktionsumgebungen mit starker Zerspanung über einen längeren Zeitraum an.
3. Flexible Optionen für die Konfiguration des Kraftantriebs. Unterstützt hydraulisch oder pneumatisch angetriebene Kraftspannfutterversionen, um sie an die vorhandene Hydraulik- oder Luftversorgungsinfrastruktur der Werkzeugmaschinen des Kunden anzupassen. JWGRIP bietet auch individuell abgestimmte Spannwege und Spannbackenbereiche entsprechend den tatsächlichen Werkstückabmessungen.
4. Native, automatisierungsfähige UPC-Standardschnittstelle Übernimmt die standardmäßige UPC-Nullpunktschnittstelle. Funktioniert kooperativ mit Robotergreifern für den automatischen Palettenwechsel. Geeignet für den Aufbau unbemannter flexibler Produktionszellen und die Realisierung einer Batch-Fertigung ohne Licht.
5. Hochsteife Gusslegierungsbasis unter hoher Schnittbelastung. Die verstärkte Palettenbasis besteht aus einer hochfesten Gusslegierung und wird einer spannungsarmen Alterungsbehandlung unterzogen. Die Verformung der Palette wird bei starker Schnittbelastung gut kontrolliert. Eine stabile Spannsteifigkeit garantiert eine gleichbleibende Maßtoleranz bei Massenteilen.
6. Chargenrückverfolgbare mehrstufige Offline-Inspektion Jede fertige Einheit durchläuft mehrere Offline-Leistungstests. Inspektionsberichte werden pro Einheit geliefert und unterstützen die Anforderungen der industriellen Endverbraucher an die Rückverfolgbarkeit.
Qualitätssicherung
Jede UPC-Nullpunktpalette mit Power Chuck durchläuft den kompletten Fertigungs- und mehrstufigen Inspektionsworkflow:
1. Eingangskontrolle des Rohmaterials: Zusammensetzungsprüfung und Härtestichprobenprüfung für Grundrohlinge aus Gusslegierung; Fehlerhaftes Rohmaterial vor der Bearbeitung aussortieren.
2. Vorbearbeitung und Alterungsbehandlung: Sekundäre Hochtemperaturalterung nach dem groben CNC-Fräsen, um innere Spannungen abzubauen und das Risiko einer langfristigen Verformung zu verringern.
3. Fertigbearbeitung und Ultrapräzisionsschleifen: Die Sitzfläche zur Nullpunktpositionierung und die Passflächen des Spannfutters sind ultrapräzise geschliffen, um Ebenheit und geometrische Toleranzen zu gewährleisten.
4. Komponentenmontage und Dichtungsmontage: Nullpunktverriegelungseinheiten und Kraftspannfutterbaugruppen zusammenbauen; Mehrschichtige Labyrinthdichtungsteile mit streng kontrolliertem Montagedrehmoment einbauen.
5. Umfassender Offline-Leistungstest: Überprüfen Sie die Genauigkeit der wiederholten Positionierung, die Klemmkraft, die Versiegelungsleistung und die Verriegelungs- und Entriegelungsvorgänge der Palette. Nicht qualifizierte Einheiten werden zerlegt und überarbeitet.
6. Abschließende Inspektion vor dem Versand: Prüfung des Aussehens, Archivierung der Parameteraufzeichnungen, Sortieren der Inspektionsberichtsdokumente vor dem Verpacken.
Warum sollten Sie sich für die integrierte UPC-Palette von JWGRIP entscheiden?
Viele Marktanbieter bieten gewöhnliche Nullpunktpaletten oder eigenständige Kraftspannfutter separat an, doch nur wenige liefern vormontierte, komplette UPC-integrierte Paletteneinheiten.
Als erfahrener Vorrichtungshersteller pflegt das Forschungs- und Entwicklungsteam von JWGRIP eine enge Kommunikation mit den Prozessingenieuren an vorderster Front aus Bearbeitungswerkstätten. Produktiterationen basieren auf realen Werkstattproblemen und nicht auf rein theoretischen Zeichnungssimulationen:
1. Hochpräzise Vormontage im eigenen Haus: Kunden erhalten betriebsbereite Vorrichtungen ohne komplizierte Montage- und Kalibrierungsarbeiten vor Ort.
2. Möglichkeit zur kundenspezifischen Lösung: Über die Standardmodelle hinaus passt JWGRIP den Spannbereich, den Antriebsmodus und die Schnittstellenabmessungen entsprechend den kundenspezifischen Werkzeugmaschinen- und Werkstückanforderungen an.
3. Strenge Qualitätskontrolle im gesamten Prozess: Für jede Produktionsphase gibt es entsprechende Inspektionskontrollpunkte. Fertigwaren müssen vor dem Versand umfassende Offline-Tests bestehen.
4. Professioneller technischer Support: Vorrichtungsingenieure bieten Auswahlberatung, Installationsvorschläge und Beratung zu Hydraulik-/Pneumatikkreisen. Bei Anwendungsproblemen ist technischer Remote-Video-Support verfügbar.
5. Klares Liefermanagement: Vorlaufzeit beim Standardmodell: 14–20 Werktage. Vertriebsingenieure bestätigen vor der formellen Auftragsbestätigung den genauen Zeitplan für kundenspezifische Bestellungen.
Parameter-Anleitung
Bestätigen Sie bei der Auswahl der JWGRIP UPC-Nullpunktpalette mit Power-Chuck die folgenden Schlüsselparameter, um eine Nichtübereinstimmung der Spezifikationen zu vermeiden:
1. Werkstückanforderungen: Maximaler/minimaler Spanndurchmesser runder Werkstücke, Werkstückgewicht und tatsächliche Schnittlast; Bestätigen Sie den erforderlichen Spannbereich des Spannfutters.
2. Zustand der Werkzeugmaschine: Bestätigen Sie, ob die Ausrüstung vor Ort eine hydraulische oder pneumatische Versorgung unterstützt. Wählen Sie den passenden Antriebstyp für das Kraftspannfutter.
3. Nullpunktbasis-Schnittstelle: Überprüfen Sie, ob die vorhandene Nullpunktbasis eine UPC-Standardschnittstelle verwendet. Senden Sie Maßzeichnungen zur kundenspezifischen Änderung, wenn eine nicht standardmäßige Basis bereitgestellt wird.
4. Bewertung des Automatisierungsbedarfs: Bestätigen Sie, ob ein robotergesteuerter automatischer Palettenwechsel erforderlich ist. JWGRIP passt die Hilfspositionierungsstruktur der Palette entsprechend an.
5. Bewertung der Arbeitsumgebung: Für Bedingungen mit starker Zerspanung und hoher Spanbildung kann eine verbesserte Dichtungskonfiguration ausgewählt werden, um die Lebensdauer zu verlängern.
Technische Spezifikation
Auch bei hochpräzisen integrierten JWGRIP UPC-Paletten kann es ohne ordnungsgemäße Wartung zu Leistungseinbußen kommen. Befolgen Sie diese Richtlinien, um eine stabile Genauigkeit aufrechtzuerhalten und die Lebensdauer zu verlängern:
1. Vor der Palettenverriegelung: Wischen Sie die Sitzfläche für die Nullpunktpositionierung mit einem fusselfreien Tuch sauber. Auf den Positionierflächen dürfen sich keine Späne, Kühlmittelrückstände oder Fremdkörper befinden. Fremdkörper können zu einem dauerhaften Verlust der Positionierungsgenauigkeit führen.
2. Überprüfung des Stromversorgungssystems: Halten Sie bei hydraulischen Geräten das Hydrauliköl sauber. Bei pneumatischen Geräten ist eine trockene, gefilterte Druckluft zu gewährleisten. Unreines Medium beschleunigt den Verschleiß interner Komponenten.
3. Regelmäßige Inspektion des Dichtungszustands: Beobachten Sie regelmäßig den Zustand der Labyrinthdichtung. Stoppen Sie die Anlage sofort, wenn Kühlmittel austritt, und überprüfen Sie die Dichtungskomponenten. Ersetzen Sie beschädigte Dichtungsteile rechtzeitig.
4. Schneiden mit Überlastung vermeiden: Überschreiten Sie niemals die Nennklemmkraft und Schnittlast der Palette. Eine Überlastung führt zu einer Verformung der Palette oder einer Beschädigung der Spannbacken.
5. Regelmäßige erneute Überprüfung der Genauigkeit: Führen Sie nach einer Langzeitproduktion mit hoher Belastung eine wiederholte Überprüfung der Positionsgenauigkeit durch. Veranlassen Sie eine Wartung, sobald die Genauigkeit den zulässigen Toleranzbereich überschreitet.
6. Regel für die Lagerung im Leerlauf über einen längeren Zeitraum: Reinigen Sie das Gerät gründlich, tragen Sie Rostschutzöl auf und lagern Sie es in einer trockenen Umgebung, wenn die Palette längere Zeit nicht verwendet wird.
Verpackung und Versand
Verpackung: Stoßfestes Export-Etui mit Schaumstoff-Innenpuffer. Spezielle Schutzbehandlung für präzise Positionierungssitzflächen gegen Kollision und Feuchtigkeit während des Transports.
Standardvorlaufzeit: 14–20 Werktage. Teilweise Standard-SKUs werden für eine beschleunigte Lieferung auf Lager gehalten.
Kundendienst
Garantiebestimmungen: Die 12-monatige Garantie deckt herstellungsbedingte Mängel ab. Von Menschen verursachte Kollisionsschäden, durch Überlastung verursachte Ausfälle, unsachgemäße Wartung und normale Verschleißteile sind vom Garantieumfang ausgeschlossen.
Technische Ressourcen: Bedienungsanleitungen und Inspektionsberichtsvorlagen werden bereitgestellt. Für Projekte mit Großbestellungen steht ein kostenpflichtiger technischer Fernsupport zur Verfügung.
Kundenspezifischer Modifikationsservice: Unterstützung bei der Anpassung des Antriebsmodus, bei der Änderung des Spannbereichs und bei der Überarbeitung der Nullpunktschnittstelle.
Musterbewertung: Bewertungsprobe kann vereinbart werden; Der Käufer trägt die musterbezogenen Frachtkosten.
FAQ
F1: Kann die UPC-Nullpunktpalette mit Power Chuck mit meiner vorhandenen Nullpunktbasis verwendet werden?
A1: Die Standardversion verwendet die UPC-Nullpunktschnittstelle. Die direkte Installation wird unterstützt, wenn Ihre vorhandene Basis dem UPC-Standard entspricht. Wenn eine nicht standardmäßige Nullpunktbasis verwendet wird, senden Sie Maßzeichnungen; Ein Service zur Änderung der benutzerdefinierten Schnittstelle ist verfügbar.
F2: Welche Version soll ich wählen: hydraulisch oder pneumatisch angetrieben?
A2: Das hydraulisch angetriebene Kraftspannfutter bietet eine größere Spannkraft und eignet sich für anspruchsvolle Zerspanungsszenarien. Der pneumatische Antrieb eignet sich für leichte bis mittlere Schneidanwendungen. Überprüfen Sie in der Zwischenzeit die verfügbare Stromquelle an Ihrer Werkzeugmaschine. Die technischen Ingenieure von JWGRIP können nach Erhalt Ihrer Informationen zu den Verarbeitungsbedingungen weitere Vorschläge unterbreiten.
F3: Welche Faktoren führen nach längerem Betrieb zu einer Abweichung der Positionierungsgenauigkeit?
A3: Mögliche Hauptursachen: ① Späne oder Fremdpartikel verbleiben auf den Nullpunkt-Positionierungs-Sitzflächen; ② Durch einen Dichtungsfehler können Kühlmittel und Späne in die internen Baugruppen eindringen. ③ Langfristiges Überlastschneiden führt zu einer Verformung des Palettenbodens. Bitte führen Sie eine regelmäßige Reinigung und Inspektion gemäß den Wartungsanweisungen durch.
F4: Welche Artikel fallen unter die Garantie der JWGRIP UPC Nullpunktpalette mit Power-Chuck?
A4: Wir gewähren 12 Monate Garantie auf Herstellungsfehler. Schäden, die durch von Menschen verursachte Kollisionen, Überlastbetrieb, unsachgemäße Wartung und den Verbrauch von Ersatzteilen mit normalem Verschleiß verursacht werden, sind nicht in der Garantiedeckung enthalten.
F5: Kann ich den Spannbackenbereich einer vorhandenen UPC-Palette vor Ort austauschen?
A5: Der Austausch der Backen vor Ort ist für das Standardmodell innerhalb des ursprünglich vorgesehenen Spannbereichs zulässig. Wenn Sie beabsichtigen, den Klemmbereich über die ursprüngliche Spezifikation hinaus zu erweitern, wenden Sie sich bitte im Voraus an das technische Team von JWGRIP. Blinde Änderungen vor Ort können zu unzureichender Klemmkraft und potenziellen Sicherheitsrisiken führen.
Einblicke in Beschaffungsentscheidungen
Viele Werkstätten entscheiden sich für den separaten Kauf von Nullpunktpaletten und Kraftspannfuttern, um die scheinbaren Vorabkosten zu senken. Allerdings verschlingen die Montage vor Ort, die wiederholte Ausrichtung, Toleranzüberschreitungen und dichtungsbedingte Fehler kontinuierlich Arbeitsstunden und führen zum Verlust von Ausschussteilen.
Die JWGRIP UPC-Nullpunktpalette mit Kraftspannfutter verlagert Montage- und Anpassungsarbeiten in eine kontrollierte Fabrikumgebung. Es eliminiert die meisten Probleme bei der Inbetriebnahme von Vorrichtungen vor Ort bei der Massenproduktion runder Teile. Bei der Bewertung der Beschaffungskosten müssen Fabriken die Rüstzeitkosten, den Ausschussverlust und die späteren Wartungskosten in die Bewertung des gesamten Lebenszyklus einbeziehen, anstatt nur die Hardware-Preisschilder zu vergleichen. Diese integrierte Lösung bietet Werkstätten mit häufigen Chargenwechseln und Bestellungen von Rundteilen mit hohem Zerspanungsaufwand eine höhere Gesamtrendite.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 44, Daning Entrepreneurship Road, Stadt Humen, Stadt Dongguan, Provinz Guangdong, China
-
Tel
-
Email
Gerne können Sie eine Anfrage an JWGRIP senden. Unser professionelles Technik- und Vertriebsteam sorgt für eine kostenlose Auswahl der Vorrichtungen, ein individuelles Lösungsdesign und ein genaues Angebot.
Nachrichtenempfehlungen